



製造業のための根本原因分析:決定版実践ガイド
ショップフロアの問題の源泉を見つける
製造業は混沌としており、ペースが速く、複雑な取り組みであり、メーカーは固有の課題を特定するだけでなく解決することも強いられます。これらの問題は生産を遅らせ、最も予期しない時にボトルネックや停止を引き起こします。このような問題が発生したとき、多くの企業が根本原因分析(RCA)に頼って解決策を実装します。
この根本原因特定の詳細ガイドで扱う内容は以下の通りです。特定のセクションにスキップしても構いません:
- 根本原因分析とは?
- RCAのメリット
- 根本原因分析の実施方法
- 利用可能な手法とツール
- 根本原因分析の事例探求
根本原因分析とは?
根本原因分析(RCA)は、混乱と問題が特定の原因に遡れ、その原因を是正する解決策が連鎖的に作用して状態を改善することを認識する特定のプロセスです。RCAは、症状を単に治療したり「火消し」をしたりするのではなく、欠陥と問題の原因を特定しようとします。
根本原因分析のメリット
根本原因分析は、リーン製造手法とシックスシグマの両方において重要な構成要素と認識されています。問題の原因への掘り下げに必要な時間を最適化し、製造業における問題解決の構造を提供します。
根本原因分析のメリットには以下が含まれます:
- コスト削減
- RCAは「症状」ではなく「病気」を治療するため、ダウンタイム削減、欠陥減少、プロセス改善によりコストを削減できます。
- 現実的なプロセス
- 多くの製造企業は部分的に壊れたプロセスで運営しています。RCAはプロセスを最適化し、実用的な解決策を提供し、近道やプロセスからの逸脱なしに従えるSOPを確立するのに役立ちます。
- 自動化
- 今日、工場はこれまで以上にデータへのアクセスと洞察を持っています。このデータを解析、分析、コンテキスト化して、RCAを社内の他部門や他工場でも利用可能にできます。これは改善のフォースマルチプライヤーとして機能します。
- プロアクティブ対応
- データ分析による自動化はRCAの結果に理想的に適しているため、安全、保全、品質の懸念をより正確に予測し、迅速に対処してダウンタイムを削減できます。
根本原因分析の実施方法
根本原因分析のアプローチは、企業ごと、問題ごとに異なります。特定のOEM機械タイプの機械固有の問題に焦点を当てる場合もあれば、部門間のボトルネック分析に使用される場合も、企業全体の欠陥対策に使用される場合もあります。
一般的に、根本原因分析には以下の6つのステップが関わります:
1. 問題の定義
最初のステップが最も重要です。すべてのチームメンバーが問題を理解している必要があります。客観的に述べる必要があり、それが確かに緊急の問題またはボトルネックであることを判断するための明確化質問が必要です。これは最も広範な段階で、欠陥率、ボトルネック、出荷遅れなどの一般的な問題ステートメントとなります。
2. データの収集
データ収集は根本原因分析において極めて重要です。ここでは、チームメンバーが可能な限り多くの原因要素をリストアップしようとします。すべてが対象で、リストは広範かつ詳細になり得ます。今日、多くのOEM設備メーカーが機械にデータ収集を組み込んでいるため、RCAでデータを特定し活用することがより容易になりました。また、工場がネイティブにデータ収集機能を持たない機械向けにデータ収集デバイスを導入している場合もあります。
3. 原因と症状の分離
症状を原因と混同することはよくあります。いくつかのツールと手法は、症状から原因を掘り下げて分離するのに役立ちます。前提は、原因が特定され是正されれば、症状は存在しなくなるというものです。ここでもデータ収集が重要で、多くのデータ収集システムには問題カテゴリを特定できる分析機能があります。
4. 是正措置の決定
根本原因が特定されれば、効果的な解決策を策定できます。これにはトレーニング、機械的改修、フロアレイアウト、より堅牢なデータ収集と分析機能などが含まれる場合があります。多くの場合、データが是正措置の策定を支援します。根本原因特定時にリアルタイムデータと洞察があれば、管理者は実際のデータに基づいた関連性の高い現実的な解決策を作成できます。
5. 解決策の実装
根本原因が確立され、是正措置が特定されたら、チームは解決策を実装する必要があります。これは古いSOPの改訂または置き換え、新しいワークフローの作成、結果の監査を意味します。データ収集能力が深ければ深いほど、選択された解決策への分析の影響は大きくなります。機械による自律的または半自律的なアクションをプログラミングして、解決策の進捗監視や成長への影響を支援することさえ可能かもしれません。
6. 結果の検証と展開
監査プロセスなしに長続きする解決策はありません。この監査は解決策の有効性を検証する必要があります。データ収集が堅牢でリアルタイム分析の対象となっていれば、これがより容易になります。これにより、解決策の有効性を監視または調整して効果を改善できます。そして解決策が成功すれば、根本原因は社内の他のプロセスと部門に転用可能かもしれません。
根本原因分析はチームが手動で実施できます。しかし、高度なデータ収集と分析と組み合わせると、そのスピードとインパクトの両方が向上します。解決策を同様の問題を抱える他の工場や部門に展開でき、生産効率を改善し、生産欠陥を削減できます。
根本原因分析の手法とツール
根本原因分析に取り組む企業には、多くのツールと方法論が利用可能です。以下にいくつかの戦略を簡単に紹介します:
なぜなぜ分析(5 Whys)
最もシンプルな根本原因分析ツールの一つが、最も効果的なものの一つでもあります。単純に「なぜ」を5回尋ねることで、原因まで掘り下げられます。すべての言い訳が尽きるまで、より深く批判的な思考を強制します。現実的には5回より少し多いか少ないかもしれませんが、方法論は、すべての解決策が採用されるまで「なぜ」を問い続けることで最終的な答えが明らかになるというものです。
フィッシュボーン図(特性要因図)
フィッシュボーン図(石川図とも呼ばれる)は、すべての寄与要因から原因を構築するのに役立つ視覚的な原因結果図です。問題を魚の「頭」と見なし、原因を原因カテゴリのリスト下にある小さな「骨」として分類します。視覚的な側面が、抽象的な思考だけでは気づかなかった選択肢をチームが評価するのを助けます。
 画像出典
故障モード影響解析(FMEA)
継続的な性能が重要な高複雑性製品の場合、故障モード影響解析(FMEA)は根本原因特定の選択肢となります。この手法は、設計故障が発生しうる領域を見ます。多くの点で、故障と欠陥の根本原因を事前に探るものです。組立や製造のプロセス故障特定に役立ちます。
故障の木解析(FTA)
エンジニアリング欠陥が災害的な影響を及ぼす重要な安全システムにおける根本原因分析では、故障の木解析(FTA)が効果的なツールです。システム故障がどう起こりうるか、どの故障が可能かを理解するのに役立ちます。この「望ましくない状態」をツリー構造で下位レベルの故障イベントに割り当て、可能な故障を特定し、エンジニアがリスクを補償または排除する設計を可能にします。
パレート図
パレート図は、根本原因分析における問題の頻度をチームが理解するのに役立つ、実証済みの視覚化手法です。問題を視覚的に「ランキング」し、チームが最初に取り組むべきものを把握しやすくします。パレート図は、多くの異なる原因がある場合にも価値があります。
重要度順にリストすることで、最も重大な欠陥を最初に排除する解決策を策定できます。リーンやシックスシグマ手法の一部である根本原因分析は、チャートの次のいくつかのレベルに対処するために繰り返し、初期フェーズを超えた継続的改善を実現できます。
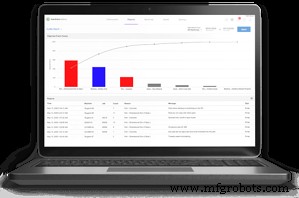
パレート図で、問題の80%を引き起こしている20%の課題を容易に特定できます。
Is/Is Not分析
人生の半分は「何をしないか」を知ることだと言われます。なぜなぜ分析と同様に、Is/Is Not分析はシンプルながら強力です。問題を視覚的に「である」と「でない」のカテゴリに分割することで、RCAチームは状況に影響する条件と影響しない条件を理解するためのフォーカスリストを作成できます。チームを軌道に乗せ、誤った原因の追求を防ぎます。
MachineMetricsでの根本原因分析事例探求
あらゆる問題の根本原因を見つけるには、専門チームとハードワークが必要です。努力が手動であればあるほど、プロセス改善に時間がかかります。しかし、今日のプロセス最適化チームには、根本原因特定の戦いにおける味方がいます。
データ収集は、今日の製造環境で急速に標準化しつつあります。高度なデータ収集デバイス、ソフトウェア、分析プログラムが、RCAで使用されてきたスプレッドシート、手動作成チャート、人間ベースの入力システムに取って代わっています。
MachineMetricsのようなプラットフォームにより、企業はリアルタイム・自動データ収集と高度な分析を活用し、問題の根本原因を探る人々にとって利用可能で、標準化され、コンテキスト化されたデータを生成できるようになりました。機械の制御装置から直接収集されるこのデータにより、手動プロセスよりも速く、効果的に、正確でバイアスのない根本原因を特定できます。
MachineMetricsを使用してショップフロアの問題原因を特定するいくつかの例を見てみましょう:
リアルタイムRCA:現在のシフトダッシュボード
現在のシフトダッシュボードは、リアルタイムで生産進捗を監視する優れたソリューションです。期待パフォーマンスと実績パフォーマンスを比較できるよう、目標に対するパフォーマンスの可視性を提供します。これにより、オペレーターと管理者がその場で問題を特定できるようになります。
これは、より詳細な分析が完了する前に、日々の問題に対処するための優れた短期的・リアルタイム戦略です。
現在のシフトダッシュボードには、部品目標、OEE、稼働率、ダウンタイムなど、複数のビューを使用できます。
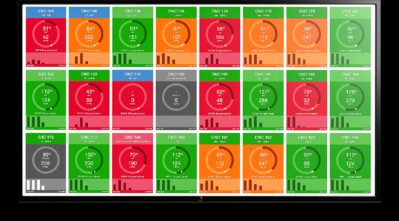 お客様は通常、ショップフロア全体にモニターを設置し、すべてのステークホルダーが適用可能なすべての機械を完全に可視化できるようにしています。
パレートレポートでダウンタイムの主な原因を特定
ダウンタイム理由を理解する上で最も有用なレポートの一つがダウンタイムパレートで、記録されたすべてのダウンタイム理由を集計します。
このレポートで、最も深刻なダウンタイム理由を容易に特定できます。さらに、データを異なるシフト、マシンセル、個々の機械ごとにセグメント化して、問題がどこに潜んでいるかをより詳細に見ることができます。また、計画外ダウンタイムと計画ダウンタイムの発生場所も確認できます。
一般的なダウンタイムカテゴリには、過度な工具交換、過度なジョブ切り替え、オペレーター不在、計画外機械メンテナンスなどがあります。MachineMetricsでは、ダウンタイムの正確な把握だけでなく、問題の所在を特定できます。
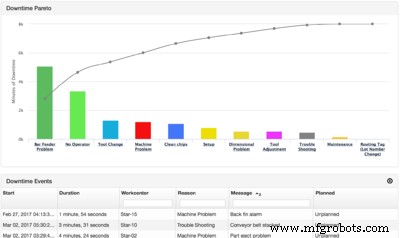 MachineMetricsダウンタイムパレートは、ショップフロアのダウンタイム上位理由を可視化します。
生産レポートを分析して生産非効率を特定
MachineMetrics生産レポートには多くの指標があります。継続的改善管理者、ショップフロアスーパーバイザー、エンジニアは生産レポートを分析して、プラントのパフォーマンスをよりよく理解できます。効率を最適化する際、生産効率とジョブランタイムに関するいくつかの指標をレポートに含めることをお勧めします:
生産効率
完了ジョブの機械生産効率に関連する生産レポートの指標には:
- 生産効率
- 総部品時間
- 実部品時間
- 平均PPH
- 理想PPH
- 期待PPH
- 期待部品時間
- 理想部品時間
- 総段取り時間
- 期待段取り時間
ジョブランタイム
完了ジョブの機械ランタイムに関連する生産レポートの指標には:
- 最初の開始時刻
- 最後の終了時刻
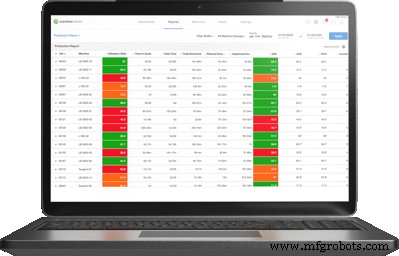
生産レポートには、部品とジョブがどれだけ効率的に完了しているかに関する情報が満載です。
今すぐ非効率の特定を開始
MachineMetricsでは、ショップフロアデータがリアルタイムで自動収集され、標準化されて、事前構築(およびカスタム)レポートと視覚化に伝播されます。正確なデータでショップフロアで実際に何が起きているかを説明し、より良い意思決定のための可視性を提供することで、意思決定者の手に力を取り戻します。
今すぐ非効率を特定し、問題を解決しましょう。今すぐデモを予約して、MachineMetricsがダウンタイム削減、能力向上、貴社のボトムラインインパクトをどう推進できるかご相談ください。
生産問題の特定を開始
デモを予約
産業技術
- 製造業向け包括的メンテナンスコンティンジェンシープランニング:レジリエンス強化とダウンタイム削減
- 根本原因故障解析(RCFA):製造卓越性への実証済みアプローチ
- 根本原因分析(RCA)のよくある落とし穴と回避法:実践ガイド
- 5つのなぜ(5 Whys)で根本原因分析をマスターする:リーンツール解説
- 元インテルエンジニアが実証済み根本原因分析手法を公開
- サプライチェーン最適化ソフトウェア:メーカーのための効率と収益性のブループリント
- ステンレス鋼溶接マスターガイド:特性、工法選定、MIG溶接手順
- アルミニウム半田付けのマスター:エキスパート技術と実践ガイド
- IPC規格をマスターする:PCB品質確保のための包括的ガイド
- 製造業必須の10大自動化ワークフロー:MachineMetricsで工場を変革
- ソリューションの解き放ち:根本原因分析が持続的成功を導く