



抜き勾配マスター:射出成形部品をシームレス離型に最適化
抜き勾配(ドラフト)とは、射出成形部品のすべての面に抜き方向へわずかなテーパーを付けること——小さく地味な設計要素だが、プロジェクト成功には不可欠。氷製造トレイを想像:わずかなテーパーで氷が過度な吸着・摩擦なしにスムーズに外れます。適切抜き勾配(または適切な代替手段)がない部品は金型から正常に排出されません。
抜き勾配は部品を有害な摩擦から保護し、排出時の摩耗低減、均一仕上げ確保、複雑射出セットアップ回避でコスト削減に貢献。どの金型メーカーも抜き勾配なしで部品製造はしないため、最適抜き勾配設計は単に抜き勾配を付けるだけでなく、多くの場合それが既に前提。むしろ最終部品の設計・外観を阻害せず、むしろ向上させるよう慎重に組み込むことを意味します。
抜き勾配の必要性理解
すべてが抜き勾配の外観干渉を懸念するわけではない。産業用等部品創造ツールメーカーは大量抜き勾配を選択傾向。大量抜き勾配は美観劣化させるが、排出容易で迅速・低コスト製造可能、金型への実質的摩耗軽減。
消費財デザイナーは美観重視。目標は抜き勾配最小化しつつ部品機能確保。一般に2オプション:抜き勾配を意図的/極めて微妙に見せるよう組み込む、またはエジェクタピン/スリーブを戦略配置し部品離型補助。
エジェクタピン/スリーブで部品を金型から押し出せるが高コスト。特にエジェクタスリーブは高価。スリーブは部品形状に追従するため跡残さない。ピンは製品表面に跡残す可能性。したがって美観重視デザイナーはスリーブ優先だが、オーダーメイド必要で時間・コスト増大要因。
それゆえ微妙かつ意図的な抜き勾配組み込みが多くのデザイナーに支持される。熟練デザイナーなら抜き勾配をほぼ知覚不能に、または意図的デザイン要素に見せるよう組み込み可能。
必要抜き勾配角決定
所与部品の最小抜き勾配角は主に引き抜き深さ、肉厚、材料収縮率、適用表面仕上げ/テクスチャで決まる。一般ルール:ほとんどの部品で1.5〜2度必要、部品深さ1インチ増すごとに約1度追加。非常に小さい部品なら1.5度未満への減少余地あり。しかし大半部品で1.5度が最小要件。
テクスチャも抜き勾配決定に重要役割。多くの射出成形部品は美観目的で革目等テクスチャ付与されるが、テクスチャ深度に応じて抜き勾配角増加必要で、排出時テクスチャ剥離・損傷防止。
自動車内装は戦略的抜き勾配適用の好例。現代車内装は射出成形だが革目テクスチャ有り。鋭い目ならテクスチャ深度が部品全体で変化し変化する抜き勾配に対応しているのが分かるが、ほぼ知覚不能。一方安価消費財ではテクスチャが部品内で明らかに異なったり、剥離跡が目立ったり。
信頼できる製造パートナーで設計と製品ライフサイクルを最適化
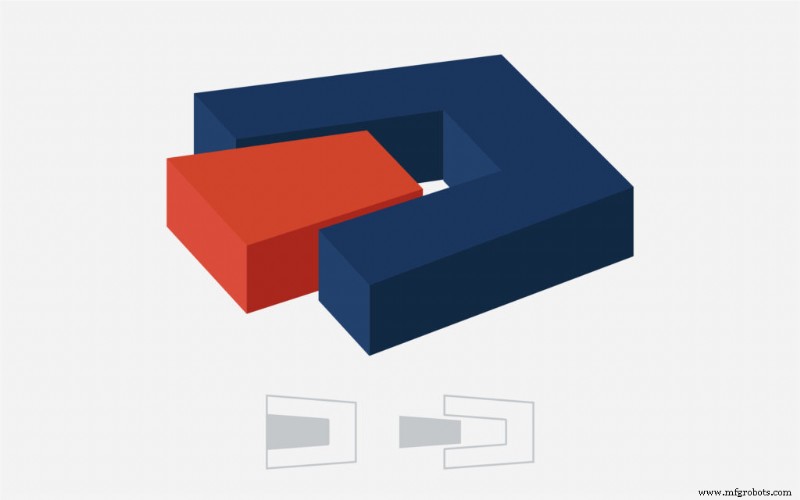
機能性と設計感性の理想的バランス達成には、抜き勾配角・テクスチャ・射出成形の深い理解必要——すべての製品チームが備えるわけではない。そこがFast Radiusの出番です。
高度資格を持つデザイナー・エンジニア・アドバイザーチームが、すべてのテクスチャ要素・美観懸念を考慮し、抜き勾配を微妙かつ戦略的に組み込みます。Fast Radiusは品質妥協不要でチームの設計調整・改良を全力支援。部品設計最適化・より良い製品高速提供にご関心あれば今すぐお問い合わせください。
さらに学ぶなら、Fast Radiusリソースセンターで射出成形設計考慮事項をご確認ください。
産業技術
- 射出成形部品設計: シームレスな脱型のためのドラフト角マスター
- トップRIM材料:優れた製品設計のための5つの必須タイプ
- 熱硬化性ポリウレタン鋳造の実証済み設計戦略5選
- 射出成形ゲート設計完全ガイド:欠陥のないプラスチック部品を実現するために
- 射出成形ドラフト角マスター:設計原則と実証済みベストプラクティス
- 射出成形の成功のための適切な金型材料の選び方
- ウレタンキャスト vs 射出成形:適切な製造方法の選び方
- 低ロット射出成形を選ぶメリット:コスト効率の良い生産のために
- CNC加工と射出成形:プラスチック部品に最適な製造方法の選び方
- 射出成形成功の鍵:ドラフトアングル(抜き勾配)の重要性
- 射出成形におけるDFM(製造しやすさのための設計):コストと品質を最適化する必須プロセス