工業製造

ウォータージェット切断は、金属からガラス、複合材、石材まで、多様な材料で精密切断が必要な産業にとって定番の製造プロセスとなっています。社内に設備がない場合、ウォータージェット切断サプライヤーへの外注は賢明な選択肢となります。しかし、適切なパートナーを見つけることは、品質、効率、コスト効率を確保するために極めて重要です。 このブログ記事では、ウォータージェット切断サプライヤーを選定する際に考慮すべき重要な要素を探り、プロジェクトのニーズを満たし、成功に導くパートナー選びを支援します。 能力と設備 ウォータージェット切断を外注する際、最初に考慮すべきはサプライヤーの技術的能力と使用設備のタイプ
ウォータージェット切断が製造現場で時間とコストを節約する理由 今日の競争的な製造環境において、効率性とコスト効率は優位性を保つために不可欠です。企業は常にリードタイム短縮、廃棄物最小化、コスト増大なしでの製品品質向上の方法を模索しています。ウォータージェット切断は、精度、速度、汎用性を提供し、製造業者が時間とコストの両方を節約できる人気のソリューションとなっています。ウォータージェット切断がいかに効率的でコスト効率の良い製造プロセスに貢献するかを探ってみましょう。 最小限のセットアップと迅速なターンアラウンド ウォータージェット切断の主な利点の一つは、最小限のセットアップで済むことです。従
ウォータージェット切断は、その精度、汎用性、幅広い材料を容易に切断できる能力で知られています。しかし、切断の精度と品質を確保する上で、しばしば見落とされがちだが極めて重要な要素が治具(フィクスチャリング)です。材料を切断プロセス中にどのように固定するかという適切な治具は、最適な結果を得る上で極めて重要な役割を果たします。これがないと、最も高度なウォータージェットシステムでも、切断品質、精度、全体的な生産効率に影響を与える問題に直面する可能性があります。このブログでは、ウォータージェット切断における治具の重要性と、それがプロジェクトにどのように直接影響するかを掘り下げます。 材料の安定性を確保
精密製造において、公差は完成品が意図した設計とどれだけ厳密に一致するかを定義します。ウォータージェット切断で部品を指定する際、材料厚、切断速度、機械精度がすべて役割を果たすため、公差の理解は特に重要です。Intelligent Cutting Solutions(ICS)では、寸法的にクリティカルなコンポーネントの製造を支援するため、公差能力を明確に定義しています。 ウォータージェット切断は、精度が重要で誤差の余地がほとんどない航空宇宙産業で広く使用されています。このプロセスの精度により、追加の仕上げ工程が不要になることが多く、ミスのリスクが低減し、一貫性が向上します。これは必須用途において
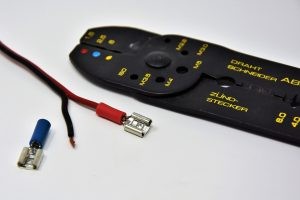
圧着と半田付けの両方が、ケーブル接続の作成に使用されます。例えばEthernetケーブルは、通常両端にRJ-45コネクタを備えています。EthernetケーブルにRJ-45コネクタを追加するには、圧着または半田付けのいずれかで行えます。両方の方法で高性能で長持ちするケーブル接続を作れますが、必ずしも同じではありません。 圧着とは 圧着は、圧着工具と呼ばれる特殊なツールを使用して、ケーブルの端にコネクタを取り付けるプロセスです。圧着工具でコネクタをケーブルに取り付けるには、コネクタを工具にセットします。次に、ケーブル端部の露出したワイヤーをコネクタに挿入します。最後に、圧着工具のハンドルを握る
公開日:2019年7月9日 | カテゴリ:加工 ピクリン(酸洗い)という金属処理プロセスをご存知ですか?多くの人が「ピクリン」という言葉を聞くと、その名の由来である酢漬けの食用食品を連想します。しかし、ピクリンは製造企業が実施する金属処理プロセスも指します。この記事を読めば、ピクリンとそれが処理金属の物理的特性をどう改善するかがわかります。 ピクリンとは ピクリンは、金属から表面不純物を除去する金属処理プロセスです。「ピクリン」と呼ばれるのは、ピクルリカーと呼ばれる酸性溶液を使用するためです。ピクルリカーの正確な組成は、使用する金属の種類によって異なります。低炭素鋼の場合、ピクルリカーは通
磁場支援仕上げとも呼ばれる磁気研磨仕上げは、磁場を使用して微粒子をワークピースまたはオブジェクトの表面に付着させる仕上げプロセスです。磁気研磨仕上げの目的は、粉体塗装を施すことです。 もちろん、この目的で他の仕上げプロセスも使用されます。しかし、磁気研磨仕上げのみが磁力のパワーを活用してこの目標を達成します。磁場が粉末の微粒子をワークピースまたはオブジェクトに強制的に押し付け、ワークピースまたはオブジェクトの上に保護シェルを形成します。 磁気研磨仕上げの歴史 磁気研磨仕上げの起源は1930年代にさかのぼり、当時米国の製造企業で使用されていました。しかし、約10年後、米国特許商標庁(USPT
公開日:2019年8月27日 | カテゴリ:加工 メタルエッチングをご存知ですか?数世紀前から存在しますが、製造業でますます一般的なプロセスになっています。メタルエッチングにより、製造企業は金属表面に永続的なデザインや視覚的グラフィックを作成できます。他のデザインプロセスよりも信頼性が高く、長持ちします。この記事では、メタルエッチングとその仕組みについて詳しく説明します。 メタルエッチングとは 「メタルエッチング」とは、金属表面から一部の金属を除去することで、デザインやグラフィックを作成することを指します。つまり、デザインやグラフィックが表面に印刷されるのではなく、金属に埋め込まれるため、
スプレー堆積とも呼ばれるスプレー形成は、半固体状の金属粒子でワークピースをコーティングする製造プロセスです。ワークピース表面に保護コーティングを形成し、錆、腐食、その他の劣化から保護するように設計されています。一度塗布すると、半固体粒子は自然にワークピース全体に均一に分布します。その後粒子が冷却・硬化して保護バリアを形成します。もちろん、これはスプレー形成の基礎に過ぎません。この高度な製造プロセスについて詳しく知るには、読み進めてください。 スプレー形成は合金の加熱から始まります。合金は炉または誘導炉で溶解されます。次に、新しく溶融した金属をタンディッシュを通してノズルに流し、半固体粒子でワ
研磨ブラストとも呼ばれるサンドブラストは、動力機械(通常はエアコンプレッサーとサンドブラスト機)を使用して、高圧で研磨粒子を表面に噴射する表面仕上げプロセスです。「サンドブラスト」と呼ばれるのは、砂の粒子で表面をブラストするためです。砂粒子が表面に衝突すると、より滑らかで均一なテクスチャーが生まれます。この記事では、この表面仕上げプロセスとその実施方法について詳しく説明します。 サンドブラストの概要 サンドブラストは、砂の研磨特性を利用して、物理的な欠陥や欠点の少ないより滑らかな表面を作り出します。砂が粗くザラザラしていることはよく知られています。これらの特性により、表面の余分または不要な材
バフ研磨とポリッシングは製造業でよく使用される2つの一般的な仕上げプロセスです。両方ともワークピースの表面を滑らかにして美観と物理的特性を向上させます。しかし多くの人が知らないのは、バフ研磨とポリッシングは同一ではないということです。各仕上げプロセスには独自の特性があります。では、バフ研磨とポリッシングの違いは何でしょうか。 バフ研磨とは バフ研磨とは、ホイール上の遊離研磨材を使用する仕上げプロセスと定義されます。ワークピースを研磨するため、製造企業は研磨ディスクで覆われたホイールを使用することがあります。ディスク上の遊離研磨材が表面の材料と微細な欠陥を除去し、より滑らかな表面を作り出します
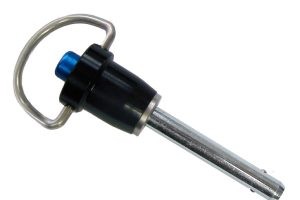
クイックリリースピンは、機械部品を固定・解放するシンプルで効果的な方法です。挿入すると、対象部品を所定位置に保持します。一方、クイックリリースピンを取り外すことで部品を解放できます。クイックリリースピンにより、機械部品の固定と解放が容易になります。 クイックリリースピンとは さまざまなスタイルがありますが、すべてのクイックリリースピンは機械部品を一時的に固定するために使用されます。ピンとハンドルを備えています。クイックリリースピンは機械の穴で使用するように設計されています。ピンを穴に挿入すると対象部品が固定されます。ハンドルを引くか操作すると部品が解放されます。 クイックリリースピンの種類
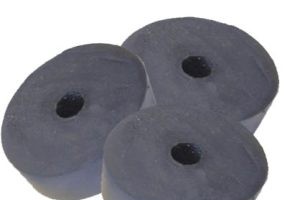
成形部品を購入する際、ゴム部品に出会うことがあります。成形ゴムで作られています。ラバーバンパーは小さなゴムパッドで、非常に汎用性が高いです。レクリエーションから商業用途まで幅広く使用できます。 ラバーバンパーの概要 グロメットバンパーとも呼ばれ、ラバーバンパーは円盤状のパッドです。通常、成形プロセスで製造されます。ゴムを加熱し、金型キャビティに射出します。ゴムが冷却後、鋳出しされ、新しいラバーバンパーが完成します。 ラバーバンパーにはさまざまなサイズがあります。幅や高さが異なるものがあります。いずれにせよ、ほとんどのラバーバンパーは均一な円盤形状です。各ラバーバンパーの中央には小さな穴があ
スプリングにはさまざまな形状とサイズがあります。ほとんどは巻いた金属片で構成されますが、そうでないものもあります。平らなリング状の金属片で構成されるものもあります。フラットスプリングと呼ばれ、すべてのスプリングと同様に機械的エネルギーを蓄えられます。フラットスプリングは平らであるのに対し、他のスプリングはそうではありません。 フラットスプリングの概要 フラットスプリングは、平らな形状が特徴の機械的エネルギー蓄積デバイスです。通常、フラットストックを用いてプレス加工されます。ほとんどのフラットスプリングは鋼製です。ステンレス鋼と炭素鋼があります。ステンレス鋼製は耐食性に優れ、炭素鋼製はより強靭
ヒンジを購入する際、使用環境を考慮する必要があります。ほとんどのヒンジは、2枚のリーフとピン固定のナックルという類似した構造を持ちます。しかし、一部のヒンジは特定の環境により適しています。水中環境ではマリンヒンジを選ぶのが賢明です。 マリンヒンジとは マリンヒンジは、海洋関連用途向けに設計された機械的軸受です。ボートのリッドウェル、デッキハッチ、ドアなどによく使用されます。 マリンヒンジは錆と腐食に対する優れた保護性能を提供します。劣化の心配なく水中環境で使用できます。 マリンヒンジと標準ヒンジの比較 標準ヒンジは多様な材質で入手可能ですが、マリンヒンジは耐食性材質のみで提供されます。見
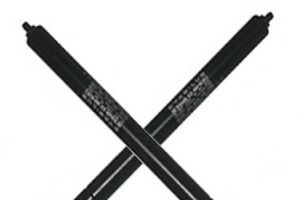
ガススプリングダンパーは幅広い製品で使用されています。オフィスチェア、トランクハッチ、キャビネットドア、医療機器などで見かけます。すべてのスプリングと同様に機械的エネルギーを蓄えられますが、ガススプリングは独自の設計を持っています。 ガススプリングダンパーとは ガススプリングダンパーは、圧縮ガスを利用した油圧ダンピングデバイスです。ほとんどの製品はメインチューブ部分に窒素ガスを封入しています。ガススプリングダンパーに圧力がかかると、ピストンがチューブ部分に後退します。これにより窒素が圧縮され、圧縮された窒素が抵抗として独自の力を発揮します。 プッシュ型とプル型のガススプリングダンパー タイ
ボルトを購入する際、キャリッジボルトに出会うことがあります。コーチボルトとも呼ばれ、締結用途で使用されます。金属ワークピース同士の締結、または木材ワークピースを金属ワークピースに締結するのに使用できます。 キャリッジボルトとは キャリッジボルトは、低プロファイルのマッシュルーム型ヘッドを持つ重量級のネジ付きファスナーです。19世紀初頭に起源を持ちます。名前が示す通り、当初は馬車で使用されていました。馬車、特に車輪には酷使に耐えられる特殊なファスナーが必要でした。これが現代のキャリッジボルトの開発につながりました。 馬車はより速く効率的な輸送手段に取って代わられましたが、キャリッジボルトは今
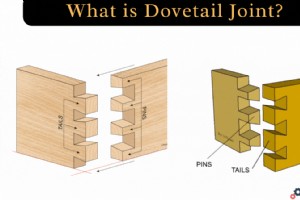
アリ組み継ぎ(ダブテイルジョイント)は、優れた引張強度で木材を接合する最も一般的な木工技法の一つです。この継ぎ手は美しく、2枚の木材を直角に接合するのに効果的です。 作り方にはいくつかの方法があり、手切りは熟練木工職人の技術が必要ですが、テーブルソーやルーター+ジグなどの電動工具を使えばより簡単・高速に加工できます。 この記事では、アリ組み継ぎの定義、用途、図解、種類、メリット・デメリット、切り方を詳しく解説します。 アリ組み継ぎ(ダブテイルジョイント)とは アリ組み継ぎは、木材同士を直角に接合し、優れた引張強度を得る工程です。現代の家具・キャビネット・木造軸組にも用いられますが、古くか
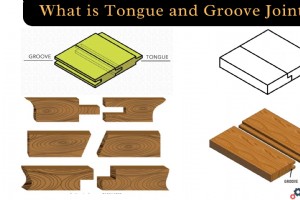
相欠き継ぎ(タング・アンド・グルーブ、溝加工継ぎ手)は、2枚以上の木材を長手方向に端から端へ接合する特殊な木工接合法です。一方の材の端全長にわたって溝(グルーブ)を設け、もう一方の材に舌(タング)を形成して嵌合させます。 この記事では、相欠き継ぎの定義、用途、図解、作り方、メリット・デメリットを詳しく解説します。 相欠き継ぎ(タング・アンド・グルーブ)とは タング・アンド・グルーブは、主に木材でパネリング、フローリング、寄せ木細工、類似構造において、同形状の物を端から端へフィットさせる技法です。2枚の平板を強固に接合して単一の平らな面を作れます。 通常は接着しないのが特徴です。乾燥収縮で
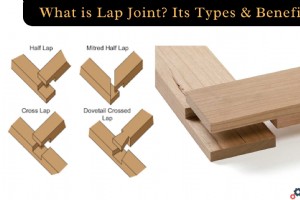
重ね継ぎ(ラップジョイント)は、木材、金属、プラスチックで広く用いられる接合方法です。木工では「全重ね(フルラップ)」と「半重ね(ハーフラップ)」があります。全重ねでは接合する両部材から材料を一切除去しません。 半重ね継ぎ(ハーフラップ、または「ハービングジョイント」とも)では、両部材から材料を除去し、最も厚い部材の厚さと同じ継ぎ手厚さにします。 この記事では、重ね継ぎの定義、用途、図解、種類、切り方、メリット・デメリットを詳しく解説します。 重ね継ぎ(ラップジョイント)とは 重ね継ぎは「オーバーラップジョイント」とも呼ばれ、部材同士を重ね合わせる接合です。木材、プラスチック、金属の接合
産業技術