



射出成形ボス設計: 強度と成形性のバランス
射出成形部品は中〜大量生産製品に最適な選択肢です。設計に成形プラスチックボスを組み込むことで、コンポーネントを整列させ、ファスナーとエンクロージャの堅牢なマウントポイントを提供する低コストソリューションが実現します。しかし、これらのボスの慎重な設計と配置は、外観欠陥を避け、信頼性の高い構造性能を確保するために不可欠です。
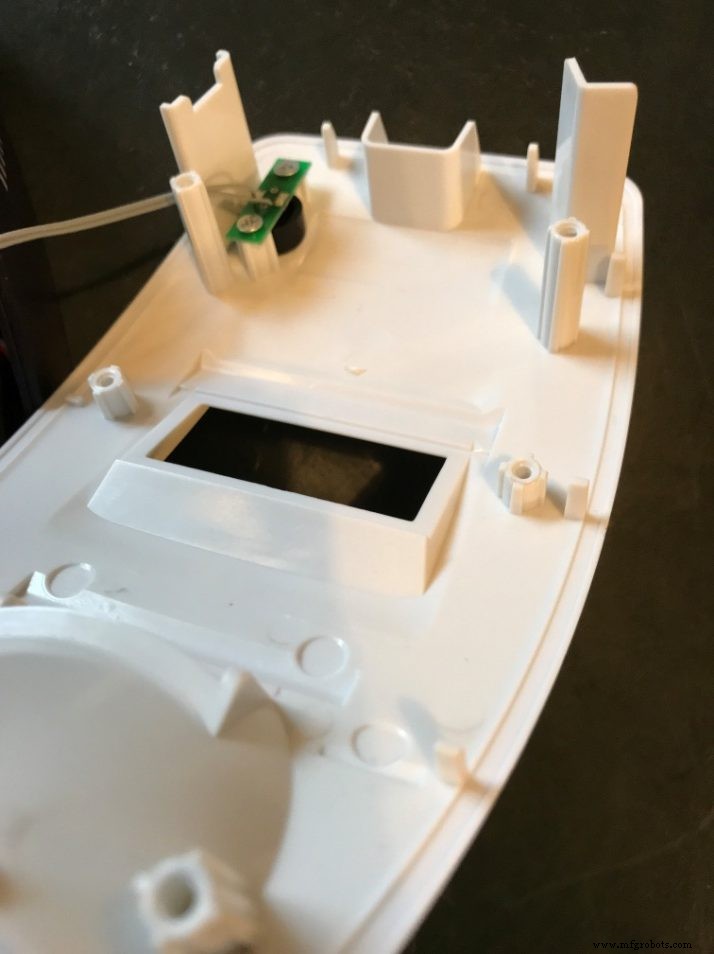
ボス作成には多くの設計ガイドラインがありますが、それらはしばしば矛盾します。推奨事項はメーカー、契約成形業者、組立チーム、インダストリアルデザイナーによって異なります。鍵は、これらの視点を、目に見える外観欠陥を導入せずに機能するボスに統合することです。このバランスを達成するには、機械エンジニアと射出成形パートナーの協力が必要で、彼らはプロセスを洗練させ、部品品質を確保します。
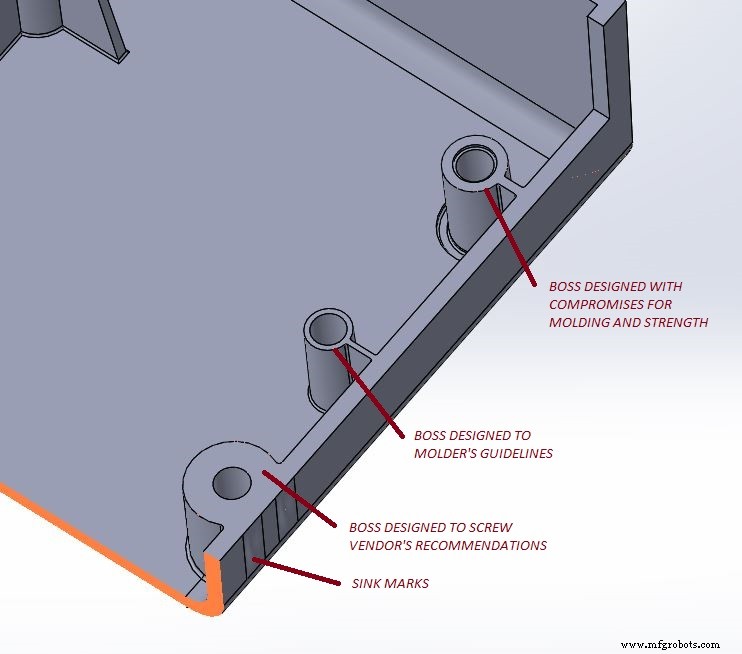
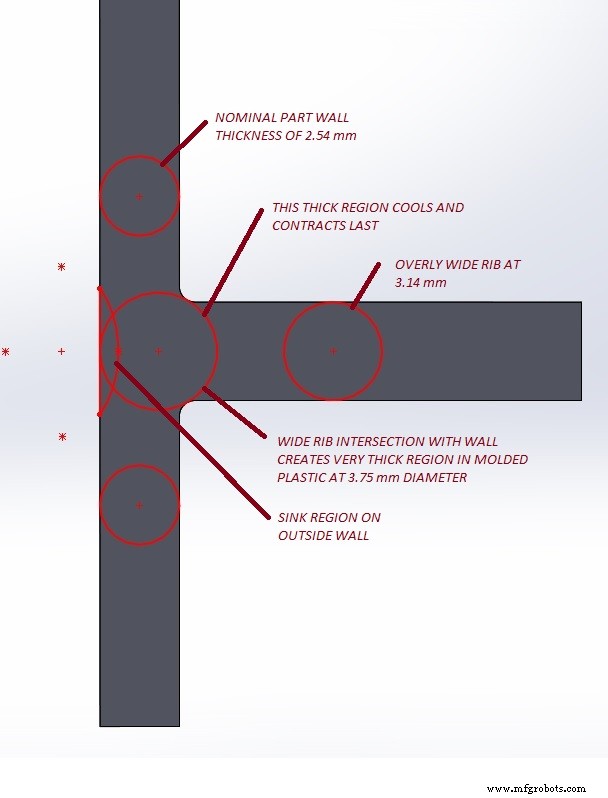
なぜボスが失敗するのか? オーバーサイズまたは不適切に配置されたボスは、主要な外観面にシンクマークを生み出します。射出成形では、内部フィーチャーと外壁の交差点にある典型的な厚肉セクションが周囲の材料より遅く冷却するとシンクが発生します。遅く冷却されるコアが、すでに硬化したプラスチックに対して収縮し、ディンプル、表面応力、場合によっては反りを生み出します。これらの欠陥は、金型への適切な充填を妨げ、さらなる欠陥を招くこともあります。
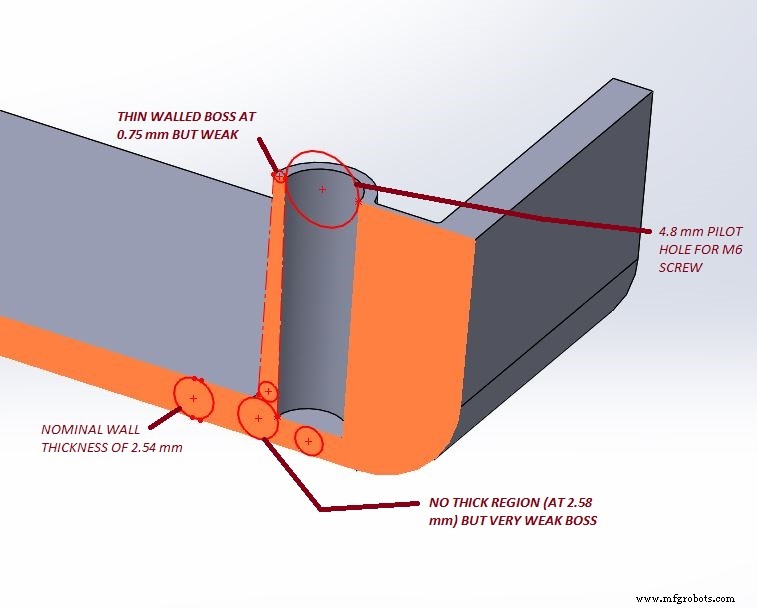
逆に、アンダーサイズのボスは成形しやすいものの、ファスナーを保持できず、コンポーネントが緩んだり部品不良の原因になったりします。ボスは、取り付け力を吸収し、ネジ付きファスナーを支えるのに十分な肉厚を提供しなければなりません。材料が薄すぎると、組み立て時にコールドフローを起こし、負荷下で緩みや破損を招きます。
さらに、ボスは鋼製金型から脱型するためにドラフトを必要とします。外径壁はベースで広がり、滑らかな脱型のためにわずかなフィレットを持つことが多いです。ボスを円形リブとして扱い、その肉厚を周囲の部品公称肉厚の約50〜60%に保つことでシンクを防ぎます。この比率を維持しながら、堅牢な接合に十分な材料を確保することが核心的課題です。
プラスチックへのネジ止めでは、ネジ嵌合深さを公称ネジ径の2〜2.5倍とすることが推奨されます。この高い嵌合深さは、プラスチックのせん断強度が金属より通常低いため補償します。適切なネジ深さは接合応力を分散し、耐久性を高めます。
強度と成形性を両立させるため、以下の実証済み設計戦略を検討してください:
- メーカー推奨に対してボス外径を減らし、肉厚を周囲のプラスチックに近づける
- 内面に最小ドラフトを適用しつつ、滑らかなフィレットベースを維持
- ボスを重要な外壁から離して配置し、大きな交差体積を回避
- パイロットボアを公称ベース厚の約30%深くし、交差領域を減らしてより厚いボス壁を可能にする
- ボスベースに浅い溝を設け、さらに厚肉セクションを制限
- 隣接するスリップオーバー部品で覆われたランディングウォールを持つ、背が高くよく設計されたボスを使用して強度を追加
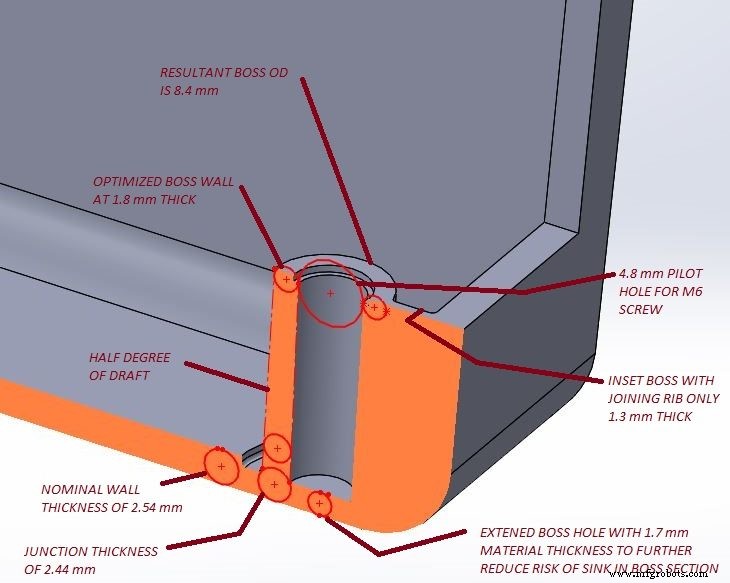
これらの技術は、ボスを安全な肉厚範囲(公称の50〜67%)に保ち、ネジ嵌合を改善し、シンクリスクを最小化します。初回生産ランでは、ボスとファスナーの性能を評価し、プラスチック合金変更や設計調整は、金型ピンの調整や材料追加で対応可能—一般的に簡単かつ低コストです。
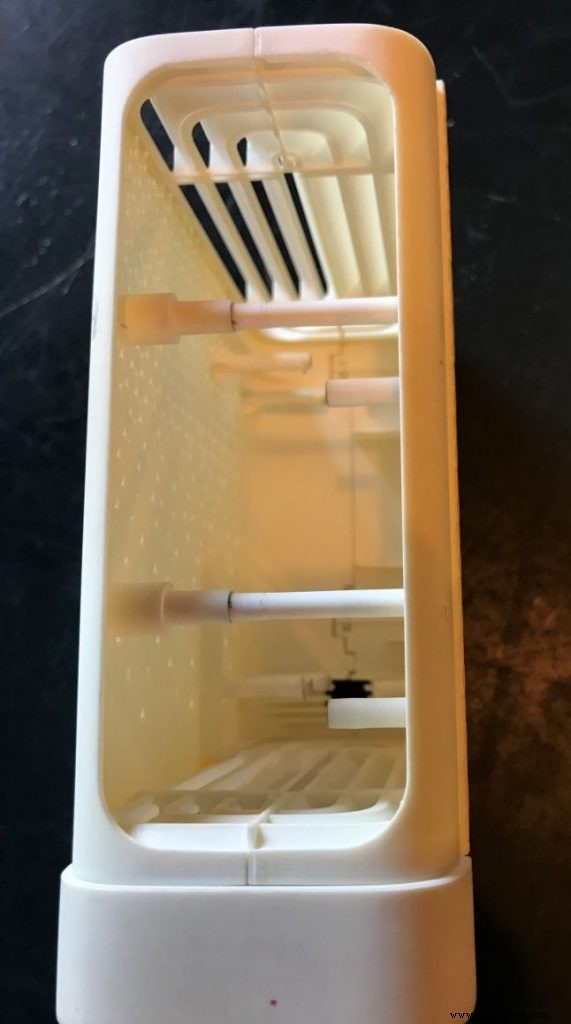
最終的に、各部品の要件が最適なバランスを決定します。見えない機能部品は、強度を損なわない限り、軽微な外観欠陥を許容できます。成形パートナーと密に協力し、サイクルタイム、冷却、プロセスパラメータを調整することで、軽微なシンクを排除し、美観と機械的目標の両方を満たすよう部品を洗練できます。
より深い掘り下げは、Part 1、Part 2、Part 4を参照してください。
製造プロセス
- 第6回: 射出成形部品設計におけるチーム&契約メーカー管理
- 射出成形部品設計: シームレスな脱型のためのドラフト角マスター
- 射出成形部品の反り防止: 設計戦略
- 射出成形金型設計 – Part 2: シンクマークの理解と除去
- メタル3Dプリント部品を最適化するための主要設計原則
- 3Dプリントプラスチック部品のプリント時間短縮 - エキスパート設計戦略
- 製造しやすい設計(DFM)マスター:パート2 – 公差とフィーチャー最適化
- 製造しやすい設計(DFM)必須ガイドライン – パート1
- 射出成形部品に最適なSPI表面仕上げの選び方
- 高品質射出成形のためのエキスパート設計ガイドライン
- 熱硬化性複合材部品設計:実践ガイドとインフォグラフィック