



浸漬アーク炉:現代製鋼を支える電力技術
ヴェルナー・フォン・ジーメンスによるダイナモマシンの開発により、電気エネルギーの工業利用が始まりました。電気アーク炉は長年にわたり、スクラップ鉄の溶解(開放アーク炉)と還元プロセス(浸漬アーク炉)の両方に使用されてきました。浸漬アーク炉(SAF)の場合、鉱石と還元剤が炉頂から連続的に供給され、電極が混合物に埋没し、アークが浸漬状態になります。アークが浸漬しているため、この炉を浸漬アーク炉と呼びます。最も一般的な物理配置は、円形浴槽に3本の垂直電極が三角形に配置されたものです。円形または長方形の浴槽を持つ6電極炉も使用されますが、それほど一般的ではありません。
浸漬アーク炉の応用分野
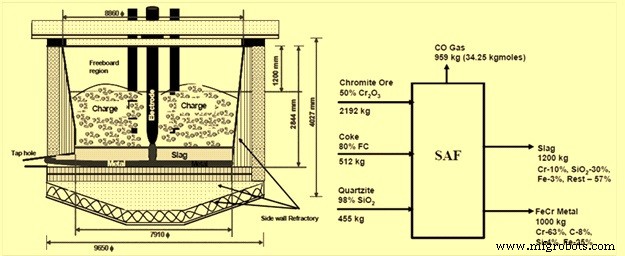
浸漬アーク炉は、フェロアロイ、化学工業、鉛、亜鉛、銅、耐火物、酸化チタン、リサイクル、リンなど、20以上の主要な産業分野で応用されています。フェロクロム生産用の典型的な浸漬アーク炉の概略図と物質収支を図1に示します。
歴史
20世紀初頭の製鋼におけるフェロアロイと脱酸剤の需要増大が、最初の浸漬アーク炉の開発を促しました。最初のSAFの建設は1905年に開始されました。この1.5 MVAユニットは、カルシウムカーバイド生産のためにドイツ・エッセンのホルスト・ルールに設置され、1906年に無事稼働し、直流(DC)技術に基づいていました。
それ以来、多様な用途で多数のSAF(DCとACの両方)が稼働してきました。今日、浸漬アーク炉の大半は交流(AC)ベースの概念に基づいています。
SAFの原理と特性
従来型SAFの原理は電気抵抗加熱です。電気エネルギーは、原料または溶融スラグの抵抗(R)、時にはスラグと電極間のアークの電気抵抗によって補強されて、熱と還元エネルギーに変換されます。エネルギーはカーボン電極によって炉床に伝達されます。炉の電力は、炉床抵抗と電極電流の二乗の積です。したがって、電極電流の限定的な増加が、比較的大きな負荷増加につながる可能性があります。
SAFでのプロセスの特徴は、電極が原料を貫通して炉床の金属プールの上部にあるコークス層まで下方に貫入することです。通常、スラグはこのコークス層に浸透しますが、電極チップと接触するほどではありません。溶解のための電気熱は、電圧降下の大部分が集中する電極チップの直近で発生します。加熱されたコークス層は、冷たい原料と比較して非常に高い電気的および熱的伝導性を持っています。結果として、電流のわずかな部分しか電極側面から流出しません。コークス層はまた、電極から離れた溶解ゾーンへ熱を伝導します。溶解ゾーンからの反応ガス(主にCOガス)は、降下する原料を通って上昇し、顕熱を放出して部分的に予熱し、また高位の鉄酸化物の固体還元を部分的に引き起こします。
しかし、物質が反応温度まで加熱されるゾーンの厚さが非常に薄いため、ガスは十分な滞留時間を持たず、広範な還元を与えることはできません。コールドチャージ操作では10〜20%の予備還元が通常です。
炉への電力投入の基本式は P = 3E Cos φ I = 3RI² で与えられます。ここで、Pは電力、Eは変圧器と炉床間の面電圧、Iは電極電流、Rはオーム炉床抵抗です。力率については PF = Cos φ – V [R/(R²+X²)] で、RとXはそれぞれシステムのオーム抵抗とリアクタンスです。炉リアクタンスXは主に炉の寸法と電気配置によって決まり、同じ一般的な運転条件が維持される限りほぼ一定です。電力系統側の力率を考慮しない場合、炉床のオーム抵抗と電極の許容電流が炉の負荷を決定するパラメータとなります。
ただし、低力率の影響は、電力系統側で力率改善用のコンデンサバンクを設置することで容易に補償できます。
原料の選択、特に炭素材料の粒度と品質によってオーム抵抗を調整する様々な手段があります。しかし、特別な考慮を要するいくつかの主要な要因があります。
- 大きなコークス層が蓄積する傾向は、通常オーム抵抗を低下させる。
- 原料中の導電性物質は、電極側面からの電流流出を招き、これも抵抗を低下させる。
- 電極側面の温度上昇は、側面からの電流流出の可能性を高め、総抵抗を低下させる。
従来型SAFの経験では、その経済性は安価な電力の可用性に依存します。さらに、炉内の電気抵抗率を制御するために特定タイプの還元剤を必要とすることも重要です。高炉と比較して炉内滞留時間が短いため、炉内での固体還元とガス利用率を低下させる機会となります。排ガスはしたがってプロセスへの熱投入の大きな割合を占め、ガスの有意義な利用がプロセス経済性の主要な要因となります。
原料の品質がプロセスに最大の影響を与えます。一方ではスラグ組成に、他方では炉内の溶解パターン(物理的特性とエネルギー投入量に基づく)に影響します。
物理的特性によって、溶解炉が (i) スラグの電気抵抗を利用する従来の抵抗モード、または (ii) スラグとアークの電気抵抗、または投入混合物の電気抵抗を利用するシールドアークモードのいずれで運転できるかが決まります。
SAFの特徴
典型的なスラグ操作型SAFは、スラグと金属のための別々のタップホールを持つ円形または長方形の炉殻で構成されます。一部のプロセスでは、スラグと金属が1つのタップホールから排出され、下流でカスケード鋳造やスキマーで分離されます。炉殻は耐火物で裏打ちされ、プロセスによって追加の殻冷却が必要な場合は、特別な側壁冷却システムによって水冷却されます。殻底部は通常、強制空気換気で冷却されます。電極は炉浴によって消費されます。ケーシング付きセルフベーキング電極またはプレベークド電極が定期的に新しいピースで延長されます。電極は、炉が満負荷で電気的に運転中に、炉操作を中断することなく半自動的に浴槽に挿入されます。
電極柱アセンブリには、保持、スリップ、浴槽への貫入調整のすべての機能が含まれます。すべての電極操作は油圧で行われます。
電力は通常、炉変圧器から高電流線、電極での水冷フレキシブルバスチューブ、接触クランプを通じて電極に供給されます。プロセスが発生する排ガスに一定量のCOが含まれる場合、炉は通常密閉炉型として設計され、排ガスは回収され、発電、加熱、ポンプ、蒸気発生などのさらなる用途に利用されます。
ACベース炉の主要な標準的特徴は以下の通りです。
- 様々な電極タイプに対応した低メンテナンス電極柱
- フェイルセーフで堅牢な設計の電極保持・スリップ装置
- 膨張/移動を許さない堅牢な炉設計
- 中空電極充填システム
- 高品質なCOリッチガスを提供するガスタイト水冷屋根設計
- エネルギー回収システムの適用可能
従来型DC炉
DC炉は一般的に円形で、電気エネルギーは主に電極チップとスラグ浴の間に確立されるアークによって熱に変換されます。上部電極はカソードとして接続され、導電性底部システムはアノードとして接続されます。典型的な開放スラグ浴操作炉は、通常1〜3個のスラグタップホールと、より低い位置に1〜2個の金属タップホールを備えます。液体スラグ温度が耐火物と直接接触し、アークの輻射熱があるため、炉は屋根と側壁領域で高度な冷却配置を必要とします。耐火物概念は通常、これらの過酷な条件に適応するように慎重に設計されます。電極は炉プロセスによって消費されます。プレベークド電極が定期的に新しいピースで延長されます。従来の概念では電極アームで電極を調整します。機械的機能と電力伝達の原理は、従来のACベース電極柱と類似しています。
DC炉も密閉炉型として設計でき、COを回収できます。サイリスタ着火制御と高電極速度を組み合わせた電極動作レギュレータにより、エネルギー消費を最適化できます。DC電極柱システムは通常、満負荷下でのスリップとニップリングを可能にし(電力投入時間を最大化)、クイックチェンジャブルセンターピース装置が最大稼働時間には不可欠です。DC炉では通常、スループットと耐火物寿命を最大化するためにインテリジェントな充填配置が必要です。DC炉のその他の特徴には以下が含まれます。
- 堅牢な殻設計
- 中空電極充填システム
- 中程度のエネルギー消費レベルで十分な保護を支える屋根と側壁冷却システム設計
DC炉は通常、開放アークで運転され、非常に短時間で材料を溶解します。材料は中空電極システムを通じてアークに直接投入できます。通常、アークは電極チップでダンスしています。したがって、電極チップ周辺に直接材料を投入することも実用的です。一部の炉では、投入材料で側壁保護層を積み上げることが可能です。スラグが過熱されるほとんどのプロセスでは、この種の側壁保護は許されません。一般的に、以下の理由によりDC炉の全体的なエネルギー消費はAC炉より高いと言えます。
- 炉自由空間での輻射熱負荷が高い
- より高いプロセス温度による追加の炉冷却要件
- 高度な金属ヒューム発生による追加エネルギー消費
DC炉の利点は、微細材料を直接使用できることで、炉上流で必要とされる集中的な凝集プロセスへの投資の必要性を排除できることです。また、微細材料の低価格も全体的な運転コスト削減に役立ちます。
SAFの応用
SAFの応用分野には、フェロクロム、フェロニッケル、フェロマンガン、シリコマンガン、フェロニオブ、イルメナイト(TiO2スラグ)の生産、および廃棄物リサイクルの可能性が含まれます。
元来、フェロアロイは専用高炉で独占的に生産されており、少量から中程度のケイ素、クロム、マンガンを含む銑鉄が得られていました。溶解タイプと冶金的平衡がこれらの合金の炭素含有量を決定していました。浸漬アーク炉は、温度制御とさまざまな還元ポテンシャルへの調整の観点から、フェロアロイ生産にるらはるかに適したユニットです。時代とともに独立したフェロアロイ産業が確立し、今日の鉄鋼業界の恒久的に増大する需要に応えています。フェロアロイの大部分は、浸漬アーク炉で行われる火法冶金溶解によって生産されています。この分野での浸漬アーク炉の強力な競争力は、主に先進的な高出力溶解ユニットの設置によって達成されました。
現在、フェロアロイとTiO2生産の99%以上がAC浸漬アーク炉で行われています。DC炉で実行できてAC炉で実行できない火法冶金用途はありません。
大型電極システム、先進的な変圧器技術、新しい炉建設原理の開発により、長さ36m、幅17mまでの大容量長方形SAFの設計が可能になりました。技術的観点からはさらに大型ユニットも可能ですが、経済的実現可能性は慎重に検証する必要があります。
現在、サイリスタ+銅冷却システムを備えた高容量120 MVA長方形炉と、フェロクロム用70 MWのDC炉が設置されています。
スラグ浴操作を増やすプロセスに向けた新しい開発は、高出力密度の高効率ユニットの建設で認識されています。炉内の高出力密度は側壁を通じる高熱流束を引き起こし、新しい冷却概念の適用を必要とします。
制御システムも過去数十年で以下のように大幅に進化しました。
- 1906年 - 手動制御
- 1955年 - 電気バランスビームコントローラ
- 1960年 - 動コイルコントローラ
- 1965年 - トランスデューサー・コントローラ
- 1975年 - トランジスタ・コントローラ
- 1985年 - H&Bコントローラ
- 1995年 - ソフトウェア・コントローラ
1950年代末以来、すべてのSAFは電極コントローラを装備しています。今日の先進的な浸漬アーク炉はソフトウェアコントローラを使用しています。浸漬アーク炉技術へのDC応用は、特に一部のフェロアロイ、スラグ洗浄、TiO2生産ユニットなどのニッチ分野で世界的にシェアを増やしています。それでも、浸漬アーク炉の大半は現在も将来もAC技術ベースであり続けるでしょう。
製造プロセス