



レッドスメルト:革新的二段階製鉄プロセス
製鉄用レッドスメルトプロセス
レッドスメルトは二段階還元ベース新製鉄プロセス。(i) 回転ハース炉(RHF)での鉄原料予備還元、(ii) 熱予備還元鉄(DRI、直接還元鉄)溶融。当初第2段階に沈降アーク炉(SAF)使用も、現在は石炭・酸素吹き込みコンバーター(酸素石炭反応器)「新溶融技術」(NST)へ置換。RHFで鉄鉱石・還元剤微粉・バインダー製グリーンペレット還元、熱冶金化DRI生成、NST装入溶融→銑鉄生成。
レッドスメルトプロセスはコスト効率良・環境友好技術として構想。重要ハイライト:
- 調製装入材料不要
- 電気エネルギー不要(DRI溶融化学エネルギー実施)
- 溶融炉高生産性→投資コスト限定的
- 製鉄所各プロセス発生残渣(スラッジ・油性ミルスケール含)実質全利用可能→鉄鋼廃棄物処理増大課題解決
- 溶融反応器排ガスをRHF燃料利用、全体エネルギー利用最適化→実効的エネルギー消費削減
二段階溶融還元プロセスRedsmeltデモンストレーションプラントがピオンビノ工場(イタリア)で銑鉄生産用建設・試験。2003年稼働。デモプラント二生産ステップ:RHF鉄原料予備還元、熱DRIオキシ石炭コンバーター溶融。プラント設計処理能力:乾燥ベース年間65,000トン原料、定格銑鉄アウトプット年間30,000〜35,000トン。
レッドスメルトプロセス技術の開発背景
Redsmeltプロセス技術は大規模統合製鉄所従来高炉ルート代替低コスト環境友好製鉄選択肢への需要増対応で開発。本プロセスプラント設計生産能力:年間30万〜100万トン銑鉄。主に2基本用途設計:(i) プラント鉄原料副産物価値ある銑鉄転換、(ii) 低中規模(典型約50万トン/年)銑鉄生産、ミニミル概念(銑鉄スクラップ代替使用)適合。
Redsmeltプロセス概念を図1示す。
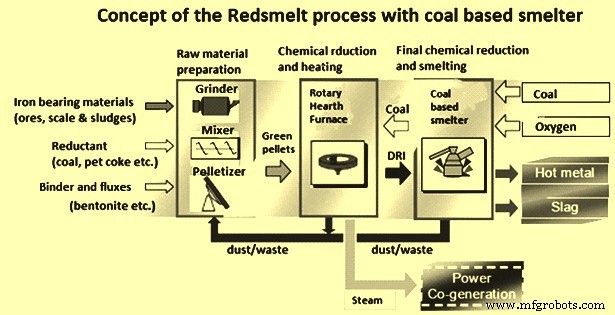
図1 Redsmeltプロセス概念
プロセス
プロセス複数ステップ構成:
原料調製
微粉砕鉄原料・炭素基還元剤(石炭/石油コークス)でグリーンペレット調製。ペレタイゼーションには最適顆粒度近接材料必要(最適:100μm以下80%、250μm以下100%)。ミキサーで水・少量バインダー(ベントナイト)添加慎重配合ウェットブレンド調製。調製混合物をディスクペレタイザーで追加水ペレタイズ。生成グリーンペレット篩分け、アンダーサイズ分リサイクル、サイズ品を金属ベルトドライヤー搬入。
グリーンペレットドライヤー
グリーンペレットドライヤー二目的:(i) RHF供給システム粘着問題回避、(ii) RHF内グリーンペレットデクリピテーション(熱衝撃崩壊)防止。グリーンペレット乾燥必要熱:RHF排ガス供給。全体エネルギー効率改善にも寄与。
回転ハース炉(RHF)
回転環状ハースが吊り下げ型屋根覆う炉室内配置。側壁・屋根・ハース耐火物ライニング、操業温度1,450℃まで対応。乾燥グリーンペレット振動フィーダー経由RHF装入、ハース全幅均一層(約20mm、1〜3層ペレット)分布。
燃料ガス・燃焼空気を複数サイドバーナー(3制御ゾーン群)導入。各火ゾーン燃料・空気流量制御システム個別制御、所望温度・ガス組成(CO・O2)達成。ゾーン1・2で二次空気別空気導入口導入、還元プロセス放出CO燃焼。ペレット装入後急速加熱還元温度到達。総滞留時間10〜18分(ハース上)で最終冶金度70〜90%達成。原料特性差でDRI比生産量60〜100kg/m²・hr範囲変動。
プロセス必要熱4エネルギー源供給:(i) 補助燃料燃焼(NST反応器CO豊富ガス)、(ii) 鉄酸化物還元生成CO燃焼、(iii) 還元剤(石炭)放出揮発分燃焼、(iv) 還元剤自体一部燃焼(炭素燃焼)。これらエネルギー源利用は望ましくない鉄再酸化現象と明確競合関係。RHF設計はこの複雑ガス動力学システム最適化特化。特別バーナー・二次燃焼空気導入口(各ゾーン・各レベル適正乱流調整可能)含有。良好RHF設計もう一つ重要因子:ハース全域極めて精密温度制御(生成ペレット機械的・化学的特性一貫性確保)。バーナーシステム通常全ターゲット達成・最小NOx生成保証設計。
生成DRIペレット水冷スクリュー経由シュート排出、連続金属ベルトコンベヤー(熱DRI輸送設計)で溶融炉搬送。金属コンベヤー耐熱材料製、ガス密シャフト内収容。RHF・ドライヤー排出オフガス:後燃焼・空気希釈・水注入・バグフィルター除塵後大気放出。
RHF廃ガスエネルギー一部グリーンペレット乾燥利用。廃ガスエネルギー燃焼空気予熱・原料乾燥熱供給にも利用。大規模プラントでは廃熱ボイラー蒸気生成利用も可能。
溶融炉
オリジナルRedsmeltプロセス概念ではDRI溶融・最終還元用SAF含有。しかしピオンビノRedsmeltデモではNST溶融炉使用。
NST溶融炉:非傾斜垂直反応器容器。底部(ハース)にミニ高炉/キュポラ採用サイフォンタップホール(スキマーでスラグ・銑鉄分離)。熱DRI重力で頂部装入、容器中央配置水冷シュート経由。ランスチップ周りエアカーテンでDRI排ガス流直接巻き込み最小化。溶剤塊サイズ別供給ポート装入。反応器容器スラグ・金属スラグ界面領域冷却:特殊銅冷却エレメント。反応器容器屋根・オフガスダクト:パイプツーパイプ溶接ウォーターウォール。
溶融反応器:2レベルサイドランス装備(レベルあたり3ランス)で酸素・石炭噴射。ランス位置・向き:プロセス適正化学・流体動力学条件生成目的。特に上部酸化ゾーン(COガス後燃焼)と還元ゾーン(鉄酸化物直接還元・他吸熱反応)間熱伝達改善設計。上部ランス:エマルジョンレベル酸素噴射→移行ゾーン後燃焼促進。下部ランス:熱銑鉄浴へ酸素・石炭噴射。この配置でガス噴射がスラグ乱流促進、発熱(後燃焼)ゾーンから吸熱(溶融)ゾーン(FeO直接還元発生)へ必要熱エネルギー輸送十分実現。比較的粗粒石炭使用で炭素損失低減・銑鉄浸炭改善。生成銑鉄:砂型/ピッグ鋳造機(プラント能力依存)鋳造。
溶融炉頂部:後燃焼高温起因耐火物摩耗回避水冷屋根。その後水冷ダクトで溶融炉オフガス回収・適正温度冷却→クエンチングシステム導入。オフガス非燃焼冷却洗浄、小型ガスホルダー圧力安定化後RHFバーナー燃料利用。
オフガス調整システム
オフガス調整ライン:耐火物ライニング後燃焼ダクト、ガスクエンチャー(水噴霧)、空気希釈ステーション、バグフィルター。RHF・NSTオフガス共通吸引システム統合ため、特にRHFオフガスダクト適正設計重要。
オフガスRHF離脱:約1,100℃、不完全酸化。耐火物ライニングダクト搬送。オフガス導入後適正位置に生鮮空気噴射ノズル配置、CO等化合物燃焼、飛灰溶融開始温度未満温度制限。オフガス完全燃焼適正条件:(i) 遊離酸素レベル3%以上、(ii) 高乱流度、(iii) 滞留時間1秒超。空気噴射ノズル均質分布でNOx生成最小化。
RHF離脱オフガス比較:溶融炉オフガス高温度(約1,700℃)、低後燃焼度→未燃焼化合物含有(CO+H2 30%以上)。溶融炉オフガス水冷ダクト搬送、後燃焼空気噴射。燃焼パラメータ(滞留時間・酸素・乱流・温度)RHFオフガス処理同条件。
RHF・溶融炉ガス(950℃以下)同一クエンチャー搬送、ヒューム温度約320℃低減。「スピルバック」タイプノズルで水滴完全霧化・ガス温度高速低減。
緊急スタック(非常時自動開放ブリーダーバルブ装備)クエンチャー頂部配置。RHF一次・溶融炉一次・二次除塵空気最終除塵プラント送付。
SAF溶融ユニット採用Redsmeltプロセスフローシートを図2示す。
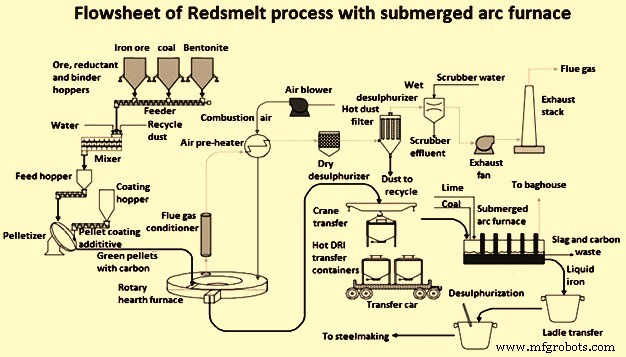
図2 沈降アーク炉採用Redsmeltプロセスフローシート
製造プロセス