



高度取鍋冶金:高品質鋼のための精密精錬
取鍋冶金
転炉(BOF)、電気炉(EAF)、EOFなどの一次製鋼炉から取り出された溶鋼のうち、高品質または特殊用途向けのものは、取鍋冶金と呼ばれる複数の代替プロセスでさらに精錬されます。取鍋冶金は取鍋精錬や二次精錬とも呼ばれます。取鍋冶金プロセスは一般的に取鍋内で行われ、化学成分と均質性に対する許容範囲が狭い高級鋼の製造には、取鍋冶金の厳密な管理が不可欠です。取鍋冶金の目的は以下の通りです。
- 均質化 – 取鍋内の溶鋼の化学成分と温度の均質化
- 脱酸(キルド) – 酸素の除去
- 過熱度調整 – 連続鋳造に適した温度まで溶鋼を加熱
- フェロアロイおよび炭素添加 – 溶鋼化学成分の調整
- 真空脱ガス – 水素と窒素の除去
- 脱炭 – 特定鋼種の要求を満たすための炭素除去
- 脱硫 – 硫黄濃度を0.002%以下まで低減
- 微視的清浄度 – 望ましくない非金属介在物の除去
- 介在物形態制御 – 残存不純物の組成を変えて鋼のミクロ組織を改善
- 機械的特性向上 – 靭性、延性、横方向特性の改善
要求される鋼種に応じて、以下の取鍋冶金プロセスの一つまたは複数が用いられます。(1)リンスまたは攪拌、(2)取鍋炉、(3)取鍋吹き込み、(4)取鍋精錬、(5)脱ガスプロセス、(6)AODプロセス、(7)CAS-OBプロセス(密閉アルゴン吹き込みによる成分調整と酸素吹き込み)。いくつかの取鍋冶金プロセスを図1に示します。
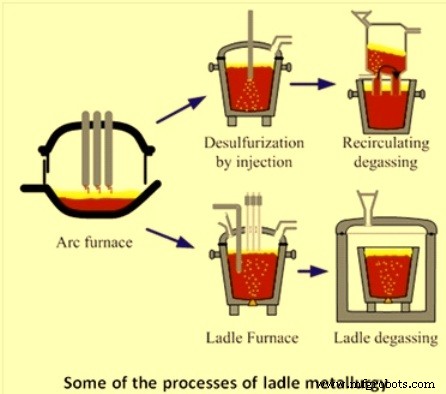
図1 主な取鍋冶金プロセス
歴史的背景
取鍋での鋼処理は約45年前、水素除去のための最初の取鍋間・取鍋-インゴット型真空脱ガスプロセスが登場したことに始まります。1950年代後半には、ドルトムント・ヘルダー(DH)法やルールシュタール・ヘラウス(RH)法など、より効率的な真空脱ガス装置が普及しました。1960年代半ばには、真空アーク脱ガス(VAD)、ASEA-SKF法、高クロム鋼向けの真空酸素脱炭(VOD)法が成功裏に導入されました。アルゴン・酸素脱炭(AOD)プロセスなどの転炉プロセスは1970年代初頭に導入されました。
粒状溶剤の溶鋼への吹き込みとアルゴン攪拌の組み合わせは1970年代初頭に始まり、続いて合金元素のコアードワイヤ給餌が適用され、成分制御と介在物形態制御が向上しました。
リンスまたは攪拌
浴の温度と成分を均質化するため、取鍋内の鋼は通常、アルゴンガスの吹き込みによってリンスされます。中程度のガス吹き込み流量(例:0.6 Nm³/min未満)では、取鍋底部に取り付けられた多孔質耐火物プラグが使用されます。多孔質プラグの機能は、溶湯のガス攪拌により均質化を促進することです。通常の攪拌操作は、アルゴンガスを多孔質プラグを通して浸透させることで行われます。
今日ではほとんどの取鍋が底部プラグによるアルゴン吹き込みを装備しています。しかし、底部プラグが何らかの理由で機能しない場合に備え、トップランス機構によるリンス機能もバックアップとして設けられています。
取鍋炉(LF)
取鍋炉は、一次製鋼プロセスから多くの二次精錬操作を分離するために使用されます。取鍋炉の主な機能は以下の通りです。
- グラファイト電極による電力で溶鋼を再加熱
- 不活性ガスリンスによる鋼温度と化学成分の均質化
- スラグ層の形成:耐火物をアーク損傷から保護、熱を溶鋼に集中・伝達、介在物と金属酸化物を捕捉、脱硫手段を提供
- フェロアロイ添加によるバルクまたはトリミング成分制御
- コアードワイヤ給餌によるトリミングと形態制御
- 深度脱硫手段の提供
- 脱リン手段の提供
- 下流設備・プロセスのバッファとして機能
取鍋炉の屋根は通常、耐火物中央部またはデルタセクションを備えた水冷設計で、既存の取鍋と調整され、運転位置(完全に降下した状態)では取鍋の上部を完全に覆うようになっています。
取鍋吹き込み
溶鋼は、ランスから酸素を吹き込んでアルミニウムおよび/またはシリコンを酸化させることで再加熱できます。浸漬酸素吹き込みによる取鍋内再加熱が一部の製鋼所で実践されています。RH-OBプロセスでは平均熱効率20〜30%が達成されており、RH-OB操作では約80%の再加熱効率が報告されています。RH-KTBプロセスでは、RH-OBのような浸漬ノズルではなくトップランスから酸素を供給します。RH-KTBの熱効率は、取鍋への浸漬酸素吹き込みと同様のようです。
酸素再加熱ヒートと非再加熱ヒートの鋳造鋼中の全酸素含有量を比較した結果、両者に有意な差は認められませんでした。
取鍋精錬
ここでの取鍋精錬は、脱酸、脱硫、脱リン、合金元素の制御添加、介在物改質などの操作を含むと広く定義されます。
取鍋での鋼精錬は通常、フェロマンガン、フェロシリコン、シリコマンガン、アルミニウムによる脱酸で行われます。まずシリコマンガン、フェロマンガン、および/またはフェロシリコンで部分脱酸し、最後にアルミニウムで最終脱酸を行うのが一般的です。この方法には、窒素ピックアップの最小化、リン還元の最小化、一次製鋼時のアルミニウム損失最小化などの利点があります。現在、取鍋での合成スラグ使用は取鍋冶金の不可欠な一部となっています。カルシウム・アルミノシリケート系合成スラグの使用は、脱酸生成物の溶解を助け、脱酸活性を高めます。部分脱酸鋼は、コアードワイヤ形でカルシウムシリサイド(Ca-Si)を取鍋に吹き込むことでさらに脱酸できます。アルミニウムで脱酸されたキルド鋼は通常、溶解酸素5ppm以下です。
特定鋼種では極めて低い硫黄含有量(例:20ppm以下)が要求されます。これらの低硫黄含有量は、鋼が完全キルド状態でカルシウムアルミネートスラグ存在下で取鍋脱硫を行うことでのみ達成可能です。実用的な時間内に必要な脱硫度を達成するには、鋼とスラグの十分な混合が不可欠です。硫黄除去速度は、リンス時のガス流量に強く依存します。極低硫黄を達成する別の方法は、溶剤を取鍋に吹き込むことです。典型的な脱硫用溶剤は70% CaOと30% CaF₂を含みます。粉末吹き込みによる脱硫は、トップスラグのみとガスリンスを組み合わせた場合より約15%高速です。取鍋での脱硫は鋼浴温度の低下を伴うため、再加熱が必要です。
一次製鋼時の溶銑リン含有量が高い場合、取鍋での脱リンが必要です。取鍋でのリン除去は、酸化鉄を含む石灰系酸化性スラグで鋼を処理することで達成されます。
溶鋼のカルシウム処理は通常、介在物形態を改質するために採用されます。カルシウム処理の結果、アルミナとシリカ介在物が液状カルシウムアルミネートまたはカルシウムシリケートに変化します。これらの液状介在物は表面張力効果により球状になります。この介在物組成と形状の変化は、一般に介在物形態制御または改質として知られています。カルシウムの沸点は1491℃であるため、製鋼温度では気体状態です。したがって、溶鋼にカルシウムを添加する際は、フェロスタティックヘッドによる圧力増大を利用してカルシウムの蒸発を防ぐため、可能な限り深い位置で添加する必要があります。さらに、カルシウム回収率は注入量の増加に伴って低下します。注入するカルシウム量は、鋼の清浄度と全酸素含有量に応じて調整する必要があります。
溶鋼の真空脱ガス
真空脱ガスは重要な二次製鋼プロセスです。元々は溶鋼からの水素除去に用いられましたが、現在では二次精錬にも使用され、二次製鋼のますます重要なプロセスとなっています。圧力依存反応がこのプロセスで液体鋼を処理する理由です。
製鋼中、酸素、水素、窒素などのガスが鋼に溶解します。脱ガスは鋼から窒素と水素を除去するために用いられます。当初、真空脱ガスは主に水素除去に用いられました。しかし、過去20年間で、炭素含有量30ppm以下の超低炭素(ULC)鋼の製造に真空脱ガスが多用されるようになりました。
脱ガスは、溶鋼を含む取鍋を真空下に置く(非循環式)か、溶鋼を真空中で循環させる(循環式)かのいずれかで実施されます。循環式の例としてRH、RH-OB、RH-KTB、DHなどがあり、非循環式の例として取鍋/タンク脱ガス装置(VAD(真空アーク脱ガス)、VOD(真空酸素脱炭)を含む)やストリーム脱ガスがあります。
取鍋脱ガスでは、脱ガス効果は溶鋼浴の上部から下部へ向かって低下します。底部の鋼層は液体鋼柱によるフェロスタティック圧の影響を受けるため、真空の影響をほとんど受けません。したがって、浴攪拌によって溶鋼全体を真空に曝露させることが有効です。
循環式・非循環式の両システムで、アルゴンがリフティングガスまたは攪拌ガスとして使用されます。循環式ではアルゴンは「リフティングガス」として、溶鋼の見かけ密度を下げて取鍋から真空容器へ持ち上げるのに用いられます。非循環式ではアルゴンは攪拌ガスとして、水素および/または窒素の除去促進と浴の均質化に用いられます。
水素や窒素の除去効果という点では、循環式と非循環式に大きな差はありません。脱ガス装置の主目的が水素(および場合によっては窒素)除去である場合、システムの選択は主に、製鋼容器と鋳造機との望ましいマッチング、ならびに設備投資と運転コストの考慮によって決まります。
RHまたはRH-OB(KTB)脱ガス装置で鋼を処理する目的の一つは、アルミニウムで完全キルドする前に、炭素脱酸によって溶鋼中の溶解酸素含有量を低減させることです。この炭素脱酸実践により、アルミニウム使用量の削減による大幅なコスト削減が可能です。
鋼が完全キルド状態で低硫黄であれば、真空脱ガス中にある程度の窒素除去が可能です。
アルゴン・酸素脱炭プロセス(AOD)
アルゴン・酸素脱炭(AOD)は、ステンレス鋼製造およびクロム、アルミニウムなどの酸化しやすい元素を含む高品位合金に主に用いられるプロセスです。初期溶解後、金属はAOD容器に移送され、脱炭、(2)還元、(3)脱硫の3段階の精錬を受けます。AODは1954年にユニオン・カーバイド社のリンデ部門によって発明され、1992年にプラクセアとして知られるようになりました。
溶鋼はAOD容器で脱炭・精錬され、炭素を0.05%未満まで低減します。AOD容器の最大の特徴は、脱炭用酸素をアルゴンや窒素などの不活性ガスと混合し、浸漬ノズルから吹き込む点です。このアルゴン希釈により、特殊鋼に含まれるクロムなどの貴重元素の不要な酸化を最小限に抑えます。
AODはステンレス鋼やシリコン鋼、工具鋼、ニッケル基合金、コバルト基合金などの特殊合金製造に広く用いられます。このプロセスは、高い金属収率と低い原料コストを両立できるため人気があります。その他のメリットとして、炭素0.01%以下までの精密な成分制御、0.001%未満への迅速な脱硫、0.001%未満への鉛除去などがあり、クリーンな鋼と生産性向上を実現します。
CAS-OBプロセス
CAS-OBプロセスは、密閉アルゴン吹き込みによる成分調整と酸素吹き込みから成ります。日本製鉄(株)によって開発されました。このプロセスでは、不活性アルゴン環境下で合金添加を行えます。また、トップランスからAlとO₂ガスを同時に吹き込むことができ、これらはAl₂O₃を形成し、発熱反応により大量の熱を発生します。したがって、CAS-OBプロセスは溶鋼の化学的加熱をもたらします。溶鋼の加熱は通常、フェロアロイとカーバライザーの添加による化学成分調整と組み合わせて行われます。加熱中、ベルへの酸素吹き込みと同時に、粒状アルミニウム、フェロアロイ、カーバライザーの連続給餌が行われます。実際の金属加熱速度は、添加と温度測定の間のタイムラグによる熱損失のため、推定値よりわずかに低くなります。
製造プロセス