



誘導炉:小規模製鋼のための主要操業知見
誘導炉と重要操業側面
製鋼用誘導炉開発は小規模製鋼生産者にとって福音です。これら炉は設置、操作、維持管理が容易。ヒートサイズ小さく、低コスト投資で、低能力製鋼プラントで好まれます。これら炉では、電磁場生成熱でチャージ材料溶解し鋼製造。
誘導炉基本的にるつぼ、誘導コイル、シェル、冷却システム、チルティング機構で構成。るつぼは炉コイルライニング耐火物から形成。チャージ材料保持、その後溶融物保持。耐火物選択はチャージタイプ依存、基本的に酸性、塩基性、中性耐火物。
誘導コイルは特定巻数チューブ銅コイル。交流(AC)通電し導体内磁束生成。生成磁束渦電流誘導、るつぼ内加熱・溶解プロセス可能に。
シェルは炉外部部分。るつぼと誘導コイル収容、より高熱容量。低炭素鋼板長方形平行六面体、コーナーを非磁性金属角材とストリップで接合。
冷却システム通常片道フローシステム、チューブ銅コイル柔軟ゴムホースで水源接続。冷却プロセス重要:炉回路抵抗性出現、実効電力チャージ材料のみならずコイル抵抗でも消費。コイル損失とチャージから耐火るつぼ通じ伝導熱損失、銅コイル不当温度上昇防止 위해水冷却媒質必要。
原料とエネルギー源
鋼溶解スクラップ、直接還元鉄、銑鉄/鋳鉄が誘導炉投入原料。これらアイテム比率と溶解技術は原料可用性とプラント立地により変動。特定品質鋼生産には選択原料必要。誘導炉溶解効率的操業のため、原料チャージ以下基準満たす必要。
- 可能な限り高密度。スクラップ圧縮重要:均一迅速加熱確保、省エネ。
- 清浄。錆、油、グリース、砂等好ましくなし。
- 冶金的清浄:スラグ塊、酸化物等なし、特にDRI、スカル、フェロアロイ。
- 鋭利尖端エッジなし/少、特に大型嵩張りスクラップ。
- 爆発物、密閉容器、揮発性物質等有害成分分離、ショップフロアで装入可能サイズで即利用可能。
電気のみ誘導炉鋼溶解エネルギー源。誘導炉開始から最大出力運転。初期低タップ後徐々高タップへ誤解存在。最大電力投入溶解速度向上、ヒートサイクルタイム短縮。力率1近傍維持。
電源電圧降下も監視しエネルギー効率向上。さらに消費電力率炉サイズ依存、炉容量増大につれ約15〜17トンまで低下、以降ほぼ一定約600kWh/トン。
操業重要側面
液鋼誘導コイル流れる電流と逆向き電流で励起され、中心部表面上昇。液鋼表面上昇周波数低下と共に大きく、低周波炉で高周波炉より液鋼攪拌強力。この攪拌効果で液鋼均一温度と均一品質確保可能、投入物質捕捉と化学組成調整剤(特に炭素添加)融解促進。一方過度攪拌は液鋼酸化摩耗、耐火物溶損、液鋼飛散危険引き起こす可能性。
溶解完了後、スラグ除去。溶解中生成スラグ炉壁付着傾向。炉容積減少、ヒート当たり金属出量減少。金属過熱高温保持数分。スラグ炉ライニング付着抑制、炉清浄満容積維持。
スラグ組成使用プロセスと製造鋼タイプ依存変動。炉とレードルスラグ組成しばしば複雑。形成スラグはシリカ、鋼スクラップ由来酸化鉄、溶解由来他酸化副生成物、耐火ライニング反応間複雑反応結果。スラグは鉄、マンガン、マグネシウム、ケイ素酸化物、ケイ酸塩、硫化物複雑液相、アルミナ、カルシウム酸化物/硫化物、希土類酸化物/硫化物等多数化合物含有可能。
製鋼中最終製品化学制御。全投入材料化学分析実施、チャージミックス決定。投入材料50%装入完了後、浴サンプル化学組成分析。この段階浴サンプル分析基づき更 metallics追加計算。この段階浴サンプル高炭素、硫黄、リン示す場合DRIチャージ含有量増加。最終浴サンプル80%溶解完了時採取。このサンプル分析基づきチャージ再調整。サンプル低炭素含有量は銑鉄/鋳鉄チャージ量増加で補正。金属中ケイ素とマンガンはDRI酸化鉄で酸化。硫黄もDRIで希釈。DRI使用で誘導炉製鋼微量元素管理下維持。
液鋼は誘導炉望ましい出力。量炉容量依存、品質原料と鋼組成依存。タッピング温度鋼タイプと液鋼用途必要過熱依存。高温タッピングは耐火物浸食増加、電力消費増加。
不要液鋼過熱高温コストエネルギー大幅。溶融浴過熱最小化で省エネ。鋼仕様と連続鋳造機移送中温度降下考慮し過熱温度決定。毎ヒート液鋼浴温度測定監視、最適省エネ達成。適切電力制御システム(ポテンショメーター調整付)装備し過熱によるエネルギー損失最小化必要。
炉チルティングで溶湯注湯実施は鋳造前最後操作活動。炉通常90度以上チルトし液鋼完全注湯達成。
誘導炉製鋼その他側面
設置電力密度と溶解実践依存、誘導炉熱効率80%超可能、通常60〜78%範囲。
誘導炉通常溶解プロセス全期間開放状態、作業員スラグ除去と溶融浴品質監視従事。しかし顕著熱損失導くため、特殊カバー/蓋設置し熱損失削減必要。特に溶解中蓋開放時間短縮で大幅省エネ可能。
鉄溶解理論エネルギー必要量340kWh/トンのみ、実際必要電力約600kWh。差異2要因:(1)誘導炉溶解原理固有:電気バスバー損失、渦電流損失、耐火物損失、冷却水損失等非効率、(2)操業損失:主に液鋼誘導炉内不必要過度保持。
誘導炉装置各機器間最小距離配置し配線損失削減。配線損失大幅削減には炉本体と力率改善コンデンサ間距離短縮必須:極大電流両者間流れるため。
誘導炉効率電気・熱伝達損失控除トータル表現。高周波・中周波るつぼ型誘導炉典型的熱収支図図1示す。電気損失:トランス、周波数変換器、コンデンサ、配線、ケーブル、コイル等。コイル損失必須要素、炉容量依存。誘導炉熱損失:炉壁コイル側へ伝導熱逃散、溶融表面放射熱放出、リングフード吸収損失、スラグ溶解損失等。炉コイル水冷却も熱損失結果。高周波・中周波炉熱効率(60〜78%)低周波炉(58〜71%)よりわずか高。
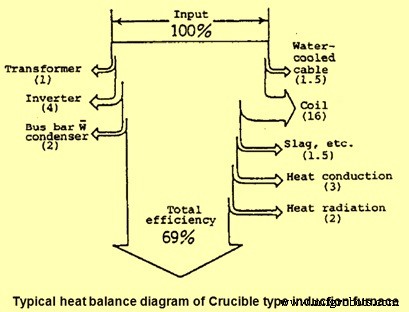
図1 るつぼ型誘導炉典型的熱収支図
誘導炉製鋼プロセス最重要問題の一つ:リン含有量所望限界以下へ精錬減少限界。高リンと誘導溶解中窒素ピックアップで最終製品硬く脆く、多く重要用途不適。さらにスポンジ鉄品質(主に石炭ベース生産ユニット調達)も冶金度とリン含有量点で劣悪。これら欠点でDRI誘導炉多用は低歩留まり、高エネルギー/電力消費、高リン鋼結果。
環境排出
誘導炉で石炭/燃料燃焼せず、精錬手順実行されないため、排出物質は装入材料清浄度と組成のみ依存。主要2排出カテゴリ区別可能。第1主要カテゴリ:チャージ清浄度関連、例:錆、汚れ、鋳物砂、塗料、油、メッキ/ハンダ付け金属、すべて粉塵・ヒューム(有機/金属)排出要因。第2カテゴリ:高温化学反応関連(金属組成保持/調整時等)、酸化による冶金ヒューム発生可能性。
さらに耐火ライニング(酸性-SiO₂、中性-Al₂O₃、塩基性-MgO)微少粉塵粒子排出追加可能性。チャージ清浄度(排出主要寄与要因)ユニット間大幅変動ため平均排出データ取得困難。
誘導炉排出率チャージ材料依存、チャージ材料製品依存。製品良質鋳造品なら排出オーダー1〜2kg/トン金属チャージ、インゴット/ビレットなら10〜20kg/トン金属チャージオーダー正常。最高排出率装入時と溶解サイクル開始時発生。粒子サイズ1〜100マイクロメートル、50%以上10〜20マイクロメートル未満。冷たい炉へ油性スクラップ/削り屑装入で排ガス有機蒸気存在導く。
誘導炉操業中開放炉容器から大量熱ヒューム・ガス放出、ショップフロア拡散、作業者健康影響。
誘導炉公害ポテンシャル観察:電気アーク炉比較で固体・気体汚染物質体積、量、有害排出かなり低。設備電気アーク炉ほど精巧必要なし、小規模誘導炉ユニットコスト効率可能。同時に排出汚染物質規制準拠必要。
公害制御ステップ:適切設計吸引フード機構でヒューム捕集。フード全排ガス吸引、サイクロン分離器で清浄。更微細粒子バグフィルターまたは湿式スクラバーで清浄、清浄ガス大気放出。吸引フード機構サイド、スイベル、キャノピーフードタイプ可能。最終ステップ汚泥/粉塵固形物処分。
液鋼生産誘導炉排出粒子状物質濃度100mg/m³超えないこと、基準条件0℃、101.325kPa、乾燥条件、酸素含有量補正なし、希釈空気濃度影響補償済みで表現。
安全と誘導炉
溶融金属作業常に危険。現代高効率誘導炉で溶解ショップより涼しく、清潔、一般敵対的でない職場へ改善:燃焼炉伴う熱、騒音、ヒュームないため。しかし液体金属近接作業固有危険排除されていない。
誘導炉溶解ショップ事故主理由:(1)湿気/濡れ金属溶解投入、水/金属爆発引起、(2)温度測定、サンプリング、フェロアロイ添加時オペレータースキル不足、金属飛散、(3)大型チャージ材料溶融浴投入、金属飛散、(4)装入不注意ブリッジングアクション、(5)安全ライン後方立たず、挟まれ状況、(6)電気導体接触、安全インターロックスイッチ無効化、未放電コンデンサ接触、感電/電撃、(7)適切オペレーター訓練不足。
製造プロセス