



連続鋳造機の生産性と品質向上
連続鋳造機における生産性と製品品質
連続鋳造は、溶鋼を半製品鋼材(ビレット、ブルーム、スラブ等)に凝固させ、熱間圧延ミルでの後続圧延のためのプロセスです。溶鋼連続鋳造は1950年代に商業応用導入されました。連続鋳造商業応用導入以来の比較的短期間で、プロセスは生産性向上と優れた製品品質達成に向けた幅広い新プロセス開発と共に進化しました。これら開発には連続鋳造機新設計概念、冶金実践、コンピューターシステムによるプロセス制御・自動化応用が含まれます。
これら開発の主原動力は、歩留まりと省エネで大幅改善可能であり、操業コストに劇的効果があることの認識でした。これら開発により、連続鋳造製品の主要品質改善達成可能になりました。現代連続鋳造機は、インゴット鋼製品と完全同等または超える品質の鋳造鋼製品を効率的に生産します。現代連続鋳造機は、重要用途向け最高品質含め、本質的に全鋼グレードを効率的に生産します。
生産性向上
連続鋳造プロセス生産性向上の2手法:連続鋳造機スループット(トン/時)向上とネット稼働率向上。スループット向上は鋳造速度増加と断面積増加で、ネット稼働率向上は鋳造機ダウンタイム削減で達成。
連続鋳造機鋳造速度はいくつかの異なる現象で制限されます:
- 高鋳造速度でモールド内溶鋼流速大幅増加。溶鋼流れ微小擾乱がモールド内凝固シェル形成攪乱、介在物浮上遅延、鋳造パウダー巻き込み原因に。メニスカスレベル変動と波が高鋳造速度で悪化。表面品質問題、スティッカーブレイクアウト原因に。ノズル設計変更(流れ下向き、底部垂直ポート追加)、電磁撹拌適用、鋳造パウダー変更、モールド内流れパターン制御他方法で対応可能
- 高鋳造速度で振動・引き抜き力による過大軸方向歪み発生。凝固シェルとモールド界面摩擦克服必要。関連横方向クラックとブレイクアウトが鋳造速度制限、特にミスアライメント、過大モールドテーパー、不連続液体鋳造パウダー層存在時。液体鋳造パウダー層がモールド全面で連続保持できアライメント良好なら応力小さい
- 高鋳造速度でモールド下液体プール鉄静圧力により薄シェルに過大膜歪み生成。モールド出口シェル厚不十分ならクラック・ブレイクアウト誘発。臨界シェル厚はほとんど鋼種で3mmオーダー。実行可能鋳造速度で容易達成、他基準がより重要示唆
- 高鋳造速度でシェル成長局所不均一性が局所高温薄領域生成、平均シェル厚臨界厚以上でも縦方向クラック・ブレイクアウト誘発。初期凝固時鋳造パウダー挙動最適化、振動実践、テーパー設計で対応:鋳造パウダー潤滑連続、初期熱流束低く均一、モールド壁テーパーがシェル収縮プロファイル一致。ペリテクティック鋼種とオーステナイト系ステンレス鋼が最も感受性。モールド流入溶鋼過熱度も寄与、特に沈没分岐ノズル鋳造で溶鋼ジェット衝突フェイス付近
- 高鋳造速度でモールド下ストランド過大バルジング、極端なら内部クラック・ブレイクアウト誘発。十分支持ロール選定、ロールアライメント維持、モールド下スプレー冷却制御、ロールピッチ・スプレー急激変更回避、鋳造速度低減でバルジング制御可能
- メニスカスからストランド中心最終凝固点距離、与えられた断面厚で鋳造速度に比例増加、特定連続鋳造機最大鋳造速度制限。トーチ切断・ロール支持システムがこの冶金長増加対応延伸必要。冶金長はスプレー冷却強度増加で大幅短縮不可
- 高鋳造速度でスプレー冷却ゾーン末端以降ストランド再加熱発生。ストランド再加熱で内部引張応力とホットテアクラック生成、鋳造速度と共に深刻化。スプレーゾーン設計時に考慮必要。スプレー冷却ゾーン延伸でクラック回避
- 特殊品質懸念が鋳造速度制限課す場合あり。例:超低炭素鋼でアルゴン気泡内側半径捕捉による鉛筆パイプ・ブリスタ欠陥削減のため鋳造速度比較的低い上限制限。操業条件慎重変更でこれら特定欠陥回避可能なら鋳造速度増加可能。バルジング関連品質問題回避のためクリティカル鋳造速度特定常に必要。与えられた操業で鋳造速度制限する5最重要基準:温度、バルジング、歪み、応力、鋳造製品破壊。少なくとも8別個基準充足必要
ブレイクアウト防止と稼働率向上
ブレイクアウトは連続鋳造機生産に最も悪影響与える操業問題。発生メカニズム:連続鋳造モールド内溶鋼初期凝固時、何らかの理由で凝固シェルが特定位置で適切形成されず、その位置がモールド下端出ると液鋼がシェル欠陥部から流出。ブレイクアウトは生産低下だけでなく設備に多大損傷与え、大規模修理必要。ブレイクアウト防止には、健全初期凝固シェルがモールド内で安定形成されること確保必須。連続鋳造モールド内溶鋼初期凝固に影響する主要因子:鋼温度、鋳造パウダー、モールド銅ライニング、一次冷却水。
安定初期凝固ベース連続鋳造機生産増加に不可欠:モールド内鋼温度、熱除去、鋳造速度の適切バランス維持。鋼温度と鋳造速度両方高いと凝固シェル十分発達せず、モールド直下で液鋼がシェル突き破る場合あり(再溶融ブレイクアウト)。これはブレイクアウトなし生産増加には液鋼温度と鋳造速度適切制御必要示唆。
連続鋳造機稼働時間と鋳造時間増加も生産増加効果的。連続鋳造機関連用語定義:
カレンダー時間 = ネット稼働時間 + ダウンタイム
ネット稼働時間 = 鋳造時間 + 機械準備時間
高生産能力鍵:ダウンタイム削減でネット稼働時間/カレンダー時間比増加、機械準備時間削減で鋳造時間比増加。
生産性改善はネット稼働率改善でも達成可能。ダウンタイム削減で実際鋳造時間(機械稼働率)増加し、鋳造鋼製品サイズ・鋼種多様性生産能力維持しながらネット稼働率改善。
ダウンタイム削減とセグメントロール・ベアリング破損等鋳造機トラブル防止のため、連続鋳造機通常3〜4週間毎に12〜24時間定期停止でセグメント交換実施。
連続鋳造機ダウンタイムに寄与する5主要因子(図1)対応必要:
- 鋳造シーケンス完了後機械準備時間
- 異なる断面サイズ鋳造時モールド交換必要
- ストランドブレイクアウト、タンディッシュノズル詰まり(冷鋼・介在物蓄積)、溶鋼制御不能流出(ランニングストッパー等)等故障による鋳造機/ストランド停止
- 成分・温度共に/または仕様外ヒート
- 連続鋳造機メンテナンス
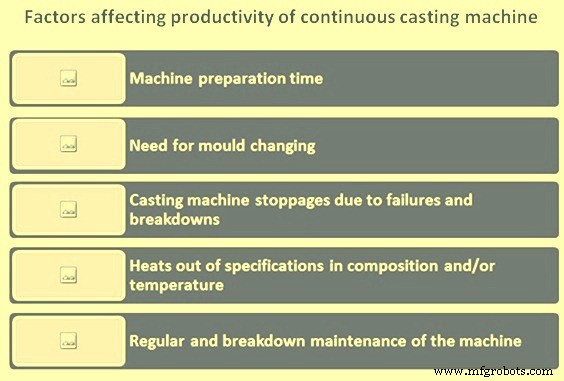
図1 連続鋳造機生産性影響因子
製鋼改善制御実践・技術に加え、これら因子影響は連続鋳造機新操業概念・設備設計開発で低減:
- シーケンス鋳造で連続鋳造機準備時間削減
- 鋳造製品スリッティングでモールド交換頻度削減とモールド在庫削減
- 可変幅調整モールド使用でモールド交換時間削減
- 分割/スプリットモールドでモールド交換時間・在庫削減、鋳造レート(トン/時/ストランド)増加
- トップフィード(下向き挿入)ダミーバーで準備時間削減
- 電磁撹拌使用で鋳造速度増加可能、鋳造機生産性向上
ダミーバー挿入間隔無しで連続鋳造機通過ヒート数は、同一鋼化学生産ロットサイズ、浸漬ノズル寿命、ティーミングシステムノズル詰まり・他トラブル発生等因子により機器差異。
鋳造間準備作業:最終ピース抽出、ダミーバー挿入、タンディッシュ交換、モールドシーリング。前鋳造最終ピースはブリーディング(固化しばしば不十分な上端から溶融スラグ/鋼流出トラブル)防止 위해慎重抽出。迅速実施で準備時間短縮重要。
ダミーバー挿入では下向き挿入タイプ現在好まれる:最終鋳造ピース抽出中にダミーバー挿入可能。上向き挿入タイプでは最終ピース完全排出まで待機必要、準備時間10〜20分増加。
製品品質
連続鋳造鋼品質は採用製鋼・鋳造実践依存。化学的・物理的因子相互作用影響受け、プロセス全ポテンシャル発揮にはこれら密接制御必要。
連続鋳造典型欠陥:
- 表面欠陥:(1)変形断面(凹凸含む)、(2)クラック(縦・横)、(3)ラップ、スケール、巻き込み介在物・スラグ、(4)振動痕等
- 表層下欠陥:(1)ピンホール・ブローホール、(2)介在物、(3)クラック
- 内部欠陥:(1)クラック(中心、斜め、半ば)、(2)気孔、(3)介在物、(4)偏析等
クラック形成は広範囲物理的原因。外部・内部クラック発生排除・低減技術:
- 表面クラック:モールド・二次冷却、モールド潤滑、モールドコーティング、モールド摩耗制御、機械アライメント、鋳造速度
- 内部クラック(気孔含む):機械タイプ、機械アライメント、電磁撹拌、インライン圧下、多点矯正、圧縮鋳造、溶鋼温度、鋳造速度
ラップ・スカブは鋳造速度制御とタンディッシュ-モールド間注湯流完全性関連。振動痕は鋳造鋼種とモールド振動タイプ機能。
ピンホール・ブローホールは脱酸とタンディッシュストリームシュラウディング制御。中心偏析は低鋳造温度、電磁撹拌、鋳造速度で最小化。
表面・表層下・内部いずれの介在物頻度も、製鋼・脱酸・シュラウディング実践改善、設備設計改善で漸進的削減。これら改善は連続鋳造鋼製品品質更なる向上継続努力の不可欠部分。
製品品質改善最も重要最近開発:
- クリーン鋼概念
- 電磁撹拌応用
- エアミスト冷却で表面クラック発生率更なる低減
主要目的一つ:更なる加工前調質不要な表面持つ鋳造鋼製品生産。
鋼ユーザー要求多様化、軽量化・加工性向上・高強度等高機能性求められる。表面欠陥厳格管理と内部欠陥排除がますます要求される。これら全てが高歩留まり・生産性追求と共に、製鋼・連続鋳造プロセス要求品質レベルを高度化。一方、こうしたますます厳しいユーザー要求が製鋼・連続鋳造実践技術能力向上に寄与したことも事実。
モールド内介在物最小化は連続鋳造最重要品質課題一つ。介在物は引張・曲げ・穴拡げ・プレス成形等加工時鋼機械的特性劣化、表面欠陥原因。したがって連続鋳造プロセスで鋼汚染最小化と介在物除去極めて重要。製鋼プロセス由来典型表面欠陥:アルミナ介在物と鋳造パウダー起因。初期凝固時鋼シェル捕捉、圧延ミル圧延時伸張し表面条痕欠陥(スピル、スカブ、スリバー)形成。鋳造製品表面近く介在物はスカーフィング除去可能だが、コストかかり歩留まり低下ため、連続鋳造機モールド初期凝固時巻き込み最小化が望ましい。モールド電磁撹拌で凝固シェル直下鋼を規定速度以上で流動させ、介在物シェル巻き込み防止。
鋳造パウダーについて、巻き込み防止 위해粘度通常増加。液面制御精度向上、モールド振動改良、モールド流入溶鋼安定化。結果、鋳造パウダー起因介在物表面欠陥著減。
さらにモールド到達介在物量最小化ため、タンディッシュで可能な限り介在物を鋼から分離対策。一対策:タンディッシュ容量拡大。タンディッシュはレードルから連続鋳造モールドへ安定鋼流確保、多ストランド鋳造機ではストランド分配役割。タンディッシュ大型化で介在物液面浮上容易化、レードル注湯位置スラグ浮遊抑制可能。
製造プロセス
- 信頼性最大化:メカニカルパンチ・シャーマシンのメンテナンスとプレミアムパーツ
- 高品質パンチ・ダイスで機械工房生産性を向上
- スピンドルベアリング:精度と品質保証の要
- 高性能バンドソー機械で金属・木材切断を強化
- タレットツールでフライスと旋削を組み合わせ、生産性を最大化
- 円筒研削盤で効率を最大化:仕組みと最新技術
- ダイカストマシンの仕組みとメリット:ホットチェンバ・コールドチェンバの違いを徹底解説
- 食品生産を強化する:優れた品質と一貫性のための実証済み戦略
- 製品トレーサビリティの向上:品質とセキュリティの強化
- 熟練機械技師と高級設備への投資:成功の鍵
- 音響AI聴診器:機械健康と品質のリアルタイム監視