



高炉ノズルとノズルストックの設計・機能・性能を理解する
高炉ノズルとノズルストック
高炉(BF)の目的は、鉄鉱石ラムプ、シンター、ペレット、コークス、吹込燃料から銑鉄(溶銑)を取り出すことです。この目的は、高炉内部柱を下降する鉱石・コークス装荷層を通じて、高温富化空気流(熱風)を通過させることで達成されます。熱風と補助燃料は、BF周囲に配置されたノズル(チュイエール)から高炉内に吹き込まれます。
炉床壁上部のノズルゾーンには、熱風を炉内に導入するためのノズル開口部があります。このゾーンの炉殻(ジャケット)には鋼補強開口部があり、その中に銅(Cu)冷却エレメントが設置されます(図1参照)。ジャケット内の鋼補強部はノズルクーラーホルダーと呼ばれます。クーラーホルダーの機械加工内面に設置される大型Cuクーラーをノズルクーラーと呼びます。実際に熱風を炉内に導入するCuクーラーをノズル(チュイエール)と呼び、ノズルクーラーの機械加工内面シートに設置されます。ブローパイプはノズルストック空気分配配管の一部で、バッスルパイプから熱風を供給し、ノズルと接続して熱風を炉内に導きます。ノズルブレストウォールは通常カーボンレンガで構成され、冷却は一般的にシェル外側のジャケット冷却チャネルで外部冷却されます。一部の炉ではノズルブレスト間に内部スタブを設けて冷却設計としています。図1には、ノズルクーラーホルダー(鋼殻開口部に嵌合)、ノズルクーラー(ホルダー内に嵌合)、ノズル(クーラー内に嵌合)の配置と、ノズルとクーラーの接触面が気密性確保のため機械加工されている様子が示されています。
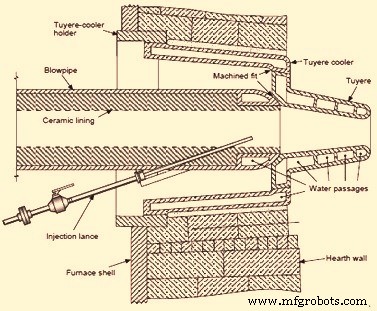
図1 高炉ノズルとブローパイプ組立
ノズルゾーンでの現象
ノズルゾーンでは熱風がノズルを通ってコークス層に貫入し、物理的燃焼帯である「レースウェイ」を形成します。ノズルレースウェイは、ノズル先端(ブローパイプ端部)と炉底のデッドマンの間に形成される、上向きに曲がった洋梨形の空洞です。熱風がブローパイプから高炉内に吹き込まれ、ガス流が空洞を形成します。この空洞の長さがレースウェイ深度であり、BFデッドマンの大きさと形状を決定するため、ガス流と熱交換に影響を与えます。レースウェイ内では、コークス中の炭素(C)と吹込燃料が酸素(O₂)と数段階で反応し、CO、H₂、N₂および少量のSiO、H₂S、COS、Ar等からなる炉腹ガスを生成します。熱風の物理熱とCの酸化が高炉プロセスの主熱源です。
熱風供給システム
BFプロセス用熱風は送風機で供給されます。大気を熱風炉に送風し、この過程で温度は約200℃まで上昇します。この冷気が熱風炉を通過すると加熱され、温度は1,200〜1,250℃まで上昇します。熱風システムは3〜4基の熱風炉が並列または組み合わせで稼働して構成されます。熱風炉から熱風をバッスルパイプ(マントルレベル以上で高炉を環状に取り囲む大径円形パイプ)に供給します。バッスルパイプ内部は耐火物でライニングされ、内部高温空気から外部鋼殻を断熱・保護します。バッスルパイプの目的は、熱風炉からの熱風を複数のノズル(BFチュイエール)を通じて高炉底部へ分配することです。このセットの主要機器は、ストレートチューブ、ブローパイプ、ノズルクーラー、ノズル本体です。ノズルとノズルストックは共に高炉熱風システムの不可欠な構成要素です。
ノズルストック
ノズルストックはバッスルパイプとノズルを接続し、熱風を高炉へ供給する役割を果たします。ノズルストックは通常、ボイラ品質/合金鋼板で製造され、内部は耐火材(通常キャスタブル)でライニングされます。各ノズルストックは、グースネック、伸縮ベローズ、接続管、エルボ、覗き穴、ブローパイプ、固定装置、テンショニング装置の組立体です。ノズルストックは熱風供給システムと高炉間の相対変位に追従します。全構成部品は通常フランジ接続されます。熱風システムとノズルを接続するブローパイプは、通常ノズル基部の機械加工球面シートに嵌合します。
ノズルストックの主要構成部品は、連続した密接配置による研磨テーパー面で緊密に接続されており、この密着テーパー面が継手の気密性を確保しています。 運転加熱サイクルの乱れやノズルストック継手のいずれかの漏洩は、構成要素の焼損と故障を招きます。
現代の炉では各ノズルストックにツインベローズ配置が採用され、各ベローズユニットは約±3度の関節運動が可能です。ブローパイプ先端の球面ノーズにより、ブローパイプとノズル間の相対変位を吸収します。ブローパイプは通常、様々なタイプの燃料吹込に対応可能です。
ノズルストックは長寿命設計されており、熱風供給システムと炉の相対変位に追従し、長寿命と容易な取り扱いを実現します。
ノズルストックは一般的に継手と曲げを最小化して耐火物ライニング寿命を延ばし、圧力損失を最小化するよう設計されています。クイックリリーステーパーウェッジで接続される水平継手システムにより、ブローパイプとエルボの迅速・容易な取り外しが可能です。また、冷却リングダクトとノズルのカルダン継手による変位調整機能や、熱風パラメータ変化に対応する調整機能も備えています。
ノズルストックの特殊機能には通常以下が含まれます:(i) 球面耐火物継手、(ii) 球面軸受付きベローズユニット、(iii) 燃料吹込ランス接続、(iv) 覗き穴付きエルボ、(v) 球面軸受付きタイバーで連結されたベローズユニット、(vi) クイック交換用ウェッジ付きエルボ水平フランジ、(vii) 移動制限用物理ストッパー(±3度)、(viii) 最大変位を可能にする球面耐火物継手付きダウンレッグ。
一部の高炉ではブローパイプノーズが水冷却されていますが、ほとんどの炉ではそうではありません。燃料吹込ランスはブローパイプ壁を貫通し、通常ブローパイプノーズから約50mm後退した中心線からややずれた位置から燃料を噴出します。一部の高炉はデュアル吹込システムを備え、ブローパイプに2つの開口部を設けて複数のノズル燃料に対応しています。粉砕炭をノズル燃料とする場合、ランス配置がより重要で、ノズル内面への衝突防止と炭の燃焼向上のために慎重な配置が必要です。
ブローパイプは、ノズルストックを炉床ジャケットに接続するブライドルロッドの張力によってノズルに密着保持されます。ブライドルロッド端部のブライドルスプリングは、熱風温度変化に伴うブローパイプの伸縮に対応する限定的な動きを許容します。ブローパイプは管状で、表面過熱防止のため内部に耐火材ライニングが施されています。
ブローパイプは高炉熱風システムの不可欠な構成要素です。バッスルパイプダウンレッグとノズルの間に位置し、一般的にエルボとコーン部からなる2ピース構造で、外部鋼殻に2成分耐火物システムでライニングされています。理想的には、1,150℃および3.5kg/cm²を超える温度・圧力でのO₂富化ブラスト長期通過に耐える設計とされています。運転環境と位置の特性上、ブローパイプ故障はしばしば壊滅的であり、その悲劇性を増大させます。 制御不能な突発的ブローパイプ故障の結果は、安全リスク増大、資産損傷、生産損失を含みます。
ノズルストック後部、ブローパイプとノズルの中心線上には、ブローパイプ内の物質を清掃するためのロッド挿入用小口があります。この開口部は、必要時に開放可能だが閉鎖時はガス密なキャップで閉じられます。このキャップ(ノズルキャップまたはウィケット)にはガラス覆い覗き窓があり、操業者がノズル直前の炉内を直接検査できます。 ストック上部は、ラグとキーで吊りバーのシートにクランプ固定されたグースネックの耐火物ライニングノズルと旋回継手で接続されます。各グースネックはフランジとボルトで、バッスルパイプ内径から放射状に延びるネックに接続されます。バッスルパイプは、マントルレベル以上で炉を環状に取り囲む大型円形耐火物ライニング断熱パイプで、熱風メインからの加熱ブラストを各ノズル接続へ分配します。バッスルパイプ、ノズルストック、ブローパイプの一般的配置を図2に示します。
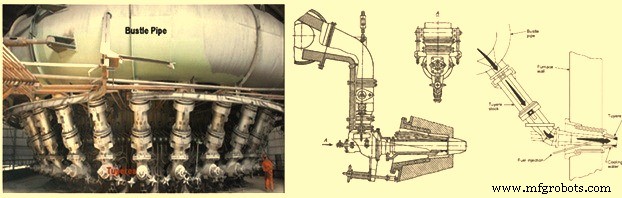
図2 バッスルパイプ、ノズルストック、ブローパイプの一般配置
ノズルとノズルクーラー
ノズルは、バッスルパイプからの熱風を高炉内に導入する小径パイプです。熱風ブラストを高炉内に吹き込む特殊形状ノズルで、銅製で直接炉温に曝露されるため通常水冷却されます。高炉周囲全体に配置されます。高炉用ノズルには4タイプあります:(i) 単室ノズル、(ii) 二重室ノズル、(iii) 多室ノズル、(iv) 螺旋室ノズル。二重室ノズルが最も広く使用されています。
ノズル、ノズルクーラー、ブローパイプは最も厳しい温度条件下で動作します。ノズルクーラーは炉ブレストライニングに設置され、ノズルはすでに高炉本体内部250〜350mmの深さに位置しています。
最初のノズルは1740年、ネヴャンスキー工場高炉で使用されました。高炉実務でのノズル使用は20世紀初頭に広く受け入れられました。以来、ノズル設計はわずかに変更されましたが、製造技術は継続的に改善されてきました。
ノズルは銅製です。従来の従来型ノズルは厚さ8mmまでのプレス銅板製でした。現代の高炉ノズルは通常、遠心鋳造銅製で、最高の材質均質性と微細気孔の非存在による高い製造性で最大運転寿命を確保します。ただしこの方法は真空鋳造製ノズルよりやや高コストです。真空鋳造法もノズル製造に適用されることがあり、変換コストは低いですが材質のわずかな不均質性の可能性があります。いずれにせよ、溶接構造ノズルは運転容量が低いため、中空銅ノズルクーラー鋳造に関連する低製造コストにもかかわらず、鋳造法がほぼ置き換えています。ノズルクーラーも鋳造法で製造され、銅製(稀に青銅)です。炉ブレストライニングに設置され、フランジで固定され炉床ジャケットに追加溶接されます。
ノズルクーラーとノズルは水冷却されます。熱風温度約1,200℃で運転される現代高炉では、ノズル本体水路は水速20m/sec以上、ノズル先端水路は水速28m/sec以上となるよう設計され、伝熱率を向上させています。図3にノズルとノズルクーラーを示します。
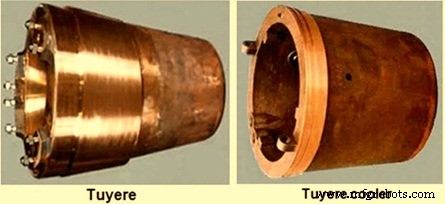
図3 ノズルとノズルクーラー
高炉ノズルは、15〜25m³/時間の流量でノズル内面に直接供給される水で冷却されます。 排出冷却水温度上昇は15℃を超えてはなりません。 ノズルとノズルクーラー面への冷却水供給圧力は5〜10kg/cm²を超えてはなりません。 純度99.5%以上の銅を構造材として使用することで、極めて高温条件下で動作するノズルコーン本体から効果的に熱を除去できます。
主に鋳造銅製で水冷却水路を備えたノズルは、高炉燃焼レースウェイへ加熱空気を吹き込む装置です。 燃焼ガス、液体酸化物(スラグ)、溶銑、コークス、粉砕炭、チャー、頻繁に2,200℃を超える温度など、厳しく乱流的な運転環境に曝露されるノズル領域は動的で複雑です。 重要構成要素と認識されながらも、高炉用の破壊不能ノズルは未だ開発されていません。 ノズル信頼性の低さは最近の現象ではありません。
主要製鉄ルートとして数世紀の開発を経ても、高炉は依然としてノズル故障に見舞われやすい状況です。 ノズル故障は、全操業者が避けようとする事態、すなわち炉不安定、コストと燃料比増大、生産性低下、安全・環境リスク増大を招きます。 極端な場合、ノズル故障は高炉破壊と深刻な安全影響をもたらす可能性があります。
ノズル耐久性は高炉プロセスの経済性に影響します。 不十分な耐久性は、ノズル材料コスト増大を招く一方、頻繁な修理と停止を引き起こし、高炉出力を低下させます。
重要構成要素として認識されるノズル信頼性は、高炉操業における重要業績指標(KPI)として頻繁に追跡されます。 ノズル性能の見直しでは、高い故障率と、ノズル交換のための非計画停止が日常化していることがしばしば指摘されます。
ノズル故障時、ノズルを冷却する高圧水が高炉内に流入します。 この流入水は炉操業を混乱させる一連の事象を引き起こします。 炉不安定、燃料・原料コスト増大、生産性低下、安全・環境リスク増大が含まれます。 極端な場合、高炉破壊と深刻な安全影響をもたらす可能性があります。
当初、水冷却導入前には多くのノズル故障がノズル「アイロニング(鉄付着)」に関連していました。 1828年の熱風発明により、ノズル設計は最終的に水冷却を含むよう進化しました。 19世紀末までに、水冷却ノズルの利点は業界内で受け入れられ、故障の影響も認識されるようになりました。 報告されているノズル故障の影響は:(i) 低グレード銑鉄(高硫黄・低ケイ素)、(ii) チルドハース、(iii) 爆発、(iv) ストーブ用「ワイルドガス」(高水素含有の可能性)、(v) 安全リスク増大(送風中のノズル交換)、(vi) コスト増大、(vii) 生産損失。 1918年、J.E.ジョンソンJr.は著書で「水の炉操業への破滅的影響」を警告し、漏洩による熱損失を燃料換算で定量化しました(0.12m³/時間漏洩で炉床熱の2%損失)。 ほぼ100年後、ノズル信頼性は依然として関心事であり、現代的課題です。
ノズル信頼性向上の試みは、高炉操業者とノズルメーカーに挑戦し続けています。 高炉がより高生産性、主に粉砕炭吹込による低コークス比運転へ発展するにつれ、ノズル故障原因の調査は装荷、操業実践、ノズル設計、製造欠陥に焦点を当ててきました。
ノズル故障原因はしばしば自明です。 摩耗、摩耗、溶銑焼損は目視検査で容易に識別できます。 しかし、より詳細な分析にはさらなる詳細が必要です。 故障ノズルから断面を切り出すことで、鋳造・製造欠陥が明らかになります。
ノズル故障防止は、安定操業と高生産性維持のために製鉄所にとって最重要課題の一つです。 日本で長寿命ノズルが開発されています。 このノズルの特徴は:(i) 構造が偏心しているため圧力損失が低い(省エネ)かつ水流量が多い(高冷却能力)、(ii) 外表面をセラミック材料でコーティングし、焼損と摩耗から保護、(iii) 容易な修理設計でメンテナンス費用を削減、です。
高炉ノズル損傷は、本質的に熱的過負荷、機械的作用、ノズル構造・製造欠陥によって引き起こされます。 過去にノズルへの熱負荷と機械的攻撃について多くの研究が行われ、高炉ノズル破壊の経過について様々な概念が開発されてきました。 例えば、ノズル下部の鉄堆積を通じた溶銑との直接接触によるノズル材料破壊の可能性が指摘されています。
ノズルへの機械的摩耗は、ノズル前面を移動する固形物によるものとされます。 ノズルノズル上部の摩耗が下部より大きいという事実は、この仮定を裏付けるとされています。
このような操業起因の影響に加え、構造・材料・製造欠陥もノズル損傷の原因とされています。 良好な伝熱を妨げる冷却水回路は構造欠陥に分類されます。 鋳造欠陥と設計からの逸脱は非破壊検査で認識可能な製造欠陥です。 先進的ノズル構造に既に組み込まれている改良冷却水路により、そうしたノズルから大幅に向上した耐久性が得られます。
ノズル摩耗低減のため、様々な保護層が試みられてきました。 金属酸化物、特に酸化ジルコニウム、酸化ベリリウム、酸化アルミニウムが頻繁に使用されています。 ニッケルまたはニッケル合金が中間層として適しているとされています。 拡散プロセスでも耐性保護層が形成されます。 保護層の作用機序と寿命延長効果については、ある程度矛盾した見解があります。
ノズルへの機械的摩耗は、ノズル前面を移動する固形物によるものとされます。 ノズルノズル上部の摩耗が下部より大きいという事実は、この仮定を裏付けるとされています。 ノズル前面での動きに関する最近の研究も、ノズルの摩耗摩耗の可能性を指摘しています。
操業起因の影響に加え、構造・材料・製造欠陥もノズル損傷の原因とされています。 良好な伝熱を妨げる冷却水回路は構造欠陥に分類されます。 鋳造欠陥と設計からの逸脱は非破壊検査で認識可能な製造欠陥です。 先進的ノズル構造に既に組み込まれている改良冷却水路により、そうしたノズルから大幅に向上した耐久性が得られます。
ノズル故障の製造欠陥に関する解析を容易にするため、電気伝導度試験がしばしば実施されます。 共通故障点に焦点を当て、溶接線を跨いで鋳造品の伝導度を測定します。 ヴィーデマン・フランツの法則によれば、電気伝導度は熱伝導度に比例します。 国際焼鈍銅標準(IACS)で16%という低い電気伝導度が観測されることがあります。 故障が最も多い外周溶接部では、溶接ゾーンの熱伝導度が通常純銅の約1/3に過ぎません。 ここが十分に冷却されず単純に溶損して故障に至る弱点となります。 このパラメータがノズル性能に重要な役割を果たすため、ノズルメーカーでは電気伝導度仕様の強化とより厳格な試験が必要です。
製造プロセス