



高炉大修理におけるサラマンダータッピングの最適化手法
高炉大修理のためのサラマンダータッピング
サラマンダーとは、高炉のタップホールより下部にある炉底・炉床内の全液体・固形物質を指します。サラマンダーには溶銑・スラグ、および固体銑鉄・スラグ・コークス/炭素の混合物が含まれます。高炉の正常操業中、炉底と炉床には「デッドマン」とサラマンダーが存在します。
高炉を再耐火物構築(リライニング)する際、炉底と炉床の全構成物を完全に除去する必要があります。部分的リライニングやタップホール修理時にもこれらを除去することが望ましく、これはこれら部分修理時の安全な作業条件を確保し、炉床耐火物への繰り返し冷却・加熱による損傷を防ぐためです。炉底と炉床の全構成物除去は通常、サラマンダータッピングによって行われます。サラマンダータッピングは、高炉炉床で溶銑が期待できる最も低いレベルで実施するのが望ましいとされています。
サラマンダータッピングの概要
高炉のサラマンダータッピングは、炉を送風停止(ブローダウン)した後の最終タッピングであり、炉床から最後の溶銑を排出する作業です。稀にしか発生しない作業であるため、多くの製鉄所では多くの準備を要する専門的な作業と位置づけられています。
固化したサラマンダーの除去は困難で、特にチタンを含む場合はより困難です。大量の固体サラマンダーは、高炉大修理のクリティカルパスを数日から数週間遅延させる可能性があります。固化サラマンダーの除去には酸素ランス切断や爆薬が必要となることが多く、これらは健康・安全上の危険を伴います。
液体サラマンダーのタッピングは通常、炉のブローダウン直後に実施されます。サラマンダータッピングでは歩留まりを最大化し、炉内残留固形物を最小化することが重要です。成功したサラマンダータッピングは、大修理チームに清浄な炉床を提供し、遅延を最小限に抑えるだけでなく、耐火物解体作業時の安全性向上にも貢献します。清浄な炉床は大修理チームの士気も高めます。
高炉炉床内容物の完全除去による成功的なサラマンダータッピングには、温度と流動性を高めるための事前準備・監視活動と、実証済みのドリリング・ランシング技術の併用が必要です。
一般的な高炉と鋳造室の構造上、サラマンダータップホールは鋳造室床直下の、配管・ケーブル等で込み合ったアクセス困難な位置に設けられることが多く、ドリリング・ランシング作業員にとって避難経路が不十分またはアクセス困難な危険区域となる可能性があります。
安全と環境への配慮がサラマンダータッピングプロセス改善の原動力となっています。可能な限り多くの溶銑を炉床から排出することが主要目標ですが、その他重要な課題として、(i) サラマンダータップホールの位置、(ii) サラマンダータッピングの環境面、(iii) 最大量の液体サラマンダー銑鉄のタッピングが挙げられます。
タップホール位置の最適化
過去には高炉炉床内部の情報、したがって摩耗ラインの位置に関するデータが不足していたため、サラマンダーの正確な位置は通常不明でした。熱電対データが不十分な状態では、サラマンダーに到達する最適なドリリング位置と角度を決定することは困難でした。専門家の経験に頼ってドリル位置と角度を決定していました。サラマンダーに到達するまで複数の穴をドリリング・ランシングしなければならないことも珍しくありませんでした。
現代では、高炉炉床に密な熱電対グリッドが装備され、摩耗ライン位置の熱計算が可能になったため、サラマンダー位置の特定が可能になっています。熱電対グリッドの高密度化により計算精度が向上しました。今では、サラマンダーがどこにあるかを「推測」する代わりに、ドリルが摩耗ラインのどこに到達するかを「把握」し、そこからサラマンダーが排出されることを予測できます。より正確な位置特定により、サラマンダータッピング周辺のエンジニアリング改善も可能になりました。
環境対策
過去の即興的なサラマンダータッピングは、大量の飛散銑鉄とともに大量の煙を発生させていました。環境への関心が高まる中、これらの黒煙はますます忌避されるようになりました。摩耗ライン位置の精密な推定により、サラマンダータッピングの詳細なエンジニアリングが可能となり、タップホールへの集塵設備導入が可能になりました。仮設排気フードとダクトワークを設計・製作し、既存集塵システムに接続することで、サラマンダータッピングを通常タッピング以上に汚染させないようにしています。これにより視界を妨げる大量の赤褐色煙が解消されます。
吹き圧力の活用
過去にはブローダウン後、高炉を完全に送風停止してからサラマンダータッピングを行っていました。その結果、サラマンダーを炉外へ押し出す駆動力は自らの銑鉄静圧のみでした。タップホールを液体まで完全に貫通せず、最後の部分をランスで開孔すると、タップホール径が不定となり、緩やかな流出となることがあります。ブローダウン終了とサラマンダータッピング開始までの待機時間中、炉床冷却システムの影響でサラマンダー銑鉄温度が低下することも、緩やかな流出の原因となります。現在では、追加の駆動力として炉に若干の吹き圧力を維持したまま、より多くの液体を排出するのが一般的です。
成功のための前提条件
サラマンダータッピング成功の前提条件には以下が含まれます:(i) 液体/固体サラマンダーの最大比率、(ii) 低粘度/高温の液体、(iii) 正しいサラマンダータッピング角度と高度の設定、(iv) 良好なブローダウン結果、(v) 実際のサラマンダータッピング作業の効率的実行。
準備活動
サラマンダータッピングの準備は、大修理のための高炉送風停止の3〜6ヶ月前から開始され、実際のタッピング活動とプロセス改造を含みます。プロセス改造は、最適なサラマンダータッピングのための好条件を創出する必要があります。主要目標の一つは、既存固体サラマンダーの溶解・液化と流動性向上によるスムーズな流出確保です。液体の流動性は温度上昇とともに高まり、タッピング時に確認できます。また、溶銑のケイ素含有量を監視することで、炉床の熱的状態をある程度把握できます。炉底・炉床耐火物が直接液体に曝露されることが、効果的なサラマンダータッピングには必要です。
炉床の熱的状態は、熱電対主要測定値の分析でも監視できます。サラマンダー液化は基本的に炉床の熱的状態を高めることです。これにはこの目標に寄与する全活動が含まれ、熱電対読み値の上昇は炉床熱的状態の向上を反映します。液化プロセスは局所的な溶銑流れと温度の両方で決まりますが、流れの方がより重要です。したがって、炉床内溶銑流れへの影響に焦点を当てる必要があります。これは通常の高炉操業では標準的でない実践です。
サラマンダー液化は、キャンペーン延長のための炉床保護とは基本的に逆の操作です。典型的な液化手法には:(i) 炉底・側壁冷却の低減、(ii) 高炉生産性の向上、(iii) 交互タップホールによるタッピングの厳格実施、(iv) 溶銑ケイ素レベルの上昇、(v) 大径コークスの装入、(vi) 原料からのTiO₂除去、が含まれます。
タップホール数と位置の決定
成功的なサラマンダータッピングに必要なタップホール数は重要な決定事項です。通常これは炉床直径に依存します。経験則として、炉床直径9m未満では1孔、9〜12mでは2孔、12m超では3孔が検討されます。
各サラマンダータッピング位置で複数の角度と高度を設定します。一般的に複数位置を設けることで成功確率が高まり排出性が改善されるため、タッピング歩留まりが向上します。適切なタッピング位置数の決定はコストとリスクのバランスであり、事前評価により複数位置が不要と判断される場合もあります。円周方向のタッピング位置は、通常アクセス条件、ランナー配置、レードル/砂床位置によって決定されます。
通常複数位置が好まれます。2つの位置で2チームが同時にドリリングを開始することで時間短縮が可能です。一方の位置で歩留まりがゼロでも、もう一方では大量に排出されることがよくあります。これは内部の局所的障害物/バリアが液体のスムーズな流出を妨げるためです。したがって複数位置は低/ゼロ歩留まりリスクを低減します。
サラマンダータッピング角度と高度の正しい設定は、理論計算・考慮と実用的制約の妥協点となります。配管・ケーブル等の現場構造物がアクセス条件とレードルトラック高度を制約し、理論上最適なタッピング高度の選択を制限することがあります。
通常、各円周タッピング位置で少なくとも3組の段階的な角度と高度を設定します。開始点間の垂直距離は通常300mm程度です。
実施プロセスとゴーストップ基準
サラマンダータッピングプロセス全体は通常24時間以内に完了します。一般的に遅延防止のため「ゴーストップ」基準を採用します。例:1孔あたりのドリリング・ランシングに最大4時間を割り当て、成功不成功に関わらず次の工程へ移行します。これには専門的かつ経験豊富なチームが必要です。孔間の垂直距離は約300mmとして、液体流出で「成功」孔の径が拡大しても孔同士が合流しないようにします。典型的なドリル孔径は約80mmですが、タッピング中に200mm以上に拡大することがあります。孔間最小距離の確保により孔の独立性を維持します。サラマンダータッピング長は通常3m以内に制限し、これ以上ではタッピング中の目詰まりリスクが高まります。
ドリリング手法
ドリリング機器には多様な種類があります。基本的に2タイプが知られています:(i) モノレール搭載型、(ii) ランナー手動型。通常、角度・高度設定の柔軟性を最大化しコストを最小化するため、手動型が好まれます。手動式にはロックドリル、コアドリルなどがあります。コアドリル型はより正確にアライメント可能で精度が高いため通常好まれます。ドリルユニットの動力・制御ユニットは安全性最大化のためランナー外部に設置します。ドリルユニットは小型レールに搭載され、シェルに「フック」または溶接固定され、ランナーで支持されます。
サラマンダータッピング作業手順
サラマンダータッピング活動には以下が含まれます:(i) プレート除去、(ii) ラミング材設置、(iii) ラミング材乾燥、(iv) ドリリング機器セットアップ、(v) サラマンダードリリング、(vi) 酸素ランシング、(vii) サラマンダータッピング。
サラマンダータッピング活動は通常、大修理のクリティカルパス上にあり、24時間以内に実行する必要があります。所要時間は主に円周位置数と関連作業班数で決まります。繰り返しドリリングと酸素ランシングが必要となる場合があります。
上記活動の典型的所要時間は12時間以内です。事前停止期間中に事前ドリリングを実施することもありますが、通常は大修理中のサラマンダータッピング加速には寄与しません。ランナー/シェル界面でのラミング材設置と乾燥は、適切な設計と事前停止期間中の関連作業実施により省略可能です。
サラマンダータッピングは高炉大修理におけるクリティカルな活動です。液体除去歩留まりが高く、固体残留重量が少ない成功的なサラマンダータッピングは、長期遅延を防ぎ、耐火物解体時の安全衛生条件を改善します。したがって、利用可能な全ての技術と経験を調査・活用することが重要です。図1はヴィシャカパトナム製鉄所高炉2号炉での下部サラマンダータッピングを示しています。
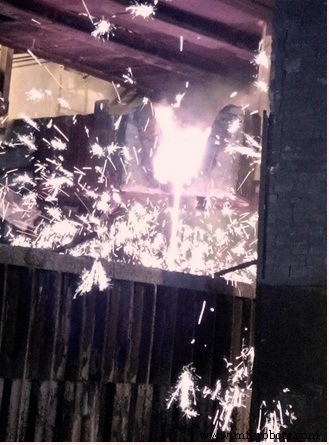
図2 ヴィシャカパトナム製鉄所高炉2号炉での下部サラマンダータッピング
製造プロセス