



連続鋳造技術の進化:製鋼における主要な歴史的知見
連続鋳造および関連技術の歴史的側面
鋼の連続鋳造(CC)技術は、溶鋼の凝固加工法として、酸素製鋼と比較してもそれほど長い歴史を持たない。製鋼の他のプロセスとは異なり、連続鋳造は液相と固相をつなぐ重要なリンクであり、冶金的効果と機械的課題の双方に同時に対応しなければならない。
連続鋳造は溶鋼を連続的に固体へと変換し、多様な重要な商業プロセスを含む。これらは大量の溶鋼を後工程向けのシンプルな形状に凝固させる最も効率的な方法である。世界鉄鋼業界におけるCC比率は現在、粗鋼生産量の約96%に達しており、1970年のわずか4%から大幅に向上した。
連続鋳造は、その定常状態の性質により他の凝固プロセスと区別される。溶鋼が鋳型壁で凝固するのと同時に、鋳型底部から固液界面が時間的に一定位置を保つ速度で引き抜かれる。プロセスのあらゆる側面がこの定常状態で作動するときに最も良好に機能する。
連続鋳造のコストと効率
他の鋳造プロセスと比較して、連続鋳造は一般的に設備投資コストが高いが、運転コストは低い。一貫した品質で多様なサイズ・形状の半製品を大量生産する最もコスト・エネルギー効率に優れた方法である。断面形状は、板・シート用の長方形、長尺製品・シームレス管用の正方形・円形、H形鋼・I形鋼圧延用のドッグボーン形状など多岐にわたる。
現在の連続鋳造機は、モジュール化された技術・メカトロニクス・パッケージで構成され、迅速な設計、短いプロジェクト実行期間、初鋳後の迅速な生産立ち上げを可能にしている。冶金面からは、最新鋭の連続鋳造機は特殊冷却やソフトリダクション技術によるストランド処理機能を備える。高度なプロセスモデルによりオンライン・シミュレーションとクローズドループ制御が可能となり、製品品質と生産性目標をさらに最適化する。ロボット・ユニットが危険区域での作業を担い、無人運転で操業信頼性を向上させる。1950年代の商業化開始以来、連続鋳造におけるイノベーションの速度は目覚ましい。1960〜70年代のビジョンと初期開発試み、1980年代のベンチマークが観察される。
前駆期における重要な開発刺激
1950年代以前のかなり長い前駆期において、重要な開発刺激は非鉄金属業界からもたらされた。同業界ではすでに連続鋳造プロセスが適用されており、特に移動鋳型原理(鋳造ホイールやベルトを用いて鋳型摩擦を克服)が採用されていた。その後、製鋼業者から独自のアイデアが生まれ、主に固定・振動鋳型に基づくプロセスとして、鋼へのCC適用に様々なマイルストーンが加えられた。
連続鋳造開発の初期段階
鋳造プロセスを連続化により生産性向上させるアイデアは、1843年にJ・レインが低融点合金の管・板の水平連続鋳造機を成功裏に試験し、米国で特許を取得したことに端を発する。この特許でレインは、垂直貯湯槽から溝を通じて予熱した水平鋳型へ溶湯を供給し、挿入マンデリルを軸回転させて鋳片への付着を防止し、鋳型出口で管を冷却することを提案した。
連続鋳造の更なる発展は、1857年にヘンリー・ベッセマーが英国で特許を取得したツインロール・キャスターに帰せられる。この装置では、溶鋼を2つの水冷ドラムの間に注ぎ、 resultant 固体シートを曲面ガイドプレートを通じて連続的に切断・引き出すものであった(図1)。しかしベッセマーは、製鋼プロセスの開発を優先したためか、この技術を追求しなかった。
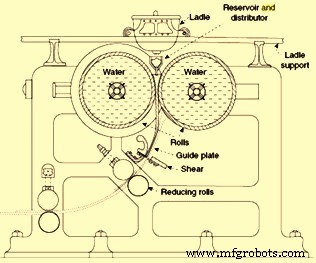
鋼の連続鋳造が量産技術となるまで100年以上を要したが、当時はツインロール鋳造とは異なる設計で、軽合金では工業規模で適用されていた。
その後の発展で、ベッセマーはスラグ除去用ストッパー付きタンディッシュを導入した。タンディッシュ下の250mm×250mm鋳型には油圧ラムを備え、インゴットを上方へ押し上げて再加熱なしで直接圧延することを意図した。これは鋳型下端をダミーバーで閉鎖する先駆けとなった。
スウェーデンのゴラン・フレドリック・ゲーランソンは1858年、溶鋼を転炉から鋳込みピットへホイストで移送するストッパー付きレードルを導入した。これは1859年にベッセマーにより、最初のレードル・タレットである旋回式装置に置き換えられた。最初のレードル・スライドゲートは1885年にデビッド・D・ルイスにより考案された。
連続鋳造開発の次のステップは、1886年にベンジャミン・アサが特許出願した。高さのある水冷無底鋳型をタンディッシュに直結し、ダミーバーに爪形ヘッドを設け、駆動引き抜きロールで断続的にビレットを引き出す方式である。この方法は20世紀初頭に100mm角ビレットの半商業生産に用いられたが、量産には至らなかった。独立してRM・ダーレンが1889年にフライング・シアー切断を備えた類似装置(未使用)を特許取得している。
本格的な機械メーカーである米国アーサー・マッキー社が1915年に建設した最初の鋳造機は、米国のジョン・T・ロウリー設計で、ベンディング・アンベンディング機構を備え、45mm×45mm〜75mm×75mmのビレットサイズ、10〜50mの長さ(フライングカットなし)に対応した。過度な鋳型摩擦によるシェル付着・破断がランダムに発生し、長さ制御が不安定であった。
短い鋳型を上下往復動させて鋳型摩擦を低減する概念は、1921年に米国のコーネリアス・W・ヴァン・ラントにより特許取得された。ドイツのジークフリート・ユングハンスが1930年代に初めて鋳型振動を実装した。彼の連続鋳造機は最初、ヴィーラント工場で黄銅鋳造に使用された。鋳型は両端開放の銅管で、ウォータージャケットに囲まれていた。溶湯は上部から供給され、固化金属は底部のロールで引き抜かれる。特殊システムにより溶湯供給量を引き抜き速度に調整し、鋳型内溶湯レベルを一定に維持した。これはCCプロセスが自動化・制御の利点を提供する鮮明な例である。鋳型には潤滑を施し、上下振動運動を与えて固体金属の鋳型壁への付着を防止した。この機能は後に鋼の連続鋳造にも採用された。装置下部のピットにフライング・ソーを配置し、ビレットを必要長さに連続切断した。この方式は成功し、ドイツ、米国、旧ソ連で銅・アルミニウム合金の連続鋳造に広く用いられた。ユングハンス法は1937年からマグネシウムにも適用され、押出用Φ200mm丸ビレットや最大100mm×600mmのスラブ鋳造が可能となった。図2はユングハンス法を示す。その後、ユングハンスはビレットへの直接水噴霧を追加し、適切な溶湯供給・分配システムに関する多くの革新を行った。
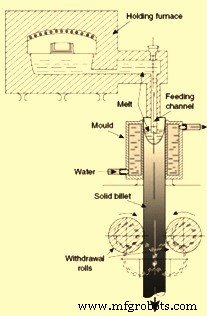
従来の永久鋳型鋳造と比較して、ユングハンス法には以下の利点があった。
- 高度な自動化が可能な真の連続プロセスで、少人力で生産性向上
- 再現性のある鋳造レジームにより、ビレット品質の再現性確保
- ビレット中心部への給湯改善に対応し、ビレットの健全性向上
- ビレット横断面でのより均一な組織
- ビレット液相部を通じた鋳造中のガス除去改善
- スクラップ材の削減
しかしユングハンス法は、熱除去が主に鋳型壁を通じて行われるため、永久鋳型鋳造の全問題を解決しなかった。結果としてビレットのサムプが深く、凝固シェルが高い熱勾配を受け、エアギャップ形成により低鋳造速度(長い凝固時間)の維持が必要だった。大型ビレット(Φ300〜500mm)は組織・化学成分の不均一(マクロ偏析)を示した。適切な冷却に必要な長い鋳型は、内面の極めて精密な仕上げを要求した。
これらの欠点を克服するには、熱を鋳片固体部を通じて主に除去する技術が必要だった。その結果、鋳片サムプを浅くし、凝固プロファイルをフラットにする必要があった。マクロ偏析、組織不均一、径方向応力を大幅に低減する必要があった。これらのニーズは、ドイツと米国でほぼ同時に独立して開発された新技術により満たされた。この技術は「ダイレクトチル(DC)技術」として知られる。すぐに商業化され、工業規模で使用された。DC鋳造プロセスは以下の通り。
溶湯を比較的短い水冷開放鋳型の上部から注入し、最初はダミーブロック(油圧または機械式降下システムに接続)で鋳型底部を閉鎖する。鋳型内溶湯レベルが一定高さに達したらラムを降下させ、固体部を下方へ引き抜く。溶湯流量と鋳造速度を調整し、鋳型内液面を一定に保つ。固体シェルが鋳型下部から出現するとすぐに、水をスプレーまたは水膜として表面に供給する。固体ビレットの冷却は、水を満たしたピットへ降下させることでさらに強化される(万一の漏出時にも溶湯が大量の水で急速冷却され、安全性が向上)。プロセスは半連続式で、ラムがピット最下部に達したら鋳造を停止し、ビレットを取り出す。DC鋳造には、従来の鋳造技術とは明確に異なる独自の特徴があった。
凝固は鋳型内部および直下の鋳片狭い層で発生する。定常鋳造段階では、この領域の形状・寸法が一定かつヒート間で再現可能である。鋳型内溶湯分配、鋳型下直接冷却、鋳造速度を制御することで、凝固領域の形状・寸法を最適範囲内に維持できる。これらが熱勾配を決定し、割れ・マクロ偏析・組織均一性を支配するため、これら欠陥の発生も制御可能となる。DC鋳造はユングハンス法に対し以下の利点を持った。
- 中心偏析の大幅な低減
- ビレット中心部の致密度向上
- より微細で均一な組織による機械的特性の向上
- 表面品質の改善
- 運転コストの低減
非鉄金属向け最初のCC機は、1937年に起業家ロッシがスコビル社ウォーターバリー工場に設置し、当時の複数CCプロセスを適用した。振動鋳型+鋳型下直接水冷却を備えた連続鋳造機(図3)は外観がシンプルだが、溶湯供給・給湯システムが精緻であった。これには(i)レードルからファネルを通じて2つの誘導加熱・不活性化保持容器(並列配置)への完全シュラウド溶湯移送、(ii)そこから抵抗加熱ダクトを介し、不活性ガス圧で小型不活性化中間給湯トラフへシュラウド移送(スラグ完全除去)と溶湯高さ指示計装備、(iii) さらに抵抗加熱ダクトでガスシュラウド鋳型へ重力給湯、が含まれた。ロッシは7日間の無停止操業を保証し、初期から達成した。
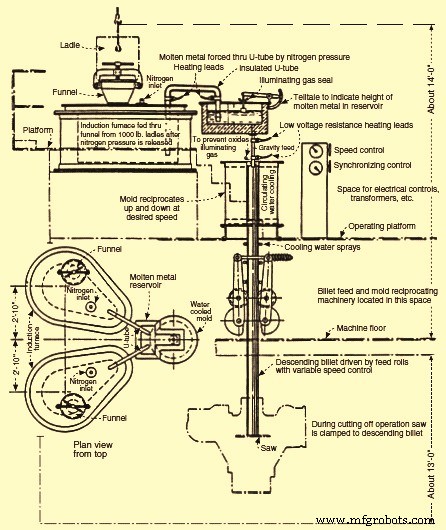
この非鉄業界の成功例に刺激され、CC技術の鋼適用への努力が徐々に強まった。しかし、第二次世界大戦中および直後には、一般的な秘密主義環境下で、ほとんどの開発が大きく抑制された。この時期に表面化した詳細はごくわずかだった。ヴァルカン・モールド・アンド・アイアン社社長エドワード・R・ウィリアムズは、長尺固定鋳型を採用し、間欠的ストランド引き抜きで鋳型摩擦低減を試みた。彼の特許にはスラブ断面鋳造に必要なローラー・エプロン・ストランド支持が含まれていた。彼はリパブリック・スチールと共に1942年、100mm×100mmビレットおよび75mm×215mmミニスラブ用大型パイロット鋳造機を開始。1948年にはバブコック・アンド・ウィルコックスと更なるパイロット機を建設し、自動鋳型レベル制御やTV監視など先進機能を搭載した。
固定固定鋳型ベースで、米国、英国、ロシア(旧ソ連)、日本、オーストリア、フランスで多くの類似した同時代の取り組みが開始された。これらの鋳造努力は鋳型摩擦により阻害され、振動ユングハンス・ロッシ鋳型による初期パイロット鋼鋳造ほど成功しなかった。1949年、ユングハンスは1トンベッセマー転炉給湯の自社パイロット鋳造機を開始。その後マンネスマンと協力契約を結び、マンネスマンは1950年フッキンゲンでパイロット鋳造機を開始。1952年、ドイツとオーストリアのCC開発者が連携し、1956年にデマグを機械メーカーとして指名、DMB(デマグ・マンネスマン・ベーラー)グループが形成された。
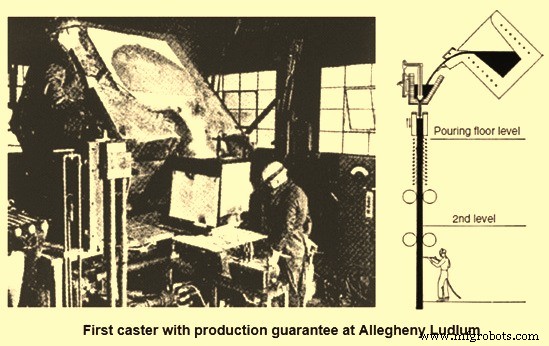
独自路線を歩んだロッシは、コッパーズ社製の最初の鋼鋳造機を1949年アレゲニー・ラドロムで稼働させた。この鋳造機はΦ150mm丸ビレットおよび75mm×380mmミニスラブ断面用であった。ロッシは鋳造機生産性20トン/時と製品品質を保証した。この鋳造機は、鋼用商業鋳造機への最初の試みと見なされている。図4に示す。図4の特徴以外に、この鋳造機はタンディシュ・鋳型の不活性ガスシュラウド、非浸漬注入管の抵抗予熱を備えていた。薄スラブ断面への浸漬ノズル(SEN) eventual 適用のため、ロッシは漏斗形状の上部鋳型半分を提案・特許取得したが、使用しなかった。
ロッシはアレゲニーとコッパーズを株主とするエンジニアリング会社「コンティニュアス・メタルキャスト社」を設立し、米国、英国、スウェーデン、フランスの特殊鋼メーカーから4件の追加受注を獲得。海外事業のため、1954年にロッシがスイス・チューリッヒでコンキャストAGを設立。これにより、CC工業化の幕開けにおいて、多数の小規模機械メーカー努力とは別に、鋳造機設計・供給における2大ライバルグループが出現した。湾曲鋳型コンセプト実装後、両グループ間で一定の了解が成立し、DMBコンソーシアムとコンキャストグループは1963年、チューリッヒで合弁会社MBC(マンネスマン・ベーラー・コンキャスト)を設立した。
当初、鋼のCC開発は、潜在的な歩留まり節約が最大のコスト優位性をもたらす特殊鋼製造に焦点を当てていた。また、小型レードル容量が低い鋳造機スループットとより適合していた。大手製鋼メーカーが連続鋳造導入を躊躇したさらなる障壁は、リミング鋼の許容表面品質での生産失敗だった。したがって初期スラブ鋳造努力は、マンガン・シリコン(Mn-Si)脱酸板用鋼種に制限されていた。アルミニウム(Al)脱酸鋼への転換と並行してストランド表面品質が改善されたことで、平鋼・長尺鋼双方への連続鋳造の幅広い適用への道が開かれた。この点で、二次精錬の発展も鋳造機生産性と製品品質の両面で、同等に重要な必須前提条件となった。
連続鋳造機タイプの多様化
連続鋳造機開発の過程で、設計高さに大きな差異を持つ複数タイプの鋳造機が実現された(図5)。一部タイプは、サポート長制限(垂直鋳造機)や高鋳型摩擦による鋳造速度制限(水平鋳造機)により生産性が制約された。また、製品品質の面からも特性差異があった。
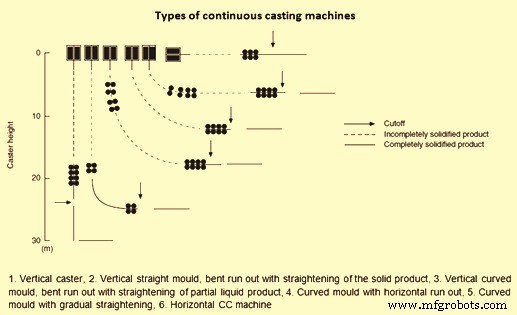
垂直鋳造機は、重力鋳造を行い対称マクロ組織を確保する自然な機械設計であったが、機械高さにより生産性が厳しく制限された。したがって、ストランド曲げ・矯正により低建屋高で機長を延ばす試みがCC史上注目された(例:ロウリーのビレット鋳造機、タルキニーとスコビルのより高度な提案)。内部割れ防止のため、固液界面における臨界歪み・歪み速度に基づく鋳造機設計ルールが複数開発され、明確な曲げ・矯正ゾーンが複数ローラー対にわたって設けられるようになった。
湾曲鋳型鋳造原理の登場により、必要建屋高が大幅に削減された。この原理は、1963年マンネスマン・フッキンゲンとフォン・モース・シュタールでの先駆的プラント試験で同時に導入された。この鋳造機タイプにより、特に既存建屋を利用可能な小型ビレット鋳造工場で、ビレット・ブルーム連続鋳造のCC適用が急速に拡大した。しかしスラブ鋳造では、四分位帯へのマクロ介在物・アルゴン気泡の顕著な蓄積により、湾曲鋳型設計の広範な使用は近年明確に停止した。したがって、新設鋳造機は専ら直線鋳型・ベンドタイプとして建設され、既存湾曲鋳型機も改造が進んでいる。
CC開発当初から、溶鋼温度制御は主要懸念事項だった。大表面積/体積比の小型レードルではこれが大きな障壁となった。初期パイロット鋳造機は溶解・保持炉から直接給湯されていたが、大規模操業では非現実的だった。英国バロー製鉄所のハリデイが採用した初期アプローチの一つは、完全密閉リップ注湯レードルを用い、レードル蓋からキャンジェットバーナーで鋳造中に加熱可能とし、7トンレードルから最大2時間の鋳造を可能にしたものである。ハリデイは高温レードル予熱も強く主張した。大容量ではリップ注湯レードルは非現実的なため、ストッパー流量制御付きレードルが導入された。しかしストッパー制御は増大する溶湯滞留時間に適さなかった。したがって、レードル・スライドゲートの導入により、操業信頼性と鋳造機生産性が大幅に向上した。
1980年代以降の技術革新
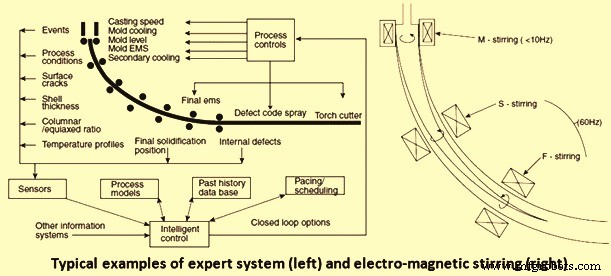
1980年代以降、鋼用連続鋳造技術の性能向上のため多くの開発が行われた。これらの改善は、溶鋼レードル処理、レードル→タンディシュ→鋳型への溶湯移送、タンディシュ内(タンディシュ冶金)、鋳型・一次冷却(電磁撹拌等)、二次冷却・鋳片支持(電磁撹拌・エアミスト冷却等)、鋳片切断・冷却(ターンオーバー式冷却ベッド)、プロセス自動化・制御など多岐にわたる。図6にエキスパートシステムと電磁撹拌の典型例を示す。
製造プロセス