



鋼ビレット連続鋳造のプロフェッショナルガイド
鋼ビレット連続鋳造
鋼連続鋳造は、溶鋼を連続的に金属ストランドへ凝固させるプロセスです。 ストランド寸法により、これら半製品はスラブ、ブルーム、ビレットと呼ばれます。 鋼ビレットは正方形断面で、一辺通常150mm以下。 軽形鋼圧延機、棒鋼圧延機、線材圧延機での鋼圧延原料、および特定製品鍛造原料として使用されます。
連続鋳造プロセスは1950年代に発明され、鋼生産性向上を目的としました。 以前はインゴット鋳造のみ利用可能で、依然としてメリットありますが、常に生産性要求満たすわけではありません。 以来、連続鋳造は歩留まり、品質、コスト効率改善のためさらに発展しました。
鋼連続鋳造は現在、全製鋼メーカーが採用する選択手法となり、古いインゴット鋳造法に取って代わりました。 多くの利点で区別され、このプロセスは多くの改良を経て、経験的・数学的に幅広い研究対象であり続けています。 鋼ビレット連続鋳造は鋼業界で採用される連続鋳造タイプの一つで、ビレットを連続的かつ同時に生産します。 このタイププロセスは、健全で連続的なビレット生産のため操業パラメータの高度な制御必要。 プロセスは複数ステップに分割可能:製鋼炉から溶鋼をレードルへ注湯(二次精錬で鋼化学調整)、次に分配器(タンディッシュ)へ注湯、タンディッシュから鋳造モールドへ。 鋼凝固は銅鋳造モールド内で間接冷却により開始、この領域は多くの研究対象。 モールドから鋳造ビレットは水スプレーで二次冷却を受けます。
ビレット生産の発展
鋼ビレット生産は1960年代にブーストされました。この頃、電気製鋼と連続鋳造、リーン組織構造を組み合わせたミニミル概念が進化し、利益ある新しい製鋼文化生み出しました。 ビレット生産者は高収益ながら、高品質連続鋳造製品生産では遅れていました。
1980年代調査で、モールド設計とビレット連続鋳造操業が標準化されておらず、各社異なる実践していたことが判明。 ブリマコムらが1970年代後半にビレットモールド内部動作探求開始、数学モデルとプラント実測値でモールド設計、操業パラメータ、ビレット品質間リンク確立。 これら努力でビレット鋳造は標準設計と操業パラメータへ移行、鋳造ビレット品質大幅改善。 1994年新調査で、ビレット生産者が厳格品質要求満たし自動車セクターへ特殊棒鋼品質ビレット供給成功開始確認。 以来、ビレット鋳造機サプライヤーはビレット連続鋳造鋳造速度再検討、高生産性目指す多数新開発生み出し。 ビレット高速鋳造技術共通特徴はモールド長増大。
非常に幅広いビレット連続鋳造機が現在利用可能。 これら機械は異なる曲げ半径、1ストランド〜8ストランド、鋳造速度最大6m/分。 6m半径単一ストランドビレット鋳造機を図1、2台8ストランドビレット鋳造機を図2に示す。
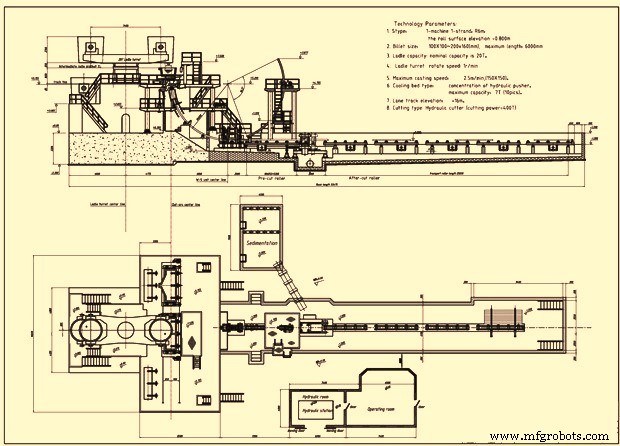
図1 単一ストランドビレット鋳造機
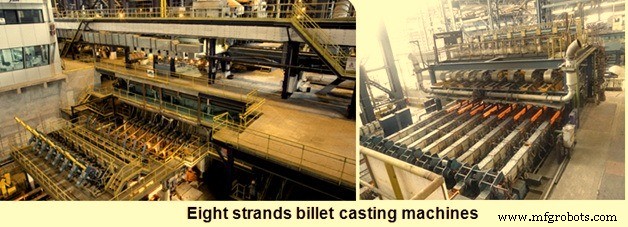
図2 8ストランドビレット鋳造機
鋼ビレット連続鋳造プロセス
鋼レードル
溶鋼は製鋼設備からビレット鋳造機へ鋼レードルで輸送されます。 この輸送中に、溶鋼清浄度、組成、温度制御の機会あり。 これら機会活用しなければ、ビレット鋳造機へ納入される溶鋼は汚染され、過熱或いは過冷状態。 品質ビレット鋳造は遥か困難になります。
溶鋼ビレット鋳造機輸送中、主要問題は大気、炉スラグ、レードル耐火物ライニングからの酸素(O₂)吸収。 各移送ステップでO₂ピックアップ最小化必要。 製鋼炉タッピング末期にレードル内スラグオーバーフロー防止必要。 レードル内鋼表面は合成スラグで覆う必要:(i) 大気からのO₂吸収防止、(ii) 非金属インクルージョン吸収、(iii) 熱損失最小化。 一部プラントではレードル上部をレードルカバーで覆う。 さらに鋳造中、レードルは耐火管装備でタンディッシュ注湯時O₂ピックアップ防止。 レードルからタンディッシュへの鋼流れはスライドゲートバルブで制御。 一部プラントではレードル重量をロードセルで連続測定。
通常、不活性アルゴン(Ar)ガスで溶鋼リンス処理し温度均質化。 溶鋼温度制御は鋳造構造制御とスカル形成、ブレイクアウト等操業問題防止に重要。 Arリンス流量と時間制御必要。 ガスが鋼から放出されると、特段対策ない限り大気接触招くため。
タンディッシュ
タンディッシュはビレット連続鋳造中、多役割果たします。 分配器として複数ストランドへ鋼分配。 レードルより一定・低い静水頭持つため溶鋼モールド流入流れ制御容易。 これは主に鋳造機スタートアップ時重要で、溶鋼モールド注湯開始前、タンディッシュを鋼で正常定常レベルまで充填可能。 タンディッシュで起こり得る他重要現象はインクルージョン浮上で、鋳造製品清浄度向上に寄与。 さらにタンディッシュは反応器としても使用可能で、カルシウム(Ca)等添加剤投入によるインクルージョン形態制御可能。
上記機能により、タンディッシュ形状とサイズは主に流体流れ制御必要性で決定。 ヒートサイズ、鋳造ビレット寸法、ストランド数、ストランド間隔、注湯レートはプラント毎に異なるため、唯一最適タンディッシュ設計存在せず。 しかし、適切設計タンディッシュの主要特徴は以下:
- インクルージョン浮上最大化。 タンディッシュ容積大であること、ただし他緩和因子でサイズ制限
- 各ストランドへ流れる鋼滞在時間同一で品質確保
- タンディッシュ内ショートサーキット最小化、可能な限りプラグフロー達成
- 流れパターンで多くの鋼が表面近く移動し、インクルージョン浮上がタンディッシュスラグ吸収可能。 タンディッシュ利用可能時間で浮力のみ移動距離小さいため重要
- デッドボリューム最小化、実質的滞在時間短縮防止
- レードル流入流れ乱流隔離、特にタンディッシュからモールドへオープンストリーム注湯時。 乱流はタンディッシュストリーム粗さとモールドプールガス巻き込み影響
- タンディッシュ深度十分、約500mm超でノズルウェル渦巻き防止、スラグがモールドプール深く引き込まれる防止
最適タンディッシュ設計決定には、形状、寸法、内部流れ制御デバイス(ダム、ウェア等)位置・サイズ仕様決定必要。 通常ウォーターモデル/数学モデル広範使用で達成。
タンディッシュ設計でもう一つ生産性・品質影響側面は、溶鋼再酸化防止。 インクルージョン吸収能力あるカバースラグで大気O₂吸収防止。 タンディッシュからモールドへ流れる鋼は、耐火管或いは不活性ガスシュラウド通過でさらに保護。 後者は小断面ビレット鋳造でモールド空洞が耐火管収容不能時使用。 低品質ビレット鋳造では、鋼通常大気中注湯で再酸化不考慮。 タンディッシュは鋼に不活性な耐火物でライニング。 鋼中脱酸剤(Ca、アルミニウムAl等)がライニング構成酸化物と反応しないこと必須。 一部プラントではタンディッシュ予熱で、特定ライニング揮発成分駆除(水素鋼混入防止)と鋼温度制御向上実施。
タンディッシュ操業主要問題は、固体インクルージョン(アルミナAl₂O₃等)による注湯ノズル目詰まり。 インクルージョンはノズル径比微小でも、境界層経由で耐火物付着、逐次蓄積でノズル横断ブリッジ形成、流れ遮断。 小径ノズル必要小ビレット鋳造で深刻。 大断面大径ノズル鋳造時、Ar連続フラッシュで過剰蓄積防止常套。 インクルージョン液相状態ならノズル目詰まり問題なし。 したがってAlキルド鋼ビレットへのトラブルフリー鋳造には、適量Ca添加でアルミン酸カルシウムインクルージョン生成必要。
タンディッシュノズル注湯レートは鋳造断面サイズにより異技術で達成。 大断面でタンディッシュ-モールド間耐火管使用時、ストッパーロッド或いスライドゲートバルブで流量制御、自動流量制御で一定メニスカスレベルと鋳造速度達成常套。 小断面ビレットでオープンストリーム注湯時、通常タンディッシュ側流量制御なし。 流量は適切ノズル径選定とタンディッシュ特定鋼静水頭維持で調整。 メニスカスレベル制御は鋳造速度変動で達成。 タンディッシュ液鋼ヘッド維持は手動或いロードセル連続計量でレードルスライドゲートバルブへ信号接続で実施。
液鋼1ヒート鋳造に必要な通常時間は約1時間、これはビレット鋳造機へのヒート供給時間(30〜40分〜2時間)と合致必要。
モールド
モールドは鋳造機の「心臓部」。 第一熱除去装置でもあります。 モールド機能:(i) 溶鋼から過熱除去、(ii) 十分厚さ固体シェル成長、(iii) モールド下液体プールをブレイクアウトなしで保持、(iv) シェル初期成長支持。 モールドが熱除去支配するため、モールド設計と操業は鋳造ビレット内部・表面品質に大きく影響。 表面クラックフリー極めて重要、特に鋳造ビレットが圧延用再加熱炉へホットチャージされる場合、表面クラック酸化で圧延時酸化シーム欠陥形成するため。
モールドはストレート或い4〜15m半径曲率あり。 曲面モールドは曲面ストランド用い、鋳造機高さと資本コスト削減。 ストレートモールドは鋳造製品インクルージョン分布改善。 曲面モールドではインクルージョン浮上が内側半径面隣接凝固前面で優先捕捉されバンド形成。 ストレートモールドではこれは起こらず、インクルージョンより均等分布。 この懸念妥当性程度はモールド流入鋼清浄度と鋳造ビレット要求品質依存。 いずれにせよ、ストレートモールド離脱鋳造鋼は一般的に水平方向へ緩やかに曲げられ鋳造機高さ削減。 しかし一部プラントではモールドとサブモールド領域ストレートで、鋳造製品が機械的曲げ力曝露せずクラック発生防止。 曲面モールドでは鋼ストランド、水平位置へ矯直後所定長切断。
モールドがストレート/曲面問わず、基本設計同一。 ビレット連続鋳造にはチューブモールド使用。 銅(Cu)チューブを鋼バッフル内に同心配置し、両者間環状隙間に冷却水流通。 Cuチューブ壁厚約6〜20mm。 厚肉チューブモールド大断面用。 モールドチューブは異グレードCu合金製造。 リン含有、銀含有(銀ベアリング)、クロム・ジルコニウム含有Cu合金がモールドチューブ一般材料。
鋳造中、モールドは潤滑と往復動で鋼がCu付着防止、固体スキン破裂防止。 振動モールド一般的に正弦波形追従、周波数と振幅調整で、下降ストローク中一瞬モールドが下降ストランドより高速移動する期間確保。 この「ネガティブストリップ」期間がストランド表面振動マーク形成に影響判明。 使用潤滑剤は鋳造断面サイズ依存。
100mm角ビレット等小断面で、タンディッシュからモールドへオープンストリーム注湯時、菜種油或い合成油使用。 油はモールド頂部オイリングプレートへポンプ送られ、モールド内壁面に浸透。 油の精確な潤滑作用(液鋼接触で熱分解)は完全解明されていない。 大断面鋳造で水没エントリーノズル使用時、鋳造パウダーをメニスカス添加で潤滑。 鋼接触で溶融、凝固シェルと振動モールド隙間へ吸引。 典型的酸化物、炭素、フッ化カルシウムからなるパウダー組成調整で融解範囲と粘度制御。 組成依存で熱伝導率とモールド/鋼隙間モールドパウダー層厚も決まり、モールド熱抽出率影響。
植物油、合成油、ブレンド等多様油使用可能。 油引火点がキー特性だが、最大ホットフェイス温度相対沸点範囲がより本質的考慮。 潤滑油供給レート典型範囲0.014〜0.17(代表値0.05)ml/分/mmモールド周長(125mm角ビレット)。 しかし産業衛生、ビレット品質、コスト観点で、達成可能油レート低いほど良好。
モールド重要側面
- 熱伝達経路とエアギャップ — ストランド表面熱は、熱抵抗系列:(i) モールド-ストランド分離エアギャップ、(ii) モールド壁、(iii) モールド冷却水界面、を通じ冷却水へ移動。 うちエアギャップ最大熱抵抗、全抵抗84%占有。 モールド熱除去パターンはギャップ形成ダイナミクスに大きく依存。 モールド-ストランドギャップは複数変数複雑関数。 さらにギャップ寸法は縦方向(引き抜き)と横方向両方で変化、非均一熱除去パターン結果。 相当解明進んでもギャップ形成力学は依然不明理解現象
- モールド内時間平均温度プロファイル — 異なる位置温度プロファイル類似、メニスカス直下ピーク、以降急激温度低下。 温度低下は距離増大に伴う熱除去減少(エアギャップ増大、シェル厚増大、モールド歪み)直接起因。 オフコーナー位置温度が対応ミッドフェイス位置より著しく低温。 ギャップが二次元熱流でコーナー優先形成、面横断拡大するため
- 熱流束ピーク — メニスカスレベルでピーク、以降エアギャップ幅増大で減少。 鋼炭素レベルもδ-γ相転移伴う収縮でモールド熱移動役割
- チューブモールド組立 — ビレット鋳造採用チューブモールド組立は設計簡素だが、モールド全長支持されないため操業中熱歪み感受性高い。 操作中モールドチューブ非均一熱除去パターン曝露、非均一温度分布獲得。 ビレットモールド温度変化応答で歪み、熱機械的振る舞い複数品質問題リンク。 操業中総歪み一部永久的、差動熱膨張応力大きさとモールド支持システム物理的拘束、モールドチューブ幾何形状結合起因。 ネガティブテーパーとピークバルジ、位置(モールド頂部相対)影響因子:冷却水速度、水質、メタルレベル、拘束位置(モールド頂部相対)、壁厚、モールドチューブ支持タイプ
- プロセス変数熱移動影響 — 鋼炭素含有量、モールドテーパー、注湯実践、潤滑、鋳造速度が熱移動影響主要プロセス変数
- モールド振動と潤滑 — 熱抽出に加え、モールド振動と潤滑は連続鋳造基礎。 モールド-シェル摩擦最小化で鋼スティッキング、引き裂き、クラック排除。 オシレーターは単純機械でビレットモールド往復動、鋼モールド壁付着防止。 モールド通常正弦波モード振動、典型ストロークと振動周波数パラメータ各10mm、2Hz。 スティッキング最小化と振動マーク深度最小化パラメータはストロークとネガティブストリップ時間。 ネガティブストリップ時間:モールドがストランド引き抜きレートより高速下降する期間。 モールドリード:ネガティブストリップ中モールドがシェル超え移動距離。 ビレット鋳造推奨モールドリードとネガティブストリップ時間各3〜4mm、0.12〜0.15秒。 ネガティブストリップ時間0.1秒未満、モールドリード2〜3mm未満マシンは、特にメニスカス変動時モールド-シェルスティッキング感受性。 モールドリード5mm超はより深い非均一振動マーク寄与可能性
- 振動マーク — 連続鋳造ビレット表面はモールド往復動起因メニスカス周期的形成振動マーク特徴。 各振動マークは鋼局所凹み、局所鋼/モールド隙間幅増大結果。 結果、振動マーク近傍局所熱除去減少。 振動マーク深度依存で局所薄シェル、ブレイクアウト、横方向表面クラック出現可能。 ストランド表面振動マークピッチは振動サイクル周波数リンク
- モールド内向きテーパー — 凝固シェル収縮補償内向きテーパー、ノーテーパー〜シングルテーパー〜ダブルテーパーで変化。 一部プラントではノーテーパーモールド使用、一定摩耗後モールドチューブ反転でチューブ寿命延長慣行あり。 しかし現在、モールドテーパーが振動マーク深度と均一性に強い影響、結果オフスクエアネスとオフコーナー内部クラック影響判明。 モールドテーパーメニスカス部が局所/全体熱除去に大き効果、モールド歪み、油潤滑、ビレット表面品質へ帰結。 測定熱除去軸方向プロファイル、冷却固体鋼収縮、モールド歪みベース計算で、ダブルテーパー望ましく、低Cヒート(<0.16%)では高Cヒートより緩やか示唆
- モールド壁厚 — モールド歪み計算で、100〜150mmビレット断面で最小壁厚約13mm、200mm角で約20mm必要示唆。 20mm超壁厚は油潤滑時スティッキング問題誘発可能性、厚壁でモールドホットフェイス温度メニスカス付近で油沸点範囲(典型220〜350℃)超過、Cu軟化特性(時間-温度依存)超過で永久歪み誘発。 内側コーナー半径について、操業経験で約3〜4mmが縦方向クラック最小化に有益示唆
- メニスカスレベル — Cuモールドチューブ頂部から最適100〜150mm。 浅メニスカスでモールドチューブ最大熱膨張ゾーンがキーパープレート(チューブ保持典型)近接。 キーパープレート外向きモールドチューブ動き抵抗で塑性ひずみと望ましくない永久チューブ歪み生成。 過深メニスカスレベルは凝固シェルモールド滞在時間不必要短縮
- 冷却水速度 — 通常10〜11m/sec以上高水速維持望ましい。理由:(i) Cuチューブ水冷却面が水沸点相対十分冷たく核沸騰抑制、(ii) Cuチューブホットフェイスがメニスカス付近で潤滑油沸点範囲超過防止、(iii) Cu温度が特定Cuグレード軟化特性(時間-温度依存)超過防止、永久モールド歪み防止
- モールド支持タイプ — 3タイプ:(i) 4面全スロット嵌合キーパープレート支持、(ii) モールドチューブ頂部付近2面キーパープレート、(iii) モールドチューブ頂部と底部支持。 第2タイプと浅メタルレベル組合せでチューブ周辺非均一モールド分布結果、第1/第3タイプ比較でオフスクエアネス誘発傾向
- 冷却水質 — 極めて重要。 わずか20μm堆積でもモールドチューブ温度に壊滅的影響。 堆積物はCu相対大きな熱抵抗導入、チューブから冷却水へ熱流阻害。 即時結果は永久モールド歪み。 4面全てで堆積深刻度同一でないこと多い。 冷却水速度がモールド外周で水路寸法変動で変化するため。 問題根源は、水ジャケット、モールドチューブ、モールドハウジング、他組立部品公差が冷却水路寸法決定すること
二次冷却
ビレット鋳造機モールド下部で、移動鋼ストランドが水スプレーバンクで冷却されます。 二次冷却目的は、モールドで開始された熱除去と凝固を、形状欠陥、表面クラック、内部クラック誘発する十分な大きさ引張応力生成せず継続すること。
スプレーノズル通常垂直ヘッダー(ライザー)取付、各フェーズ中心位置。 ビレット鋳造機スプレーノズル多くはフルコーンパターン(円形/方形)生成、ホローコーンノズルも時々利用。 モールド直下、フットロール配置箇所では、面あたり1〜2ノズルでVパターン頻繁使用。 スプレーチャンバー長0.5〜5m変動。 従来、水スプレーは圧力霧化原理:水圧力でオリフィス/ノズル通過、微細液滴化。 ビレット鋳造機二次冷却システム設計は主に品質考慮依存、水スプレー冷却熱移動影響因子知識必要。 二次冷却設計は3重要側面依存:(i) スプレー冷却ビレット欠陥生成影響、(ii) スプレー熱除去(水圧、スタンドオフ距離、ノズルタイプ、ストランド表面温度、水フラックス等変数依存)、(iii) (ii)記載スプレーパラメータ関数としてスプレー領域水分配布。
スプレー関連欠陥
連続鋳造ビレットスプレー関連欠陥:中間クラック、菱形度、斜めクラック。 スプレー冷却欠陥形成影響:
- スプレー冷却軸方向プロファイル依存で、変化熱勾配起因固化シェル大引張ひずみ生成可能。 スプレーチャンバー後ビレット再加熱が中間クラック原因
- スプレー冷却強度がシェル局所温度分布影響、高温機械的特性と液体コア鉄静圧バルジング耐性変化
- スプレー通過時横断スライス温度変動が、アルミニウム窒化物(AlN)等析出相影響、高温延性低下。 この条件下でシェル大引張応力受けると(矯直時等)、横方向クラック等欠陥生成可能
スプレー熱除去率とスプレー変数関係
水スプレー熱除去率とスプレー変数間に関係存在。 スプレー伝熱係数は多数変数(ノズルタイプ、ノズル-ストランド距離、水圧、水温、鋼表面温度)影響。 うちノズルタイプ、ノズル-ストランド距離、水圧がスプレーウォーターフラックス(L/m²·sec)影響、最重要スプレー変数。 他方水温と鋼表面温度は熱移動直接影響。 通常連続鋳造条件(表面温度1,200〜700℃)で表面温度は熱伝達係数に小影響、スプレーウォーターフラックスが熱伝達係数最大影響。
二次冷却後、鋳造ビレットは切断部へ移動、油圧シア或いは切断トーチで所望長さ切断。
製造プロセス