



ロメルト製鉄プロセス:液銑生産のための効率的溶融還元
ロメルト製鉄プロセスは、銑鉄(溶銑)製造のための溶融還元プロセスです。ロシアの国立科学技術大学「MISiS」(旧モスクワ製鋼合金研究所)によって開発されました。1978年、ウラジミール・ロメンツ率いるMISiS科学者グループが本プロセス設計に着手。1979年にロシアで最初の特許取得。
炉床面積20㎡、年産4万トン銑鉄能力のパイロット生産プラントが1985年、ノボリペツク製鉄所(NLMK)で稼働。パイロットプラントはモスクワ・ギプロメズが設計。信頼性の高いバニュコフ炉設計をプロトタイプとして、この新しい銑鉄製造法が開発されました。1985〜1998年にパイロットプラントで試験・習熟が行われ、41回のキャンペーン(各々スタートアップとシャットダウン、銑鉄とスラグの全量タッピングを含む)を実施。この期間に4万トン以上の銑鉄を生産し、転炉(BOF)製鋼に使用されました。
ロメルト技術ベースの最初の工業プラントがミャンマーで建設中。レニングラード・ギプロメズ設計、ロステック子会社のチャズプロムエクスポート供給。年産20万トン能力で、パンペット鉱床からの選鉱不要鉄鉱石(Fe含有量最大29%)を処理。非コークス炭はキーティー炭田から調達。ミャンマーのロメルトプラント全景は図1参照。
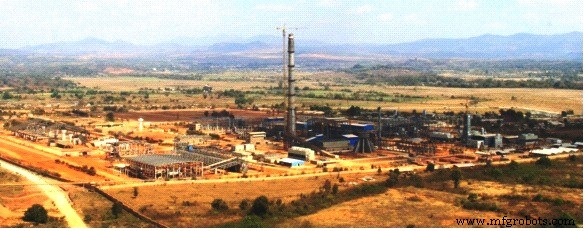
図1 ミャンマー・ロメルトプラント全景
原料とプロセスの特長
ロメルトプロセスへの酸化鉄原料は、鉄鉱石微粉・精鉱、高炉・BOFダスト・スラッジ、ミルスケール、含鉄スラグ、スカーフィング廃棄物・切削屑、鉄ダスト等、あらゆる含鉄物質が使用可能。揮発分15〜20%、灰分約8〜10%の湿式非コークス炭を使用。固体原料(石炭、酸化鉄、溶剤)は重力で炉に供給。
ロメルトプロセスの特長:(i) 幅広い含鉄原料使用可能、(ii) 原料前処理不要、(iii) 非コークス炭を燃料兼還元剤として使用、(iv) コークス炉・焼結工場等の支援設備不要、(v) 酸素プラント含むプラント全体必要電力を自家発電で賄える、(vi) 高炉ルート比で銑鉄コスト削減、(vii) 廃棄物処理用途では銑鉄コストさらに削減可能。
プロセス原理
ロメルトプロセスは単段液相還元プロセスです。含鉄原料が重力でスラグ浴に供給され、ガスで攪拌されながら溶解。鉄酸化物は、重力供給され浴に吹き込まれる石炭炭素によりスラグ中で還元。スラグ浴表面下に酸化性ガスを吹き込みバブリングさせ、伝熱・物質移動を促進。溶融スラグからCOとH₂含有ガスが発生し、炉頂部で燃焼。この後燃焼熱がスラグ浴内反応の主熱源となります。後燃焼ゾーンとスラグ浴間の積極的伝熱がプロセス効率の鍵です。
プロセス概要
ロメルトプロセスは単段溶融還元技術で銑鉄を製造。非コークス炭を用いて鉄鉱石と廃棄物の酸化鉄を還元。プロセス概略を図2に示します。
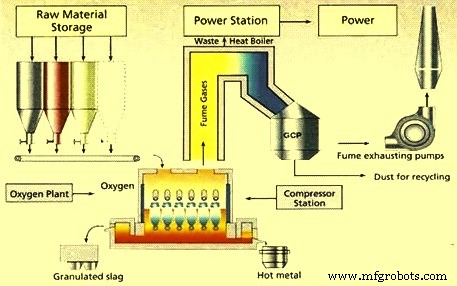
図2 ロメルトプロセス概略図
含鉄原料、石炭、溶剤をウェイトホッパーで各ビンから共通コンベアへ供給。炉天井の開口部から炉内へ投入。投入後直接激しく攪拌されるスラグ浴へ入るため、原料の予備混合不要。他の加圧運転プロセスで用いられるスルース装置はロメルト炉では不要。ロメルト炉作業空間は誘引ファンにより1〜5mm水柱の負圧維持。ロメルト溶融炉の概略図を図3に示します。
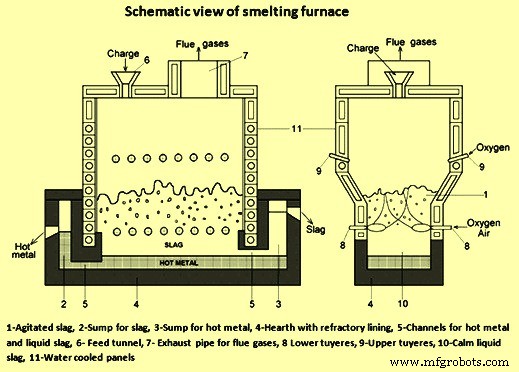
図3 ロメルト炉概略図
液体スラグ浴に、スラグ層下部の下部チュイエールから酸素または酸素・空気混合ガスを吹き込み。チュイエールはシンプルで信頼性高く、必要なスラグ浴攪拌を確保。攪拌液体スラグ中の非コークス炭が含鉄原料の酸化鉄を還元。還元で生成した溶鉄は炭素で浸炭され、重力で炉床へ移動。
溶融炉内に3つのゾーン:第1ゾーンは攪拌スラグゾーン(全反応発生ゾーン)。第2ゾーンは生成銑鉄が集まる炉床底部。第3ゾーンは第1・第2ゾーン間の静穏スラグゾーン。第2・第3ゾーンは生成銑鉄とスラグを収容する十分な容量必要。
炉両端に2つのライニングチャンバー(サンプ)を配置、銑鉄と液体スラグを別々にタッピング。サンプは異なる高さのチャンネルで作業空間と接続、銑鉄とスラグをそれぞれ金属サンプとスラグサンプへ別々に輸送。タフホールは異なる高さに配置、炉能力に合った速度で液体生成物(銑鉄とスラグ)を連続・自由にタッピング可能。
スラグ浴では、担荷原料の溶融・還元に必要な熱量が、下部チュイエール付近での非コークス炭炭素燃焼によるCO生成熱量より大きい。したがって、スラグ浴から発生するCO、H₂、石炭揮発分を上部チュイエールから吹き込む酸素で後燃焼させ、スラグ浴に必要な追加熱を供給するのがプロセスの主特徴。生成ガスの後燃焼によるCO₂とH₂O生成熱が、原料処理維持に必要なスラグ浴への追加熱を提供。
炉床と炉浴下部(恒常的に銑鉄と静穏液体スラグを含む)は耐火レンガライニング。このゾーンの耐火ライニングは適切な温度と非酸化性雰囲気という好条件下にある。攪拌スラグゾーンでは炉壁は銅製水冷パネルで構成。表面にスラグスカルライニング形成で熱損失低減と摩耗防止、ガス・スラグ・金属エマルジョンの最も激しい攻撃部位でのライニング摩耗回避。スラグ浴上部壁は鋼製水冷パネル。炉天井も水冷。
後燃焼後、最大1700℃のガスが水冷排ガス管を経て廃熱ボイラーへ。ここで自然流入空気で完全燃焼させ250〜300℃まで冷却。エネルギー回収・ガス冷却後、ガス浄化システムで清浄・脱硫され煙突から大気放出。ロメルト炉排ガス管測定のフライダスト発生量は投入原料重量平均で約3%。
スラグ浴内での石炭挙動
還元メカニズムに関わらず、石炭はプロセス唯一の還元剤源。通常運転条件下では、固定炭素、灰分、揮発分含有量が異なるあらゆる石炭を還元剤として使用可能。ただし、石炭組成により比石炭消費と比酸素消費が大きく変動。
ロメルトプロセスでは未調整湿式石炭が上部からスラグ浴へ落下。揮発分がスラグ浴内で発生し、プロセス進行に刺激的影響。物質収支と熱収支は、揮発分が発生する形態と役割、炉内主要プロセスでの役割に依存。したがって、石炭グレードに関わらず揮発分の挙動はロメルトプロセスの最重要ポイントの1つ。
ロメルト石炭レートは2部分からなる:(i) 下部チュイエール吹き込み酸素と反応しCO生成に必要な石炭消費、(ii) 酸化物還元に必要な石炭消費。石炭不足はスラグ浴酸化ポテンシャル上昇を招き、制御不能な沸騰原因に。一方、過剰石炭レートは銑鉄製造コスト増大に加え、ロメルト炉内熱的条件悪化を招く。
一般に必要石炭量は石炭固定炭素含有量のみに依存すると見えるが、ロメルト炉では揮発分も液体スラグ浴内プロセスに部分的に参加。揮発分中のH₂、CO、N₂はスラグ浴で変化せずガス相として発生。しかしCH₄とCO₂は化学反応に参加:CH₄ = C + 2H₂、CO₂ + C = 2CO。CO₂量少なくCH₄量多い場合、これら変換により酸化物還元用追加炭素が利用可能。メタン分解生成炭素は微細分散・高活性で還元反応速度論改善。
ロメルトプロセスでは水分約10〜12%の湿式石炭使用。炉内で水分蒸発・部分分解:H₂O + C = CO + H₂。水ガス(CO+H₂)生成のため水分解反応に追加炭素必要。
メタン分解、CO₂還元、水分解の3反応がスラグ浴内で同時進行。
プロセスの化学・冶金的側面
還元プロセスの大部分は攪拌スラグゾーンで発生。下部チュイエールから酸素または酸素・空気混合ガスを吹き込み高攪拌浴形成。原料投入は攪拌スラグへ落下、溶融・還元。スラグ浴温度約1400〜1500℃維持。非コークス炭がこのゾーンで還元剤兼燃料源として作用。攪拌スラグゾーンでの反応:
- 鉄酸化物還元:xC + FeOₓ = xCO + Fe
- 炭素ガス化:2C + O₂ = 2CO
- 石炭揮発分クラッキング:2CₓHᵧ = 2xC + yH₂
- 水還元:H₂O + C = CO + H₂
還元鉄は小滴形成、凝集・スラグから分離、高密度により静穏スラグゾーン下の炉床へ移動。攪拌・静穏スラグゾーンでの金属・スラグ相互作用で、微量元素の相間分配により金属精錬。
浴内生成ガス(主にCO、H₂)は燃焼ゾーンへ。ここで上部チュイエール吹き込み酸素と反応しエネルギー放出、溶融反応に利用。燃焼ゾーン反応:
- 後燃焼:CO + O₂ = CO₂、2H₂ + O₂ = 2H₂O
- 石炭揮発分燃焼:4CₓHᵧ + (4x+y)O₂ = 4xCO₂ + 2yH₂O
燃焼反応で放出されたエネルギーは浴へ伝熱。下部チュイエール発生の高度乱流がスラグ浴内伝熱促進。排ガスは炉内で部分的にしか燃焼せず、従来型廃熱ボイラーシステムで更なるエネルギー回収可能。
ロメルトプロセスは主に液相還元ベース。したがって固相・液相の2段階還元の化学・エネルギー面でより良いバランス。ロメルトでは加熱・還元の大部分を液相段階に移行。
スラグ中鉄酸化物還元は石炭粒子とスラグ中金属介在物中溶解炭素により実施。石炭が炉内鉄酸化物還元に関与する2経路:
- 石炭粒子含有ガス泡表面での還元。石炭粒子の役割は泡内還元雰囲気再生(石炭粒子なきガス泡では熱力学条件で酸化鉄還元困難)。
- 石炭粒子がスラグと直接ランダム接触での還元。回転炭素担持材料による還元、ガス泡が材料表面から強制除去される条件に類似。
ロメルト炉還元は:(i) 石炭粒子直接スラグ接触(60〜80%)、(ii) 炭素直接金属滴接触(10〜15%)、(iii) 「ガス-スラグ」界面(10〜25%)。典型的に85〜90%の鉄が石炭粒子直接参加で還元。これは炭素溶解金属が実質的役割(DIOS)または主役割(ヒスメルト)果たす他溶融還元プロセスとの差異。
ロメルト炉ではスラグ浴中石炭粒子含有量に最適値存在(広範囲変動可能)。石炭過負荷・過小負荷不可。副量石炭投入はスラグ溶融過酸化と制御不能泡立ち導く。計算量超過石炭投入で過酸化防止・プロセス安定化場合あり。しかしスラグ中過剰石炭粒子には限界あり。この限界もプロセス障害原因:スラグ浴温度低下、スラグ中酸化鉄含有量増加、排ガス二次燃焼度低下、廃熱ボイラー放熱増加。
炉へ追加酸素供給も二次燃焼促進せず。酸素がスラグ表面浮遊石炭と完全反応しないため。この石炭密層は石炭過投入または酸化物原料過小投入で形成。この層はスラグ噴射・壁付着抑制、二次燃焼ゾーンからスラグ浴への伝熱悪影響(伝熱は主に二次燃焼ゾーンで壁面流下するスラグ滴・スラグ膜経由)。
スラグ表面層石炭含有量約20〜30%で、二次燃焼ゾーンから浴への伝熱遮断する望ましくないレジームへ移行。このレジーム発生はスラグ蓄積石炭量・組成だけでなく、スラグ乱流循環速度にも依存(乱流が石炭とスラグ溶融成分混合効率決定)。
製品特性と単位消費
ロメルトプロセス典型的銑鉄分析:炭素4.5%、ケイ素0.1%、マンガン0.08%、硫黄0.05%、リン0.1%。
典型的スラグ分析:CaO 39%、MgO 7%、SiO₂ 36%、Al₂O₃ 11%、FeO 3.0%、MnO 3%、TiO₂ 0.1%、S 0.04%。
銑鉄トン当たり典型的単位消費:乾燥非コークス炭 940〜1200kg、酸素 750〜850Nm³。
ロメルトプロセスの利点
- 低圧運転と従来型付帯設備使用による低資本コスト
- コークス・コーキングコール不要で低操業コスト
- 冶金廃棄物含むあらゆる含鉄物質を前処理なしで処理可能
- 酸化鉄の集合(焼結・ペレタイズ)不要
- 高い鉄回収率
- 小規模プラント向け効果的小規模銑鉄供給源確立可能
- コークス炉と集合(焼結・ペレタイズ)工場排除で環境友好
製造プロセス