



DIOSプロセス:コークス不要の効率的製鉄技術
DIOS(直接製鉄溶融還元)プロセスは、銑鉄(溶銑)製造のための溶融還元プロセスです。日本で開発された2段階プロセスで、粉状または粒状の非コークス炭を用いて鉄鉱石微粉を溶融還元し液銑を製造するため、コークス炉と焼結工場が不要です。鉄鉱石微粉は流動床炉で予備還元され、非コークス炭と溶剤とともに溶融還元炉に供給され、酸素が吹き込まれます。
DIOSプロセスの2段階は、(i) 予備還元炉(PRF)での鉄鉱石予備還元、および (ii) 溶融還元炉(SRF)での最終還元と溶融です。鉱石の予備還元はSRFからの排ガスを利用して2段階で行われ、各段階は垂直炉型の流動床リアクターを使用します。
DIOSプロセスの開発は1988年に日本で開始され、それまで個別に溶融還元プロセスを研究していた8社の鉄鋼メーカーによる共同研究プロジェクトとして、通商産業省(MITI)の支援を受けて実施されました。日本鉄鋼連盟(JISF)も1988〜1996年の開発期間中、積極的に支援しました。
1988〜1990年の期間でパイロットプラント建設に必要なコア技術研究が行われ、以下のコア技術が確立されました。(i) SRFの熱効率向上、(ii) PRFとの統合技術、(iii) 溶融スラグ排出技術、(iv) SRFのスケールアップ。プロセス概念に基づく日産500トンのパイロットプラントが1993年、NKK(現JFEホールディングス)京浜製鉄所で建設・稼働。SRFには改造した250トン転炉が使用されました。
パイロットプラント試験は1993〜1995年に実施。鉄鉱石ダスト、粒状鉱石、石炭の直接使用可能性が確認されました。2年間の試験で多くの貴重な経験が得られ、その多くはポジティブでしたが、ネガティブな課題もありました。
- 予備還元度が低く、通常30%未満。SRFに大きな負荷。
- 流動床内の鉄鉱石移動がスムーズでなく、PRF流動床でスティッキング問題発生。
試験期間中に必要な設備仕様が決定され、様々な原料で高炉に代わる高熱効率を達成するための設備・操業仕様が決まりました。また、炉本体水冷却技術が確立。商業設備の概念設計と経済性評価(フィージビリティスタディ)が実施され、高炉に対する優位性を示す設備・操業条件が明確化されました。
パイロットプラントデータに基づき、日産6000トン(年産200万トン)商業プラントの性能パラメータでフィージビリティスタディを実施。フローシートは図1参照。高炉プロセスによる同規模銑鉄生産と比較して、(i) 投資コスト35%削減、(ii) 銑鉄製造コスト19%削減、(iii) 石炭消費量730〜750kg/tHM(高炉プロセスと同等)、(iv) 正味エネルギー消費3〜4%削減、(v) 製鉄工程CO₂排出4〜5%削減、という結果が得られました。
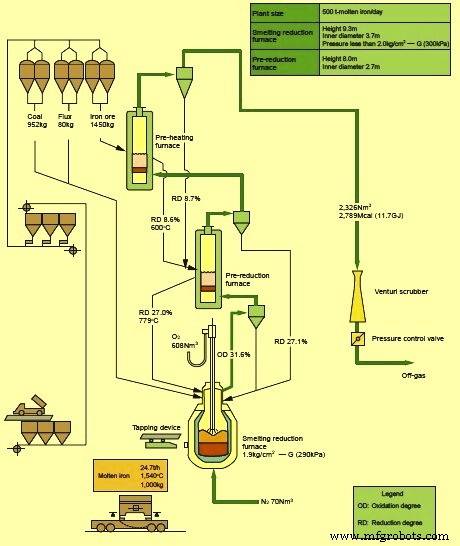
図1 日産6000トンDIOSプラント フローシート
プロセス概要
DIOSプロセスの特徴:(i) 鉄鉱石微粉と石炭微粉を直接使用可能、(ii) コークス不要で使用石炭の種類に制約なし、(iii) プロセスの停止・再開が容易で高い柔軟性、(iv) 浴攪拌強度を最適化し、後燃焼度向上と伝熱効率改善が可能。
鉄鉱石微粉(粒度0〜8mm)を焼結せずに第1段階予備還元で約500℃まで予熱し、直列運転の2基の流動床リアクターの第1炉で約5%還元、第2炉でさらに15〜25%まで予備還元。この予備還元にはSRFからの清浄排ガスを使用。第2段階予備還元で鉄鉱石温度は約800℃に達します。予備還元鉱石はSRFに移送され最終還元と溶融が行われます。
必要な非コークス炭(粒度25mm未満)の大部分は重力でSRFに供給。酸素をSRF頂部から吹き込み、一次石炭燃焼と後燃焼に使用。酸素ランスは、炭素酸化用の高速酸素吹き込み(ハードブロー)と、フリーボードでの後燃焼用低速酸素吹き込み(ソフトブロー)を同時に行える設計。生成された一酸化炭素(CO)はPRFでの鉄鉱石予備還元に利用。SRF内温度は約1500℃。窒素をSRF底部から吹き込み浴攪拌を行います。
SRF内での溶融酸化鉄還元は、炭化した石炭(チャー)と溶融鉄中の炭素によって促進されます。SRF内には3層の物質層が存在:(i) 上層:石炭と部分還元鉱石の混合層、(ii) 中間層:石炭チャーと溶融鉱石を含む溶融スラグ層、(iii) 底層:銑鉄。SRF排ガスから除去されたダストと、両PRFからの排ガスから除去された微粉はSRFに再吹き込み。さらに、銑鉄生産トン当たり約50kgの石炭微粉をSRF排ガスに吹き込み排ガス冷却。この石炭の炭素が排ガス中のCO₂と反応してCOを生成し、石炭揮発分の解離でCOとH₂が供給され、PRFでの鉱石予備還元を助けます。
プロセス目標は後燃焼度約40%、予備還元度約20〜30%達成。これら条件下で石炭消費量は非コークス炭の種類により700〜800kg/tHMと予想。一般に揮発分多い石炭では石炭消費量が増加します。
DIOSプロセスは1〜2kg/cm²圧力で運転し、石炭と鉱石をトップから供給。酸素吹き込みにトップロランスを使用し、鉄鉱石予備還元に流動床システムを採用。SRFでは大部分の還元が発泡スラグ層で発生。排ガス発熱量は約1000〜1100kcal/Nm³で発電利用可能。
DIOSプロセス成功には以下6つの基本要素の制御と、それら相互作用の制御が必要:
- 予備還元度 — 高いほどSRF負荷が低減。
- 後燃焼比 — SRF内での発生ガス後燃焼度を決定。SRF熱発生ポテンシャル評価と予備還元段階での排ガス還元ポテンシャルを意味。実用上は排ガス分析で決定。後燃焼比高いと排ガス中のCO₂とH₂O増加し還元ガスポテンシャル低下。後燃焼約50%、予備還元25〜30%でSRFの良好な効率達成観察。高後燃焼はCOとH₂の燃料価値を溶融炉内でより多く利用し石炭消費削減。
- 反応速度論 — SRFへの酸素吹き込みによりプロセス完了時間が短く、反応速度論が重要。SRF生産速度は反応速度論に依存。
- 伝熱効率/エネルギー効率 — 溶融に有効利用された熱量/ SRF総発熱量の比。後燃焼熱をスラグと銑鉄に効果的に伝達し、吸熱反応維持と熱損失補償に必要。
- 製造コスト — 高炉銑鉄製造コストより低く抑える必要。
- 環境面 — 高炉ルート比で優位性ある排出制御必要。
プロセスパラメータと単位消費
プロセスパラメータと単位消費の典型値を表1に示します。
| 表1 プロセスパラメータと単位消費の典型値 | |||
|---|---|---|---|
| No. | パラメータ | 単位 | 値 |
| 1 | 典型的非コークス炭分析 | - | - |
| 揮発分 | % | <40 | |
| 固定炭素 | % | 60-88 | |
| 水分 | % | 4-6 | |
| 灰分 | % | 8-12 | |
| 硫黄 | % | <0.6 | |
| 粒度 | % | <30 | |
| 2 | 鉱石予備還元度 | % | 20-30 |
| 3 | 酸素消費 | Nm³/tHM | 約500 |
| 4 | 石炭消費 | kg/tHM | 700-800 |
| 5 | 電力消費 | kWh/tHM | 約75 |
| 6 | 低圧蒸気消費 | kg/tHM | 約80 |
| 7 | 排ガス | - | - |
| 量 | Nm³/tHM | 約1800 | |
| 発熱量 | kcal/Nm³ | 1000-1100 | |
| 8 | エネルギー出力 | Mcal/tHM | 約1850 |
| 9 | 低圧蒸気発生 | kg/tHM | 約700 |
| 10 | 発電量 | kWh/tHM | 約30 |
| 11 | 典型的排ガス組成 | - | - |
| H₂ | % | 15 | |
| CO | % | 30 | |
| CO₂ | % | 20 | |
| N₂ | % | 15 | |
| H₂O | % | 20 | |
DIOSプロセスで生産される典型的銑鉄品質:C約3.5%、Si<0.05%、S<0.05%、P 0.10%。銑鉄とスラグはともにタフホールからタッピング。
DIOSプロセスと高炉プロセスのエネルギーバランスとCO₂排出比較を図2に示します。
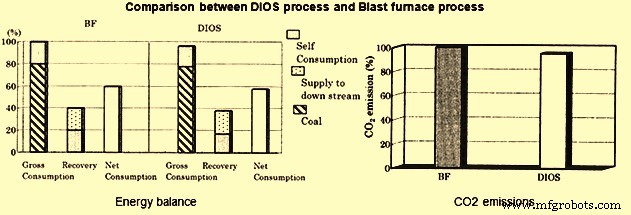
図2 DIOSプロセスと高炉プロセスの比較
プロセスの利点と限界
利点
- 安価な原料・燃料(非コークス炭、工場内ダスト等)を利用
- 焼結工場とコークス炉が不要
- 低操業コスト
- 直接電力消費が低い
- 正味エネルギー消費が低い
- 原料使用、生産速度変動、プラント停止・再開に関する高い柔軟性
- コンパクトで少ない追加投資で済む
- 投資コストは高炉同等銑鉄生産の約65%
- 安定した高品質銑鉄供給
- 石炭エネルギーの有効利用に貢献
- 容易なコージェネレーション(併給電力生産)が可能
- 低環境負荷(低SOx、NOx、CO₂、ダスト、コークス炉ガス漏洩なし)
限界
- タッピング温度が高い(1750〜1800℃)
- 高温による耐火物摩耗大。高耐火物消費と再ライニングのための長いプロセスダウンタイム。
- 3基のリアクター(PRF2基、SRF1基)使用によりプロセス制御がやや複雑。
- 予備還元度が低い(30%未満)ためSRF負荷高く、SRF操業がプロセス成功の鍵となる。
- スケールアッププラントへの投資がないため、大型プラント操業経験不足。
製造プロセス