



高炉トップガスリサイクル:効率向上とCO₂削減
トップガスリサイクル高炉プロセス
高炉(BF)による銑鉄(HM)製造において、CO₂排出を大幅に削減する最も有望な技術は、BFトップから排出されるガス中の一酸化炭素(CO)と水素(H₂)をリサイクルすることです。トップガス中のCOとH₂は還元ガス成分としてのポテンシャルを持ち、CO₂除去後にそれらをBFに再循環させることは、BF性能の改善、C(炭素)とH₂の利用率向上、CO₂排出削減の効果的な代替手段と見なされています。この「トップガスリサイクル」(TGR)技術は、主に化石由来C(コークスと石炭)の使用量を、CO₂除去後のトップガスから還元剤(COとH₂)を再利用することで低減させることに基づいています。これによりエネルギー要求量が低下します。高生産性、高PCI(微粉炭吹込み)率、低燃料比、低CO₂排出などの利点があるため、TGR-BFプロセスは将来有望な製鉄プロセスの一つと見なされています。
TGR-BFでは、熱風の代わりに酸素(O₂)をBFに吹き込み、トップガス中の窒素(N₂)を排除します。COとH₂を含むトップガスの一部を再びBFの還元剤として利用します。BFトップガスからCO₂を回収・貯蔵します。様々な目的で複数のリサイクルプロセスが提案、評価、実用化されています。これらは(i)CO₂除去の有無、(ii)予熱の有無、(iii)注入位置によって区別されます。
TGR-BFのコンセプト(図1)には多くの技術が含まれます:
- 還元トップガス成分(COとH₂)をシャフトと炉床タイヤーに注入
- コークス率低下による化石C投入量の低減
- 炉床タイヤーで熱風の代わりに純粋O₂ガスを使用(プロセスからN₂除去)
- トップガスから純粋CO₂を回収し地下貯蔵
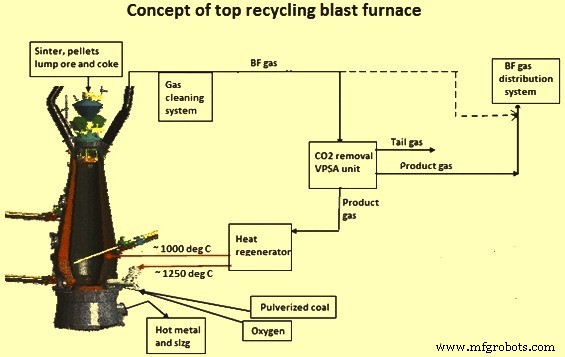
トップガスリサイクルのコンセプトは、スウェーデン・ルレオのLKAB実験高炉(EBF)で実験的に試験されました。EBFが改造され、VPSA(真空圧力スイング吸着)技術ベースのガス分離プラントがEBF近くに建設されました。
BFトップガスリサイクルの歴史
還元剤率低減とBF生産性向上のため、20世紀に従来BFプロセスベースの新コンセプトがいくつか導入されました。
1920年代にはすでに、熱還元ガスをBFに注入するコンセプトが開発されました。炉内タイヤーからのガス量低下を補うため、下部シャフトゾーンに1,000℃、27% CO、33% H₂、26% N₂の予熱還元ガスを注入しました。その結果、当時のコークス量(345 kg/t-HM)のわずか30%でBFプロセスが可能となりました。1960年代半ばにベルギーでこのアイデアが再び取り上げられ、1970年代初頭にベルギーのコッカレル・セランで炉床径4.6mのBFで初試験が行われました。1,000℃まで予熱された改質ガス400 Nm³/t-HMを下部シャフトに注入。コークス置換比は0.22〜0.26 kg/Nm³還元ガスと観察されました。
天然ガスコスト高騰による経済的理由でさらなる調査は中断されました。1970年代後半、ドイツで冷たい純粋O₂、燃料、リサイクルガスを2段タイヤーで注入する新プロセス開発が開始されました。このアイデアに基づき、1984年にカナダで第2タイヤー列なしの従来BF向けプロセスが開発されました。主な特徴は石炭注入によるコークス代替でした。両コンセプトは研究止まりで実現しませんでした。
ほぼ同時期、日本のNKKで炉身中央に第2タイヤー列を設置し、CO₂除去なしのリサイクルトップガスからなる予熱還元ガスを注入するアイデアがさらに発展しました。ガスは酸素との部分燃焼で加熱されました。冷たいO₂、石炭、冷たいリサイクルトップガスを炉床タイヤーに注入。NKKはタイヤー3本、内部容積3.9 m³、炉床径0.95mの実験BFでプロセスを試験。石炭吹込み率を320 kg/t-HMまで増やし、コークス率を350 kg/t-HMまで低減できました。しかし、トップガスリサイクルによる統合製鉄所内の燃料ガス不足、日本での電力と天然ガス価格高騰により開発が中止されました。
トップガスリサイクルを備えたBFの最初の商業運転は、1980年代後半にロシアのRPAトゥラチェルメットで、有効容積1,033 m³の2号高炉で12キャンペーン実施されました。この全コークスBFプロセスでは、ほぼCO₂フリーの熱トップガスを純粋O₂とともに炉床タイヤーに吹き込みました。脱炭酸トップガスを熱風炉で1,200℃まで加熱。この新プロセスで約25万トンの銑鉄を生産。最低コークス率は367 kg/t-HM(参照値606 kg/t-HM比で239 kg、39%削減)を達成。キャンペーン中に深刻なタイヤーバーンアウトが発生し、タイヤー設計変更を余儀なくされました。CO₂洗浄システムの困難さが最終的にプロセスを停止させました。これらの背景調査を踏まえ、ULCOS(超低CO₂製鉄)TGR-BFコンセプトが2004年に開発されました。
ULCOS TGR-BFの開発
開発作業は2段階で実施されました。第1段階(2004〜2009年)は「ULCOS新高炉プロセス」と呼ばれ、3つの新プロセスコンセプトが開発・試験されました。第2段階(2009年開始)は「ULCOSトップガスリサイクル高炉プロセス」と呼ばれ、さらに2回のULCOS TGR-BFキャンペーンが実施されました。
開発中、熱量・物質収支モデルとBFの3D軸対称モデルを用いて、主要データとプロセス内部状態を計算し、最適運転パラメータを選定しました。4つの代替案が定義され、化石C削減可能量と新コンセプト下でのBF運転実現性が検討されました。結論として、代替案1、3、4は高PCIレベルで21%以上の化石C削減が可能とされました。代替案2は期待されるC削減が低く、リサイクルガスをレキュペレーターで加熱後さらに部分酸化で加熱するという困難な技術が必要なため却下されました。すべての代替案でCO₂除去、CO豊富製品ガスの炉床タイヤー注入、純粋O₂使用、石炭と還元ガスの同時注入が含まれました。すべての代替案で、将来的にバイオマス、部分酸化鉄、水素豊富ガスの使用可能性が検討されました。
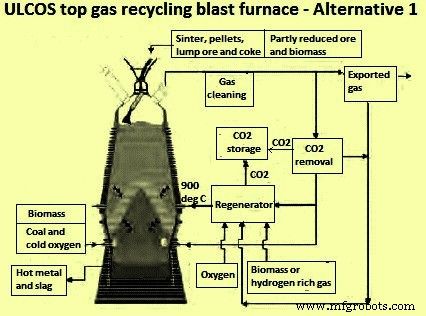
代替案1(図2)
脱炭酸製品ガスを冷たい状態で純粋O₂と石炭とともに炉床タイヤーに、熱い状態でシャフトタイヤーに注入。この代替案の重要な課題は、炉床タイヤーレベルでの冷たいガス流量が少なく、レースウェイサイズが小さくなり、通常BFプロセスより炎温度が高くなること。少ないガス流量のため新しいタイヤー設計が必要。
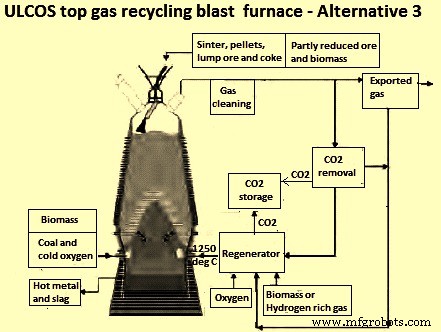
代替案3(図3)
脱炭酸製品ガスを通常の炉床タイヤーで熱い状態でO₂と石炭とともに注入。高いC削減を達成するには、低RAFT(レースウェイ断熱炎温度)で運転しつつ高石炭吹込み率を維持する必要がありました。
代替案4(図4)
脱炭酸製品ガスを炉床タイヤーで熱く、下部シャフトで熱く注入。リサイクルガス温度は常温〜1,250℃で変化。
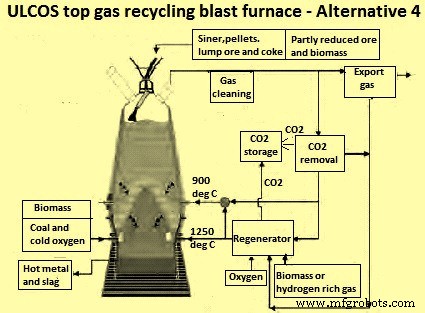
代替案1と4では製品ガスをシャフトタイヤーにも注入します。違いはガス注入温度と注入位置です。すべてのケースで、ガスの少なくとも一部は再生システムで加熱されました。期待される化石C削減は、代替案1で石炭率170 kg/t-HMで21%、代替案3で180 kg/t-HMで24%、代替案4で150 kg/t-HMで25%でした。
レースウェイ条件の数理モデリングとガス化試験が実施され、リサイクルガス、純粋O₂、微粉炭の同時注入制約下でのタイヤー設計・エンジニアリングのため、実験室およびパイロットスケール調査が行われました。タイヤー形状は、ホットスポットと運転中の故障を回避し、十分なガス流動インパルスで十分な深さのレースウェイを形成できるよう、計算結果に基づき改良されました。
実験BFでのTGR-BFプロセスキャンペーン
試験目的は、純粋O₂とPCIで炉床タイヤー注入を行う完全TGRモードでのEBF運転を、定義された3代替案で実証することでした。鉄系原料はペレット30%、シンター70%。銑鉄生産率を1.5 t/h一定に保ち、PCI率を130〜170 kg/t-HMで変化させました。各試験期間中、リサイクルトップガス量を最大化し、最大化石C削減を目指しました。試験結果はモデル計算と比較されました。
代替案3と4は、従来起動後の2007年最初のキャンペーンで試験されました。代替案3は2009年秋の第2キャンペーンで最適化試験され、その後代替案1が試験されました。2010年の第3・最終キャンペーンでは、900℃での代替案4に焦点が当てられました。代替案4は、産業スケールでのULCOS BFデモプロジェクトのフォローアップで優先代替案と見なされました。再注入ガス温度の900℃上限は、H₂による耐火物シリカ還元問題を避けるために設定されました。
各キャンペーン中、2本の炉内プローブで温度・ガス組成のインシチュ測定と原料サンプル採取を行いました。異なるシンター・ペレット材料を入れたバスケットをキャンペーン停止直前にEBFに投入し、窒素消火後の炉解体時に回収しました。これは2007年と2010年のキャンペーンで実施。2009年第2キャンペーンでは、EBF装荷システムの問題で予期せぬ終了となったため消火のみ実施、バスケット投入はなし。
キャンペーン中、凝集帯からのサンプル回収とレースウェイサイズ・形状測定を行いさらなる調査に供しました。キャンペーンは、シンターを用いた1週間の従来BF通常運転(熱風ブラスト)で開始され、まず加熱・熱的安定化、次に従来BF運転の参照基準を確立。参照後、ブロワーを切り離し、製品ガスをペブルヒーター(再生器)に接続するため停止。TGR-BFモードでの起動は、ランスからの冷たいO₂とペブルヒーターからの熱いN₂で構成される人工ブラストで実施。段階的にペブルヒーターからのN₂を脱炭酸トップガス(製品ガス)に置き換えました。
ULCOS TGR-BFキャンペーン結果
キャンペーンから導かれた最初の結論は、ULCOS TGR-BFプロセスの運転が可能であること。新プロセスで安全関連問題は発生しませんでした。第2の重要設備であるVPSAユニットの運転もスムーズで重大故障なし。EBFとVPSAユニットの連携はキャンペーン中良好でした。
ただし、VPSAユニット運転はEBFからのトップガス組成とガス量変化の影響を受けるため、両ユニットを非常に密接に連携運転する必要がありました。キャンペーン中に達成された最大トップガスリサイクル比は約90%でした。
TGR-BFプロセスキャンペーン中、負荷のスムーズな降下で安定したBF運転を経験し、熱的安定性の維持は容易でした。シャフト内ガス効率は各代替案で安定し、炉内プローブ測定で良好なガス分布が示されました。しかし、新プロセス条件下での運転中にいくつかの設備故障が発生し、EBF停止を余儀なくされました。長時間停止では「従来運転」ステップ(冷たいO₂と熱いN₂の人工熱風)に戻る必要がありました。短時間停止ではガス注入停止とコークス/石炭追加のみで対応可能でした。
N₂で起動後(トップガス未利用時)、製品ガスリサイクルを約1時間で再開可能。すべての問題は予測通り解決し、BF熱的安定性が深刻な危険にさらされることはありませんでした。キャンペーンを通じて得られた経験と自信増大により、EBF復旧が段階的に高速化(生産レベルで)しました。代替案変更時(3→4、3→1)には、シャフトタイヤーへのガス配管接続と炉床タイヤー交換のため、約8時間BFを停止しました。
実験室レベル実験では、従来原料が新プロセスで問題にならないことが示され、キャンペーンで確認されました。原料特性に関連する特定プロセス問題はありませんでした。両プローブと発掘サンプル結果は、中心作業炉の還元プロファイル(壁側で低還元度、炉心で高還元度)を示しました。発掘サンプルの転動試験では、従来BFプロセスと類似の崩壊挙動が示され、実験室試験と一致しました。原料試験作業から、現在の従来BFで使用される原料特性はULCOS TGR-BFプロセスで問題ないと結論付けられました。
ULCOS TGR-BFキャンペーンで達成された結果は、C(石炭とコークス)削減の点で非常に励みになるものでした。全3キャンペーン試験で、脱炭酸トップガス注入により還元剤率の大幅な低下が示されました。3キャンペーン中、石炭とコークス投入量が約530 kg/t-HMから400 kg/t-HMに低下し、相当なC削減を示しました。C投入量は470 kg/t-HMから約350 kg/t-HMに削減され、約25%のC削減となりました。
代替案1は第2キャンペーン早期終了で十分探求できませんでしたが、従来BF運転参照期間比でコークス経由のC投入最大削減は21%でした。この代替案では新タイヤー技術が開発されました。タイヤー設計は同軸管で、内管で微粉炭注入、外管でO₂注入。設置された3タイヤーは良好に機能し、分解後は損傷も摩耗も観察されませんでした。VPSAはBFトップガスの最大88%をリサイクル可能でした。
代替案3では、第1キャンペーンでトップガスリサイクル比約72%でC消費を最大15%削減。結果は熱量・物質収支計算予想(24%)より低く(約15%)、これがトップガスリサイクルモードの初経験でプロセス未最適化だったためです。第2キャンペーンでは結果が大幅に改善し、トップガスリサイクル比最大90%でC投入最大削減約25%達成。
代替案4では、トップガスリサイクル比90%でC削減24%達成。コークスと石炭消費では、参照運転期間比で新プロセス(代替案4)で最大123 kg/t-HM削減。注入ガス量(CO+H₂)と還元剤率低減の良好な相関が判明。C投入量(コークス+石炭)は、注入ガス100 Nm³あたり平均17 kg削減可能。
EBFキャンペーンは、現代BFと比較してはるかに低い化石C消費レベルでBFプロセス運転が可能であることを証明しました。脱炭酸トップガス注入により最大25%のC削減が実証されました。これは現代最良運転BFプロセスと比較しても大幅な低減です。実際、現代BFへのBF-TGR技術適用により、現在約405 kg C/t-HMのC消費を約295 kg C/t-HMまで低減できると期待されています。
VPSAユニットは安定運転。BFトップガスの97%を処理可能であることが確認されました。注入ガス中の平均CO₂体積分率は約2.67%、CO回収率は88%で、量・質ともに要件を満たしました。VPSAとCCSユニットと組み合わせると、TGR-BFプロセスによるCO₂排出削減は1,270 kg/t-HMに達し、製鉄プロセス全CO₂排出の76%を占めます。削減されたCO₂の24%はガスリサイクル由来、残り52%はCCSで地下輸送・貯蔵されます。
プロセス観点から、ULCOS運転は銑鉄温度と品質の点で従来BF運転より安定しています。これは、直接還元率(DRR)がはるかに低いレベル(最低観測値5%)となったため、溶解損失反応の影響が低減したことが主因と思われます。運転結果からこれがULCOS TGR-BFで到達可能な最小値ではないことも示唆されます。銑鉄品質はULCOS TGR-BF運転で大きく影響を受けました。特にSi含有量の大幅低下(絶対値で1%以上)と相関するC含有量増加が観察されました。ただし、従来BF運転でのSi含有量は 훨씬 낮음(従来BFで約0.5%、EBFで約2.0%)ため、産業スケールでのULCOS BF-TGR適用時にはこのような大きな変化は予想されません。
ULCOS TGR-BF試験キャンペーンは、新TGR-BFプロセスが実現可能で運転容易であることを示しました。良好な安全性、高効率、強力な安定性で運転可能。EBF運転を従来、代替案1、3、4の4モード間で切替可能であることを実証。BFプロセスとガス分離プラントVPSAをクローズドループで運転可能であることも実証。得られたC削減はフローシート計算予測と整合。従来原料(シンター、ペレット、コークス)がULCOS TGR-BFプロセスに適していることも示されました。
EBFキャンペーン経験に基づき、ULCOS TGR-BFプロセスの安全かつ持続的な産業適用に向けて注意が必要な項目:
- タイヤーレベルでのガス漏鋳造家から物理的に分離し防火対策が必要
- 高温でのフランジ曲げによる漏洩リスク
- 熱風炉/ヒーターからの煙突延長で周囲への有毒ガス防止
- 起動フェーズでの故障防止のため、機能試験中に人工ガスで運転要員を訓練
- タイヤーノーズでの堆積/閉塞防止のため最適注入パラメータが重要
- 閉塞時の過剰O₂と微粉炭蓄積防止のため、タイヤー個別ブラスト流量制御の重要性
- 耐火物選定と製造を修正し、炭素鋼アンカー使用を可能な限り回避、代替材料またはアルミナコート鋼を使用
- 金属部品の慎重な選定で金属ダスティング防止
試験結果から、代替案4が排出削減効果最高で、次段階の産業スケールBF試験の第一選択肢として選ばれました。
製造プロセス