



電渣溶解精製(ESR):重要用途向け精密鋼精製技術
電渣溶解精製(ESR)は、電渣消費電極溶解精製および二次精製プロセスの略称です。航空機、火力・原子力発電所、防衛装備などの重要用途に使用される鋼および特殊合金の溶解・精製に用いられる二次製鋼プロセスです。ESRプロセスの主目的は、鋼中の非金属介在物を制御し、偏析と収縮を除去し、より均質なインゴットを製造することです。ESRプロセスは、大型鋼インゴットの製造に通常不可欠です。
ESRは1930年代から知られていましたが、高品質インゴットの大量生産プロセスとして認知されるまでに約30年を要しました。1960年代末には、大型鍛造用インゴットの製造にESR設備を用いる概念が受け入れられるようになりました。より大型の発電ユニットへの需要増大により、発電機およびタービンシャフト製造用に100トン以上の鍛造インゴットが必要となったためです。ESR技術は、工具鋼や超合金の小型インゴット製造だけでなく、大型鍛造インゴット製造にも注目されています。1970年代初頭に稼働した大型ESR炉では、直径2,300mm、長さ5,000mm、重量最大165トンのインゴット製造が可能です。この炉はインゴット引き抜き方式で運転され、4本の消費電極を大径鋳型で同時に溶解し、消費された電極を後続の電極に交換しながら、必要なインゴット重量になるまで繰り返します。
ESRプロセスは、開発された最も重要な新プロセスの一つです。主な利点は、制御された組成のスラグを通じて溶解することによる精製と、凝固の特別な制御が可能なことです。この制御により、デンドライトアーム間隔、微細偏析、気孔が減少し、健全なインゴットが得られます。また、自動溶解制御システム(AMC)の固有機能、操作性、制御の精度と再現性により、以下の優れた特性を持つインゴットの製造が可能になります:(i) 均質で健全、方向性凝固された構造、(ii) 高い清浄度、(iii) 内部欠陥なし(水素フレークなど)、(iv) マクロ偏析なし、(v) 滑らかなインゴット表面による高いインゴット歩留まり。
したがって、ESRプロセスは以下の高品質材料に適しています:(i) 玉軸受鋼、鋼ロール、工具鋼、低温・高温作業用耐摩耗鋼、高性能高速度鋼、(ii) 高合金ステンレス鋼、耐食・耐酸鋼、高温用鋼、(iii) 防衛、航空、宇宙技術用鋼、(iv) 医療、製薬、化学工業用鋼、(v) 海洋、電力、航空宇宙工学、原子炉部品用鋼。
従来鋳造インゴットと比較したESRプロセスの利点には以下が含まれます:(i) 内部収縮孔や気孔のない緻密なインゴット構造、(ii) 高い清浄度(介在物が少なく小さい)、(iii) インゴット全長にわたる均質な構造と化学成分、(iv) 再溶解材から最終製品への高い歩留まり、(v) 機械的特性の全般的向上、(vi) 滑らかな表面(一般に熱間加工前の表面処理不要)、(vii) 制御された凝固(マクロ・ミクロ構造の改善)、(viii) スラグ浴による再溶解材の酸化雰囲気からの保護。
現代の製鋼技術は大きく向上し、高純度溶鋼の製造が可能になっています。しかし、インゴット鋳造時に溶鋼の再酸化が発生し、介在物含有量が増加します。マクロおよびミクロスケールの偏析もインゴット鋳造の特徴です。これらは鋼の機械的特性に異方性をもたらします。ESRプロセスは、大型鋼インゴットにおけるマクロ偏析現象をほぼ完全に除去し、鋳造インゴットよりも均質な化学成分、より微細な組織、より少なく均等に分布した非金属介在物を確保します。ESRプロセスにおける低速溶解と水冷銅鋳型の組み合わせにより、特に均質でバランスの取れた安定した凝固が確保されます。ESRプロセスで製造されたインゴット内の偏析は、連続鋳造ビレットや従来鋳造インゴットと比較して大幅に低減(または除去)されます。この理由から、偏析感受性の高い鋼の多くは均質化のためにESR処理されます。ESRが再溶解鋼に与える影響を図1に示します。
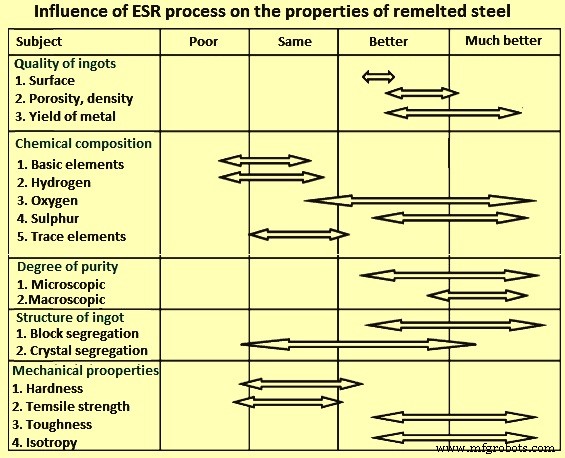
図1 ESRプロセスが再溶解鋼の特性に与える影響
ESRプロセス
ESRプロセスは連続プロセスです。このプロセスでは、消費電極の再溶解時に、鋼の精製と凝固が同時に進行します。鋳造、圧延、鍛造された鋼インゴットを消費電極として使用できます。ESRプロセスは、電極から液体スラグ、インゴットへ電流を流すことに基づいています。スラグの高い電気抵抗により、スラグが加熱・溶解します。再溶解プロセス全体は水冷銅鋳型内で行われ、再溶解インゴットが速やかかつ非常に均一に凝固します。
消費電極は、水冷鋳型内の液体スラグプールに浸漬され、スラグの熱によって電極先端が徐々に溶解します。電流(通常は交流)が電極と形成中のインゴットの間でスラグを通過し、スラグを過熱して電極から金属滴を溶解させます。これらの滴はスラグを通過し、水冷鋳型底部で凝固します。スラグプールを持つ鋳型は、新しいインゴットが形成されるにつれて上方へ移動します。精製された材料の新しいインゴットは、鋳型底部から徐々に形成されます。これは均質で方向性凝固された塊であり、外側から内側へ凝固する従来鋳造インゴットで発生しうる中心部の不健全さがありません。
インゴット断面と長さ全体にわたる方向性凝固は、マクロ偏析、収縮空孔、介在物の不均一分布などの内部欠陥を防ぐためにプロセスで確保されます。適切な溶解速度とスラグ温度を維持することで、非常に大径のインゴットでも方向性凝固を達成できます。
通常、ESRプロセスは非常に高く、一貫性があり、予測可能な製品品質を提供します。精密に制御された凝固により健全性と構造的完全性が向上します。再溶解作業中にインゴットと鋳型壁の間に凝固した薄いスラグスキンが形成されることで、インゴット表面品質が向上します。これがESRが高性能鋼の推奨製造法と認識される理由です。液化鋼が電極先端から滴下し、液体スラグを通過する際に精製され、酸化物と硫黄がスラグに捕捉されます。スラグ通過後、鋼は冷却・凝固して再溶解インゴットとなります。
鋳型設計は、固定長鋳型またはカラー型鋳型の形をとります。可動鋳型または可動底板を備えたカラー型鋳型を使用することで、任意の必要長さのインゴット製造が可能です(図2)。さらに、ESRプロセスでは以下の製造が可能です:(i) 再溶解エネルギーとして交流電流を使用(3kA〜92kA)、(ii) 再溶解材料に応じて100kg〜200トン超のインゴット重量、(iii) 80mm〜2,000mm超のインゴット径。また、丸形、角形、長方形(スラブ)のインゴットも製造可能です。
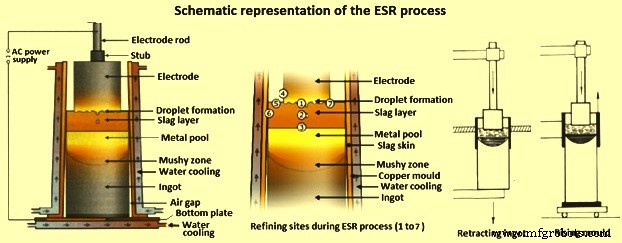
図2 ESRプロセスの模式図
過熱スラグが電極先端と連続的に接触するため、電極先端に液体金属膜が形成されます。発生した滴がスラグを通過する際、非金属不純物がスラグとの化学反応や溶融プール表面への物理的浮上により除去され、鋼が清浄化されます。ESR後の残留介在物は非常に小さく、再溶解インゴット内に均等に分布します。
方向性デンドライト凝固にもかかわらず、年輪模様やフレックルなどの欠陥が再溶解インゴットに発生することがあります。重要なのは、ホワイトスポットは通常ESRインゴットでは発生しないことです。電極からのデンドライト骨格や微小破片は過熱スラグを通過し、凝固前線に到達する前に溶解する十分な時間があります。これがインゴット内のホワイトスポットを防止します。
インゴット表面は薄いスラグスキンで覆われるため、鍛造前のコンディショニングが不要です。再溶解用電極は鋳造状態のまま使用できます。
非金属酸化物介在物の供給源は一般に3つあります:(i) 電極内部の介在物、(ii) 溶存酸素とアルミニウム(Al)、ケイ素(Si)などの脱酸剤、(iii) 電極とプロセススラグの反応。
鋼中で最も重要な介在物は酸化物です。原則として、介在物の化学組成は図2に示す7つの精製サイトによって影響を受けますが、最も重要な3つの精製サイトはサイト1〜3です。反応サイト1は、運動論的観点から最大の精製ポテンシャルを持つ相境界と考えられています。介在物が周囲材料に溶解すると提案されていますが、約1,800℃〜2,000℃の温度が必要です。サイト1では、これらの温度はこの相境界で達成されません。代わりに、金属滴は液相線温度に達した直後に分離し、その後スラグ浴で過熱されます。しかし、電極直下の液体鋼の滞留時間は約10秒で、スラグ浴内(約0.1秒)よりも大幅に長いため、化学精製反応はスラグ浴内ではなく電極直下で起こる十分な時間があります。したがって、静的ESRプロセスでは反応サイト2の役割は劣後します。
精製サイト3に関しては、介在物挙動に関して異なる現象を考慮する必要があります。一方では、スラグ/金属プール界面で酸素と脱酸剤の交換が起こり、他方では、マッシーゾーンでの鋼凝固進行に伴い酸素溶解度が低下します。したがって、特にAlに関して介在物が析出します。フローテーションなどの精製メカニズムが発生するかは不明確で、この現象はマッシーゾーンを通じた介在物輸送から始まり、最終的にはスラグ媒質への溶解まで、さまざまな影響因子に支配されます。プロセスが保護ガス雰囲気下で行われない場合、他の精製サイト(サイト6を除く)は、酸素ピックアップとその後の酸素増加の可能性があるため重要になります。十分な脱硫のためには、精製サイト5が重要です。ここではスラグに捕捉された硫黄(S)がSO₂を形成し、気相へ移行して除去されます。
ESRプロセスは、溶解開始、電力立ち上げ、定常溶解速度期間、プール形状維持のための減速溶解期間、ホットタッピングシーケンス、溶解終了まで自動化可能です。均質なインゴットの再現性ある生産には、すべての再溶解パラメータの厳密な制御が必要です。最も厳格な材料品質仕様を満たすため、ESR炉は通常コンピュータ制御プロセス自動化を採用しています。ロジック制御機能、インゴット連続計量、プロセスパラメータのクローズドループ制御、データ取得と管理は専用コンピュータシステムで処理されます。これらのシステムはフィールドバスや特定インターフェースで通信します。オペレータインターフェースPC(OIP)が制御システムのマスターとして階層的に機能し、オペレータとESRプロセスのインターフェースとして利用されます。OIPはプロセス可視化、パラメータ表示、グラフィック表示、オペレータコマンド用ソフトキー、再溶解レシピの編集・管理、データ取得・保存、溶解記録生成に使用されます。
ESRプロセスのバリエーション
分離感受性鋼の再溶解には、迷磁場による溶解攪拌を防ぐため、完全同軸炉設計が必要です。材料特性への要求増大に対応するため、さまざまなESRプロセスバリエーションが開発されています。保護雰囲気による溶解空間のシールドが近年のトレンドです。窒素含有量を増やすための加圧再溶解もESRのバリエーションの一つです。
開発された3つのESRプロセスバリエーションは:(i) 不活性ガス雰囲気下再溶解(IESR)、(ii) 加圧下再溶解(PESR)、(iii) 減圧下再溶解(VAC-ESR)です。
IESRプロセスは、大気圧下で完全密閉された不活性ガス保護雰囲気下での電渣溶解精製です。アルゴン(Ar)ガスがスラグと鋼を酸化および空気からの窒素(N₂)と水素(H₂)吸収から保護するESRプロセスのバリエーションです。不活性ガス雰囲気により、ESRプロセスはH₂ピックアップ問題と季節的大気変化の影響から解放されます。さらに、酸素フリーの不活性ガス雰囲気下での再溶解が可能になります。電極の酸化がほぼ完全に防止されるため、より優れたインゴット清浄度が得られます。ただし、炉内雰囲気に酸素がないため、脱硫は最適ではありません。2つの炉コンセプトがあり、一つは相対的な密閉性を持つ保護フードシステム、もう一つは完全真空密閉保護フードシステムで、再溶解開始前に空気を不活性ガス雰囲気と完全に置換可能です。
PESRは加圧下での電渣溶解精製です。近年、安価な合金元素として鋼特性向上のためのN₂が注目されています。オーステナイト鋼では、特に固溶状態のN₂が過飽和固溶体を形成し、降伏強度を向上させます。フェライト鋼では、焼入れ焼戻しFe-C鋼で得られる組織に匹敵する微細な窒化物分散を目指します。これらの新材料製造には、常圧下での溶解限界以上の十分な量のN₂を溶鋼に導入し、凝固時のN₂損失を防ぐことが不可欠です。N₂溶解度はその分圧の平方根に比例するため、大量のN₂を溶融鋼に導入し、高圧下で凝固させることが可能です。これは、作業圧力42kg/cm²での電渣溶解精製プロセスで確立されています。
再溶解時の液相における金属滴の滞留時間が極めて短いため、気相からのN₂ピックアップは不十分です。したがって、N₂は再溶解中、固体N₂含有添加剤の形で連続的に供給されます。システム内の高圧は、溶融鋼に導入されたN₂を保持するためだけに機能します。圧力レベルは鋼組成と目標インゴットN₂含有量に依存します。
真空下電渣溶解精製(VAC-ESR)は新たに開発されたプロセスで、溶湯の真空脱ガスも提供するESRのバリエーションです。VAC-ESRプロセスでは、スラグを用いて真空下で再溶解を行います。溶湯酸化の問題は発生しません。さらに、H₂やN₂などの溶存ガスを除去でき、ホワイトスポットの危険性を最小限に抑えられます。このプロセスは超合金やチタン合金の再溶解に適しています。
プロセスパラメータ
ESRプロセス運転に必要な熱は、ジュール効果によりスラグ浴で生成されます。再溶解インゴット品質は、(i) 電気的特性、(ii) 熱収支、(iii) 電極/インゴット径によって影響されます。ESRプロセスに必要なエネルギー投入は通常、鋼1トンあたり1,000〜1,500kWhの範囲です。スラグ浴は可変抵抗と見なされ、その抵抗は電極距離、実効スラグ抵抗率、電流経路によって決まります。通常のスラグ深さは約100mmです。
液体プール形状はプロセス熱投入によって影響されます。消費電極と再溶解インゴットの距離が大きいほど、スラグ内の熱分布が滑らかになります。電極距離を決定する際、短い電流経路は電極先端直下の集中熱発生と望ましくない金属プール深化を示し、長い電流経路は高電圧を必要とし、より均一な熱発生と平坦で有利なプール形状をもたらします。
ESRプロセスの作業電圧は通常40V前後以下です。電気回路は交流(AC)または直流(DC)のいずれかです。単相AC-ESRプロセスは、直径200mm以上のインゴットに最適な精製と溶解速度を提供します。DC-ESRプロセスは鋼精製に低い溶解速度を必要とします。しかし、鋼精製が主要求でない場合、DC-ESRプロセスは消費電力単位あたり最高の溶解速度を提供します。現在の慣行は、単相AC電源と低い電極/インゴット径比(通常0.4〜0.7の範囲)を使用することです。一般にAC運転には50Hzまたは60Hzが使用されます。しかし、リアクタンスがより重要な超大型インゴットでは、効率向上のために低周波電力(5〜10Hz範囲)を使用するのが良いです。
最適溶解速度とエネルギー投入はインゴット径に依存します。許容最大溶解速度を最小電力で達成する最適条件は、通常「溶解速度=定数×電力×充填比(面積)×鋳型面積/電極距離」の式で決定されます。多くの運転慣行では、溶解速度をインゴット径に比例すると見なし、約0.004kg/min/mmの溶解速度で得られます。図3は直径240mmインゴットにおける電圧と電流の溶解速度への影響を示します。与えられた電流とインゴットサイズで、最大溶解速度に対応する最適電圧が存在することがわかります。
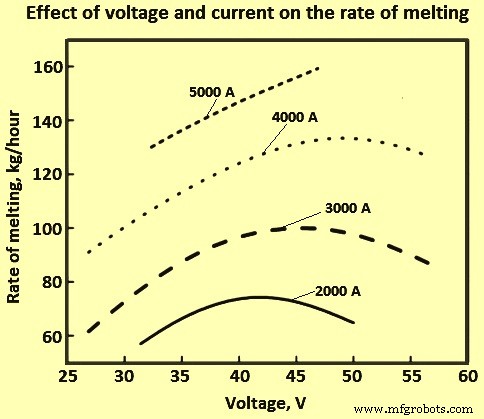
図3 電圧と電流が溶解速度に与える影響
ESRプロセスにおけるスラグの役割
スラグは、介在物制御の観点からESRプロセスで重要な役割を果たします。スラグの化学的・物理的特性も介在物除去に大きな影響を与えます。スラグの役割には:(i) 電極溶解のためのジュール熱発生、(ii) 非金属介在物吸収による液体鋼精製、(iii) 鋼の脱硫、(iv) 鋼の汚染防止、(v) 銅鋳型/凝固鋼シェル界面の潤滑、(vi) 凝固鋼と鋳型間の水平熱移動制御が含まれます。
ESR用スラグは通常、フッ化カルシウム(CaF₂)、石灰(CaO)、アルミナ(Al₂O₃)を基礎とします。再溶解鋼に応じて、マグネシア(MgO)、酸化チタン(TiO₂)、シリカ(SiO₂)も添加可能です。スラグ中のCaF₂は、スラグの塩基性成分(CaOとMgO)の溶解度を高め、スラグの実効硫化容量を増加させます。
意図した機能を果たすため、スラグには以下の明確な特性が必要です:(i) 再溶解金属より低い融点、(ii) 電気的に効率的、(iii) 所望の化学反応を確保する組成、(iv) 再溶解温度での適切な粘度。表1に各種ESRスラグの特性を示します。
表1 各種ESRスラグの特性 | ||||||
| スラグ組成 | 特性 | |||||
| No. | CaF₂ | CaO | Al₂O₃ | MgO | SiO₂ | |
| % | % | % | % | % | ||
| 1 | 100 | 電気的に非効率、酸化物不許容用途で使用 | ||||
| 2 | 70 | 30 | 起動困難、高導電率、Al不許容用途で使用、高H₂ピックアップ | |||
| 3 | 70 | 20 | 10 | 中程度抵抗率の汎用スラグ | ||
| 4 | 70 | 15 | 15 | |||
| 5 | 50 | 20 | 30 | 高抵抗率の汎用スラグ | ||
| 6 | 70 | 30 | Alピックアップリスク、H₂ピックアップ可能性低、高抵抗率 | |||
| 7 | 40 | 30 | 30 | 汎用良好スラグ | ||
| 8 | 60 | 20 | 20 | |||
| 9 | 80 | 10 | 10 | 比較的不活性、中程度抵抗率 | ||
| 10 | 60 | 10 | 10 | 10 | 10 | 低融点、「ロング」スラグ |
| 11 | 50 | 50 | 起動困難、電気的に効率的 | |||
表1に示す通り、CaF₂濃度は質量分率の0〜100%で変化可能です。残りのスラグ成分は主に塩基度低減に用いられます。スラグ化学組成は、揮発性フッ化物生成、高融点相析出、ESRプロセス内反応によりプロセス中に変化します。組成変化はスラグの冶金的特性に影響し、最終的に再溶解インゴット品質に影響します。鋼1トンあたりの消費スラグ量は再溶解インゴット径に依存します。
ESRで使用される多くのスラグは、三元系CaF₂-CaO-Al₂O₃で記述可能です。主な特徴は、CaOとAl₂O₃がほぼ同割合の組成に対応する共晶点です。これにより、1,350〜1,500℃の液相線温度を持つスラグが特定され、鋼や超合金を含む幅広い合金の溶解に適しています。70% CaF₂と30% Al₂O₃のスラグでは、H₂ピックアップ防止のためCaOを可能な限り排除しながら、二液相の問題はありません。一方、CaO-Al₂O₃二元系は適切な溶解特性を持つスラグの範囲が限られ、CaF₂-CaO二元系は高度な脱硫が必要な場合に使用されます。
ただし、その欠点は低抵抗率です。高CaO含有は水分保持やH₂ピックアップリスクも高めます。引き抜きインゴット型ESRプロセスでは、スラグへの一定量のSiO₂添加が潤滑性能向上、液体鋼中のSiとAl含有量制御、酸化物系介在物変質に重要です。また、SiO₂添加はCaF₂-Al₂O₃-CaOスラグの結晶化温度を抑制します。さらに、CaF₂含有スラグ中のMgOとSiO₂はスラグ表面張力に影響します。
CaF₂はあらゆるESRスラグの重要成分で、スラグ系融点を大幅に低下させますが、酸化物相には不溶です。電気伝導率、熱伝導率、密度、粘度、表面張力などのスラグ特性が、効果的な溶解と金属精製で重要な役割を果たします。スラグ抵抗率はESRプロセスの運転特性と経済性に影響します。Al₂O₃はスラグ抵抗率を高め、良好な発熱を促進し、スラグバルク含有量削減を可能にし、スラグと鋳型壁の接触面積減少による熱損失も低減します。
スラグ粘度を考慮して「ロング」スラグと「ショート」スラグと呼ばれることがあります。ロングスラグは広い温度範囲で流動性を保ち、薄いスラグスキンと良好なインゴット表面をもたらしやすいです。ショートスラグは冷却時に急速に粘度が上昇し、厚いスラグスキンと不良なインゴット表面をもたらしやすいです。高CaF₂含有はショートスラグを促進し、SiO₂とMgO含有はロングスラグを促進します。
ESRプロセスの熱力学
大気雰囲気下での鋼ESRプロセスでは、化学反応が起こり、鋳造インゴットの化学組成が変化します。コバルト(Co)、ニッケル(Ni)、クロム(Cr)、モリブデン(Mo)、タングステン(W)、炭素(C)などの元素レベルは再溶解後も変わりません。しかし、Si(ケイ素)、O₂、Sの含有量は10〜80%変化し、AlとTi(チタン)の含有量は溶解条件により変動(減少または増加)します。したがって、元素損失防止対策が必要です。これは特別なESRバリエーションの使用や、安定溶解条件のために望ましいスラグ組成の定期的添加制御で達成可能です。
溶解プロセス中の脱酸スラグによるAl添加で元素酸化を防止できます。スラグの酸素ポテンシャルがESRプロセスの化学を決定し、Sと非金属介在物の除去に影響します。酸素は鋼中の一部元素と反応し、H₂ピックアップを抑制します。スラグ中では酸素は主にFeO、MnO、SiO₂として結合形で存在します。鋼中酸素含有量を決定するには、スラグ中FeOと再溶解インゴット中酸素の関係を把握することが不可欠です。しかし、CaF₂スラグ中のFeO溶解度が非常に低いため、その活度は非常に高くなります。酸素含有量は、酸素と活性成分の反応の熱力学的分析で決定可能です。
SiとMnは、鋼中およびスラグからの酸素と反応する元素です。Siが最強の脱酸剤の場合、鋼中酸素含有量はSi含有量で決まります。一定温度と鋼中Si含有量では、スラグ中SiO₂活度が高いか、スラグ塩基度を低下させると鋼中酸素含有量が高くなります。再溶解インゴット中Al損失は少なく、特にスラグ中Al₂O₃含有量が高い場合に顕著です。一方、スラグ中Al₂O₃存在はSi酸化を抑制します。電極中Siとスラグ中Al₂O₃の反応も、再溶解インゴット中Al酸化を制御します。したがって、再溶解インゴット中Al含有量は、スラグ中Al₂O₃含有量、電極中Si含有量、温度、鋼化学組成に依存します。
再溶解インゴット中Al含有量は、SiO₂含有量を増加させたCaF₂-Al₂O₃-CaOスラグ使用時に減少します。Alを脱酸に使用する場合、添加Alの最大15%が液体鋼に移行します。再溶解鋼中Ti含有量は、消費電極中AlとTi含有量、スラグ中Al₂O₃とTiO₂含有量、スラグ上部ガス相酸素ポテンシャルに依存します。異なるTiO₂含有量スラグにおける電極中AlとTi含有量の平衡を図4に示します。与えられた電極中Al含有量で、スラグへのTiO₂添加によりTi損失を最小化できます。高Al含有では、スラグ中TiO₂がAlにより還元されるため、AlもTi/TiO₂比を調整します。
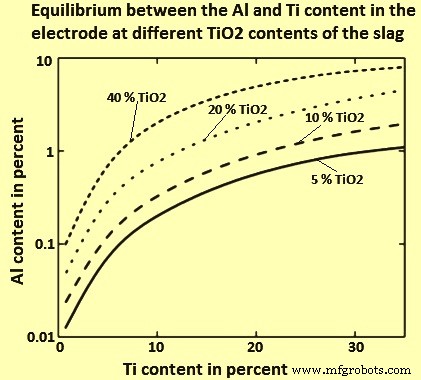
図4 異なるTiO₂含有量スラグにおける電極中AlとTi含有量の平衡
ESRプロセス開発初期には、S除去が主要目的の一つとされていました。脱硫速度はスラグ塩基度増加とともに上昇します。S移行は主に2つの界面で、図5の2つの反応、すなわち(i) スラグ/金属反応、(ii) ガス/スラグ反応により起こります。
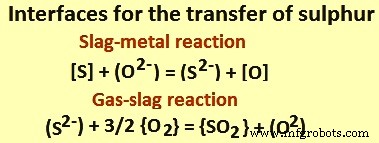
図5 硫黄移行の界面
図5の反応の熱力学分析により、脱硫は(i) スラグ中酸素イオン濃度、(ii) ガス相中酸素分圧、(iii) 鋼化学組成に関連することが示されます。鋼からスラグへのS移行は、高スラグ塩基度と鋼中低酸素濃度で促進されます。一方、スラグからガスへのS移行は、雰囲気中高酸素分圧と低スラグ塩基度で促進されます。スラグのS捕捉能力はS容量で定義されます。CaF₂-CaO-Al₂O₃系のS容量は、CaF₂含有量増加とCaO飽和限界までの添加で増加します。
保護不活性ガス雰囲気下ESRでは、Sがスラグに残り、プロセス継続につれて蓄積します。このような場合、S容量が支配的要因となり、プロセス終了まで脱硫作用を継続するためスラグ組成を調整する必要があります。これはスラグ/金属比がより重要になることを意味します。
インゴットの凝固と構造
ESRプロセスで製造されるインゴットの凝固構造は、液/固界面での局所凝固時間と温度勾配の関数です。方向性デンドライト一次構造を達成するには、再溶解期間全体で凝固前線での比較的高い温度勾配を維持する必要があります。
ESRプロセス製造インゴットのマクロ組織は、熱移動と除熱方法の違いにより従来鋳造インゴットと異なります。デンドライト成長方向は凝固時の金属プールの関数です。したがって、インゴット軸に対するデンドライト勾配は溶解速度増加とともに増大します。極端な場合、方向性デンドライト成長が停止し、インゴット中心が等軸晶で非方向性凝固し、偏析と微細収縮を招きます。方向性デンドライト凝固の場合でも、微細偏析はデンドライトアーム間隔増大とともに増加します。インゴット軸に平行なデンドライトを持つ凝固構造が最適ですが、常に可能とは限りません。
良好なインゴット表面には最小エネルギー投入、つまり最小溶解速度が必要です。溶解速度増加は凝固線と液相線等温線勾配の差を拡大し、プール深度増加を招きます。これにより、垂直方向ではなく放射方向への粒成長が起こります。溶解速度増加はより微細な粒構造をもたらし、柱状構造成長方向を軸方向から放射方向へ変化させ、非常に高い溶解速度ではより深い液体プールを形成します。液体スラグ温度上昇も、ESRインゴット表面と底部の両方で、より粗い柱状粒構造と精製等軸晶層厚さ減少をもたらします。方向性デンドライト凝固にもかかわらず、年輪模様、フレックル、ホワイトスポットなどの欠陥が発生することがあります。
インゴット中心部のマクロ偏析と気孔構造は、ESRインゴットでは通常稀です。ESRプロセスの主要特性は、微細偏析を低減した鋼製造能力です。これは局所凝固時間とデンドライトアーム間隔に関連します。ESRプロセスでは鋼は通常柱状に凝固し、等軸晶構造より微細偏析が少なくなります。温度勾配が大きいほど、デンドライトアーム間隔距離が小さく、微細領域での化学的不均質性が低くなります。ESRプロセスでは従来インゴット鋳造より温度勾配が大きいため、二次デンドライトアーム間隔は従来鋳造より小さくなります。
偏析低減効果を図6に示します。ここでは、熱間工具鋼についてESR処理前後のミクロ組織比較を行っています。両ケースともマルテンサイト焼戻し組織です。偏析バンドの差が明確です。消費電極では偏析が明確ですが、再溶解インゴットではほぼ完全に除去されています。
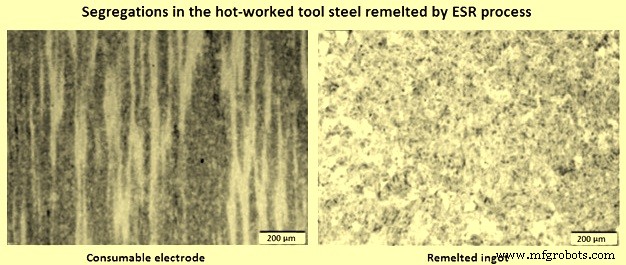
図6 ESRプロセスで再溶解された熱間工具鋼の偏析
局所凝固時間がデンドライト間隔に与える影響は、冷却速度増加に伴いデンドライトアーム間隔が減少することを示します。より均質な組成と緻密な凝固構造に加え、非金属介在物除去はESRプロセスの重要な特性です。一般に、介在物は介在物/鋼界面でマイクロボイドやクラックを容易に発生させ、疲労破壊や他の欠陥の起点となります。ESR処理鋼も例外ではありません。炉雰囲気、消費電極介在物含有量、スラグ量と組成、電力投入、溶解速度、充填比など多くの要因がESR処理鋼中の非金属介在物形成に影響します。ほとんどの非金属介在物は、酸素とMn(マンガン)、Si、Alなどの元素反応により発生します。電渣溶解中のスラグ脱酸化は、ESR処理インゴット中非金属介在物形成に重要な影響を与えます。最低粘度と最高界面張力で最少介在物数が得られます。ただし、大型介在物がないことはESRプロセスの典型的特徴です。
ESRプロセス中の非金属介在物除去は、主に吸収と溶解が起こる電極先端で行われます。電極先端が融点に向けて加熱されると、電極内介在物は鋼溶解前に再溶解します。電極内の大型外来介在物など、固体金属中で溶解しない介在物は、電極先端が溶融するとスラグに露出します。スラグ組成が適切で、温度が十分高く、滞留時間が十分長ければ、非金属介在物はスラグに溶解します。ただし、この時点で平衡定数差による更なる反応や、大型介在物のフローテーション可能性もあります。この時点で鋼は非金属介在物から解放されますが、凝固時の反応(S除去反応)で介在物を生成する元素を固溶している可能性があります。介在物除去効率は溶解速度低下とともに向上します。多成分スラグ(CaF₂、CaO、Al₂O₃、SiO₂、MgO)は介在物量制御能力が優れています。多成分スラグでは非金属介在物の多くはMgO-Al₂O₃系であり、従来の70% CaF₂-30% Al₂O₃スラグでは主にAl₂O₃介在物が存在します。さらに、多成分スラグの最大介在物サイズは従来二元系スラグより小さいことがわかっています。
製造プロセス
- 精密プラスチック射出成形:耐久コンポーネントの効率的生産
- CNCタッピング完全解説:高精度ねじ切りの準備・操作・工具管理・最新技術
- 鋼の熱処理完全ガイド:焼入れ・焼戻し・焼鈍で耐久性の高いナイフを作る
- 摩擦溶接マスター:技術、メリット、用途を徹底解説
- ガス溶接完全ガイド:技法、用途、メリット・デメリットを徹底解説
- はんだ付けプロセス完全ガイド:手順・種類・工具・鉛フリーはんだ
- 押出プロセスの理解:用途、材料、技術
- 非伝統的加工の極意:先進技術と応用
- 従来型機械加工の基礎:原理、技術、課題を完全解説
- プロセス製造とディスクリート製造の違いとメリットを理解する
- 天然テキスタイル染色のスローアート:私の個人的旅路