



非伝統的機械加工:要求事項、種類、メリット・デメリット
非伝統的機械加工プロセス
機械加工は金属成形・形状加工で最も重要なプロセスの一つで、ほぼすべての製造工程で使用されます。従来の機械加工では工具がワークと直接接触します。工具摩耗、複雑形状の非効率加工、仕上げ面粗さ低下など多くの欠点・限界があり、ワーク硬度によって制約されます。従来法で硬い材料を加工するには、より硬い工具材料が必要ですが、非経済的または入手困難な場合があります。これらの限界は非伝統的機械加工で克服可能です。レーザー、化学、電子、油圧エネルギーなど非従来型エネルギー源を使用します。
非伝統的機械加工開発の主要要求事項
- 極めて硬い材料の加工
- 複雑形状の形成
- 高精度・高仕上げ面・微小公差の要求
- ワークが熱に敏感、または温度変化で内部特性が変化
- ワークが細長く柔軟でクランプ困難
主要な非伝統的機械加工の種類
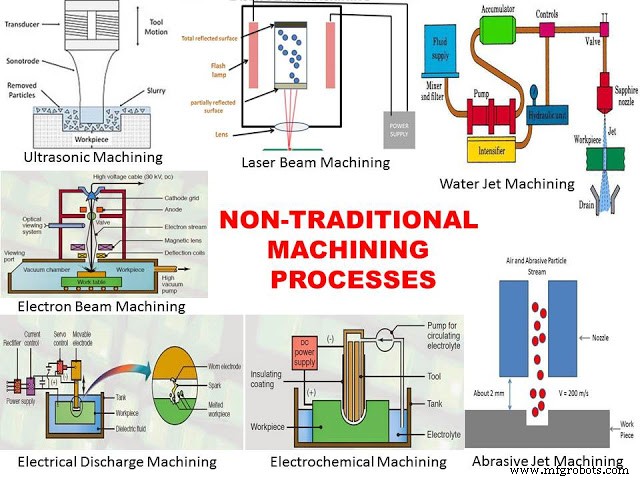
1. 放電加工(EDM)
電気火花を工具として使用。金属表面のバリ除去と同様に、ワークと工具間で電気火花を発生させ、これを切削工具として金属を所望形状に切削。工具とワークを誘電体液中に配置し、火花を促進・切り屑除去。金属除去は火花侵食と気化による。
2. 電気化学加工(ECM)
電気化学的溶解で金属を除去。メッキの逆プロセス。工具とワークを電解液(一般に食塩水)に配置。工具を陰極、ワークを陽極とし、高電圧直流を印加。陽極から金属が析出し陰極にメッキ。一般に水素が陰極で析出し、陽極から除去された金属がCl⁻イオンと結合しスラグとなり、洗浄システムで除去。
3. 超音波加工(USM)
超音波振動エネルギーを使用。高周波・低振幅の振動を発生させ、工具とワーク間の研磨粒子の駆動力とする。研磨粒子を水と混合し水系スラリーを形成。高周波超音波振動がスラリーにエネルギーを伝達し、研磨粒子を加速、脆性ワークに衝突させ接触面で材料除去。高周波電源で発生。
4. 研磨粒子ジェット加工(AJM)
高速研磨粒子流をワークに衝突させ、侵食により金属除去。金属除去は脆性破壊と研磨粒子の微小切削作用による。研磨粒子は高速ガスで搬送。硬質材料加工に主に使用。
5. レーザービーム加工(LBM)
レーザー光エネルギーで金属除去。高集中レーザービームをワークに照射し、衝撃面で熱エネルギーを発生。金属を溶融・気化させ除去。金属・非金属両方に適用可能。
6. 電子ビーム加工(EBM)
レーザービーム加工と類似だが、高集中電子ビームを使用。電子ビームが作業面に衝突し熱エネルギー発生。接触面で金属溶融・気化除去。電子銃で生成された電子ビームは磁気レンズ、電磁レンズ、偏向コイルを通過し作業面に照射。衝突点で電子運動エネルギーが熱エネルギーに変換。全プロセスは真空中で実施(空気中では電子が空気粒子と衝突しエネルギー損失)。
7. ウォータージェット・研磨ウォータージェット加工
環境に優しい非伝統的加工。高速水ジェットでワーク加工。水粒子の侵食で金属除去。軟質材料加工に主用。硬質材料には研磨粒子を水流に添加し切削能力向上。
メリットとデメリット
メリット
- 高精度・高仕上げ面
- 物理工具不使用のため工具摩耗なし
- 切り屑が発生しない、または微小
- 静かな動作
- 自動化容易
- 任意の複雑形状加工可能
デメリット
- 高い初期・セットアップコスト
- 高度な熟練労働者必要
- 金属除去率が低い
- 多くの電力必要
- 大量生産には非経済的
以上、非伝統的機械加工の要求事項、種類、メリット・デメリットについて解説しました。ご質問があればコメントでお知らせください。記事がお役に立てば、ソーシャルネットワークで共有をお願いします。より有益な記事をお届けするため、チャンネル登録もご検討ください。
製造プロセス
- 電子ビーム加工:仕組み、装置、用途、メリット・デメリット
- 研磨粒子ジェット加工:原理、装置、メリット・デメリット
- 超音波加工:原理、装置、用途、メリット・デメリット
- 電気化学加工:原理、プロセス、装置、用途、メリット・デメリット
- 固相溶接の原理、種類、用途、メリット・デメリットを徹底解説
- 爆発溶接の原理、プロセス、種類、用途、メリット・デメリットを徹底解説
- 摩擦溶接の原理、工法、種類、用途、メリット・デメリットを徹底解説
- 非伝統的加工の極意:先進技術と応用
- 従来型と非従来型加工の違いを徹底解説
- 放電加工機(EDM):種類、メリット、デメリット解説
- インダストリー4.0:メリット、リスク、導入の課題