



研磨粒子ジェット加工:原理、装置、メリット・デメリット
研磨粒子ジェット加工(AJM)
硬質金属加工に主に使用される非伝統的機械加工プロセスです。高速研磨粒子流をワークに集中衝突させ、脆性破壊または侵食により金属除去。
原理
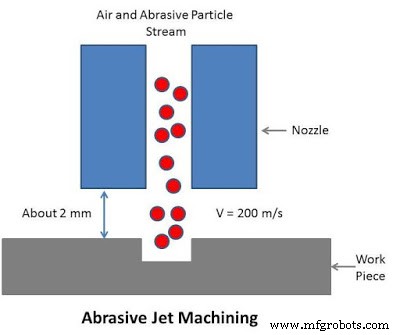
研磨侵食の基本原理で動作。高速研磨粒子が硬質・脆性ワークに衝突すると、衝撃面で金属除去。除去メカニズムは金属の脆性破壊と研磨粒子の微小切削作用。これがAJMの基本プロセスです。
 |
装置
ガス推進システム
清浄・乾燥・高速ガス供給が主目的。空気、二酸化炭素、窒素等を使用。コンプレッサー、エアフィルター、ドライヤーで構成。ガスは容易入手可能であること。まずコンプレッサーでガス圧縮。フィルター・ドライヤーで粉塵・不純物・水分除去。清浄ガスを混合室へ送る。
研磨粒子供給装置
混合室へ研磨粒子供給。50〜60Hzで振動する篩を通じて供給、振動振幅で混合比制御。
研磨粒子
加工に参加する主要粒子。高除去率・高精度が要求。一般に酸化アルミニウム、炭化ケイ素、炭化ホウ素等。選定はワーク材料、加工速度、加工環境に依存。
切削ノズル
研磨粒子をワークへ導く。通常タングステンカーバイド製。円形・角形断面あり。寿命約30時間(タングステンカーバイド)。
加工室
ワーク周囲の研磨粒子濃度制御する全閉気密室。使用済み研磨粒子と除去材料回収用バキュームダストコレクター装備。
作業手順
研磨侵食・高速研磨粒子による金属切削が基本概念。手順は以下の通り。
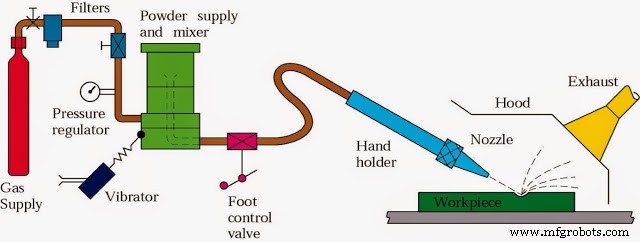 |
| 研磨粒子ジェット加工図 |
- ガス・空気をコンプレッサーで圧縮。密度・圧力上昇
- 圧縮ガスをろ過ユニットへ。粉塵・浮遊粒子除去
- ドライヤーへ送り水分吸収。研磨粉末の水・油汚染防止
- 清浄乾燥ガスを混合室へ。研磨粒子供給装置で研磨粒子供給(約50μmグリットサイズ)
- 高圧研磨粒子キャリアガスをノズルへ。圧力エネルギーを運動エネルギーに変換。ノズル出口研磨粒子速度約200m/s
- ワークとノズル間スタンドオフ距離約2mm
- 高速研磨粒子がワークに衝突。微小切削作用とワーク材料脆性破壊で材料除去
用途
- 硬質金属の穴あけ・切削
- ガラス、石英、サファイア、雲母、セラミック等の脆性・熱敏感材料加工
- 電子デバイス製造
- 機械部品の微小穴・クリティカルゾーンのバリ取り
メリットとデメリット
メリット
- 高仕上げ面
- 熱敏感材料加工可能
- 振動フリー
- 他非伝統的プロセス比で初期コスト低い
- 薄肉部品加工容易
デメリット
- 金属除去率低い
- 研磨粒子がワークに埋め込み(主に軟質金属)
- ノズル寿命短く頻繁交換必要
- 研磨粒子再利用不可
- 軟質・延性材料加工不可
以上、研磨粒子ジェット加工の原理、作業、装置、用途、メリット・デメリット、図解について解説しました。ご質問があればコメントでお知らせください。記事がお役に立てば、ソーシャルネットワークで共有をお願いします。より有益な記事をお届けするため、ウェブサイトの購読もご検討ください。ご覧いただきありがとうございました。
製造プロセス
- ウォータージェット・研磨ウォータージェット加工:原理、プロセス、装置、用途、メリット・デメリット
- 電子ビーム加工:仕組み、装置、用途、メリット・デメリット
- レーザービーム加工:原理、プロセス、装置、用途、メリット・デメリット
- 超音波加工:原理、装置、用途、メリット・デメリット
- 超音波溶接:原理、プロセス、装置、用途、メリット・デメリット
- 電気化学加工:原理、プロセス、装置、用途、メリット・デメリット
- 放電加工(EDM)の原理、プロセス、装置、メリット・デメリットを徹底解説
- エレクトロスラグ溶接の原理、プロセス、用途、メリット・デメリットを徹底解説
- プラズマアーク溶接(PAW)の原理、種類、装置、用途、メリット・デメリットを徹底解説
- サーメイト溶接(テルミット溶接)の原理、プロセス、装置、用途、メリット・デメリットを徹底解説
- 摩擦攪拌溶接(FSW)の仕組み、用途、メリット・デメリットを徹底解説