



ウォータージェット・研磨ウォータージェット加工:原理、プロセス、装置、用途、メリット・デメリット
ウォータージェット・研磨ウォータージェット加工
環境に優しい最も有名な非伝統的機械加工プロセスの一つです。水ジェットを工具として金属切削。研磨粒子ジェット加工と類似だが作業媒体が水です。高速水ジェット流をワークに衝突させ、接触面で侵食により金属除去。軟質材料加工に主用。超硬合金、セラミック等の硬質材料には水流に研磨粒子を添加し加工品質向上。このプロセスを研磨ウォータージェット加工と呼びます。鉱業、航空宇宙産業での形状切削に多用。
原理
水侵食の基本原理で動作。高速・高集中水ジェットで金属切削。水粒子の運動エネルギーで接触面の金属を侵食。ジェット速度約600m/s。環境ハザードなし。硬質材料切削には水ジェットに研磨粒子を使用、接触面で金属侵食。
装置
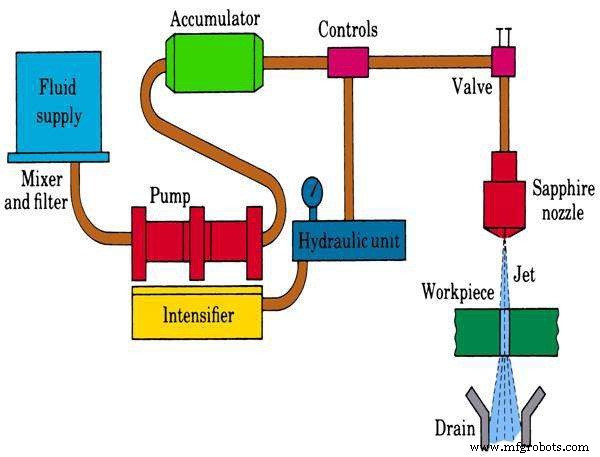 |
| ウォータージェット加工図 |
油圧ポンプ
貯水タンクから加工用水を汲み上げる油圧ポンプを使用。約100馬力の電動機と連結。
油圧増圧器
水圧を後工程用に増圧。ポンプから約4barの水を受け、出口で3000〜4000barに増圧。
油圧アキュムレータ
大量の圧力エネルギーが瞬時に必要な場合に使用。圧力変動を除去し、必要時に高圧流体を供給。
チュービングシステム
高圧水をノズルへ供給。流体運動エネルギーを増大。内径約10〜14mm。柔軟な移動可能、著しい損失なし。
流量調整弁
切削要求に応じて流量調整。高切削負荷時は高圧水を高流量で供給。
研磨粒子
研磨ウォータージェット加工で硬質材料加工用。一般に酸化アルミニウム、炭化ケイ素等を使用。
ノズル
ノズルは圧力エネルギーを運動エネルギーに変換。高圧水を高速ジェットに変換。この高速水ジェットがワーク表面に衝突し加工。ノズルオリフィスでの高圧水ジェット侵食の可能性があるため、高耐摩耗材料を使用。ノズルサイズ約0.2〜0.4mm。研磨ウォータージェット加工では研磨粒子をノズル進入前に水流に混合。
ドレーンとキャッチャー
デブリと加工粒子を水から除去。金属粒子を水から分離し、水を貯水槽へ循環。WJM関連騒音低減にも寄与。
作業手順
- 貯水槽に水を充填。切削用水を供給
- ポンプが貯水槽から水を吸い上げ増圧器へ送る
- 増圧器で水圧を4barから4000barに上昇。アキュムレータで一部加圧水を貯蔵
- 高圧水をチュービングシステム経由でノズルへ。流量調整弁で流量制御
- 高圧水がノズルに進入。ノズルで圧力エネルギーを運動エネルギーに変換
- ノズル出口で高速高圧水ジェット獲得
- 水ジェットをワーク表面に衝突。接触面で金属侵食、材料除去実現
用途
- 航空宇宙産業
- 研磨ジェット加工でステンレス、チタン、インコネル等硬質金属切削
- 強化プラスチックの加工・切削
- 石材切削(粉塵発生抑制)
- PCB加工
メリットとデメリット
メリット
- ワーク機械的特性を変化させない。熱敏感材料加工に有用
- 粉塵発生せず水を切削液として使用するため環境に優しい
- 良好な仕上げ面
- 物理工具不要
- 軟質・硬質両材料切削可能(軟質:WJM、硬質:AWJM)
- レーザー反射材料加工に最適(レーザー加工不可な場合)
- 加工コスト低減
デメリット
- 水存在下で劣化する材料には使用不可
- 金属除去率が低い
- 初期コスト高い
- 厚肉材料の加工が容易でない
以上、ウォータージェット・研磨ウォータージェット加工の原理、作業、装置、用途、メリット・デメリット、図解について解説しました。ご質問があればコメントでお知らせください。記事がお役に立てば、ソーシャルネットワークで共有をお願いします。より有益な記事をお届けするため、チャンネル登録もご検討ください。ご覧いただきありがとうございました。
製造プロセス
- 電子ビーム加工:仕組み、装置、用途、メリット・デメリット
- レーザービーム加工:原理、プロセス、装置、用途、メリット・デメリット
- 研磨粒子ジェット加工:原理、装置、メリット・デメリット
- 超音波加工:原理、装置、用途、メリット・デメリット
- 超音波溶接:原理、プロセス、装置、用途、メリット・デメリット
- 電気化学加工:原理、プロセス、装置、用途、メリット・デメリット
- 放電加工(EDM)の原理、プロセス、装置、メリット・デメリットを徹底解説
- エレクトロスラグ溶接の原理、プロセス、用途、メリット・デメリットを徹底解説
- プラズマアーク溶接(PAW)の原理、種類、装置、用途、メリット・デメリットを徹底解説
- サーメイト溶接(テルミット溶接)の原理、プロセス、装置、用途、メリット・デメリットを徹底解説
- 摩擦攪拌溶接(FSW)の仕組み、用途、メリット・デメリットを徹底解説