



鋳造欠陥と不連続の完全ガイド:原因と防止策
表面欠陥、介在物、型関連、注湯、冷却欠陥を徹底解説
鋳造所での金属鋳造は複雑なプロセスです。品質保証のため鋳造品を検査する試験法が整備されています。これらの検査法は潜在的な鋳造欠陥の特定に役立ちます。他の製造プロセスと同様、鋳造も砂型鋳造であれロストワックス鋳造であれ、いくつかのタイプの欠陥に対して脆弱です。鋳造欠陥とは、金属鋳造製造プロセスにおける望ましくない異常を指します。欠陥タイプには表面欠陥、介在物欠陥、型・注湯欠陥、冷却欠陥があります。
表面欠陥
表面鋳造欠陥は検査員の目で確認できます。非常に粗い・不均一な表面、高温での型割れによる「筋(ベイン)」や「ネズミ尻尾(ラットテール)」、「象皮(エレファントスキン)」と呼ばれる急冷によるしわ、焼け砂、剥離欠陥などが含まれます。剥離欠陥は、型内にガスが閉じ込められることで表面に金属薄片が生じるものです。
介在物欠陥
スラグ介在
スラグ介在は、非金属物質が鋳造品内にポケット状またはリボン状の巻き込みを生じる欠陥です。スラグは炉内溶解プロセスの重要な一部で、シリカ系・カルシウム系スラグの化学プロセスが金属粘度を変化させるため、良質な鋳造には必要です。しかし注湯時、鋳造作業者はスラグを型内に入れないよう管理しなければなりません。注湯直前にスラグをすくい取りますが、この段階ですべてのスラグを捕捉できるわけではありません。型の湯道やゲートもスラグを捕捉するよう設計する必要があります。いずれかの段階で失敗すると、スラグが金属を汚染する可能性があります。さらに、長時間高温に保持された金属の酸化も問題で、型内でスラグが生成されることがあります。酸化物だけでなく、炭化物、硫化物、窒化物も原因となり得ます。
砂介在
砂介在は非常に一般的です。すべての砂型鋳造で表面深度に少量の砂介在が見られるのは正常です。しかし、過剰な砂介在は鋳造品を台無しにします。この欠陥では、型砂が金属内に閉じ込められます。
表面に大量の砂介在がある場合、型洗浄(モールドウォッシュ)や別の造型システムの必要性を示唆します。安定性のために焼成された鋳造砂の場合、オーブン内で長時間加熱されすぎて脆くなった可能性があります。ノーベーク造型やインベストメント鋳造がより良い選択肢となる場合があります。バインダーが不十分、または適切でないバインダーを使用して強固なシェルが形成されなかった可能性も。砂の締め固めが不十分だった可能性もあります。
型関連・注湯欠陥
湯不足・湯回り不良(アンダーポア・ミスラン)
これらの鋳造欠陥は、溶融金属が型腔を満たすのに十分量導入されなかったときに発生します。オープンライザーで型充填完了を判断する場合、ライザー位置が不適切だと湯不足(ショートポア)になります。注湯中の早期凝固がミスランの原因となることも。ミスランでは鋳造品の一部が未完成で、通常金属が型壁に到達する前に凍結したため、丸みを帯びたエッジになります。
型浮き・コア浮き欠陥
この欠陥により鋳造品の寸法が狂います。溶融金属は圧力を及ぼし、コアが安定していない、または型が適切にクランプされていない場合、それらが浮き上がり鋳造品を変形させます。
フラッシング欠陥
鋳造品の継ぎ目にフラッシングが生じるのは一般的ですが、除去が必要です。フラッシングは、閉じられた型の継ぎ目から液体金属が浸み出して形成される薄い皮膜です。型に不安定さがあると、フラッシングがひどくなり鋳造品を変形させることがあります。
型ずれ・型シフト欠陥
コープ(上型)とドラッグ(下型)、または型の上下が閉じる際にミスアラインメントしていると発生します。結果として、型の上下部分がずれてコミカルな形状の鋳造品になります。
砂不安定欠陥
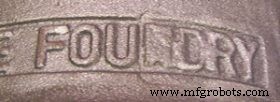
砂の不安定性、不十分な締め固め、鋳造砂配合の問題により、鋳造品のディテールが失われます。この問題は文字や装飾などの微細ディテールに影響するか、鋳造品全体にわたるうねりエッジを生じさせます。
コールドラップ・コールドシャット
型温度または溶融材温度が低すぎるときに発生します。金属流が型内を素早く流れる代わりに、流れの一部が減速し凝固し始めます。この凍結膨らみが障害物となり、残りの金属がその周りを渦巻くように流れます:川の岩のように、障害物の下流側に擾乱が生じます。コールドラップの見える丸いリップが鋳造品表面に永久的な不連続を生じさせます。この欠陥は表面に見え、研磨や充填で対応できるほど小さい場合もありますが、コールドシャットやラップが深くまで達し、鋳造品の構造的完全性を脅かすこともあります。
コールドショット
コールドショットも同様に、金属の一部が早期凝固することで発生します。周囲の材料に保持され、浮遊する小さな鉄球や涙滴状の形状に見えます。
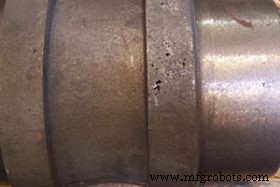
ピンホール・ブローホール(ガスポロシティ)
型内のガスが溶融金属を押し通し、冷却時にボイドや気泡を残すことで発生します。閉じ込められたガスは、ガス逃げのために十分な透気性がない型条件で生じます。錆びた水素豊富なスクラップチャージはより多くの水素を持ち込むため、ピンホール欠陥の原因になりやすいです。ガスポロシティは収縮ポロシティとは異なりますが、両者とも鋳造品に小さな穴を残し、同一鋳造品内で見つかることがあります。ガスポロシティは型上部付近に規則的な気泡状ピンホールを残す傾向があります。
冷却欠陥
収縮ポロシティ
収縮ポロシティは、型内の金属体積が不十分なことで発生します。金属が冷却収縮するにつれ、鋳造品全体に小さな穴が残ります。これらの穴は通常ギザギザしており、ガスによる滑らかな浮遊ピンホールとは対照的です。
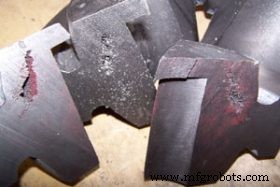
収縮キャビティ
収縮ポロシティと同様に、冷却収縮時に空間を満たす十分な金属がないことで発生します。しかし、この欠陥はより深刻な構造問題になりがちです。多くの場合、金属体積の中央付近に大きなギザギザの裂け目として現れます。鋳造品は外側から内側へ冷却されるため、キャビティは最後に冷える場所に形成されます。必ずしも普遍的ではありません:ゲート、ランナー、ライザーなど鋳造品を支えるインフラ構造により、鋳造品外側に収縮窪み(意図形状より沈み込んだ箇所)が見えることも。これらの窪みは通常ギザギザしておらず開いてもおらず、金属が意図形状より沈んで見える箇所です。収縮がひどい物体は、鋳造設計変更(壁のテーパー化、コーナーの滑らか化、パターンへの追加ライザー配置、ゲート位置変更)で修正可能な場合があります。
チリング欠陥
型が冷たすぎる、または鋳造品が砂型から早々に取り出された場合に発生する可能性があります。急速凝固により鋳造品表面が極めて脆くなり、まるで空気焼入れされたかのような状態になります。欠陥が機械的で構造的でない場合、焼鈍により熱処理で脆性を除去し、救済できることがあります。
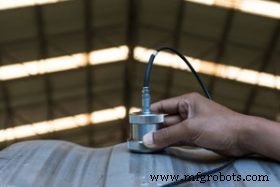
ホットティア・割れ
ホットティアや割れも急冷で発生します。これらは収縮キャビティに似ていますが、急速収縮によるリボン状のボイドです。ホットティアや割れのある鋳造品は機械的にアンダーパフォームします。
冷却変形
非常に長く薄い鋳造品で一般的ですが、他の形状でも発生可能です。この欠陥では、金属鋳造品が冷却中に意図形状からワープ(歪み)し、指定公差外になります。
検査
寸法公差や表面仕上げの問題は、目視検査と測定で多くの場合確認できます。機械的特性試験もシンプルに実施可能です。ポロシティや収縮キャビティなど、鋳造品内部の問題もあります。これら内部問題を検出し、鋳造品が荷重下で予期せず破壊しないよう、試験法が用意されています。
鋳造サービスやプロジェクトに関するご質問・お問い合わせは、当社の知識豊富なセールススタッフまでご連絡ください。
製造プロセス