工業製造
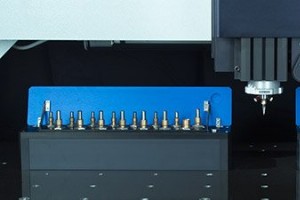
可能であれば、工具を標準化し、すべてのマシンで同じ位置に配置し、ツールチェンジャーに2つの「可変」スロットを空けておきます。 最初の提案は工具の標準化です。これは主にCNCショップの懸案事項です——手動マシンでは手動で工具をロードするからです。工具標準化の第一歩はCAMソフトウェアで達成されます。工具データベースを作成する必要があります。私は常にゼロから始めることを提案します。ジョブをプログラミングし、どの工具が最も一般的かわかってくれば、全容が見えてきます。使用する工具だけを保持する工具データベースを作成してください——フィルターや工具タイプで遊ぶより、プログラミングがずっとシンプルになりま
1: DATRONデンタルミリング工具の独自特許設計と幾何学 DATRONのデンタルミリング工具用切削面設計は、多くの競合を凌駕する形状とサイズの見事な融合を実現しました。私たちのチームが作り出した精密機器により、コバルトクロム(CoCr)、ジルコニア(ZrO2)、PMMA、ワックス、ナノコンポジット材料、チタンなどの材料で、より長い稼働時間を実現できます。 DATRONデンタルミリング工具の稼働時間(メートル単位で測定)は、**工具あたりの生産ユニット数が多いことの証明**です。例えば、一般的な(非DATRON)チタン工具セットでは、平均して約100アバットメントまたは10バー程度の生産です
バランス取り済みCNC工具でプログラムを限界まで追い込め。 バランス取り済みCNC工具は、ミリングプログラム最適化の考慮事項——特に非鉄材料での荒取り、仕上げ、深彫りミリングにおいて重要です。 DATRONや他のHSCマシンをお使いなら、シングルフルートエンドミルのラインナップをご存知かもしれません。多くの伝統的な機械技師は、熱可塑性プラスチックやアクリルなどの軟質材料切削にシングルフルートエンドミルを使いますが、DATRON AGの天才たちは、非鉄材料、特に**アルミニウム**のミリング専用にシングルフルートラインを開発しました。高RPMと高速送りと組み合わせると、私たちのシングルフルートカ
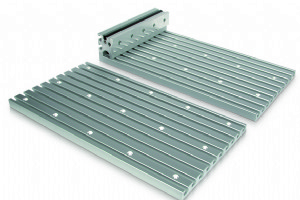
製造業、特に材料のマシニングの世界には、適切なCNCワークホールディングの技術があります。 貴重な製品や部品のコンセプトと設計があり、最適なマシンと材料でプログラムが巧みに完成していても、プロセス中に材料を保持する手段がなければ、すべての面で剛性があり振動のない状態でなければ、勝負は負けです。「馬をよこせ、馬を! わが王国を馬と引き換えに!」この言葉は、すべての機械技師、金型職人、生産セルスーパーバイザー、プロジェクト&プラントマネージャーに完全に理解されます。不適切な材料保持による工具折損、材料ズレ、高スクラップ率、機械損傷、最悪の場合オペレーター負傷ほど、成功プロセスを即座に止めるものはあ
CNCミリング戦略で大量材料除去を考えるとき、あなたは間違った質問をしているかもしれません。 米国北東部の産業用CNCセールスのアカウントマネージャーとして、よく「DATRONマシンに入れられる最大の工具は何ですか?」と聞かれます。この質問にはいつも時間をかけて答えますが、少し笑ってしまいます。なぜならDATRON高速CNCフライス盤は、小さな工具での効率性がすべてだからです! もちろん、この装置はRPM部門で大きなヘッドルームを持ちながら、同時に大きなフィーチャーや大型部品のミリングでも能力と効率を発揮しなければなりません——私たちの装置の多くは結局のところ30インチ×40インチの加工範囲を
大人になったら何になりたいか決めかねている? それともキャリアチェンジを検討中? 理由は何であれ、ここに来てくれて嬉しい。最も進歩的でエキサイティングな業界の一つ——機械加工ジョブ——への移行を検討してもらえることを願っています。高校時代、自動車整備と機械加工で迷っていたとき、父親が機械加工を勧めました。彼が経験していて、機械加工ジョブがたくさんあったからです。当時、マシニングが何か、CNCマシンなんて知る由もなく、興味もありませんでした。自動車整備を申し込みました。幸運なことに、クラスが満員で、強制的に機械加工クラスへ。授業が始まると、夢中になるのに時間はかかりませんでした。しかし、高校卒業
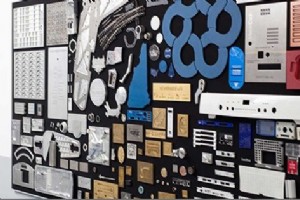
今日あなたが目にするもので、何らかのレベルで機械加工現場を通っていないものはほとんどありません。だからこそ、機械加工キャリアは興味深く、やりがいのあるものになります。 機械加工キャリアで遭遇する可能性のある部品のほんの一部。F-18射出座席部品、ナイフハンドル、スワizzleスティック金型を見つけられますか? 答え: F-18射出座席 ナイフハンドル 金型 今ホテルの部屋に座っていますが、いくつか例を挙げましょう。このノートパソコン、携帯電話、テレビのリモコン、今マンデーナイトフットボールを見せてくれているテレビ本体、電子レンジ、ゴミ箱——これらすべてに成形部品が使われています。す
「CNCプログラムを最適化せよ」——加工プログラムを完成させたとき、頭の中で響く指示です。そして、私と同じような人なら、それに奴隷のように取り組み、実質的な改善につながらない変更に多くの時間を浪費しがちです。皆知っている通り、時間は金。プログラム改善の労力を少しでも軽減するため、DATRONプログラムで即効性のある簡単かつ効果的な調整をリストアップしました。 ヒント1 – クーラントをオンのままにする 大したことないように聞こえますが、この積み上げは馬鹿になりません。プログラムでクーラントを使用しているなら、Positioning/Cutting feed設定をCutting〈0〉からTra
「ハードミリング」という言葉は、平均的な機械技師/プログラマーに不安を与えるのに十分です。さあ、ザナックスは置いといて——ハードミリングはあなたが思うほど怖くありません。 成功するハードミリングには多くの要因が関わります。今日はそれらに触れていきます。この情報を持って、さらに学びを深めてほしいです。焼入れ鋼に取り組む際、最初にすべき最善のことは、一片のチップも切る前に自分を教育することです。 1. マシン構造——剛性と減衰能力 ハードミリングで理想的な結果を得るには、極めて剛性が高く、高い減衰能力を持つマシンが必要です。一般に、ポリマーコンクリート構造のマシンは、鋳鉄製マシンの数倍の減衰能力
DATRONを毎日使っていると、かなりクールなものを目にします。観察したり関わったりできるクールなことがあまりにも多いため、それらがいかにクールか少し麻痺してしまうことさえあります。だから時々立ち止まって、自分が何をしてきたか振り返り、それを味わう時間を持つのは良いことです。今回は**ハーフトーン彫刻**です。 読者の皆さんにもこのユニークなトピックを共有し、あなたも自分のCNCマシン(できればDATRON!)でできるクールなことを楽しんでほしいと思いました。 ハーフトーンとは? まず、主題の背景を少し。Wikipediaによると、ハーフトーン画像とは「ドットを使用し、そのサイズまたは間隔を
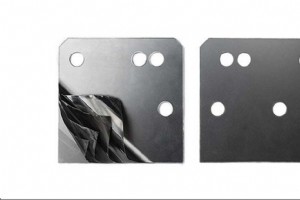
認めましょう、有些材料はただの厄介者です。インコネル、焼入れ鋼、セラミックス。誰もがバターのように切れる材料を好み、切れないものには典型的な恐怖を感じます。最近、後者のカテゴリーに属する材料を提示されました。ステンレス鋼シート材からの積層シムのミリングです。 真空ワークホールディングが積層シムミリングに最適な理由 典型的なシム加工治具はこうです:ベースプレート、接着剤層、シム材層、さらに接着剤層、上面に剥離防止用のアルミニウム犠牲層。言うまでもなく、セットアップに長時間かかり、分解はさらに長引きます。DATRONの真空テーブル固定なら、セットアップはもっと管理しやすくなります:真空テーブル、
機械加工現場の数学は、CNCプログラマーと機械技師にとって重要な考慮事項です。 機械加工現場で長年見てきた、より一般的な問題の一つは、機械加工数学——具体的には送り、速度、関連公式——に関する、すぐに使えて便利な情報が一般に不足していることです。 5軸CNCマシンをプログラミングするにせよ、60年前のニーミルでハンドルを回すにせよ、数字は嘘をつきません。しかし、私が学んだ非常に重要な教訓の一つは、変数を尊重することです。機械加工現場で使用する一般的な公式は、適切に切削に臨むために必要な情報を提供してくれますが、その数値をあくまで**出発点**として扱うことを忘れないでください。あらゆる切削には
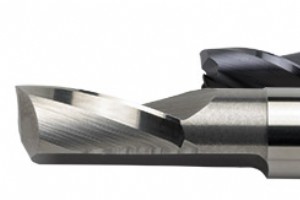
高速ミリング成功のための5つの必須条件: 振動のない高速/高周波スピンドル 剛性が高く振動のないX、Y、Z軸 剛性があり、フルサポートで振動のないワークホールディング 振動のない工具 適切な送りと速度を用いた最適化されたプログラム 本稿では第4項、工具について議論します。 高速ミリング工具の材質構成 ハイス(HSS)か超硬か? 高速ミリングにおいて振動は殺し屋であり、その影響はさらに大きいと言えます。より高い速度と送りで生産性、コストパラメータ、最高の仕上げを満たすには、最も剛性が高く振動のない工具が必要です。ハイス工具には高速域でたわみと振動の可能性があります。したがって、剛性の高い工
小型モーターとドライブ電子機器を採用した省エネCNCマシンは、メーカーに年間数千ドルの運用コスト削減をもたらします。 国際スコアカードによると、ドイツはエネルギー効率で第1位、米国は主要16カ国中13位——中国、カナダ、インドの後塵を拝しています。 北米企業は新規設備調達時に省エネCNCマシンを検討すべきです。製品製造に必要なエネルギー量を削減することは、利他的で賞賛に値する取り組み……そして実際に大きな利益をもたらします。 北米の製造業は規模も多様性も大きく、エネルギー節約とコスト削減の機会をすべて記述することは不可能です。シーメンスのような企業が、メーカーが導入できる多様な省エネ製品
DATRON Dynamics社長として、DATRON AG(DATRON CNCマシンの製造元)がどのように始まったかをよく尋ねられます。企業の歴史や起源は、その企業の性格を定義し、製品への投資を決める際の重要な情報です。短い答えは、DATRONが工作機械ビジネスに**偶然**参入したということです。 1969年、DATRON AG(当時はDatron Electronic)は、電子センサーと測定システムのメーカーとして設立されました。自動車用非接触光学式速度・加速度装置を、燃料消費量の流量測定と共に製造。また、プリント基板設計、制御システム、軸移動デバイスも製造していました。 1980
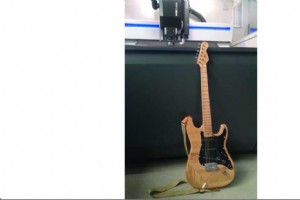
DATRON AG社員のMarc Reis氏が、DATRON M8Cube高速フライス盤を使用してCNCギターを製作しました。このCNCギターは、ボディ、ネック、エレクトロニクスポケット、フレットインレイ、ペグ穴まで、すべてドイツ製DATRON AGの高速CNCフライス盤でミリングされたフェンダー・ストラトキャスターレプリカです。 CNCギターミリングの動画 このCNCギターミリングプロジェクトでは、Marc氏はDATRONの多くのユニークな機能を活用しました。ギター本体の保持に使用された真空テーブルワークホールディングは、平らなワークピースをマシニングシステムのベッドに迅速かつ効率的に固定
コンビネーション切削工具 – DATRONミリングスレッドミル 順調に部品を量産し、受注をこなし、上司も満足。人生は順風満帆です。 しかし、私と同じような方なら、まだ削減できる秒数を気にして落ち着かないはず。ダイナミクス設定でサイクルタイム短縮と表面仕上げ向上のメリットを語りましたが、その先は? プロセスで時間を節約する確実な方法の一つは、工具交換を減らすことです。加工順序を整理して工具交換を最小限にしても改善しますが、もし2本の工具を1本で済ませられたら? 幸い、DATRONも同じことを考えていました。 ミリングスレッドミルをご紹介します。名前は冗長に聞こえますが、大きな理由があります。外
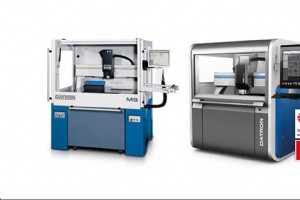
DATRON M8 と DATRON M8Cube の比較 10年以上にわたり、DATRONはM8ガントリー型マシニングシステムの設置で大きな成功を収めてきました。この画期的なマシンは約1,000台の設置実績を持ち、DATRONを高速CNCマシニングシステムの業界リーダーへ押し上げました。ドイツのDATRON AGの優秀な研究開発チームが、M8ユーザーの設置ベースと緊密に協力し、次世代マシンへの包括的な要望リストを開発。2012年秋、それらの協働の成果として新型M8Cubeが発表されました。 2012年夏、このマシンを初めて見せてもらったとき、DATRON AG研究開発部長のMatthia
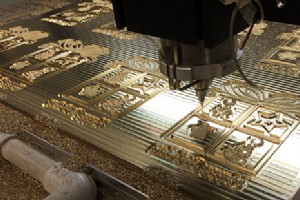
DC Graphicsは1994年にKevin Brandonによって設立され、現在はEugene Prohaske社長とKristine Brandon副社長が経営する、彫刻業界での長い歴史を持つ企業です。Eugeneは情熱的な彫刻家で、包装業界向け彫刻において30年以上の経験を持ちます。1983年に父親の会社Styleart Engravingで彫刻ビジネスを開始。父親が1994年に引退すると、パートナーと共にマンハッタンでHAP Engravingを設立し、2010年まで運営。その後DC Graphicsへ参加しました。Eugeneは当初、DC Graphicsの創業者であり元社長のKe
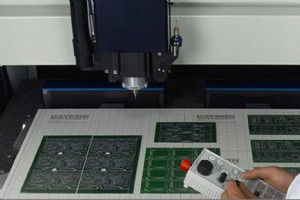
絶対移動 vs 相対移動 絶対移動 vs 相対移動? これは機械加工現場で耳にする、あるいは使用する2つの用語ですが、その違いを真に理解している人は意外と少ないです。新しいマシンのトレーニングでお客様の工場を訪れると、この区別を知らない人が多いことに少し驚きます。誤解なきよう——知らないことは何も悪くありません。すでに知っていれば、今この記事を読んでいないでしょうし、私の存在意義がなくなってしまいますから。 私の経験では、絶対移動と相対移動の違いを伝えるにはいくつかの方法があります。機械の動きという観点からシンプルに言えば: 絶対移動は、**ゼロ点**を基準として**座標へ**移動します
CNCマシン