工業製造
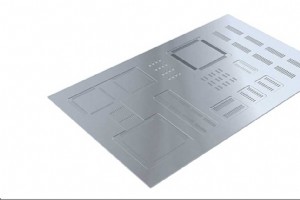
電子機器がますます小型化していることは疑いようがありません。その結果、プリント基板(PCB)のような電気機械部品もより小さく製造される必要があります。したがって、ステップステンシル(ステンシル印刷用)の需要が増加し、複雑なディテールで製造するための精度と正確さの要求も高まっています。この記事はステップステンシルフライス加工について、このプロセスがレーザー切断と化学エッチングの両方に優れている点を説明します。 Play ステップステンシルに馴染みがない方のために説明すると、これは半田ペースト印刷プロセスにおいて、プリント基板上の特定の部品やフィーチャーに適用される半田ペーストの量を制御する金属
私は購買担当なので、ブログを書く機会は多くありません。しかし、CNC工作機械ビジネスの中で、設備投資と切削工具の購買に関する経験があり、それが皆さんのお役に立ち、時間を節約できるかもしれません。今回は、用途に理想的に適した完璧な彫刻工具を購入するための方法を伝授します。これはDATRON切削工具と私たちのプロセスにやや偏った内容かもしれませんが、ほとんどの彫刻工具に適用できる一般的な有益情報も含まれています。 Play 彫刻工具注文時に知っておくべきこと 彫刻工具を注文する際、以下の基本情報を準備しておいてください: 貴社名 半角(ハーフアングル) チップサイズ(先端平坦幅) シャンクサイ
機械技師ほど「±0.005インチ(約0.127mm)」という公差を見て喜ぶ人はいません。5/1000インチ(5 thou)を守るのは、まともな機械技師なら目を閉じてでもできる子供騙しです。しかし、もっと要求の厳しい仕事もあります。ゼロを一つ追加して「0.0005インチ(約0.0127mm、5/10000インチ=5 tenths)」になると、話は別です。これは人間の髪の毛の太さと白血球の大きさの差に相当します。厳しい公差を守るためのいくつかの推奨事項を紹介します。 1. 厳公差保持のためのスピンドル暖機 暖機ルーチンを実行する – これはほとんどのCNCマシンで標準手順ですが、少し手の込んだも
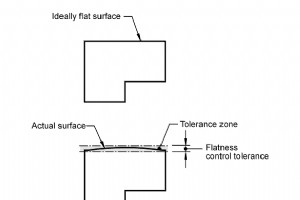
平坦でない表面でも安定した切り込み深さを確保する4つの方法: CNCにとって世界はバラ色です。切削工具は決したわまず摩耗せず、治具は剛性が高く振動せず、ワーク表面は完璧に平坦。しかし、我々グレイマター(脳みそ)を持つ現実世界の住人にとって、真実など程遠いものです。工具は摩耗し、治具はたわみ、これから削ろうとしている表面は、この地球そのものほど平坦ではありません。 Play 上の動画ですべて説明されています!動画提供:#rapiddtm – Facebookでチェック! 当ブログをフォローされている方なら、工具たわみの抑制方法やワークホールディングのベストプラクティスについて既にお読みかと思い
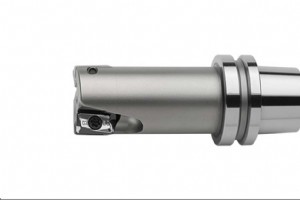
DATRONのアプリケーション技術者に「お気に入りの切削工具は?」と尋ねれば、高確率でこの答えが返ってきます:モノブロックカッティングツール(通称:モノブロック)。 Play 高回転スピンドルの世界において、モノブロックカッティングツールは王様です。業界リーダーのBig Kaiserと共同開発されたモノブロックは、φ20mm、2枚刃、インデキサブルインサートカッターであり、多才な工具です。 モノブロックカッティングツールが他と違う点 1. 高剛性設計 – モノブロックは標準ツーリングと異なり、クランプするシャンクがありません。工具とツールホルダーが一体化しています。HSK-E25テーパーを工
ブログのトピックとしては奇妙に思えるかもしれません。バリ、本当に? 退屈極まりない、ですよね? わかります、信じてください。一つ質問させてください。マシンからワークを取り出した後、何をしていますか? クーラントによっては洗浄しますが、そのまま検査へ回せますか? いいえ、10回中9回はダメです。マシンから出たワークには、ほぼ必ず何らかのバリ取り作業が必要です。プログラマーがプログラム内に小さな面取りをバリ取り操作として含めている場合を除きます。いずれにせよ、これほど多くの時間を費やす単一の普遍的な機能が、なぜみんなが思うほど些細なものなのでしょうか? 私は1938年の図面で仕事をしたことがあり
ダイナミックツールパスは決して新しい概念ではありません。多くの機械技師が長年、軽い軸方向切り込み(アプ)と重い半径方向切り込み(ステップオーバー)を組み合わせて加工目標を達成してきたのには、非常に良い理由があります。25年以上業界にいる機械技師なら、CNCが少数派だった時代を覚えているでしょう。現在のCAMソフトウェアは、遥かに複雑で長大なプログラムと高精度を可能にします。ブリッジポートでハンドルを回していた時代に、ダイナミックな動きを伴いながら10%ステップや特定のチップロードを維持することは不可能でした。60万行のGコードプログラムを手書きし、テープにパンチする想像ができますか? 実際に
皆さん、今日はネジ加工について様々な形で語ります。主に私の経験に基づく異なるネジ切削/成形タイプについて議論します。技術的な詳細情報をお求めの方には申し訳ありませんが、ネジ加工には変数が多すぎるため、各ネジ成形タイプについてより技術的なブログを別途書くかもしれません。今回は、私の経験と意見に基づくネジ切りの一般的な概要をお伝えします。意見は人それぞれですが、最後までお付き合いいただければ、何かしらの洞察が得られるはずです。 Play まず第一にカットタップ(切削タップ)です。私の経験では、カットタップがほとんどの業界で最も広く使われています。安価で汎用性が高いです。皆さんも、異なるネジサイズ
ポケットや穴をフライス加工した後、上面の方が底面より大きく測定されたことはありませんか? また、ゲージピンが穴の入り口ではスッと入るのに、奥まで通らないことはありませんか? 答えはシンプルです。「工具たわみ」です。すべてのものは曲がります。本当にすべてです。工具たわみは常に存在するのに、あまり理解されていない問題です。心配しないでください。あなたのせいではありません! 工具たわみを完全に無くすことはできません。コントロールし、最小限に抑えることだけが可能です。知識は力です。この記事を読み終える頃には、工具たわみの原因と対策について実用的な知識が得られているはずです。 シンプルに言えば、工具た
変数をコントロールする どれほど高度なCNCマシン、ソフトウェア、ツーリング、あるいは自分の腕前であっても、調整は常に必要です。微調整の場合もあれば、大幅な変更が必要な場合もあります。すべては「何を、どう加工しているか」によります。加工には無限の変数が存在するため、すべてに触れることは不可能です。重要なのは、それらの変数を排除、あるいは少なくとも「コントロール」し、毎回安定した結果を得ることです。月曜朝に新しいジョブをセットアップしたとします。8本の工具を使い、約2時間の加工です。月曜は順調でしたが、火曜朝、夜勤の担当者が「暇だから」と言って全工具を交換していたと報告してきました。摩耗してい
添加製造(3Dプリンタ)がホットな話題となる中、減算加工(フライス加工)がラピッドプロトタイピングにおいて依然として極めて重要である理由を再確認する必要があります。まず、加法ラピッドプロトタイピング(ダイレクトデジタル製造)のメリットと限界を検証しましょう。 加法ラピッドプロトタイピングのメリット 加法ラピッドプロトタイピングは、液体レジンなどの材料を層ごとに結合・融着させ、モデルデータから3Dオブジェクトを造形するプロセスです。一般的にシンプルで、比較的安価、かつ高速です。また、フライス加工などの減算プロセスではアンダーカットが必要となり、不可能な場合もある内部キャビティや内部領域の複雑な
工作機械の世界では、加工エリア(ワークエンベロープ)と精度の間には、ある種の「理解」が存在してきました。位置決め精度と繰り返し精度の数値を小さく(高精度化)しようとすれば、ワークエンベロープ(物理的に収まる最大ワークサイズ)は犠牲になる、というものです。例外もありますが、それにはたいてい一つの大きな注意点が伴います。「非常に高価である」ということです。そこに現れたのが、リニアスケール搭載のDATRON MLCube LS大型フライス盤です。 Play この慣習が定着したのには正当な理由があります。ボールねじ駆動機では、高精度を得るためにピッチの細かいボールねじを使うと、最大早送り速度が低下しま
Ellis & Ellisの業務は大型案件だけではありません。例えば、誘導サインや建築サインに必要な点字加工があります。これは位置決めや触覚的高さなどADA(米国障害者法)準拠が求められる小型サインでの精密な作業です。点字製作には様々なプロセスがあります。例えば、フォトポリマー点字はUV光と化学プロセスでネガスペースの材料を除去します。一方、ルートインプレース・ラスタ点字は、アクリルビーズを予めあけた穴に機械的に圧入するプロセスです。 ADA準拠点字によるサイン彫刻 Ellis & Ellisは両プロセスを試しましたが、以下の大きな障壁に直面しました: フォトポリマー点字:
質問:「ドリルとエンドミル、どちらを使うべき?」 回答:目的によって異なります。 Play ドリルを選ぶべきケース ドリル vs エンドミル:大量の穴あけならドリルが最適。 非常に小さな穴(直径1.5mm未満)をあける場合はドリルを選びましょう。1.5mm以下のエンドミルは脆弱性が高まり、ドリルほどアグレッシブな切削条件で使用できません。 深穴加工(穴径の4倍以上の深さ)が必要な場合もドリルが適しています。これを超えると、エンドミルではチップ排出が極めて困難になり、工具とワークの双方を短時間で破損させるリスクがあります。 Play 大量の穴あけが必要な場合、ドリルが最適な選択です。ほとんど
私にとってマイクロドリリングは決して得意分野ではありませんでした。これまで多くの穴あけ加工を行ってきましたが、1/64インチ(約0.4mm)以下のサイズを扱ったことはほとんどありません。同じような経験をお持ちの方も多いと思いますが、実はそこには全く別のドリリングの世界が広がっており、驚くべき技術革新が進行しています。最近のマイクロドリリングに関する調査は非常に示唆に富むもので、現在取り組んでいるプロジェクトは私のキャリアの中で最も挑戦的なものの一つです。人間の髪の毛よりわずかに太い穴をあけるためのものです。今回は注意すべきポイントや、独自の研究プロジェクトを始めるための基本パラメータについて
ショップ安全? どうぞ、目を回してください。今のうちに済ませておきましょう。演技も血もニセモノのチープな安全ビデオは皆さん見飽きていますよね。心配無用、これはそんなものじゃありません——私は素晴らしい俳優です。本気で、クラス受けましたから。 まずは私のお気に入りの基本ルールから——**運転中にやらないことは、マシニング中にもやるな。** 居眠り、飲食、飲酒、薬物、祖母への電話、友達へのテキスト、危険な車線変更——ハイエンドCNCであれエンジン旋盤であれ、これらのマシンはすべて、常にあなたの完全で分散のない注意を要求します。これらすべては信じられないほど強力なツールですが、脳みそはありません——
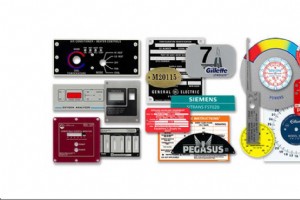
コネチカット州スタッフォードスプリングスの**Willington Nameplate**は、航空宇宙・防衛からジレットスタジアムまで幅広い顧客向けに、金属彫刻ネームプレートと識別タグを製造しています——実は「カーサ・デ・ブラディ」の全座席タグを製作しました。金属ネームプレートとIDタグは、アルミニウム、真鍮、ステンレス鋼など多様な材料から作られています。 Willington Nameplateは50年以上前にMarcel Goepfert氏によって設立され、1990年以降は息子のMike Goepfert氏が日常運営を担っています。以来、多くの変化と成長がありました。その中で重要な決断の一
「Autodesk Fusion 360 CAMチャレンジ」と名付けられたこのコンテストでは、参加者にFusionロゴをキーホルダー化するよう課されました。Autodeskは全参加者に同一ファイルをソフトウェアで提供。要件はわずか3つ: Autodesk Fusion 360でプログラミングすること 部品をプログラミングしている自分の写真を撮ること 最終製品の写真を提供すること 全参加者に1週間の制作・提出期間が与えられました。**1週間で56名が参加、152枚の写真がタグ付けされ、129,000人が閲覧しました。** DATRON Dynamicsアプリケーション技術者のAdrian M
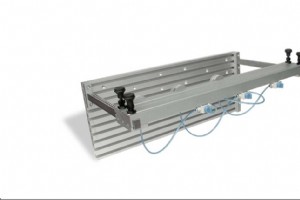
端面または両端面の加工が必要な長尺部品に直面することは、常に挑戦です。大型部品の側面加工も同様に困難です。ワークピースをマシンベッド上の作業容積内にマウントできるほど大型の工作機械を施設が備えていない限り、ほぼ万事休すです。物理的に十分大きなマシンがあっても、部品の固定・マウントが非常に困難なことがよくあります。従来、ガントリー型やルーター型マシンは、ブリッジ下の限られたクリアランスのため即座に除外されます。——ただし、そのマシンが**DATRON M8Cube**でない限り。 ドイツ製ガントリー型M8Cubeの加工エリアは、1,020mm(40インチ)× 830mm(32.5インチ)× 24
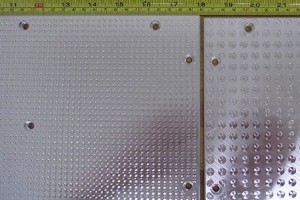
このブログを読んでいたり、ウェブサイトを巡回していたりすれば、私たちが非常に高性能なCNC**バキュームテーブル**を作っていることはご存知でしょう。ラピッドプロトタイピング、サイン、フロントパネルなど多くの業界で必須の治具です。バキュームテーブルが真価を発揮するのは、**非常に小さな部品を固定**するときです。 ある見込み客へのデモで、0.020インチ厚(約0.5mm)の12インチ×18インチアルミニウムシートを、φ6mmディスクに全て切り出しても、バキュームテーブルから一枚も飛ばないことを実証しました。下記動画を例としてご覧ください。最後の外周カットでシート材を貫通し、シート材とバキューム
CNCマシン