工業製造
DATRONチームの採用面接では、よくある質問のオンパレードです。「なぜDATRONを創業したのか?」「競合は?」「401Kプランはあるか?」そんな中で、最も答えに窮するのが「なぜ企業はDATRONを買うのか?」という質問です。実に良い質問ですが、答えは複雑です。過去22年間でシステムを購入されたお客様を見ると、たいてい単一の理由ではなく、複数の理由で当社技術を選んでいます。そこで考えました。DATRONフライス盤を購入すべきトップ10の理由とは?みんな大好きトップ10リスト、行きます。 高速性。これはDATRONフライス盤の心臓部であり魂です。すべてのお客様が加工速度のために購入されるわけ
同社は60名以上の従業員を擁し、フラットベッドプリンター、UVロールツーロールプリンター、エッジベンダー、テーブルソー、ドラムサンダーなど多彩な設備を保有しています。彼らが製作する大判グラフィックやパネルの多くは、シート材の形をした多様な基材の切断を伴います。1980年代後半、彼らは地域で初めてCNCマシンを購入しました。それはプラズマ切断用に設計されたガントリータイプのCybermationで、極めて剛性が高く、Expographiqの求める産業用耐久性を満たしていました。2000年代初頭、25年物のCybermationの後継としてAxes CNCマシンを検討しました。しかし、Axesの
Hytechは、サーモフォーミング、エンボス加工、薄膜プラスチックのトリミングソリューションを提供しています。主な焦点は、精密なグラフィック位置合わせを必要とする薄膜プラスチック部品です。また、グラフィック非依存の用途でも、Hytechの成形プロセスは従来の成形プロセスに対して優位性を発揮します。彼らの特許技術は、自動車、家電、医療、航空宇宙、軍事産業のOEMで採用されています。 特許プロセスの開発とサーモフォーミング・マッチメタルトリミングダイの進化 現在、Hytechは米国と欧州に生産サービスと金型製造の拠点を持ち、米国アリゾナ州フェニックスの本社からプロセス開発と設備提供を行っています
息子がカブスカウトを卒業し、ボーイスカウトに進級した頃、ニューハンプシャー州のPawtucaway州立公園でのキャンプ旅行中に、彼が入隊した新しいスカウト部隊と出会いました。週末の野営を手伝うボランティアを申し出て、息子と時間を過ごし、彼の部隊を知る良い機会だと思いました。しかし、そこで学んだリーダーシップの教訓が、今日の私のビジネス経営に影響を与えるとは夢にも思いませんでした。 到着すると間もなく、保護者リーダーたちから「あちらの白樺の木のある平らな場所にテントを張ってくれ」と言われました。息子は他のスカウトたちと、数百ヤード離れた丘の上でキャンプを張るとのこと。私が息子を手伝おうかと尋ね
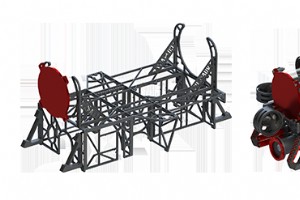
DATRONのミッションは、「品質とパートナーシップの約束により、お客様、従業員、そして私たちを取り巻くコミュニティの生活を豊かにする完全なソリューションを提供すること」です。過去2年間、そのコミュニティへの貢献の一環として、コーネル大学のロボティクスチームのために自律型水中ロボット(AUV)の部品を製造してきました。 コーネルAUVチームはRoboSub競技会で7度の優勝実績を持つ。 AUV製造における切削加工 vs ウォータージェット 最新設計の部品製造において、チームはウォータージェット加工が時間のかかる上に、求める精度が得られないと感じていました。機械サブチーム共同リーダーのCuyl
DATRONの場合、AutodeskがドイツのDATRON AGと直接協業した結果、M8Cubeなどで使用されるDATRON「next」制御ソフトウェア向けのMCRおよびSIMPLポストプロセッサ、ISOポスト、そしてDATRON C5 5軸マシン専用のポストプロセッサが開発されました。 AutodeskとDATRONの協業の成果 その結果、DATRONのお客様はFusion 360、Inventor HSM、HSMWorksを高い信頼性を持って使用できます。これらがDATRON高速フライス盤とシームレスに連携するからです。だからこそ、私たちのアプリケーション技術者は頻繁にFusion 36
1984年、大学でインダストリアルデザインの学位を取得して卒業した私は、家業で働き始めました。大手企業オフィスやショッピングモール向けの建築サインとウェイファインディングシステムを製造していました。製品開発と製造現場での生産手法の両方を担当していました。1995年、公共ディスプレイに組み込まれた電子タッチスクリーンを用いたプロジェクトに関わりました。その筐体には、1/8インチ(約3.2mm)の大判アルミニウムシートに、多数の細かな溝、ポケット、穴あけ・タップ、彫刻が必要でした。これは困難な製造課題でしたが、私の人生を永遠に変える機会となりました。 これらの大判アルミニウムパネルを、設計変更
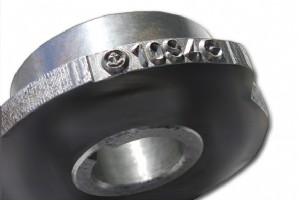
過去数ヶ月、大手企業と密接に協力し、ロールマーキングダイ製作の高度自動化システムを開発する機会を得ました。まず、「ロールマーキングダイとは何か?」という疑問にお答えしましょう。 DATRON高速フライス盤で加工されたシリアルナンバー入りスチール製ロールマーキングダイ。 ロールマーキングダイとは マーキングダイ(ロールタイプを含む)は、製造工程において部品に情報を打刻するために使用されます。ハードウェア、火器、自動車など、あらゆる業界で採用されています。企業ロゴ、部品コード、トレーサビリティコードを出荷するすべての部品に刻印する必要があるが、彫刻やレーザーマーキングでは時間がかかりすぎる場合、
CNCの世界では、ワークセットアップが大きく進化してきました。かつてはエッジファインダーやウィグラーがあらゆる機械加工現場で当たり前のように使われていましたが、今や現役の機械技師でそれらを使っている人を見つけるのは困難です。タッチプローブが標準となり、Renishawの電子プローブやHaimerのダイヤルインジケータータイプなどが普及しています。しかし、これらのツールを正しく使いこなすには、依然として高度なスキルが必要です。業界の誰に聞いても、なぜこのような図解が存在するのかを即座に説明できるでしょう。 ワークセットアップのためのプロービング では、ワークセットアップはこれからどう進化するの
Hudson Boat Worksは、オンタリオ州ロンドンに拠点を置く競漕艇(レーシングシェル)メーカーです。Jack Coughlan氏と義理の弟Hugh Hudson氏が1981年に設立しました。Hudsonはカナダナショナルチームの公式ボートメーカーであり、1984年以来84個の世界選手権とオリンピックメダルを獲得しています。 2007年3月、Hudson Boat Worksは「Shark(シャーク)」ラインのボート生産を開始しました。Great White 1x(シングルスカル)とHammerhead 8+(エイト)は、現在Steve Killing氏(カナダの海軍建築家)によって設
大手メーカーが高速加工を導入し、スライドアセンブリ用レールを製造。 Haydon Kerkは、AMETEKのAdvanced Motion Solutionsグループの内部部門として、リニアアクチュエーター、リードスクリューとナット、リニアレールとガイド、ドライブ、モーター、その他コンポーネントを含むフルレンジの精密モーション制御システムとコンポーネントの製造に注力しています。Kerk Products Division(ミルフォード、NH)は、1970年代にKenとKeith Erickson兄弟によって、特許取得済みの改良型アンチバックラッシュリードスクリュー設計に基づいて設立されました
大学卒業から1年も経たないうちに、CNCメーカーで働き、大学メイカースペースのアンバサダーを務めるなんて? 誤解しないでください、感謝も喜びもありますが、「どうしてこうなったんだろう?」と思うこともあります。ちょうどそのメイカースペースとのミーティングから戻ったところなので、私の足跡を辿ってブログにしようと思いました。私のこのポジションへの道のりが、誰かにとって面白いストーリーになるかもしれません。 UNH InterOperability Lab(UNH IOL)は、すべての学生に枠にとらわれない発想と起業家精神のテストを促す大学メイカースペースです。 どうして大学メイカースペース、そして
Rapid DTMは、社長Tim Allard氏によって2002年に一人で創業されました。Hitchiner Manufacturingのような大手企業で働いた経験があり、高速Roku Roku、ハイエンドMakino、Heidenhain制御の5軸Hermleマシンなど、印象的な設備で機械技師としてのスキルを磨く機会がありました。しかし、自社では当初主にエンジニアリング業務を行い、最初に購入した設備は三次元測定機(CMM)でした。 Allard氏は説明します:「品質側からビジネスを構築しようと考えました。これは他の誰もやらない逆のアプローチです。その結果、ISO認証を取得できました。私たちの
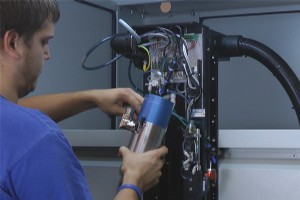
CNCスピンドルの修理か交換か? 答えは「どちらも違う」かもしれません。私の見立てでは、DATRONにはスピンドル交換プログラムというより良い解決策があります。このブログでその仕組みを説明します。 CNCスピンドル修理は時間がかかり、交換は高額! スピンドルはCNCフライス盤の「心臓部」だと言えます。「血液を送り続ける」あるいは少なくとも「チップを飛ばし続ける」役割です。スピンドルがなければマシンはダウンし、ダウンしたマシンは往々にして貴重な時間と金を浪費することを意味します。浪費される金は、すでに稼いだ金プラス、マシンが稼働していれば稼げたはずの金です。だから、一刻も早く復旧させることが重
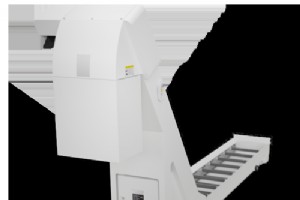
フラッドクーラントなしでフライス加工がどう機能するか理解しようとする人から、いつも聞かれる質問があります。「チップはどうするの?」 妥当な質問であり、重要な質問です。チップ蓄積がフライスプロセスにどれほどの大混乱をもたらすか、またマシンツールからチップを清掃・排出するのにどれほど手間がかかるかを考えれば当然です。このブログでは、微細なミストとして噴霧され、切削完了とともに蒸発するクーラントを用いるフライスプロセスにおいて、切りくず(スワーフ)がどう処理されるかを正確に説明します。 チップ蓄積とフライスプロセスへの影響 フラッドクーラントの主な機能の一つは、切削プロセスから発生したチップを洗
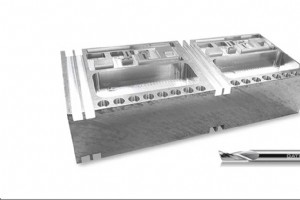
この加工戦略に関するブログは、ここでDATRONのアプリケーションプロジェクトマネージャーと行ったシングルフルートエンドミルウェビナーに基づいています。そのウェビナー動画は下記にあり、本稿で詳述する戦略で加工されたパーツも掲載されています。ウェビナーとこの投稿のポイントは、シングルフルートエンドミルが従来型VMC(Haas等)でも高速マシニングセンタ(DATRON等)でも、すべての機械技師のツールボックスに入れるべき真の「ユーティリティ」切削工具であることを証明することです。その目的で、ウェビナーの一部として行われたライブフライスデモは、従来型VMCの結果をエミュレートする15,000 RP
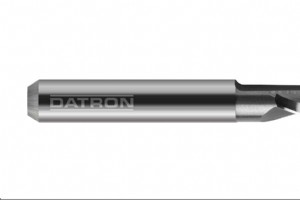
機械技師からよく聞かれます:「シングルフルートエンドミルで、いつ速く、いつ遅く送るべきですか?」 想像通り、シングルフルートエンドミルの送り速度には多くの変数が絡みますが、整理してみましょう。 Play DATRONシングルフルートエンドミル:優れたチップ排出性と高送り速度を実現。 遅い送り速度(60インチ/分) – 仕上げ 床面や壁面の仕上げ品質を極限まで高めたい場合、機械を遅くして微細なチップを取り、切削負荷/工具たわみを減らすのが効果的です。 中程度の送り速度(120インチ/分) – 溝切り シングルフルートが特に得意とするのが溝切りです。これは工具径の100%が材料に噛み合うツール
過去20年間、私たちは製品効率と品質を高める高速加工システムの導入によってビジネスを築いてきました。私たちの評判は、この20年間で積み重ねた成功事例と参照企業によって成長してきました。真に、DATRONフライスシステムは成功する導入のための方程式の一つのピースに過ぎません。もう一つのピースは、マシン設置完了後に誰がCNCオペレーターになるかです。 適切なCNCオペレーター選定が成功に不可欠な理由 工作機械ディストリビューターとして、お客様のニーズに合った適切なマシン構成を確保するだけでなく、設置された設備を適切なCNCオペレーターに担当させることで、設備投資を最大限に活用できるよう準備するこ
1985年、Danny Strippelhoff氏は1943年にケンタッキー州ジョージタウンで祖父が設立したビジネスのパートナーになりました。現在、彼はCarbide Products, Inc.の社長/CEOとして日常業務を統括しています。1987年には、創業者のもう一人の孫Paul Strippelhoff氏が入社し、副社長としてすべての製造業務を統括しています。 同社は特に、極めて厳しい公差と優れた表面仕上げを要求される、非常に小さな部品の小ロット生産を得意としています。Paul Strippelhoff氏によれば、「私たちの仕事のほとんどは2〜50個のロットで、サイズの面から言えば、
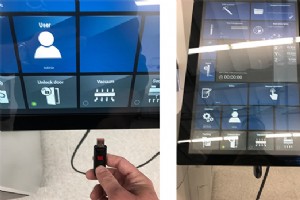
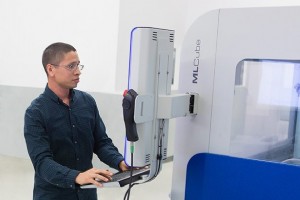
DATRON neoは、高速フライス加工への簡単で手頃な導入を提供するために、特別に設計・目的構築されました。新しいDATRON nextソフトウェアを搭載したプラグアンドプレイシステムで、機械技師としての長年の経験を必要とせず、3軸フライス加工を完全に制御できます。とはいえ、お客様から「このマシンのCNCワークフローはどうなっているのか? 本当に言うほど簡単なのか?」とよく聞かれます。 私は機械技師ではなくセールスマンですが、以下でCNCワークフローを詳述する際、私自身がマシンを操作しました(タッチスクリーンに映る私の姿が証拠です)。多くのオプション機能と特徴についても説明していますが、実
CNCマシン