工業製造
終わりなき議論……サイクルタイム vs 表面仕上げ ほとんどの機械技師にとって、これは常なるジレンマです。サイクルタイムか、表面仕上げか? 完璧な表面仕上げを追求するか、サイクルタイムを最小化するか? 私もプログラミングに何時間も費やし、わずかな秒数を削り出してきました。現実には、今の時代、どちらかを完全に犠牲にすることはできません——需要は常に両方に対して高いからです。私と同じなら、送り速度を上げ、工具交換を整理し、退避高さを最小化し、切削パスを最適化……そこまでやって「近い」ところまで来たけど、「十分近い」ところには届かない。さて、どうする? さて、朗報です……ダイナミクスがここにありま
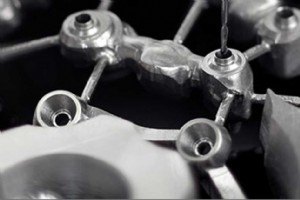
Dental Lab Networkは、中堅の歯科専用機械を用いたチタンインプラントミリングについて議論が交わされるオンラインコミュニティです。最近、軽量ベンチトップモデルの精度について問い合わせるスレッドがありました。私の回答は以下の通りです: 歯科業界でよく耳にする、チタンインプラント部品ミリングに関する誤解についていくつか補足します……このスレッドにもいくつか見られます。 第一に、フライス盤がチタンを切削できるからといって、そのマシンがインプラント部品を製造できるわけではないことを強調しておきます。インプラント形状には、クラウン・ブリッジ用途よりも遥かに高い精度と正確さが要求されます
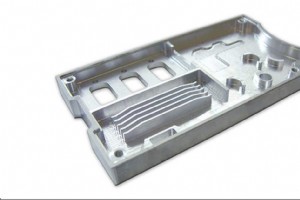
DATRONマシンで工具寿命監視をしたいと思ったことはありませんか? **DATRON V9 Expert**なら可能です! 工具使用時間や移動距離の監視だけでなく、それらの上限値も設定できます。つまり、エンドミルが25時間の切削で摩耗し始めることがわかっていれば、DATRONソフトウェアがその時間経過後に自動的に新しい工具へ交換します。これは、DATRONマシンのソフトウェアにおける工具タイプとチェック工具機能を使用して実現されます。使用する工具の種類ごとに異なる工具タイプを設定することで、効果的な工具寿命監視と切削品質の最大化が可能です。 このアルミニウムエンクロージャのバッチミリング中
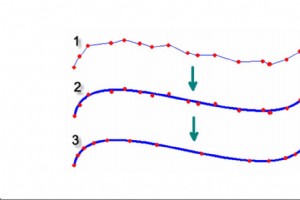
2015年3月13日 | ブログ CAMソフトウェアにおけるツールパスフィルタ 多くのCAMシステムでは、工具で表面をどれだけ精度よく追従させるかの公差を設定できます。CAMで大きな公差を設定すると、部品のディテールや公差が失われます。逆に公差を設定しすぎると、コード量が増え、処理時間が長くなり、ベクトルポイントが表面に見えるリスクが高まります。CAMソフトウェアのフィルタリングとスムージングオプションは、ポイントをシフト・除去することで機能します。 CNCフライス盤制御ソフトウェアにおけるツールパスフィルタ では、フライス盤側でスムージング機能を使うのはどうでしょう? DATRONのHS
「高速切削(High Speed Cutting:HSC)」(別名:高速マシニング)という用語は、過去5〜10年で製造業界で大きく広まりました。この新たな「バズワード」的地位にもかかわらず、その定義はいまだに曖昧で、せいぜい「十分に高いRPMでフライス加工すること」とゆるく定義されるにとどまります。しかし高速切削の実態はもう少しニュアンスがあり、それゆえに、もたらす著しい効率性ゆえに注目に値します。本稿では、高速切削プロセスの発端と発展を探ります。 高速切削研究の歴史 高速切削手法の研究開発が最も大きく前進したのは、1970年代後半から1980年代初頭にかけて、DARPA資金による先端製造研

機械技師が部品品質の向上やサイクルタイム短縮を図るとき、往々にして焦点はプログラムに当たります。これは当然のアプローチですが、切削工具の変更も劇的な効果をもたらすことがあります。「仕事に適した道具を使え」という古い格言は、マシニングにおいてまさに真理です。特にアルミニウムなど非鉄金属をシングルフルートカッターで加工する際、サイクルタイムの劇的な短縮が可能です。 DATRONは25年以上にわたり高速マシニングシステムを製造してきました。また、自社の高速スピンドル(最大60,000rpm)を活かした独自の切削工具ラインも展開しています。例えば、鉄鋼加工向けに設計された従来の切削工具をアルミニウム
より速いラピッドプロトタイプ加工 時間は金なり……ラピッドプロトタイプ加工においては、なおさらです。ラピッドプロトタイプ加工は、設計を現実のものとするために重要です。使用可能な部品を作る過程で、設計のテストと評価も可能になります。家電業界では、激しい競争に打ち勝ち最新製品を市場投入するうえで時間が極めて重要です。そこで、よりアジャイルになり、ラピッドプロトタイプ加工を速める3つのヒントを提案します。 1. ラピッドプロトタイプ加工用ストックサイズの標準化 材料ラックの前で、部品に合うストックサイズを探して測定するために何度立ち尽くしたことでしょう。これを解決する一つの方法は、標準ストックサイ
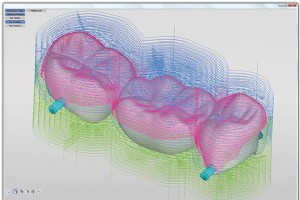
歯科技工所でのメタルミリング内製化 中小規模のラボが自社でPFM下部構造、カスタムアバットメント、インプラントバーをミリングできる技術は、この数年で大きく成熟しました。かつては、大手企業に高額な費用を支払ってミリングを委託するか、労働集約的な鋳造プロセスを経るかの二択でした。今日では多様なミリング装置が利用可能になり、CAD/CAMに精通したラボがより自立的かつ収益性高く運営できる道が開かれました。しかし、いつこのステップを踏むのが適切で賢明なのか、依然として不確実性があります。本稿では、あなたのラボがミリングを次のレベルへ引き上げる準備ができているかを判断する3つの重要指標に焦点を当てます。
過去10年間でテクノロジーが私たちの生活をどう変えたか、驚くばかりです。携帯端末で無限の情報にアクセスし、食料品店でセルフレジを利用するまで。コード化とスキャンは生活の一部となり、このテクノロジーへのニーズと要求は増大の一途をたどっています。これは製造業において特に顕著です。バーコードスキャンの発明から50年以上経ちましたが、新技術、高速インターネット、高度なネットワークにより、今日私たちはアプリケーションを再発明しています。DATRONは、部品の加工とマーキング・識別のための独自かつ画期的なソリューションを開発しました。 マーキング手法の課題 シンプルなバーコード、QRコード、シリアル番号
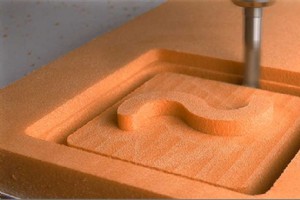
PUフォーム用切削工具 最近、あるお客様がDATRON Dynamicsを訪れ、DATRONの幅広い超硬マイクロ工具ラインナップを直接確認し、デモンストレーションを見てメリットを理解し、さらに高速フライス盤の購入も検討されていました。医療インプラント業界向けの適切な工具、チタンやプラスチック切削に優れた工具をご紹介しました。ほぼ思いつきで、DATRONが新たに開発したポリウレタン(PU)フォーム切削用工具もお見せしました。開発に深く関わっていたため当然視していましたが、お客様の驚きと興奮の反応に驚かされました。彼らはフライス盤でフォームを切削できることを知らなかったのです。彼らは、綺麗に加工さ
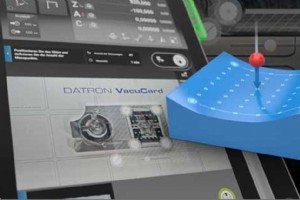
プロービングは、DATRONの高速フライス盤に搭載されている機能の一つで、ドイツのエンジニアたちが最も高く評価している特徴です。しかし、従来のCNC工作機械を使用してきた従来型の機械技師にとって、この機能を自社のアプリケーションでどのように活用すればよいか、またサーフェスマッピングや3Dプロービングがもたらす究極のメリットを理解している人は多くありません。CNCプローブは、材料の表面を接触によって測定する装置です。この測定値は、フライス加工や彫刻加工の深さを均一に保つために使用されます。 理想と現実のギャップ 理想的な世界では、ベンダーから納入される材料ブランクは完全に平らであり、それが完成
多くのメーカーは、外部ベンダーによって製造される一連の機械加工部品を使用して製品を生産しています。製品の成功が成長するにつれ、メーカーはしばしば、コスト削減のために部品を社内で加工すべきかという決断を迫られます。部品ファミリーを社内生産する適切な時期かどうかを判断する際には、多くの考慮事項があります。まず、ROI計算ツールがあり、現在の生産量に基づいてDATRONが適しているかを判断するのに役立ちます。 次に、時期が今なのかを判断するための8つのシンプルな質問を特定しました。 社内加工 vs 外注加工? 自分に問うべき8つの質問 1) 製品またはプロジェクトのライフサイクル全体で、加工が予想さ
「航空宇宙」という言葉は、ロケット船、スペースシャトル、NASAが提供する最新技術を連想させます。機械技師の観点からは、複雑なジェットエンジンインペラーを思い浮かべ、これらの航空宇宙部品の5軸フライス加工で示される精度と流動性に驚嘆します。政府と商業セクターの間で、航空宇宙業界は巨大です……そして加工部品の範囲は多様です。これはメーカーにとって成長する機会を表します。実際、Boeingの「Current Market Outlook」によると、商業航空機セグメントは、今後20年間で世界経済の予測成長率の2倍で成長すると予測されています。¹ 多くのDATRONお客様が、航空宇宙部品フライス加工へ
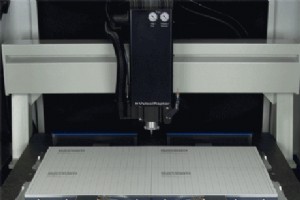
バッチ生産を「部品イン、部品アウト」の終わりなきシフトだと思っているなら、あなただけではありません。確かに、ブランクをロードし、加工し、完成部品を取り出す——これを繰り返す責任があるマシンオペレーターは、シフトが単調で、時に終わりがないように感じられるという見解を共有しています。 しかし、適切な設備があれば、バッチ生産またはバッチ加工はメーカーにとってコスト削減になり、マシンオペレーターにとって解放的になります。さらに、慎重に計画すれば、バッチ生産戦略は無人生産やライツアウト製造を促進し、メーカーが実現するコスト削減に加算されます。 バッチ生産の「理想」 大型ベッドを持つフライス盤を使用すると
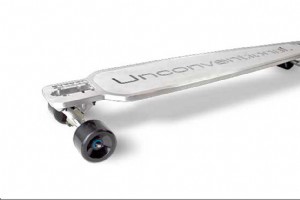
「なぜアルミロングボードをフライス加工することにしたのですか?」 これは、私たちの最も人気のある高速加工デモンストレーションを見た人々から、数え切れないほど聞かれた質問です。そこで、このユニークなサンプルの起源を説明するブログを書くことにしました。 アイデアが生まれた経緯 家族とキーウェストの晴天と景色を楽しんでいたとき、15歳の娘が、ボロボロの木製ロングボードを使って歴史的都市の狭い路地を移動していました。突然、一人の少年がカスタムロングボードで颯爽と通り過ぎ、脇道へ消えていきました。娘が叫びました。「パパ、彼のアルミロングボード見た!?」 アーネスト・ヘミングウェイの家訪問や深海ダイビング
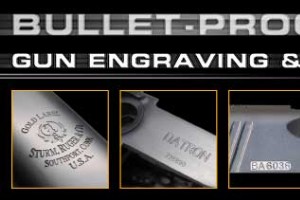
ATF(アルコール・タバコ・火器・爆発物取締局)は、銃器のシリアル番号を、銃フレームまたはレシーバーに、消去されない方法で彫刻、鋳造、またはスタンプすることを義務付けています。現在、銃シリアル番号の彫刻に要求される深さは0.003インチ(約0.076mm)で、文字サイズは1/16インチ(約1.59mm)以上です。モデル番号、口径、ロゴ、メーカー名、原産国などのその他の銃マーキングも、0.003インチの深さで銃に彫刻する必要があります。二丁の銃が同じシリアル番号を持つことはないため、ライセンスを持つ銃メーカーは、自社施設で生産されたすべての銃、および実施されたすべての銃マーキングや銃彫刻、彫刻さ
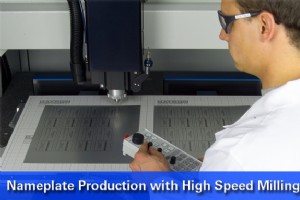
わずか10年前までは、彫刻ネームプレート生産の最適プロセスについて議論がありました——主な候補はパントグラフ、スタンピングマシン、フライス盤でした。それ以来、パントグラフの論拠はすっかり恐竜の道をたどりました。パントグラフは極めて熟練した職人を必要とする手動マシンであり、プロセスを自動化できず、資格のあるオペレーターを見つけるのが難しくなったためです。これら両方の要因がコストを増大させます。一方、スタンピングマシンは、彫刻ネームプレート生産の実行可能な手段であり続けています。特に非常に大量の生産ランが必要な場合、スタンピングマシンには顕著な利点があります。具体的に、例えば20,000個のネーム
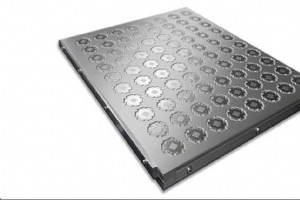
マシニングセンタのテーブル上で部品を固定する方法を見つけることは、1940年代にCNCが発明される前からの課題でした。長年にわたり、バキュームテーブルまたはバキュームチャック技術による材料固定への関心は非常に高まってきました。しかし、従来のバキュームシステムには、しばしばこの技術を部品保持から除外する多くの制限があります。 従来のバキュームテーブルの限界: 小さな部品は、バキュームで保持するのに十分な表面積を持たない 貫通穴のある部品では、バキューム吸引力が失われる 平らでない部品は保持できない、または追加のセットアップ時間が必要——特に短納期や少量生産シナリオでは長すぎる 成功するCNC
試作ラボ立ち上げの第一歩:3Dプリンティング vs CNCフライスの選択 両方の選択肢は従来の製造方法に対する多くのメリットを備え、現代の製造プロセスに不可欠であることが証明されています。最終的に、3Dプリンティング vs CNCフライスについて、「CNCマシンで試作するか3Dプリンターで試作するかは、いくつかのことに依存します:価格帯、部品/試作のサイズ、使用する材料のタイプ」 だからこそ、私たちは記録を正し、いくつかの誤解を解くことにしました。3Dプリンティングには間違いなくその場所がありますが、産業試作に関してCNCミルのメリットを評価する際、近視眼的にならないことが重要です。 以下は、
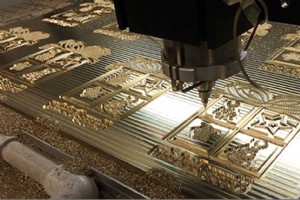
1994年にKevin Brandon氏によって設立されたDC Graphicsは、現在、Eugene Prohaske氏(社長)とCristine Brandon氏(副社長)によって運営されており、二人とも彫刻業界での長い歴史を持っています。Eugene氏は、包装業界向けのエンボスダイ彫刻において30年以上の経験を持つ情熱的な彫刻家です。1983年に父親の会社Styleart Engravingでキャリアをスタート。父親が1994年に引退した後、マンハッタンで自身のビジネスHAP Engravingを開始。2010年にDC Graphicsに加わり、創業者兼社長のKevin Brandon氏
CNCマシン