工業製造
ハーコは強力で使いやすい会話型ソフトウェアで知られています。2Dとシンプルな3D形状なら、WinMax会話型制御に敵うものはありません。しかし、シンプルな2Dフィーチャーと、CAD/CAMソフトでしかプログラミングできない複雑な3D形状を**両方含むジョブ**の場合はどうでしょう? ハーコにはそれにも答えがあります。 NCマージは、会話型プログラム内に挿入される会話型ブロックで、必要に応じてNCプログラムを呼び出すために使用されます。これにより、オペレーターはシンプルな2D形状をWinMax会話型プログラム言語でプログラミングし、会話型プログラミングの全ての強みと柔軟性を活かしつつ、必要なとき
ハイスピードマシニングとは? ハイスピードマシニングは一般的に主軸回転数15,000rpm以上を指しますが、単に主軸が速いだけではありません。マシン全体を総合的に評価し、優良なHSM候補マシンか判断する必要があります。熱補償、全体剛性と構造、位置フィードバック、モーション制御システム、工具保持機構など、多くの特性を詳細に検証し、特定マシンがタスクに適しているか決定しなければなりません。 伝統的に、硬質材料の仕上げ加工はEDM技術で行われてきました。このプロセスは非常に効果的でしたが、ショップは常に更なる高速化と効率化を求めていました。やがてCAD/CAMソフト技術が進化し、新たな生産的なツール
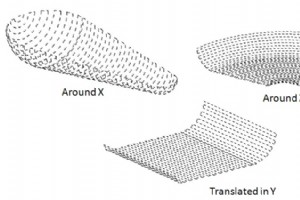
長年、ハーコは高価なCAD/CAMソフトなしで、制御装置上でシンプルな3D形状を会話型プログラミングする簡易ソリューションを提供してきました。しかし、今日のWinMax制御では、それがさらに簡単かつ強力になっています! 3D Mold は、初期のハーコUltiMax制御時代から利用可能で、オペレーターが現場でより高度な3Dフィーチャーをプログラミングできるようにしました。オペレーターは任意の2D形状を記述し、それをX軸周りに回転、Z軸周りに回転、またはY軸方向に平行移動させることができます。上記いずれかの方法でフィーチャーをプログラミング後、パターン機能も使用可能…回転/平行移動したフィーチャ

なぜか5軸加工は人を怖がらせます。展示会で話をしたり、お客様のパーツが5面加工に適していると提案したりすると、不安な気持ちが彼らを包み、目に恐怖が浮かぶのが分かります。全ての軸が同時に動くという単なる想像で、彼らは逃げ出したくなります。しかし、論理的に眺め、実際に何が起きているか分解すれば、全然怖くありません! 長年の経験で、私の最高の5軸生徒は「信じられないほどグリーン(未経験)」なマシンオペレーターたちでした。数ヶ月前までCNCのスペルも知らなかった彼ら。業界経験が浅すぎて「5軸を恐れるべきだ」という固定観念がなく、だからこそ本当に上達できたのです。皮肉なことに、5軸を避ける傾向にあるのは
最近、家族の誰かにCNC工作機械で使われるモーション制御システムを説明する機会がありました。その人は製造業のバックグラウンドが全くなく、当然こんなに複雑で技術的なものに触れた経験もありません。身近でシンプルなものに例えて、容易にイメージできるアナロジーが必要でした…クルマの運転です。 このトピックは本質的に非常に複雑で技術的ですが、このアナロジーなら主題をうまくシンプル化しつつ、興味を持つ人には十分な基本理解を提供できると思います。もちろん、こうした高度な技術を徹底理解するには大学で半学期かかるでしょうが、私たち一般人には運転アナロジーで十分です。まず、前提知識を整理します。私たちの脳内で始
「丸いドリルで角穴を開けられるか?」という古くからの問い。皆がニヤリとして「もちろん無理だ!」と答えます。しかし、正解は**「イエス」**です。角穴だけでなく、長方形穴、六角穴、スプライン穴、ダブルキー溝…リストは尽きません! ロータリーブローチングとは? ロータリーブローチングは、丸棒ワークの端面に内部・外部形状を、シンプルな工具で、他の加工と同一セットアップで極めて高速に作成できる製造手法です。専用ブローチ盤や追加セットアップが不要になるため、速く効率的であるだけでなく、従来技術より正確で制御しやすいプロセスです。 ロータリーブローチングは数十年前から存在しますが、この神秘的な加工法
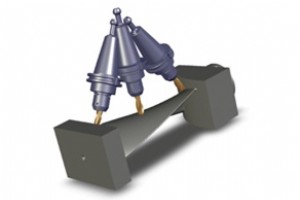
同じ1つのパーツを10人の異なる5軸プログラマーにプログラミングさせれば、10通りの異なる加工戦略が生まれるでしょう。経験、マシン構成、CAMソフト、工具、ワークホールディング等、無数の基準で各々が最適と判断するパスは微妙に異なります。だが、全ては同じゴール…パーツの成功裏な完成…に導かれます。この記事は5軸プログラミングシリーズの第1弾です。 5軸NCプログラミングを始めると、膨大な制御パラメータ設定の影響を理解するのが最初の障壁になります。これらのパラメータのどれか一つでも誤設定すれば、目的のツールパス生成において成功と失敗を分けることになります。なぜなら、それぞれが工具軸制御と衝突制御の
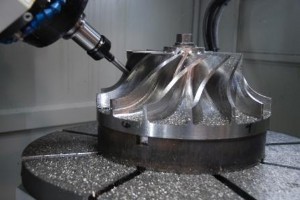
前回のブログで議論した豊富な工具軸・衝突制御パラメータと同様に、CAMシステムにも多様なツールパス戦略があり、それぞれが5軸で適切な場面を持っています。しかし、マルチ軸プログラミングの全てにおいて、プログラマーの経験と実際のマシン構成が、特定用途に適したツールパス選択に大きく影響します。前述の通り、同じパーツを10人の異なるプログラマーにプログラミングさせれば、10通りの全く異なる加工戦略が生まれるでしょう。加工個数、納期、材質、利用可能工具などもツールパス選択に影響しますが、プログラマーのスキルと経験が常に最大の影響力を持ちます。 カーブマルチ軸、スワーフカット、フローライン、マルチサーフ、
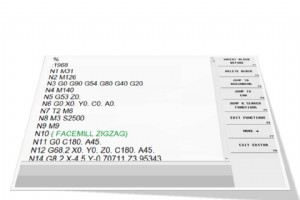
ハーコ制御についてよくある誤解の一つに「会話型制御だ」というものがあります。これは全くの誤りです。ハーコが会話型プログラミングを発明し、おそらく市場で最も強力な会話型プラットフォームを持っていることは事実ですが、WinMax制御を「会話型」と呼ぶことは決しません。私はこれを**「多言語(マルチリンガル)」**と呼びます。 過去には、営業が会話型プログラミングの力に焦点を当てすぎ、制御装置自体の力にはあまり触れてきませんでした。この偏った焦点が「ハーコは皆を『ハーコ流』に改宗させようとしている」という評判を生み、多くの潜在顧客や業界関係者に「ハーコ制御は何らかの制限がある」という誤解を与えました
業界のあらゆる技術と同様、5軸製造にも独自のボキャブラリーと技術的バズワードがあります。以下に説明する機能の多くは一般的ですが、一部はより高度なマシン制御でのみ搭載されています。5軸加工を検討されている方にとって、これらのバズワードを理解することは大きなメリットとなり、後で後悔するような未熟な意思決定を防ぐ助けになります。 工具中心点管理(TCPM):一部メーカーではRTCPとも呼ばれます。最も強力な機能の一つで、マルチ軸加工プロセス全体に大きな影響を与えます。TCPMにより、プログラマーは「マシン座標系から独立した」プログラムを作成でき、ワーク上の単一ポイントを参照するだけでジョブセットアッ
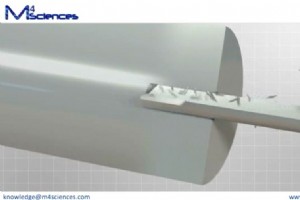
専門的な科学(私の頭では到底理解できません)を応用することで、ペッキングサイクルなしで極めて深い穴、さらには小径穴を、サイクルタイム半分で加工できるようになりました。この技術は穴あけだけでなく、幅広い加工に適用可能ですが、最もインパクトが大きいのが穴あけ分野です。 工具先端に制御された振動を与えることで、Modulation Assisted Machining(MAM)はあらゆるタイプの加工プロセスに統合され、特に今日の超精密・高性能部品に見られる難削材の切削・穴あけで威力を発揮します。この変調は電子周波数により実現され、工具本体に直接接続される独立したスタンドアローンデバイスで制御されま
数ヶ月前、CNCモーション制御システムの仕組みをシンプルに解説した記事を投稿しました。今回はさらに詳細に踏み込み、モーション制御技術のエキサイティングな進歩を紹介します。 数年前、ハーコはソフトウェアベースのモーション制御システム「UltiMotion」を発表しました。UltiMotionは**可変ブルックアヘッド(先読みブロック数可変)**を提供し、必要に応じて最大10,000ブロック先まで先読み可能です。これにより、仕上げ面品質の大幅な向上と、特に複雑なツールパスで先読みが多く必要な場合に、サイクルタイムを最大30%短縮できます。シンプルなカッターパスでは必要先読みブロック数が少なくて済
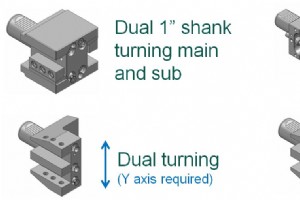
前回のブログではミルターン技術の基礎を触れました。今日はその基礎をさらに深掘りします。オペレーターを悩ませる領域の一つが工具、特にツールホルダーの配向表記(ラジアルツール vs アキシャルツール)です。ここで少し整理し、悩んでいる方の助けになればと思います。また、タレットステーションを節約しながら、多くのフィーチャーと切削工程を持つパーツを加工するための、様々な工具オプションの活用法も議論します。ミルターンマシンで複雑なパーツを作る際、工具ステーション不足はよくある悩みです。 例えば、12ステーションタレットのマシンで、パーツの全フィーチャーを完加工するために必要な全工具をロードしようとしたら
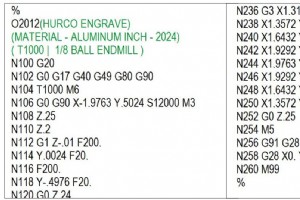
読者の方から「サブプログラムの使い方について記事を書いてほしい」とリクエストがありました。シンプルなテーマですが、サブプログラムとサブルーチンの活用法を知らない方も多いと気づき、私の知見を共有します。ハーコの会話型NCマージ機能にも触れます…これは強力かつシンプルで非常に有用です! ご存知ない方のために:サブプログラムとは、メインプログラムから呼び出せる独立した別プログラムのこと。繰り返し形状、同一プログラムを複数位置で実行、または「いつでも呼び出せる缶詰プログラム」を用意しておきたい場合等によく使われます。 ほとんどのNC/Gコードプログラムはプログラム番号(通常4桁の数字)で始まり、先頭に
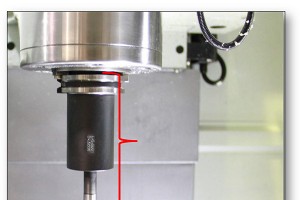
ご存知の方も多いでしょうが、「絶対工具長」方式による工具キャリブレーションは、フライス盤における個々の切削工具長の測定・記録における業界標準となっています。この測定方式は、オペレーターにとって意味のある数値を生み出し、ポケットスケールで容易に検証できるだけでなく、プリセッターを用いてオフラインで工具長を設定し、そのデータを当該工具のツールセットアップに直接入力するだけで済むため、マシンでのセットアップ時間を大幅に短縮できます。 数ヶ月前、絶対工具長を詳細に解説した記事を投稿しました。前述の通り、この方式はほぼ全ての工作機械メーカーで業界標準となり、現在出荷されている全ハーコマシンでデフォルト設
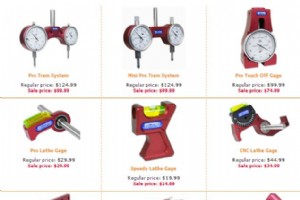
マシニストとして標準的なツールはご存知でしょう。しかし、誰もが知っているわけではない「非標準ツール」の中には、日々のショップ作業を大幅に楽にしてくれる優れものが存在します。どの業界でも、時間がかかる面倒な手順があれば、誰かがそれを楽にするツールやデバイスを発明しているものです…それをどこで見つけられるかさえ分かれば。 こうした非標準デバイスが役立つ分野:ワークホールディング、治具製作、パート・工具セットアップ、クーラントノズル等。以下のリンクと製品説明が、皆様の作業を少し楽にする新たなリソース発見の一助となれば幸いです。 パート&工具セットアップ: Edge Technology(アリゾナ州ツ
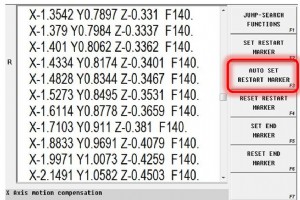
プログラム実行中にマシンを緊急停止させたとき、「中断した正確な場所から復帰できたら」と思ったことはありませんか? 長年、ハーコの「リカバリリスタート」機能でそれが可能でしたが、どのブロックで止まったかを正確に把握している必要がありました。それがもう不要になりました! IMTS昨年発売のWinMaxバージョン9ソフトウェアには、中断直前に実行された最後のブロックの正確な位置に自動的にリスタートマーカーを挿入する新機能が搭載され、オペレーターがブロック番号を覚えておく(または推測する)プレッシャーから解放されます。 今週初め、ローズモント(イリノイ州)のAmerimoldショーでハーコブースにいま
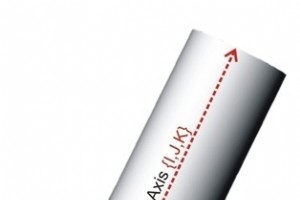
5軸プログラミングでは、回転移動と位置を指令する際、回転角度(ABC)か工具ベクトル(IJK)の2つの選択肢があります。それぞれ長短がありますが、選択の余地があれば、ポストプロセッサーを設定して、より一般的なABC軸回転角度ではなく、IJK工具ベクトルで回転指令を出力することを私は推奨します。 IJK工具ベクトルを使えば、プログラムが特定のマシン構成に依存しなくなります。特定の軸呼び出し(A、B、C)を指令しないため、マシンは利用可能な軸を自由に使って、指令された位置と傾き角度に工具を配置できます。この自由度により、同一パートプログラムをショップ内の複数の異なる構成マシンで共有でき、ショップフ
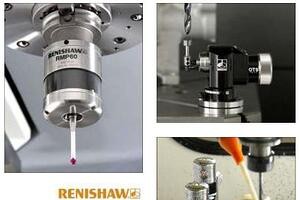
今日の業界では、パーツ間のクイックセットアップとチェンジオーバーがすべてです…特に多品種少量の環境では。この記事では、パートプロービングと工具プロービングが、こうした環境にあるショップにいかに実質的なアドバンテージをもたらすかを議論します。 工具タッチオフとセットアップは一般的に大きなタイムロスとは見なされませんが、フィーチャー数が多いジョブ(=工具数が多い)ではかなり時間を食います。工具タッチプローブやレーザープローブの導入で、このプロセスを大幅に効率化できます。工具数が少ないジョブでもセットアップ高速化に貢献します。 工具タッチ/レーザープローブを使った工具セットアップでは、オペレーター
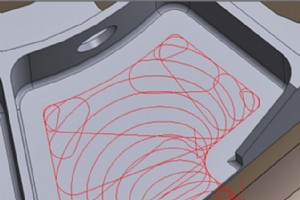
「ハイスピードマシニング(HSM)」と聞くと、多くの人は金型製造を連想します。しかし、この技術はあらゆるタイプのショップで効果的に活用され、ボトムライン(純利益)にプラスの影響を与えています…それが皆さんの望むことではありませんか? ダイモールド業界が最初にHSM技術を取り入れ、成果を上げたのは事実です。しかし、HSMの本質を考えれば、ほぼ全ての製造分野でその応用機会が見えてきます。要は「大量の材料を速く除去する必要があるなら、HSMがどう生産性向上に役立つか検討すべき」です。それに当てはまらないショップなどあるでしょうか? 作業の複雑さによりますが、生産性は40%〜70%向上すると見込めます
CNCマシン