



デジタル自動化が医療機器製造に革命をもたらす
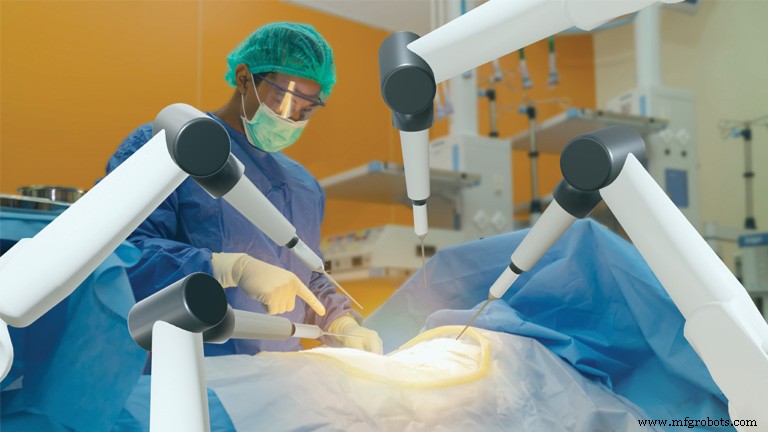
デジタル化・自動化された製造が、COVID-19パンデミック中に生産ラインへ導入された最近のシステムによって証明されるように、医療製造の世界で大きな進歩を遂げている。
医療機器製造を規制する厳格な基準を考慮すると、データ中心のインダストリー4.0環境は、熟練オペレーターの深刻な不足に対処しながら仕様内に留まろうとする受託メーカーにとって、まさにうってつけだ。
常に材料はより高度になり、部品はより小さく、より複雑な形状、より厳しい公差要求になっている。
広い意味では、ヘルスケアトレンド──高齢化、高コストな病院環境外でのリモート診断・治療へのシフト、よりパーソナライズされた治療──が医療機器開発を牽引している。そしてパンデミックの不確実性と打撃を受けたサプライチェーンが継続する中、サプライヤーとベンダーの動きへの可視性確保が最優先事項だ。
ヘルスケアのデジタル化に伴い、収集される膨大なデータを保護する必要性も生じている。その一環として、ミネソタ大学の新しい「医療機器サイバーセキュリティセンター」(9月9日発表)のような取り組みがある。医療業界の5大手企業(ボストン・サイエンティフィック、スミス・メディカル、オプタム、メドトロニック、アボット・ラボラトリーズ)が連携し、患者を危害する可能性のある、または医療施設を混乱させる可能性のある医療機器のソフトウェア脆弱性を排除することを目指す。
ハイテクなヘルスケアの未来は、より多くのロボット診断と手技を意味し、それらのシステムで使用される医療工具と部品の需要増をもたらす。例えば、マサチューセッツ州ヒンガムのXACT Roboticsが開発したXACT ACEロボットシステムは、8月30日、経皮的肺手技での使用を評価する初の米国臨床試験で患者登録を完了したと発表。これには癌の有無を確認する生検が含まれる。ハンズフリーのロボットシステムは、より早期に、より低侵襲で癌を検出できる可能性がある。
一方、iData Researchは2025年までに年間300万件のロボット手術が実施されると予測している。ダ・ヴィンチ手術システムのような装置のロボットアームには、医師が操作する微小器具が大量に必要だ。ロボット手術は切開が小さく、出血と瘢痕が少なく、入院期間が短く、回復が早い。
データ駆動型AIも患者アウトカム改善で重要な役割を果たすようになる。その明確な指標が、StrykerによるGauss Surgical(カリフォルニア州メンロパーク)の買収だ。Gaussは手術中の出血量を監視するAI搭載プラットフォーム「Triton」を開発した。
アディティブ製造も、患者固有のインプラント、工具、手術トレーニングモデルの製造において、重要な役割を拡大し続ける。例えば、イタリアのTsunami Medicalは、GE Additiveのレーザーと電子ビーム3Dプリンティングシステムを用いて、高度に複雑な脊椎インプラントの製造で業界を驚かせている。
小さな部品、選別の課題
医療機器材料が進化し部品が小さくなる中、Marubeni Citizen-Cincom(MCC、ニュージャージー州アレンデール)のLシリーズ・スイス式自動旋盤がその呼び声に応えている。
「医療には聞いたこともない材料がある」と、社長兼COOのブライアン・サッチ氏は冗談めかして言う。難削材はシンプルな部品にも、多くの工具を使ってさまざまな形状を作る複雑な部品にも使われる。
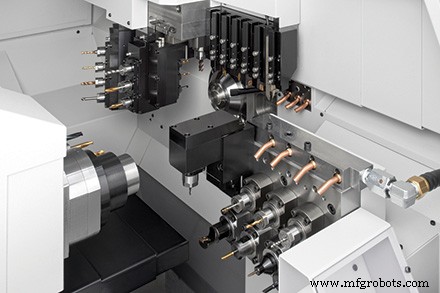
「Lシリーズはサブスピンドル付きガングマシンだ」とサッチ氏は説明する。「医療生産における大きな利点は、モジュール式だということ。その瞬間に多数の工具が利用可能で、一つ引き抜いて同じ場所に3本入れられる」
現在の医療用ドリル・エンドミルのような小径に対応するため、MCCは最大4倍加速のスピーダーを提供する。「ライブツールはモデルにより6,000〜9,000rpmに達するが、別のツールホルダーをスライドインすれば36,000rpm。それでも足りなければ、電動スピンドルをレトロフィットし、最大80,000rpmまで出せる」
例としてサッチ氏は、顧客が8/1000インチの穴をあける場合を挙げる。「そのためにはスピードが必要だ。あるいは16/1000インチや8/1000インチのエンドミルでコーナーを仕上げる。80,000rpmの電動スピンドルならこれらのポケットに入れられる。同じ工具をフェイスツール、クロスツール、バックワードフェイシングツールとして使えるので非常にモジュール性が高い」MCCは高速スピンドルメーカーNSKと提携し、これらの専用スピンドルを開発した。
約2年前、MCCは機械のB軸機能を拡張し、L20機械のATC(自動工具交換)バージョンを導入した。「これでB軸に13本の工具を搭載できるようになった」とサッチ氏。通常B軸は4本のみで、「今日の部品のタイトな角度を考えると、医療市場には『かなりホットな話題』だ」
2016年頃に導入されたもう一つのMCCイノベーションは、低周波振動(LFV)切削だ。このプロセスでは、工作機械が「Z軸またはX軸の切削パスを振動させ、非常に高速で切り込みと切り出しを繰り返し、微小なエアカットを作ってチップを切り裂きながら加工する」とサッチ氏。「医療分野はLFV技術を好む。初回使用者の多くが『これなしでは二度と機械を買わない』と言うほどだ。LFVならチップを100%確実に切る。中間はない。プロセスが安定すれば保証される。工具知識は依然として必要で、工具が折損することはあるが、チップ巻き付き問題は消える」
MCCの顧客は、300〜400台保有するOEMから10台程度の中小メーカーまで幅広い。そしてそれらの顧客は「あらゆる部品を作っている」とサッチ氏。一般的なボーンスクリュー、脊椎手術用ケージ、骨リーマーなどの各種手術ツール、人工股関節・膝関節手術に必要なものなど。直径約4mmの微小ボーンスクリューには縫合糸用の穴がある。「9種類の工具が異なる形状を切削するために投入される。この小さなボーンスクリューにはヘッド付きネジ以上の多くの形状がある」
それら微小部品が加工された後、選別が主な課題になるとサッチ氏は続ける。MCCはこのタスクに特化した自動化装置を製造している。
「部品が小さすぎてバケットに落ちると、300個くらい入っている。最後の一つを取り出して測定しようとしても、どれが最後かわからない。異なるトレイでカウントする装置を用意できる」とサッチ氏。
顧客は一つのトレイに100個入れ、トレイが移動したら次のトレイに1個、その次に100個、次のトレイに1個……と配置できる。10トレイあれば8時間や一晩無人運転可能。間隔を置いて部品を測定することで、コレクショントレイのおかげで以前の部品が良品か不良かを特定できる。
6軸のアドバンテージ
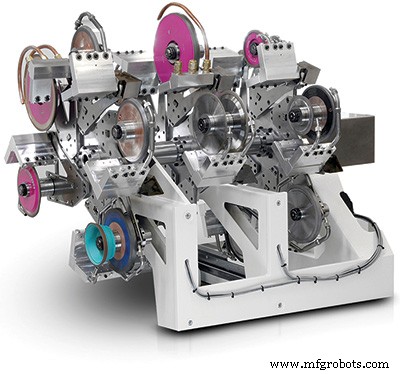
Rollomatic USA Inc.(イリノイ州マンデライン)の切削工具研削盤への安定した需要は、医療機器製造のレジリエンスを示す明確な指標だと、社長のエリック・シュワルツェンバッハ氏は断言する。
RollomaticマシンがOEMや受託メーカーから求められ、製造される多くの器具の中には、ラスプ、ボンドリル、スカルパーフォレーター、関節鏡用バーなど、さまざまな整形外科用切削工具がある。パンデミック中も「顧客の投資は以前と変わらず、増えも減りもしなかった」と同氏。整形外科や選択的手術の延期があったにもかかわらず、「これらの企業を維持し、再投資ニーズを維持するのに十分なビジネスがあった」
ここ数年、ロボット手術用のさまざまな器具の需要が高まっていると同氏は指摘する。しかし、それらのデバイスは特有の課題を抱えている。
「外科医がハンドピースで骨に穴を開けるドリルと、ロボットが出すドリルは異なる」と同氏は説明する。「ロボットは外科医より長いドリルを使う。長いドリルを作るのは短いドリルより難しい。まず、手術用工具ブランクがスイス型旋盤で軟らかい状態で加工され、その後焼き入れされる。これらのプロセスは本質的にブランクに歪みを生じさせ、長ければ長いほど曲がりが大きくなる。曲がると、確実なロード、研削、アンロードが困難になる。顧客に機械とセットアップを教える際、ある程度深く教え、曲がったブランクを回避する機能を理解してもらうよう注意しなければならない。曲がったブランクはメーカーによって矯正されることが多いが、それでも完全ではない。ただし完全である必要はない。機械はわずかな歪みなら対応可能だ」
業界がよりロボット化するにつれ、「ドリル先端への注力がより必要になる。外科医なら見て、調整し、圧力をかけてポイントが逸れないようにできるが、ロボットはできない。だからそれらのポイントはより自己中心寄せ(セルフセンタリング)に設計される必要がある。医療機器メーカーに、セルフセンタリングポイントがどのようなものかを教えている」
シュワルツェンバッハ氏はまた、整形外科用カッター向け17-4ステンレスのバリエーション増加にも言及。「材質がより軟らかく、硬度が低くなり、我々にとって適切な砥石を見つけるのが課題になっている。ご存知の通り、材料が軟らかいほど研削は難しい」このニーズに応えるため、Rollomaticはスイスと米国の砥石メーカーと提携し、軟らかい材料向けの砥石を調達している。
「材料が軟らかいほどバリが多く出る」とシュワルツェンバッハ氏。「バリ取りが課題だ。顧客は一般に研削後にナイロンブラシでバリを取る。特に軟らかい材料では。どの砥石やプロセスも完璧ではない。常にわずかな遊離バリが残り、何らかの方法で除去する必要がある。ナイロンブラシ、あるいはセラミックや研磨材を含浸させたブラシで除去している」
医療工具用クイックディスコネクトグリップも成長分野だ。これらは外科医がハンドピースにカチッとはめたり、ロボットアームに固定したりする。「我々が見た中で最も複雑になっている。ピールグラインダーでほとんどを加工している」
Rollomaticの6軸機能が、より柔軟なプログラミングと容易な砥石セットアップを必要とする医療メーカーにとってゲームチェンジャーだとシュワルツェンバッハ氏。
「複雑な砥石を使う必要がない。特にドリルポイントではよりシンプルな形状の砥石で済む。5軸機より容易にドリルポイントを作れる。忘れないでほしい:ドリルポイントの包含角は今や50〜60度まで低下している。金属用超硬ドリルの120〜130度とは対照的に非常に急峻だ。6軸機なら、5軸機でセットアップに苦労するより、はるかに容易にそれらのドリルポイントを研削できる」
Rollomaticのクイック砥石交換装置はさらなる利点をもたらすと同氏。「砥石交換装置付きマシンの販売が大幅に増えている。基本の砥石交換装置は6ステーションで、6つの砥石パックをセットでき、柔軟性が増し、短納期ロットに対応できる。短納期ロットは頻繁な段取り替えが必要で、より柔軟性が求められる。砥石交換装置付きマシンはそれに最適だ」Rollomaticが医療業界に販売するマシンの約8割は、前後一組の砥石を収める標準スピンドルを維持しているが、「一部メーカーが新技術を受け入れ始めている」
力試験の役割
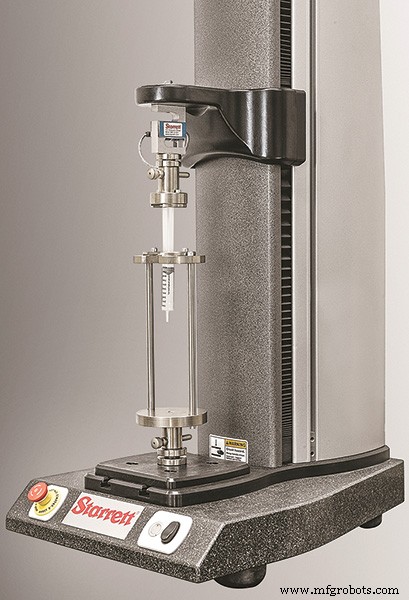
製造準備から部品完成後まで、力試験装置とその統合ソフトウェアは、医療製品にとって重要な機能を果たす。多くの場合、患者の快適性が目標だ。
例えば、針の形状とコーティングが皮膚への刺入しやすさをテストされ、接着剤は皮膚への粘着力や剥がれやすさで評価される。
製造前には、「装置が製造で使用する前に意図通り機能するか確認するテストを構築できる」と、The L.S. Starrett Co.(マサチューセッツ州アソル)のテクニカルサポートエンジニア、ジェイコブ・モラレス氏は説明する。バンデージの場合、「製造ラインで使用する前に接着剤をテストできる。サンプリングは例えば100分の1から10,000分の1の範囲で」。ポストプロセスでも「同じテストを再実行し、一貫性を確保できる」
このようなテストは、ASTMやISO規格に準拠して製造する場合や、トレーサビリティに不可欠な文書作成において特に重要だと、Starrettのフォース・材料試験担当テクノロジーマネージャー、エリック・パーキンス氏は付け加える。Starrettソフトウェアはフォースと材料特性の両テストを可能にし、適切なアイコンをクリックするだけで該当テストを実行できる。フォース測定は、ピーク荷重、平均荷重、圧縮試験などを含むGo/No-Go判定をカバーする。シリンジは単軸フォース適用の好例で、サンプル物質を用いて制御注入速度での注入力を測定できる。
これらのテストはサンプル情報を提供するが、サンプルを構成する材料固有のデータを常に返すわけではない。材料試験はさらに踏み込み、伸びや応力-ひずみなどの材料特性でテストする。
Starrettソフトウェアは製造プロセスに統合可能だとモラレス氏は説明する。
「フォースシステムでサンプルをテストする場合、入出力システムでプログラムしておけばテストを常時実行できる。製造装置がサンプルを機械に移送し信号を送る。機械はテストを実行し、結果に基づいた信号を出力する。その他の製造装置が適切に反応できる。許容差外の結果ならオペレーターにアラートを出せる」
この柔軟性により、「フォースシステムをPLCに接続し、生産ラインにインラインで組み込めば、人的データ入力エラーの可能性を排除できる」とパーキンス氏。「ユーザーは製品がキューに入るたびに自動的にテストできる」
StarrettのベーシックなL1フォースソフトウェアから、より高度なL2、L2Plus、L3オプションまで、「あらゆる製造規格の要求通りにテストできる機能を提供する」とパーキンス氏。Starrettソフトウェアはプラットフォーム間で互換性があるため、光学・ビジョンシステムを追加すれば極めて広範なメトロロジーソリューションになる。
そのカスタマイズレベルはソフトウェアにとどまらない。Starrettはメーカーと協力し、完全自動化システムを構築している。
「ロボットで部品をフォース試験システムに投入する。空気圧グリッパーで部品を把持する。常時稼働する試験プラットフォームとこのレベルの自動化が組み合わされば、『良品か不良かを判定し、ロボットが必要なプログラムを実行し、指定されたビンに仕分ける』」
GEの俯瞰的視点
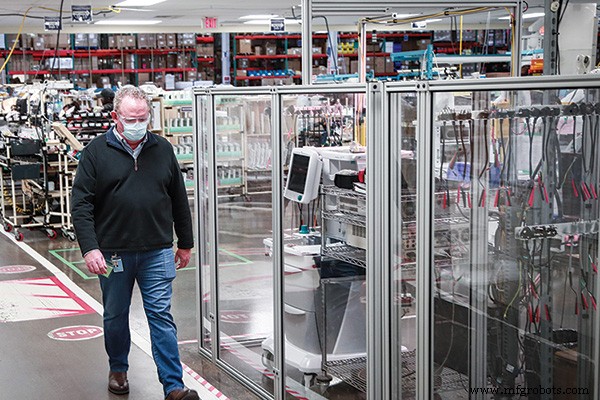
病院ワークフローの改善とサプライチェーン・レジリエンスの維持が、パンデミック中のGEヘルスケアの最優先事項だった。
「単なる生産性の観点だけでなく、異なる拠点で生産を維持するために自動化を活用するという観点から、自動化への要望が増している」と、GEヘルスケアの先進製造担当エグゼクティブ・チーフ・エンジニア、ジミー・ビーチャム氏(ウィスコンシン州ミルウォーキー)。「新人や入れ替わりの労働者を教育するより容易だ。必ずしも労働力の問題ではなく、サプライチェーン・セキュリティの観点で自動化が理にかなっている。ある地域から別の地域へ生産を切り替える場合、プロセスが自動化されていればずっと容易だ」
その哲学の主要部分は「ミスプルーフィング(間違い防止)」だと同氏は付け加える。「オペレーターを教育し、文書化された手順を用意していた。今では、オペレーターがやるべきことをデジタル化し、彼らとインタラクトする他の技術を採用しようとしている。例えばトルクステーションでボルトを締め付け、複雑な組み立て、そしてコボットが続く場合。それらすべてをデジタルで接続し、オペレーターとロックステップで動作し、その人とインタラクトし、すべてを覚えておく必要がない技術を検討している。これにより、世界3地域で同一製品を製造する際に大きな柔軟性が生まれる。一つの制御プロセスで済む。複雑な工程をいくつもサイクルする際、オペレーターが紙の手順書を暗記することに頼らなくて済む」
これは、スマート診断機器のアレイを生産するGEヘルスケアにとって極めて重要だ。アディティブ製造も方程式の大きな部分を占め、GEヘルスケアはそのプロセスも洗練させてきた。
「始めた当初は、おそらく80〜90%の時間をR&Dに費やし、アディティブがどう機能するか、いかに材料とパラメータを開発し工学要件を満たすかを模索していた」と同氏。「今は約80%が実行フェーズで、ものを生産に移している。残り20%は新しいファネル向けの新材料開発に充てている。メキシコ・モンテレイに生産施設があり、そこへ向けてかなりアクティブなファネルがある。さらに現場でのアディティブ応用もいくつか実行している」
結局のところ、パンデミックは挑戦的だったが、GEヘルスケアは嵐を乗り切った。
「最大の課題はサプライ(調達)と、人々を安全に工場へ入れることだった」とビーチャム氏。「ベンチレーターのようなケースでは、自動化に大いに頼って前例のない需要に対応した。多くの人を呼び寄せて作業させたが、顧客が切実に必要としていた製品量を生産するため、創造的な製造方法を見つけなければならなかった。そして、ものづくりを異なるやり方でできることを学んだ。それがさらなるアイデアを刺激した」
自動制御システム
- MD&M West 2018、医療部品製造の効率化を支える先進技術を紹介
- Stratasys:先進的3Dプリントでサステナビリティを推進
- Citrixレポート:2016年は製造技術の転換点
- 英国製造業のブースト:2018年インダストリー4.0成功への展望
- 自動車製造におけるスキルギャップの解消:イノベーションへの道筋
- ストーラ・エンソ、スマート自動化と5Gで製造を革新
- 人材育成と自動化で強靭な製造サプライチェーンを構築する
- ロボティクスと自動化が製造業の雇用創出を牽引──Made Smarterレポート
- インダストリー4.0が現代製造業をどう変革するか:メリット、実践、ROI
- 金属製造業の8つの誤解を解く:業界の真実
- IIoTが製造効率を向上させる6つの実証済み戦略