工業製造
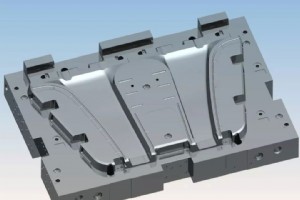
ラピッドプロトタイピングでマスターモデル(原型)を作成し、ワックス、シリコーンゴム、エポキシ樹脂、ポリウレタンなどの軟質材料を注型してソフト金型を形成します。例えば、金属とエポキシの混合物は常温でゲル状であり、常温で鋳造・硬化可能なため、金型複製に最適です。 この合成材料で作った射出金型の寿命は50〜5,000ショット。常温硬化シリコーンゴムで射出金型を作る場合、寿命は一般的に10〜25ショット。硫化シリコーンゴム金型を低融点鋳造に使用する場合、金型寿命は一般的に200〜500ショットです。 現代の工業製造における一般的なラピッドプロトタイピング手法は、大まかに4タイプに分類できます: シリ

CNC加工は長年にわたり製造業の主流製造手法として君臨してきました。しかし近年、付加製造(AM:アディティブ・マニュファクチャリング)のような新たな部品製造手法が台頭し、その地位が挑戦されています。CNC加工は栄光を維持できるのか? 新技術の利点がCNC加工を凌駕するのか? 一つの小さなネジの加工を通じて、CNC加工が置き換えられる可能性があるのかを検証します。 CNC加工によるネジ製造方法 現在でもCNC加工はネジ加工の主流手法であり、特にCNC加工工場がマシニングセンタへアップグレードされた今なおその地位は揺るぎません。 CNCマシニングセンタでワークを加工するメリットは広く理解されていま
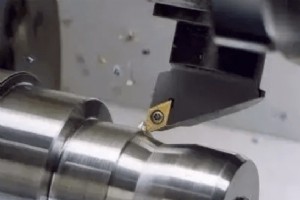
CNC加工において、フライス加工方法とは、工具がワークのフライス加工を完了する際の軌跡計画方法を指します。同一部品の加工において、様々なフライス加工方法が寸法・精度要求を満たせますが、加工効率は異なります。 フライス加工方法の分類 フライス加工方法は大きく4カテゴリーに分類されます: 単方向フライス加工(ユニディレクショナル) 往復フライス加工(レシプロカッティング) 周回フライス加工(サーキュラ/等高線) 複合フライス加工(コンパウンド) 複合パスは上記最初の3つの組み合わせです。単方向または往復パスは、加工戦略の観点からは全て「フライス加工パス」です。したがって、異なる加工戦略により、
現在、プラスチックの陽極酸化(アルマイト)業界は表面処理業界において大規模発展を遂げており、プラスチック製品の陽極酸化加工技術も継続的に改良されています。近年の動向を見ると、プラスチック製品の陽極酸化プロセスは装飾効果を高めるだけでなく、プラスチック固有の特性をより良く発揮させることができます。そのため、陽極酸化プラスチック製品はますます人気を集め、全会一致で歓迎されています。 陽極酸化の2大主要手法 一般的に、現在よく使用される加工技術は大きく2種類に分けられます:湿式陽極酸化(水陽極酸化)と真空イオンメッキ(真空イオン陽極酸化)。 湿式陽極酸化(水陽極酸化) 第一の湿式陽極酸化は、一般的に
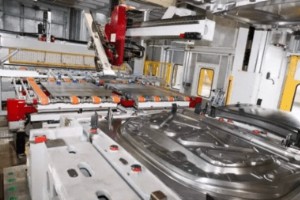
金属プレス加工(メタルスタンピング)製造プロセスは、固体金属部品と形状を迅速かつクリーンに作り出せます。専用ダイ(金型)を用いて金属板を精密に所定形状へプレス成形するプロセスです。自動車製造システムは巨大です。車の大型外装部品の多く(フロント/リアカバー、ドア、ルーフ等)はプレス工場から供給されます。プレスは自動車製造の4大工程の一つに過ぎませんが、なぜ最も重要とされるのでしょうか? 本記事でその理由を解き明かします。 自動車製造の4大工程とは? フォードが1913年に生産ラインを発明して以来、100年以上の進化を経て、標準的な自動車工場には今日、少なくとも4つの工場(プレス工場、溶接工場、塗
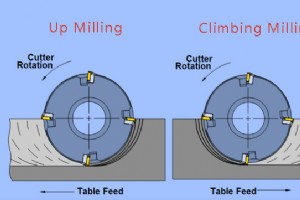
クライミングミリング(順送り)とアップミリング(逆送り)の違いがわからない? この記事を読めば明確になります。順送りと逆送りについて多くの混同がありますが、実際にはCNCフライス加工を曖昧に理解しているに過ぎません。目的の部品を加工する前にこれを正しく理解していないと、致命的な結果を招きます。 順送りと逆送りのシンプルな定義 まず知るべきは、順送りと逆送りは「フライスカッタの回転方向」と「送り方向」の関係に基づいて定義されることです。カッタの回転方向とワーク送り方向が同じ場合を「順送り(クライミングミリング)」、逆の場合を「逆送り(アップミリング)」と呼びます。これが定義ですが、両者にどのよう
科学技術の発展と製造レベルの向上に伴い、曲面部品や曲面金型が産業分野でますます広く使用されるようになっています。曲面部品加工では通常フライス加工が用いられます。では、曲面フライス加工時に何に注意すべきでしょうか? 以下のポイントが重要と考えます。 フライス盤治具取り付け時に注意すべき要因 工作機械に取り付けたフライス盤治具の安定性と動的条件下での耐震性を高めるため、各装置の構造はコンパクトに、治具の重心はできるだけ低く、クランプ本体と工作機械テーブルの接触面積は大きくすること。 フライス盤で生産効率を高める(切削時間短縮)ため、治具設計時にはワークをいかに素早く取り付け、段取り時間を短縮でき
近年、金型製造業界で「高速フライス加工がワイヤー放電加工(ワイヤーカット)に取って代わる」との声があり、一部の工場経営者が設備投資で非合理的な選択をするケースが見られます。工場は両技術の長所・短所を正しく理解し、自社の加工ニーズに合った設備を選定すべきであり、盲目的にトレンドを追うべきではありません。 高速フライス加工の発展がワイヤー放電加工を置き換えられるか? ワイヤー放電加工と高速フライス加工は、金型成形加工技術の二大主流プロセスであり、それぞれに利点があります。高速フライス加工技術の急速な発展に伴い、そのトレンドがワイヤー放電加工を置き換えることはあるのでしょうか? 客観的に言えば、高速
1980年代、チャック・ホールというエンジニアが「3Dオブジェクトをプリントする」アイデアを思いついたとき、それはSFのように思われました。しかし以来、3Dプリントは段階的に現実のものとなり、蒸気機関、電気、コンピュータと同様に、世界を根底から変えるゲームチェンジャーとなっています。 3Dプリンターは製造業における設計・製造サイクルを大幅に短縮するだけでなく、複雑な形状・構造の製作を容易にします。工場や生産ラインを必要とせず、プロダクトデザイナーが設計データを直接ユーザーへ届ける、新たな製造時代の幕開けさえ予感させます。 世界トップ企業すでに3Dプリント技術を採用しています。フォードはエンジン
CNC工作機械は、コンピュータ技術、自動化技術、サーボドライブ、精密測定、精密機械など各分野の新技術を統合した高効率自動工作機械であり、新興の産業制御技術です。優れた経済性と高い生産効率により、生産現場での重要性は増すばかりです。しかし、一度CNCシステムに障害が発生すると、工作機械の稼働率が向上せず、システムの有効性が低下します。本記事では、実務経験を踏まえ、CNCシステムのトラブルシューティングとメンテナンスの一般的手法を解説し、CNC加工の効率向上を図ります。 1. 物理的手段による故障診断 メンテナンス担当者が、故障発生時の光・音・臭いなどの異常現象を観察し、システムの各部位を注意深く
CNC加工は、自動車部品や車両製造全体の効率をどう高めているのか? ここで概要を学びましょう。5G技術の普及と情報技術の急速な発展という背景のもと、CNC加工サービスを積極活用して中国の伝統的機械製造業の発展を促すことは、極めて意義深いことです。一方で、産業発展スピードが極めて速い中、市場ニーズの変化により「少量多品種」の傾向が強まり、製品品質向上と価格競争力の両立、さらに市場変化への敏感な対応力が求められています。 数値制御技術の登場は、製造企業の競争力強化と高品質機械部品の生産において重要な役割を果たしてきました。これは自動車製造業において顕著に見られ、明確なプラスの意義と経済効果をもたら
ダイカストプロセスの多くの特性により、非鉄合金鋳物の精度向上、生産効率改善、表面品質向上において大きな利点を発揮します。自動車・オートバイ産業の発展、鋳物品質向上、省エネ、公害低減といった設計要求の実現に伴い、非鉄合金ダイカスト、特に軽合金ダイカストの適用範囲は急速に拡大しています。中でも最も広く使用されているのがアルミダイカストです。 データによれば、工業先進国ではアルミ合金・マグネシウム合金鋳物による鋼鋳物の置き換えが重要なトレンドになっています。現在、ダイカストは自動車用アルミ合金成形プロセスの中で最も広く用いられており、様々な自動車成形プロセスの49%を占めています。 しかし、ダイカス
CNC加工における「CNC治具(ジグ・フィクスチャ)」とは何か? どのように活用すべきか? 本記事では、ジグとフィクスチャの定義、使い方、意味、構成部品、種類、作動原理まで詳しく解説します。 ジグ(Jig)とは? ジグとは、ワークピースを保持・位置決めし、かつ複数の切削工具をガイド・制御する装置です。ワークの保持と工具のガイドは、互いに真の位置関係で保たれます。 構造上、ジグは鋼板、フレーム、またはボックス(場合によっては非金属)で構成され、要素を同一位置に保持する機構を備え、図面・仕様・工程設計に従って工具をワーク上の正確な位置へ導きます。 CNCフィクスチャ(Fixture)とは? フィク
CNC生産を思い通りの速度で進めたいとお考えではありませんか? 納期を過ぎてもまだ納品されず、お困りではありませんか? ここでは、生産を最速で加速させるためのプロフェッショナルなガイドをご紹介します。 CNC加工高速化のためのテクニック 1. 主軸回転数を上げる まず、メーカー側で何ができるかを知る必要があります。いずれにせよ、回転数を上げることは可能です。 2. 切込み深さと切削幅を最適化する これを手作業で行うのは容易ではありません。何年もかけて何百通りもの組み合わせを試すか、経験則に頼るかになります。しかし、その場合、プロジェクトにとって最適な切込み深さと切削幅を見逃す恐れがあります。
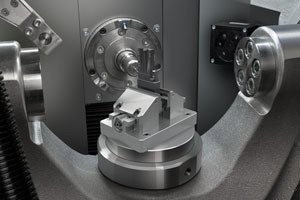
コンピュータ数値制御(CNC)により工作機械を制御して製品や部品を製造・加工することをCNC加工と呼びます。CNC加工とは、CNC工作機械によって材料を自動的に削り取り、ワークピースを所定の形状・寸法に仕上げる減法製造プロセスです。一般的にプラスチックや金属が使用され、削り取りが完了すると完成品が得られます。 このプロセスは「削り出し製造(サブトラクティブ・マニュファクチャリング)」とも呼ばれます。工作機械の動きを制御するために、通常はコンピュータ・アプリケーション(CAMソフトウェアなど)が必要です。 代表的なCNC工作機械の種類 CNC加工プロセスには、最も一般的なCNCフライス加工とCN
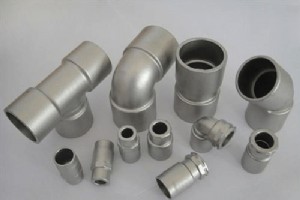
プロの機械エンジニアとして、CNC加工、CNCフライス加工、CNC旋削加工を聞いたことがあるかもしれません。では、NCとは何かと聞かれたことはありますか?CNC加工とNCの関係は?それらの違いは何でしょうか?この記事では、シンプルでわかりやすいテキストでCNCとNCの違いを答えます。 NCとは? NC(数値制御)とは、離散的なデジタル情報を使用して機械やその他の装置の動作を制御することを指し、オペレーターによってのみプログラミングできます。 CNCとは? 発明以来、CNCは製品製造、モデル製造などの分野で広く使用されてきました。積層造形などの新技術が登場した現在でも、CNC加工は最も成熟し
射出成形はプラスチック製品の最も一般的な加工方法です。射出成形は高効率と大量生産の代名詞です。射出成形部品のユーザーとして、製品欠陥に遭遇したことはありますか?そのような不合格品はどのように生まれたのでしょうか?射出成形プロセスで不良品の発生を防ぐために何に注意すべきでしょうか?この記事では、不良品につながる要因と解決策を詳細にリストアップします。射出成形技術をより深く理解するお手伝いができれば幸いです。 1. 射出成形時の収縮 熱可塑性成形時に発生する収縮は、完成品の歩留まりに直接影響します。熱可塑性成形収縮に影響する要素は以下の通りです: 1.1 成形工程中のプラスチック種類:結晶化に
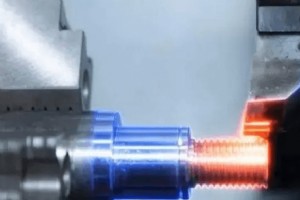
ねじ切り旋削とは、ねじ加工プロセスを指し、具体的にはワークピースの回転、旋削工具がワークピースの軸に沿って1リード移動することです。刃先軌道が形成するワークピースのねじ面加工プロセスです。ねじは、CNC工作機械主軸の位置エンコーダーと主軸速度の同期によって加工されます。 ねじ加工の使い方? CNC旋盤は、ねじを切るとき、荒切りから仕上げ切りまで同じ工具パスで繰り返し操作します。速度を変更したいとき、メインシャフトの位置エンコーダー出力情報を与える必要があります。ネジ切りナイフが切削するとき軌道は変わりません。情報入力システムに応答時間の遅延があるため、主軸速度が変わるとナイフが切るねじが異な
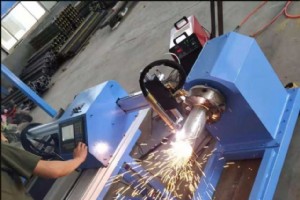
現在、国内の高速ワイヤーカット放電加工機で使用される電極ワイヤー放電加工には、モリブデンワイヤー、タングステンワイヤー、タングステン・モリブデンワイヤーなどがあります。タングステンワイヤーの価格が高いため、モリブデンワイヤーが主に生産操作で使用されます。ワイヤー搬送機構はワイヤー搬送の平均速度を約8m/sに制御し、工作機械のワイヤー貯蔵ドラムに設置されて往復循環します。ワイヤーがなぜ断線するのか知っていますか?そしてこれらの問題をどう解決するか?この記事ではその理由と5つの解決策を紹介します。 なぜワイヤーが切れるのか? 電極ワイヤーの直径が小さいため(純モリブデンワイヤーの最小直径は0.0
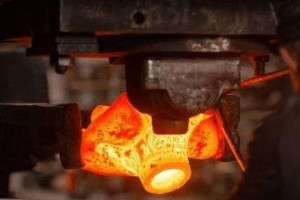
金型製作では鋳造と鍛造という言葉をよく耳にします。この2つの製造プロセスの違いをどう見分ければよいでしょうか?金型製作では鋳造と鍛造のどちらを選ぶべきでしょうか? なぜ金型製作が必要なのか? 金型製作とは、CNC加工やその他の方法で原材料を金型に変換し、その後研磨工具を通じて部品を大量生産することを指します。 仕組みはシンプルです。まず、金型設計者が製品(部品)の要件に従って、コンピュータで(または手描きで)金型構造を設計し、次に熟練工が図面の要件に従ってさまざまな機械加工(旋盤、フライス盤、マシニングセンター、放電加工、ワイヤーカットなど)で金型の各部品をうまく作り、組み立てとデバッグを
産業技術