工業製造
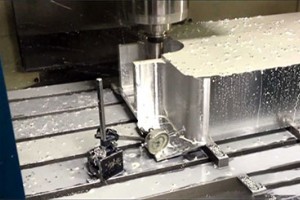
CNCフライス登場以来、多くの加工エキスパートやサービスプロバイダーが自動化推進に努めてきました。しかし、依然として手動旋盤を堅持する現場があります。 CNC機導入能力がないからではありません。CNCフライスの全技術を持ってしても、手動旋盤にしかないメリットが存在するからです。主なもの: 1. 初回・少量生産でコスト効率が良い CNCフライス設備は高度複雑技術で、機械購入と人員訓練に多額投資必要。初期生産ラインでは特に生産コスト高。手動旋盤は、高度専門的で人的介入多く必要な小規模プロジェクトに最適です。 2. 小規模プロジェクトに最適 小規模プロジェクトをコスト効率よく効率的に完了したいな
塗装は芸術形態であると同時に、機械加工部品の重要な表面仕上げ方法であり、外観と特性を変化させます。塗装とは?CNC加工でどう塗装するか?本表面仕上げガイドで塗装定義、種類、用途、プロセス等紹介します。 塗装プロセス パウダーコーティング同様、塗装はCNC加工後の付加・変更表面仕上げで、塗料、顔料、色を固体表面に付着させることを指し、金属・非金属問わずあらゆる形状のCNC加工部品に実施可能。塗装により最終部品表面に着色保護層を付与できます。ウェットペイントは伝統的塗装法で、水性または溶剤系塗料・顔料をスプレーし、医療、航空宇宙、防衛、商業産業で使用される機械加工部品に施工されます。 塗装工程
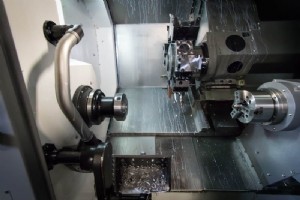
CNC旋削は、材料バーをチャックで保持し回転させながら、工具をワークに送り材料を除去し所望形状を創る製造プロセスです。ツール装着タレット(中央部)がプログラムされ、原材料バーに移動し材料除去しプログラム結果創出。「減法加工(サブトラクションマシニング)」とも呼ばれ材料除去伴うため。センターが旋削・フライス両機能持つ場合(上図)、回転停止し他形状のフライス加工(穴、スロット、フライス面)追加可能。 材料は通常丸棒だが、角材、六角材等も可能 バー送り装置によりバー長変動。量産時ハンドリング量に影響 CNC旋盤・ターニングセンタはツールをタレット装着、コンピュータ制御。タレット保持工具数多いほど
機械製品の高精度化・高度化に伴い、特に航空宇宙、軍事、海洋、ハイテク産業では、汎用機に代わりCNCマシニングセンタが高い要求に応えています。CNC部品製造で最も一般的な加工プロセスであるCNCフライス加工サービスにはフライス盤が必要です。CNCフライス盤(CNCミル)とは何か? どう動作するか?CNCLathing.comが定義、機能、種類等詳細を紹介します。 CNCフライス盤(CNCミル)とは? CNC(数値制御)フライス盤またはCNCミルは、ドリルと切削工具を備えフライス加工を完了するコンピュータ制御機械です。フライス加工は、回転する円筒形切削工具でワークから材料を除去し、様々な形状、溝

精密加工部品は精密なコンピュータ制御下で製造され、多くの重要産業で広く使用されています。精密加工とは何か?CNC精密加工で何に注意すべきか?CNCLathing.comとともに精密部品加工の有用なノウハウを見ていきましょう。 精密加工とは? 精密加工とは、ワークから材料を除去し、厳しい公差仕上げを持つ精密工具・部品を製造する製造プロセスです。精密部品加工プロセスは、繰り返し性、安定性、一貫性、精度、耐久性を持って実行されます。旋削、フライス、放電加工等の精密加工機は一般にコンピュータからのデジタル信号で制御され、このプロセスをCNC精密加工と呼び、位置決め、速度、座標、送り速度等の諸面を厳密
本ガイドでは、CNCLathing.comが金属表面仕上げ─パッシベーション(不動態化)の定義、用途、メリット等を紹介します。 パッシベーション&コンバージョンコーティングとは? パッシベーションはCNC加工後に実施されることが多い表面仕上げ方法で、ステンレス鋼等の金属に対する化学処理により、遊離鉄等の汚染物を除去するか、薄い保護膜を形成してシェルを作り、耐食性向上や化学反応性低減を図ります。パッシベーションプロセスは特定条件下でのみ発生します。 コンバージョンコーティングは、化学的または電気化学的プロセスにより金属を保護層に変換するコーティングです。パッシベーション/コンバージョンコーティ
CNCカッター選定と切削条件決定は、CNC加工プロセスの重要要素です。加工効率だけでなく加工品質に直結します。CAD/CAM技術発展により、CAD設計データが直接CNC加工に活用され、特にDNCシステム・マイコンとCNC工作機械の連携により、設計・工程計画・プログラミングの全工程がコンピュータ上で完結し、特別な工程ファイル出力が一般に不要となっています。 現在多くのCAD/CAMソフトが自動プログラミング機能を提供。これらはプログラミング画面で工具選定、加工パス計画、切削条件設定等の工程計画関連項目をプロンプト表示。プログラマーは関連パラメータ設定のみでNCプログラム自動生成・CNC機転送が可
切削液には多くの種類があります。一般的なのは半合成、全合成、油性切削液。水溶液の冷却効果が最良、極圧切削液の潤滑効果が最良。種類が多く性能差大のため、被削材に応じた切削液選定法を学ぶ必要があります。 鋳鉄加工 TF-2301は新型鋳鉄防錆切削液で優れた防錆性能。優れた冷却・洗浄・潤滑性も兼備。主に鋳鉄磁性材料と鋼の加工・防錆用。亜硝酸ナトリウム等有害物質不含有。 鋼加工 TF-HGS113は汎用コストパフォーマンス切削液。有害物質不含有。鋼、銅、アルミ等多材料の加工潤滑・冷却に適し、チタンにも使用可。チタン合金、ステンレス、合金鋼、ガラスセラミックス加工潤滑・冷却にも対応。 アルミ・マグ
Junyingがあなたの加工プロジェクト向け金属選定を、特性・メリット・デメリット観点で解説します。特に強度重視なら鉄系金属(鋳鉄、鋼等)が最適です。 ダクタイル鋳鉄(球状黒鉛鋳鉄)ASTM A536 通常、ダクタイル鋳鉄は上下水道用鋳鉄管に使用。アルミより高強度が必要な自動車部品に有用。農業トラクタ、油井ポンプ、クラス8トラック等産業分野でも使用。球状黒鉛鋳鉄は風力発電業界のハブ・機械フレーム等構造部品、複雑大型形状・高荷重用途に適する。優れた振動減衰特性を持ち、工作機械製造では鋼より優れます。 メリット グレー鋳鉄より高強度。引張強さ60,000〜120,000psi(グレー鋳鉄は2
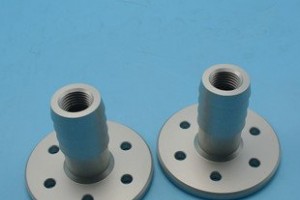
アルミニウムは酸素、ケイ素に次いで地球地殻で3番目に豊富な元素です。優れた耐食性と低密度を持ち、輸送、航空宇宙、電気、建築産業で重要です。家庭用品にも使用されます。アルミの25%は鋳造、残りは鍛造または合金アルミです。 鋳造アルミニウム MIC6、319、356、383 アルミ319はシリンダヘッド・トランスミッションハウジング、356はシリンダヘッド、383はエンジンブロックに使用。高圧ダイカスト部品は熱処理不要。アルミダイカストは非常に強く、鍛造アルミより安価。 メリット 完全リサイクル可能 優れた耐食性 熱・電気伝導良好 より軽量で剛性高い設計可能 デメリット 温度変化時の伸
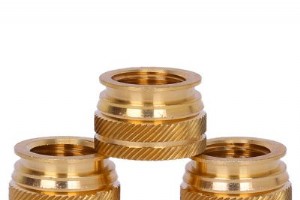
銅を主成分とする金属合金には、黄銅(亜鉛添加)と青銅(銅に錫添加)があります。 銅合金は、優れた強度、延性、熱・電気伝導性、優れた耐食性を特徴とします。最も硬く強い銅合金はベリリウム銅で、多くの高強度鋼と類似の機械的特性を持ちながら、より優れた耐食性を発揮します。 黄銅(ブラス) 一般黄銅、ネーバルブラス、黄銅アストロラーベ 銅合金の主要合金元素は亜鉛で、黄銅と呼ばれます。金色の外観から装飾用途に使用。低摩擦が必要な場所(ギア、錠前、ベアリング、バルブ)でも使用。ファスナーにも適する。何より楽器(ベル、ホルン等)に広く使用され、優れた加工性と耐久性が求められます。 メリット リサイクル容
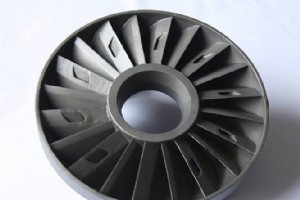
高温ニッケル合金は一般に超合金(スーパーアロイ)または高性能合金と呼ばれ、優れた表面安定性、優れた機械的強度、耐食性、耐酸化性、耐熱クリープ変形性を特徴とします。超合金にはハステロイ、ワスパロイ、インコネル、レネ合金、インコロイ、TMS合金、MP98T、CMSX単結晶合金などがあります。1940年代以来、高性能タービンエンジンの需要が超合金開発を牽引してきました。このような過酷環境には特殊材料が必要です。ニモニックは最初期に開発された合金の一つで、イギリスのウィットルエンジンに使用されました。1950年代の真空溶解法により材料温度能力が向上。単結晶(SC)と方向性凝固(DS)製造法の登場が大き

家電製品は約100年の歴史を持ち、面倒で時間のかかる家事を助け、人々により快適で美しい生活環境を創造してきました。洗濯機、ブッシュ、ボルト、ネジ、シャフトなど多くの家電部品はCNC加工で製造されています。自動旋盤は高精度部品を製造可能。通常、小型部品で数量が多い場合は自動旋盤を使用。ケース・エンクロージャ等の大型部品にはCNC加工を使用します。Junyingは家電部品製造の豊富な経験を持っています。
コバルトクロム(Co-Cr合金)ASTM F75 / F799 コバルトとクロムを融合させたCo-Cr合金は、1900年代初頭にエルウッド・ヘインズによって発見されました。CoCrはコバルトクロムを表し、耐食性、耐熱性、耐摩耗性に極めて優れ、歯科インプラント、ガスタービン、整形外科インプラントに用いられます。20世紀に医療工具製造に採用され、1960年に初のCo-Cr義肢心臓弁が移植されました。また、歯科部分ブリッジ、膝・股関節など多くの人工関節製造にも使用されます。 メリット 耐食性、耐熱性、耐摩耗性に極めて優れる デメリット 加工が困難 コストが高い タングステン EA17、
CNC加工で製造可能なハードウェア部品とは?この疑問は多くの産業に関わります。例えば、携帯電話部品はCNC加工で製造されます。CNC加工で製造可能な例をいくつか挙げます: 機械装置部品:電流計コンピュータ検証システム、パイプライン検査装置、ロボット等 電子製品:携帯電話、ファックス、デジタルカメラ等 家電製品:テレビ、ボイラー、コーヒーメーカー、ジューサー等 医療機器:X線装置、透析装置等 自動車部品:シャフト、バイク部品、計器盤等 Junyingは産業用部品製造の豊富な経験を持ち、CNC加工、3Dプリント、亜鉛合金・アルミ合金ダイカスト技術を提供しています。多くの大学研究室に実験部品を供
CNC加工における材料特性。材料選定はCNC加工で最も重要な部分です。詳細情報はこちら:CNC加工材料特性
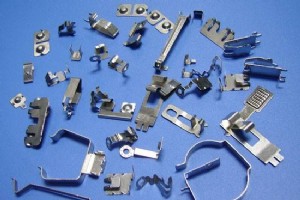
CNC加工は優れた強度と厳しい公差でカスタム部品を製造でき、量産にも適しています。実際、CNC加工は現在、金属プロトタイプ製造で最も効率的な手法です。多くの分野でその利点から広く採用されています。CNC加工部品設計前に、CNC工作機械の動作原理を理解しておく必要があります。 CNC加工の仕組み 高速回転する切削工具により、ソリッドブロックから材料を除去し、図面通りの所望部品を作り出します。切削工具はCNC加工で重要な役割を果たし、直接ワークに接触し余分な材料を除去して所望形状を得ます。 最も一般的なCNC切削工具(エンドミル、ドリル等)は、特定形状の切れ刃と制限付き切削長を持つ円筒形シャンク
優良CNC加工メーカー選定は、一般工場選びとは全く異なります。CNCメーカーはカスタムCNC加工サービスを提供し、図面やサンプルに基づき部品を製造します。顧客が購入できる完成品在庫はありません。 良いメーカー選びは成功の半分です。しかしCNC加工サービスに詳しくない方にとって、良い加工メーカー選びは容易ではありません。発注前に以下のポイントを検討すべきです。 CNC加工業界での実績年数: 一般に、CNC加工歴が長いメーカーほどプロフェッショナルです。精密加工事業10年以上なら、多くの経験を蓄積し、複雑部品や難削材対応力があります。業界で遭遇する困難への解決策を持っています。10年以上の実績
薄肉部品は、軽量・コンパクト構造・少材料使用の利点から多くの分野で広く使用されています。しかし、剛性と強度が低いため変形しやすく、CNC旋削での製造は困難です。 弊社経験に基づき、CNC旋削による薄肉部品品質向上の方法を解説します。クランプ方法、切削工具・パラメータ選定などに取り組みます。 薄肉部品が変形する理由 力(クランプ力) 薄肉のためクランプ力でワークが容易に変形し、寸法精度と形状精度に影響します。 熱(切削熱) 切削熱による熱変形と、薄肉ゆえの寸法制御困難。 振動 切削力、特に径方向切削力により振動・変形が発生しやすく、寸法精度と表面粗さに影響。 合理的なクランプ方法の選定
精密加工には多くの利点があり、自動化、製造、航空宇宙など多くの産業のあり方を変革してきました。精密加工の恩恵を最も受けている重要産業の一つが医療産業です。現在使用されている多くの医療製品は、精密加工なしでは不可能でした。精密エンジニアリングが医療製品にどう影響するか見てみましょう。 最厳公差への対応 医療産業には安全性と高精度が求められます。精密加工により、手術器具に必要な精密寸法を実現できます。 数年前までは、手術分野でレーザーやロボティクスに使用される複雑部品を加工で製造することは不可能でした。加工技術へのアクセスにより、さらなる発見と革新が可能となり、医療の進歩につながっています。これ
産業技術