工業製造
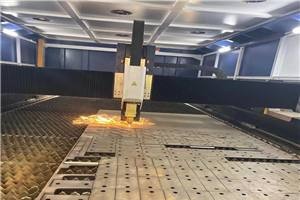
レーザー切断は、レーザーを用いて材料を切断するプロセスで、高出力レーザー出力を光学系を通じて照射することで動作します。主に産業生産用途で使用されてきましたが、近年は中小企業、学校、ホビーユースにも普及しつつあります。レーザー光学系とCNC(数値制御)により、材料または光ビームを制御します。市販レーザー切断機は、切断パターンのCNCまたはGコードに従うモーションシステムを必要とします。集光ビームを材料に照射すると、材料は溶融、燃焼、気化、またはガスジェットで吹き飛ばされ、高品位表面仕上げの切断面が得られます。産業用レーザー切断機は、平板材、構造材、配管材の切断に用いられます。 レーザー切断の精

精密加工は、単体部品または機械の部品として必要とされる精密コンポーネントを製造する手法です。これらのコンポーネントは、特定の動作に適合し、搭載される機械やシステムにマッチするよう、高精度で加工される必要があります。精密加工には多様な原材料が使用可能です。ここでは精密加工プロセスでよく使用される7つの代表的材料を詳述します。 精密加工でよく使われる7つの材料 1. ステンレス鋼 強度と耐食性に優れ、精密加工で一般的な材料です。真空密閉溶接が可能な利点があります。しかしステンレス鋼には多くの種類があり、それぞれ異なる処理が必要です。非常に汎用性の高い金属で、価格、入手性、加工性は合金やグレード

技術進歩により高速・高精度CNC加工が加工業界の主流となっています。ワーク加工難易度と精度向上は、加工技術の革新だけでなく、切削液の普及と急速な発展ももたらしました。切削液使用時は、ワーク材質性能に応じて適切な切削液を選定すべきです。同時に、ワーク表面精度、切削液と工作機械性能を向上させるため、切削液を定期的に維持管理・交換すべきです。高品質切削液が加工プロセスに与える影響は極めて重要です。 高品質切削液が切削効率を向上させる 高速加工とは大送り・高主軸回転を意味します。単位送り増加は加工負荷増大を意味し、切削液により強い潤滑性能と冷却性能が要求され、切削中の発熱とワーク変形を抑制し、切削に
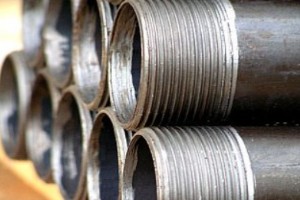
CNC旋盤では、メートルねじ、インチねじ、モジュールねじ、直径制御ねじの4種類の標準ねじを加工できます。どのねじを切る場合も、旋盤主軸とCNCチップは厳密な運動関係を維持する必要があります:主軸1回転につき、CNCチップが1リード分、対称的に移動することです。以下、各種ねじの分析を通じて理解を深め、確実な加工を可能にします。 一般ねじの仕様解析 CNC旋盤加工では普通ねじに多くの仕様が要求されます。必要な仕様の計算・解析は主に以下の2点です: ねじ加工前のワーク径: ねじ加工プロファイルの収縮を考慮し、ねじ加工前ワーク径はD/D-0.1p、すなわちねじ山外径を0.1ピッチ分減らします。材料
薄肉CNC加工部品をどう製造するか?クランプ、切削、パラメータが部品内部応力に与える影響、切削力と切削熱が切削中の部品構造に与える影響を考慮する必要があります。部品精度と表面品質をどう確保するか?薄肉部品加工の3つの重要ポイントを解説します。 薄肉部品加工ガイド&ノウハウ:切削工具選定、ツールパス計画など 切削工具の選定 より合理的な切削工具選定は生産効率を直接向上させます。アルミ合金材料の切削には高級工具材は不要で、一般に超硬エンドミルで対応可能、コーティングは無コートまたはダイヤモンドコート。荒加工では精度・品質を考慮せず、金属材料を最大限効率よく除去することが目的のため、大径工具を選
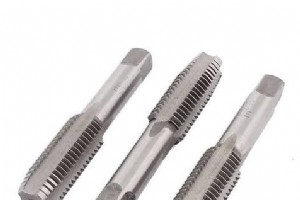
内ねじ加工の一般的工具であるタップは、スパイラルタップ、ポイントタップ、管用タップ、ロールタップなどに分類され、ねじ加工の主力工具です。では、どうタップを選ぶべきか?タップ材質とコーティングの違いから解説します。 タップ選定のポイント:材質とコーティングの違い タップの材質 タップ性能は材質に大きく依存します。優れた材質を選ぶことで、タップの構造パラメータをさらに最適化し、より効率的で厳しい条件下でも長寿命化が可能です。現在、大手タップメーカーは独自の材質工場や配合を持っています。また、コバルト資源・価格問題を背景に、コバルトフリー高性能ハイスも登場しています。 工具鋼: 主に手動タップ
タップは中小径内ねじ加工用の工具で、構造がシンプルで使いやすく、手動でも工作機械でも使用可能です。ねじタップ加工ではどのような問題が発生し、どう原因を特定し解決すべきか?実務に即して解説します。 タップ加工の問題、原因、解決策・修正のポイント タップ歯欠け 原因: タップの前角(すくい角)が大きすぎる、タップ各歯の切削厚が大きすぎる、タップの焼入れ硬度が高すぎる、長期間使用による著しい摩耗。 解決策: 前角を適切に減らす、切削コーン長を適切に延ばす、硬度を適切に下げる、早期にタップを交換する。 タップ折損 原因: ねじ下穴径が小さすぎて切り屑詰まり・排出不良、下穴深さ不足、切削速度過大、
深穴加工は、既存用途向けに特別に設計された切削工具を主体とする加工分野です。多くの産業分野で深穴加工が関わっています。深穴加工と他の穴加工手法の違いは?穴加工の困難点とプロセス改善策は?詳しく解説します。 深穴加工の特徴 一般的な部品加工と比較して、深穴加工には以下のプロセス特性があります: 高品質要求: 寸法精度はIT6〜IT12、表面粗さRaは0.2〜25μmの範囲。形状・位置精度、加工硬化層、残留応力、表面物理・力学的特性すべてに高いレベルが要求されます。 半密閉状態での加工: 深穴部品の内面加工は半密閉状態で行われるため、作業者が工具の切削状態を直接観察できません。また、切り屑収容
ワイヤ放電加工(WEDM)は、連続的に移動する細い金属線(電極線)を電極として、パルス放電によるスパークで金属を溶融除去し、ワークを切断する加工法です。ワイヤ放電加工のメリット・デメリットは?CNCワイヤ放電加工のプロセス手順は?詳しく解説します。 ワイヤ放電加工のメリット 適用範囲が広い: 材料の厚さや硬度を問わず、導電性材料であれば薄板から超硬合金まで加工可能です。 複雑形状に対応: 直線切断だけでなく、円弧や直線と円弧の組み合わせなど複雑形状の切断が可能。上下ワイヤを独立制御することでテーパー加工も可能です。 高精度: 加工精度は研削盤に匹敵します(0.005mm単位)。 バリなし:
多くの産業用途において、ステンレス鋼は優れた耐食性を発揮します。これが「ステンレス鋼が錆びない」理由です。機械的破損以外で、ステンレス鋼の深刻な腐食形態として局部腐食があります。局部腐食による故障事例は全体の約半数を占めます。実は、適切な材料選定により多くの故障を未然に防止できます。ステンレス鋼における一般的な腐食の種類は?各鋼種の耐食性の違いは?詳しく解説します。 ステンレス鋼の腐食種類 応力腐食割れ(SCC) 腐食環境下で応力を受けた合金に深刻な亀裂が進展し、脆性破壊を引き起こす現象の総称です。脆性破壊の形態を示しますが、高靭性材料でも発生します。必要条件は引張応力(残留応力、外部応力

金型の性能は熱処理技術によって大きく左右されます。熱処理により金型鋼の靭性を高めることで、金型寿命を大幅に延ばすことが可能です。 熱間金型の作業環境は極めて厳しく複雑です。加熱されたビレットや溶融金属と直接接触し、プロセス全体で繰り返し加熱・冷却されるうえ、衝撃荷重も作用します。そのため、熱間金型鋼には極めて厳しい性能要求があります。熱処理と表面処理技術により金型の性能指標を向上させ、金型寿命の改善を図ることができます。 熱処理とは? 熱処理とは、材料を固体状態で加熱・保持・冷却し、所望の組織と特性を得る金属熱加工プロセスです。 金属熱処理は機械製造における重要工程の一つです。他の工程と異な
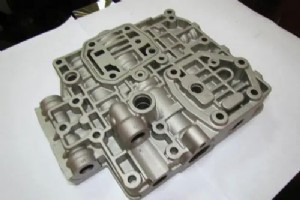
金属鋳造プロセスについて語られるとき、最もよく耳にするのが「砂型鋳造」と「金型鋳造(永久金型鋳造)」という二つの言葉です。これらは重要な鋳造方法ですが、適用分野は大きく異なります。わずか5分でその違いを理解してみませんか?この記事では、できるだけ平易な言葉で、最短時間で両者の違いをご紹介します。 金型鋳造(永久金型鋳造)とは? 金型鋳造(ハードモールド鋳造)とは、溶融金属を金属製の型(金型)に注いで鋳物を得る鋳造方法です。 金型は金属製のため繰り返し使用可能(数百〜数千回)ですが、製造可能な鋳物の重量と形状には制約があります。例えば、鉄鋼材料では単純な形状のみ鋳造可能で、重量のある鋳物や薄肉
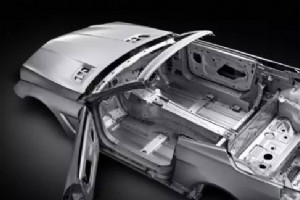
コカ・コーラが好きな人、ペプシが好きな人、さまざまですが、コーラ缶がどう作られているかご存知でしょうか?スタンピング(プレス加工)は機械加工業界で最も典型的な製造プロセスの一つですが、その詳細をご存知ですか?本記事では最もシンプルな言葉で、わずか5分で缶の製造プロセスを理解していただきます。 スタンピングとは スタンピングとは、プレス機と金型を用いて板材、ストリップ、パイプ、プロファイルに外力を加え、塑性変形または分離を生じさせ、所望の形状とサイズのワーク(プレス部品)を得る成形加工方法です。 自動車のボディ、シャシー、燃料タンク、ラジエーター板、ボイラーの蒸気ドラム、容器のシェル、モーター
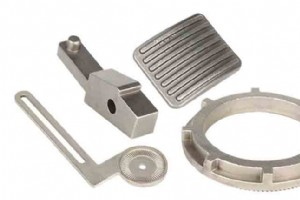
鋳造と鍛造の概念 鋳造の概念 鋳造とは、液体金属を特定形状の鋳造キャビティに注入し、冷却凝固させて最終的に部品を得るプロセスを指します。 鍛造の概念 鍛造とは、鍛造プレスで金属ブランクに圧力を加え、金属を塑性変形させ、最終的に一定のサイズ、形状、機械的特性を持つ鍛造品を得るプロセスを指します。鍛造は鍛造とプレス加工の2大構成要素の一つです。 鋳造と鍛造の分類 鋳造の分類 鋳造には主に砂型鋳造と特殊鋳造の2種類があります。 砂型鋳造は砂を鋳造材料として使用するもので、湿式砂、乾式砂、化学硬化砂などがありますが、すべての砂が鋳造に使用できるわけではありません。 砂型鋳造の利点は、金型に
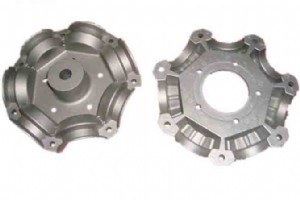
ダイカストとプレス加工はどちらも成形プロセスですが、以下の観点から違いを明確にできます: 成形方法が異なる プレス金型は一般的にせん断成形に属し、プレス機で原材料を圧縮・せん断します。ダイカスト金型は成形金型に属し、溶融金属で金型キャビティを充填し、冷却過程で徐々に圧力をかけて成形します。 加工対象が異なる プレス金型の対象は固体金属、ダイカスト金型の対象は液体金属です。 製品サイズが異なる プレス金型で成形される製品部品のサイズは一般的に小さく、ダイカスト金型ではより大型の製品部品を製造できます。 生産コストが異なる ダイカスト金型製造には研磨、クロムめっきなどの追加工程が必
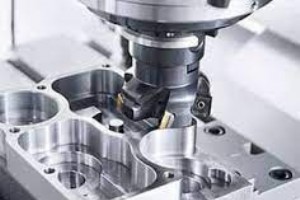
CNC加工はCNC装置の中で非常に重要な位置を占めています。多くの部品加工企業がCNC加工センターを使用しています。では、CNC加工でどの種類の部品を製造できるのでしょうか?本記事ではCNC加工の利点を分析し、対応可能な部品タイプを解説します。 CNC加工の利点: CNCは自動加工が可能 CNC加工は通常、コンピュータ数値制御による精密加工を指します。 したがって、CNC工作機械のプログラム指令により制御され、工程全体がプログラム指令に従って自動的に実行されます。工作機械の高度な自動化によるもう一つの利点は、作業者の労働強度が大幅に軽減されることです。 今日、多くのCNC機械は加工サイ
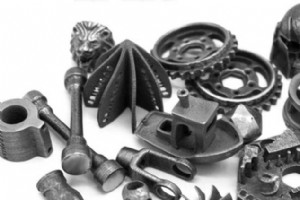
3Dプリントは一時期注目から遠のいたように見えました。材料の制約と同一製品の量産不能により、3Dプリントは部品のカスタム加工向きと考えられてきました。 しかし、3Dプリント技術の継続的なアップデートにより、工業分野での部品製造において更なる可能性が開かれています。例えば「FDM 3Dプリント」です。この技術の継続的改良により、現在では金属製品のバッチ生産がFDMで完了可能となっています。 FDM 3Dプリントとは FDM金属造形技術は、金属粉末射出成形(MIM)技術を基に開発されました。 MIMはプラスチック射出成形技術を粉末冶金分野に導入して形成された、全く新しい部品加工技術です。 金属
タイヤ生産において、タイヤ金型は最も重要な部品の一つです。タイヤ金型の表面品質は、タイヤの外観、生産効率、寿命に直接影響を与えます。タイヤ金型の表面処理を適切に行い、表面品質を向上させることは、金型寿命の効果的な延長とタイヤ加工品質の改善につながります。 タイヤ金型とは タイヤ金型は各種タイヤの硫化成形に使用される金型です。タイヤ金型はアクティブ金型(セグメント金型)とツーハーフ金型の2タイプに大別されます。 アクティブ金型はパターンリング、金型スリーブ、上下サイドプレートで構成されます。 ツーハーフ金型は上型と下型で構成されます。 タイヤ金型表面品質に影響を与える要因 タイヤ金型表面
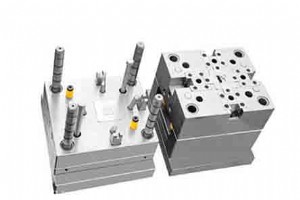
材料技術の継続的な発展に伴い、プラスチック製品は工業製造と日常生活で広く使用されるようになりました。したがって、プラスチック金型の性能と寿命に対する要求も高まっています。 プラスチック金型の性能と寿命を向上させることは、現在のプラスチック金型研究における重要なテーマです。研究により、プラスチック金型の表面強化技術が性能と寿命向上の鍵であることが判明しています。表面強化技術により、金型表面の硬度、耐摩耗性、耐食性などを向上させ、金型の性能と寿命を効果的に改善できます。 プラスチック金型とは プラスチック金型とは、プラスチック加工において成形機と併用し、生産されるプラスチック製品を形状・寸法とも
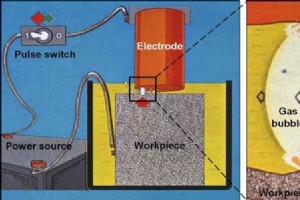
生産現場で日常的にEDMに接していても、EDMについて深く理解していますか? まず、EDM技術がどのように生まれたかご存知でしょうか?1943年、旧ソ連科学アカデミーのラザレンコ夫妻がスイッチ接点の火花放電腐食損傷の現象と原因を研究中、電気火花の瞬時高温が局所金属を溶融・気化させて削り取ることを発見しました。 また、ワイヤーEDMサービスとしてこの手法を用い、工業製品と部品製造の分野で効率的かつ迅速に加工プロセスを完了しています。 では、EDMの原理とは何でしょうか?引き続き読み進め、電気加工の原理とその微視的メカニズムプロセスを理解しましょう。 どのような加工方法をEDMと呼ぶか EDMは
産業技術