



副生物回収コークス炉におけるコーキングプロセス向上先進技術
コーキング用石炭は副生物回収コークス炉バッテリーでコークスに変換されます。コーキングプロセスは、破砕コーキング石炭ブレンドを無気雰囲気で加熱し、揮発成分を追い出すものです。結果として得られるコークスは硬質多孔質炭素材料で、高炉での鉄酸化物還元に使用されます。副生物回収コークス炉ではコークス炉ガス、硫酸アンモニウム、タール、油類の形で揮発性化学物質も回収します。過去3〜4十年で、以下の成果をもたらす複数技術が開発されました。(1)劣質石炭のブレンド使用、(2)コーキングプロセス大幅改善、(3)製造冶金コークス品質向上、(4)歩留まり改善、(5)廃熱回収、(6)バッテリー排出制御改善。主要技術を以下に紹介します。
主要改善技術
石炭選択的破砕
石炭は不均質材料で、各成分は異なる硬度を持ちます。採掘時の不可避的破砕やコーキング用石炭調製時の破砕など、機械的手段による破砕では、弱い成分が微粒分に、その他が粗粒分に集中します。これら各分級は異なるコーキング特性を持つと予想されます。これが選択的破砕コンセプトのきっかけとなり、石炭ブレンド各成分の破砕度制御を目的とします。この技術は石炭が岩石学的に不均質な場合に有効です。
この技術は理論的に妥当で、石炭各成分の破砕度制御を目的とし、石炭中の反応性・不活性成分の均質性改善を目指します。石炭の反応性成分は主にビトリナイトで最も軟らかい成分、鉱物質は最も硬い成分です。従来の全石炭一括破砕ユニットでは、ビトリナイトが鉱物質成分比で相対的に微細に破砕されます。より高品質コークス製造には、ビトリナイト成分より鉱物質を微細に破砕し、コーキングプロセスで石炭荷が軟化する際に鉱物質がより良く同化され、強度向上につながることが望ましいです。これは通常、石炭タイプ別個別破砕で実施されます。
選択的石炭破砕はサージビン、破砕ステーション、ブレンドステーション、石炭ミキサーで構成され、コークス炉バッテリーの石炭タワーまで石炭をルーティングします。石炭は貯蔵ヤードからベルトコンベアでサージビンへ輸送され、石炭ヤードからの高質量フローを破砕ステーションへの低質量フローに緩衝します。破砕ステーションで石炭タイプ別に個別破砕設定で破砕。破砕後、ブレンドステーションへ輸送。各石炭タイプは個別ブレンドビンに貯蔵。石炭タイプ数とブレンド組成比率に応じて、異なる量とサイズのビンを設計。
ブレンドビン下流で、異なる石炭タイプをベルト秤フィーダーで出側コンベアへ供給。ブレンドステーションからミキサーへ輸送。添加剤(油、水、コークス粉等)をミキサー手前シュートで石炭に添加。ミキサーで石炭ブレンドを均質化。混合後、石炭タワーへ供給。石炭水分測定は石炭タワーへのベルトコンベア末端上流で実施。選択的石炭破砕基本概念を図1に示します。
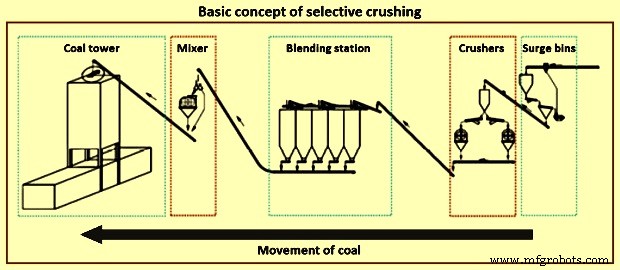
図1 選択的破砕基本概念
選択的石炭破砕コンセプトでは、石炭破砕機設定が石炭タイプごとのプリセットに従い自動変更されます。これにより、石炭ブレンド組成考慮のもと各石炭タイプの最適粒度達成と、石炭特性変化への随時対応が可能になります。例えば、コーキング能力弱い石炭タイプは比表面積低減のため大きめ平均粒度で破砕。不活性分多い軟質コーキング石炭はブレンド組成考慮でより小さい平均粒度に粉砕。石炭ブレンドは一括破砕より均質化され、不活性分と反応性成分が均一に分布し、特定粒度分級に集中しません。これによりコークス中の脆弱スポット減少、不均質分布不活性分による収縮差異回避が可能です。
破砕前プレスクリーニング
破砕ステーションへルーティング前の石炭プレスクリーニングは推奨追加プロセスステップです。ほとんどの生石炭タイプは30〜50%が3mm未満粒度で、更なる破砕不要です。この粒度を破砕前除去すると、破砕機容量大幅削減の正の効果があり、微粒子部分をより効果的に制御可能です。
微粉炭分離は空気分級機またはフリップフロップスクリーンで実施可能。この設備追加投資は破砕機容量削減で部分相殺されます。
微粒子削減により石炭ブレンド平均粒度が効果的に低減し、見かけ密度増加でコークス炉生産性に好影響。さらに石炭ブレンド比表面積低減でコーキング特性改善、低グレードコーキング石炭ブレンド配合率向上を可能にします。
油添加
0.1〜0.5%の比較的少量油添加で石炭見かけ密度調整可能で、コークス特性に好影響。0.5mm未満粒子増加による見かけ密度低下補償目的で油添加する場合、石炭ガス圧が同時上昇しないことが判明。粒度分布一定条件下では油添加で石炭ガス圧がわずかに低下。さらに多くの試験運転でコークス炉バッテリーオペレーターにより、投入時室内でのより良好な流動特性が確認。より均一な室内石炭分布と一定石炭ライン達成でキャリーオーバー削減。これによりこぼれ石炭減少、コークス炉室全体での均一炭化実現。また熱消費最適化、石炭上部ガス集積空間過熱回避で、850℃以上で発生するクラッキング反応由来炭素生成削減。
石炭水分制御
石炭水分制御は石炭を一定水分レベルまで乾燥させるもので、現在一般的機能です。一定水分レベルでコークス炉バッテリー安定運転が可能。乾燥はブレンドステーション後方配置の回転管乾燥機または流動層乾燥機で実施。コークス炉ガス廃熱でコークス製造用石炭を乾燥。
コークス炉投入用石炭ブレンド水分含有量は通常8〜10%範囲で変動。石炭ブレンド乾燥で水分含有量を約6%レベルまで低減。これによりコークス炉燃料消費削減。コークス乾燥にコークス炉ガス熱量、低圧蒸気、または他廃熱源使用。石炭水分制御概略フローチャートを図2に示します。
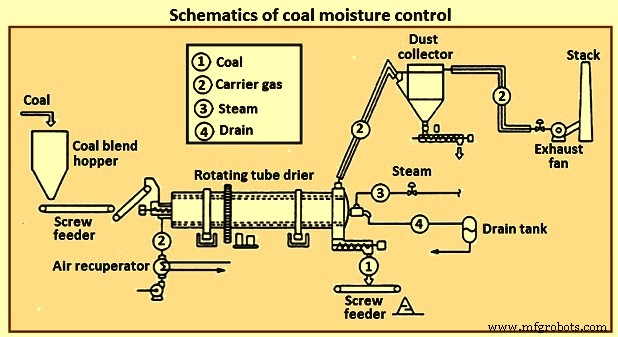
図2 石炭水分制御概略
石炭水分制御のメリット:(1)燃料約71,700kcal/トン節約、(2)コークス品質1.7%改善、(3)コークス生産約10%増加、(4)コーキング期間短縮、(5)水質汚染削減。
もう一つ有望だが未実現の代替案は、微粉炭除去用空気分級機と破砕ステーション前空気流での石炭乾燥を組み合わせたもの。プレスクリーニングと予備乾燥の利点を1プロセスステーションで統合。基本設備は市場に存在するが、石炭処理プラントでの統合実用化は未達成。
スタンプチャージング
高炉への粉砕石炭吹き込み普及により、より高品質コークスが要求されています。さらにコーキング石炭が高騰し、価格変動と相対的入手性を考慮すると、より安価な石炭をブレンド導入する必要性が生じました。これにより、元々高揮発度不良コーキング石炭用に開発されたスタンプチャージング採用につながりました。
荷調製技術は、金属箱内で石炭ブレンドからケーキを形成し、コークス炉へ投入するもの。高荷密度は従来投入比でより良好なコークス品質を意味します。状況により、より良いコークス品質達成か、不良コーキング石炭ブレンド導入か選択可能。
石炭スタンピングで荷見かけ密度を30〜35%増加させ、約1,150kg/m³達成。安定ケーキには3mm以下90%以上、0.5mm以下40〜50%への石炭破砕必要。スタンプチャージングでは低ランク、弱コーキング、高揮発度石炭を約20%まで使用可能。ただし石炭荷が高バルク密度で圧密されるため壁圧増大問題発生可能性あり。耐火煉瓦炉壁損傷防止のため、高・低揮発度石炭最適バランスで石炭ブレンド慎重選択必要。
スタンプチャージングプロセスは20世紀初期から使用。この技術は100年以上前、シレジアとポーランドで誕生。初期プラントではスタンピングステーションを2バッテリー間スペースに配置。ワラをケーキ強度補助に使用。ワラをバインダーとして、特殊設計チャージャーカー/ラムで背面から炉へ荷投入。スタンプチャージング製コークスは他法より高密度大型で、強度重要な鋳造所鉄づくりにより適す。もう一つ利点は、揮発度とコーキング特性限界が大幅拡大し、はるかに広範囲石炭使用可能。
現代的プロセス開発はドイツ・フェルステンハウゼンコークスプラント、フェルクリンゲンで高揮発度石炭使用に焦点。1978年、集中研究開発後初の6m高ケーキ製造達成、この技術経済的導入のボトルネック克服。この規模初プラントが1984年ドイツで稼働開始。従来スロット炉と非回収/熱回収炉両方で本技術採用。
技術基本は、炭化用に炉外で機械的にスタンピングして微細破砕石炭から安定石炭ケーキ形成。スタンプチャージングでは、物理的にチャージをスタンピングしてケーキ化することで、炉投入石炭バルク密度を増加。ケーキは炉サイズほぼ同等で、炉内に挿入。スタンピングはスタンピング兼チャージング兼プッシングマシンでドロップハンマー使用実施。
スタンピング設備は専用建屋またはチャージング/プッシングマシン内に配置可能。スタンピングプロセスは通常、特定粒度に予め粉砕した石炭ブレンドを鋼箱内に連続層として導入し、機械的にラミング。垂直・水平適用可能。さらに振動適用で粒子収容促進可能。水平箱に規定粒度分布・水分含有量石炭ブレンドを3等層で充填。ドロップハンマープレート全面で各層2分間圧密・振動適用、箱から炉への移送支持。
2側面考慮必要:(1)密実化、(2)力学特性。密実化はコーキングプロセスに必要。ケーキほど高密度なら冷間機械強度と高温挙動考慮でコークス品質向上。力学特性はケーキ輸送・炉投入支持に十分必要。
密実化開始時、スタンピングマシン応力で石炭粒子が屈服し、微細粒子で間隙充填。粒子再配列は表面水分で支持され、内部摩擦低減。更なる歪みで粒子弾塑性変形、部分的粒子破砕、微細細孔への破片充填。細孔体積減少に伴い細孔水飽和度上昇、減衰効果発生。
毛管水影響が密実化プロセス自体に及ぶほか、圧密質量力学特性も表面水で決定され、液橋による接着力で接着剤役割。プロセス工学体系ではスタンプケーキは所謂湿潤凝集体で、毛管細孔系内液橋由来接着力で特徴付けられる。
ケーキ密度目標1,100〜1,150kg/m³、石炭ブレンド水分・粒度・印加圧密エネルギーで変動。石炭力学特性も影響。湿潤密度は水分6〜13%増加で連続上昇。より高水分では印加エネルギーがケーキ外水分排出に使用。通常石炭ブレンド重要変数はケーキ輸送・投入必要強度達成のため水分と粒度。操作変数は印加圧密エネルギー、関連力学特性は圧縮強度とせん断強度。
ケーキをコークス炉へ投入する際、コークス炉設計(垂直スロット炉または水平非回収/熱回収コークス炉)により異なる技術使用。垂直コークス炉ではプッシャー側ドアからケーキ投入。この手順は高排出原因。投入時排出削減のため、特にシーリングフレーム使用等複数システム試験。しかし排出制御システムは部分的削減のみで完全排除不能。新バッテリーで最近採用された投入プロセス排出削減解決策は、投入フェーズ中に集ガス管内に強い負圧(-400Pa)を作ること。コーキングプロセス中投入なし時は集ガス管を公称負圧設定。ケーキプッシングプロセス開始前に高負圧セットポイントへ切替。
通常石炭ブレンド仕様には25〜32%揮発分(灰分フリードライベース)、遊離膨張指数3以上含む。しかし石炭ブレンド仕様は石炭可用性・コストによりプラントごと変更。一部プラントでは石油コークスとコークス微粉含む。
スタンプチャージング利点:(1)高バルク密度による8〜10%スループット増加、(2)炭化時個別石炭粒子緊密充填によるコークス強度改善(ミクム値とCSR値)。製造コークスはより高密度、小型、均一粒度。
大室トップチャージコークス炉
大室コークス炉は高さ7.6m。大室コークス炉バッテリー複合施設はコークス製造プラントの最先端・統合技術を代表。表1に、年間コークス生産190万トンベースで大室トップチャージコークス炉バッテリーと6.25mコークス炉バッテリー比較表を示します。
| 表1 大室コークス炉と6.25mコークス炉比較 | |||
|---|---|---|---|
| 項目 | 単位 | 大室コークス炉 | 6.25mコークス炉 |
| 年間生産量 | トン | 1,900,000 | 1,900,000 |
| 炉高さ | m | 7.6 | 6.25 |
| 炉幅 | mm | 550 | 410 |
| 炉体積 | m³ | 約79 | 約40 |
| バッテリー数 | 基 | 2 | 4 |
| 炉数 | 基 | 118 | 160 |
| 日プッシュ数 | 回 | 116 | 226 |
| コークス炉ドア | 枚 | 236 | 320 |
| 充填蓋 | 枚 | 472 | 640 |
| スタンドパイプ蓋 | 枚 | 118 | 160 |
| 運転機組セット | セット | 31 | 2 |
バッテリー寿命比較
| コーキング時間 | 時間 | 24.5 | 17 |
| 炉あたり日プッシュ数 | 回 | 0.98 | 1.41 |
| 炉あたり年プッシュ数 | 回 | 358 | 515 |
| 期待寿命(炉あたり16,000プッシュ) | 年 | 44.6 | 31 |
大室コークス炉バッテリーの日プッシュ数削減により、6.25m炉の2セット対比で1セット運転機のみ稼働可能で、(1)コークス炉機械投資コスト、(2)運転コストで優位。表1の通り、炉あたり平均プッシュ可能回数考慮で期待寿命大幅延長。
各加熱壁は38加熱フルーで構成、構成は:(1)低NOx生成のため廃ガス部分再循環付きツインフルー、(2)適切垂直温度分布維持とNOx生成最小化のため3段階スタッガード空気導入、(3)再生器レベル底部配置調整プレートで混合ガス・空気流量容易調整可能。
高圧アンモニア水吸引システム
高圧アンモニア水吸引システムはコークス炉バッテリー投入時排出制御に効果的。副生成物アンモニア水を約35〜40kg/cm²加圧し、投入時にガチョウ首部特殊ノズルから噴射。炉内に十分な吸引力生成し、汚染物質大気放出防止。システム構成:高圧多段ブースターポンプ、強固配管、特殊設計噴射ノズル、適切バルブ、制御計器。この排出制御でプロセス蒸気量節約と原料ガス歩留まり増加達成。
コークス乾式消火(乾式冷却)
コークス乾式消火は従来湿式消火代替技術。コークス炉バッテリーでのコークス製造時使用される省エネプロセス。乾式消火プラントはコークス乾式冷却プラントとも呼ばれます。従来湿式消火では、コークス炉からプッシュされた赤熱コークスに水噴霧冷却。冷却用水は気化し大気放出。従来システム課題は赤熱コークス熱エネルギーが蒸気化して未利用放出されるエネルギー損失。もう一つ欠点は湿式消火で飛散コークス粉塵発生、高CO₂排出と熱エネルギー損失伴う。
湿式消火で炉出しコークス冷却時、顕熱が大気放散・損失。さらに飛散排出(コークス1トン当たり0.5トン蒸気、フェノール・シアン化物・硫化物・粉塵含有)、大量水(コークス1トン当たり約0.6m³)必要。水中汚染物質も環境排出。
乾式消火プラントでは、赤熱コークスを特殊設計耐火ライニング鋼冷却室で、閉鎖回路カウンターカレント循環不活性ガス媒体で冷却。回路構成:冷却室、集塵室、廃熱ボイラー、ダストサイクロン、ミルファン、吹込み装置、循環ダクト。赤熱コークス熱エネルギーを廃熱ボイラーで回収し蒸気利用、省エネとコークス粒子排出削減同時達成。表2に両プロセス製造コークス典型特性比較を示します。
| 表2 両プロセス製造コークス典型特性比較 | ||||
|---|---|---|---|---|
| No. | パラメータ | 単位 | 湿式消火 | 乾式消火 |
| 1 | 水分含有量 | % | 2-5 | 0.1-0.3 |
| 2 | 灰分含有量 | % | 11.35 | 11.39 |
| 3 | 揮発成分 | % | 0.5 | 0.41 |
| 4 | 平均粒子径 | mm | 65 | 55 |
| 5 | コークス微粉率(-15mmカット後) | % | 10 | 13 |
| 6 | 多孔率 | % | 49 | 48 |
| 7 | ドラム指数 | % | 83.5 | 85 |
| 8 | 反応後コークス強度(CSR) | % | 58 | 60 |
プッシュ後高温コークスを底開きバケット(消火カー搭載)でコークス炉バッテリーから乾式消火プラントへ搬送。バケットをホイスト/チャージング装置で乾式消火プラント室頂部まで吊上げ、チャージング装置で予備室へ赤熱コークス排出。高温コークス(約1,000〜1,100℃)を室内循環ガスで冷却。室内で循環ガスはコークス移動と逆方向、すなわちガス上昇・コークス重力下降。
連続運転乾式消火プラント循環ガスは主に窒素、少量CO₂、CO、水素混合ガス。高温コークスが室内下降中、冷却室下部ゾーンから吹込まれる循環ガスで200℃未満まで冷却、室底部排出装置から排出。室通過時間約5〜6時間。
冷却室熱交換後高温循環ガス(約800〜850℃)は一次集塵機通過後ボイラーへ供給。ボイラー熱交換後循環ガス約180℃まで冷却。ボイラー生成蒸気は汎用プロセス蒸気、または過熱高圧蒸気へ変換しタービン発電機で発電利用。
循環ガスは二次集塵機通過後ガス循環ブロワーへ、圧力ブースト、窒素ガス添加で組成補正、乾式消火室底部へ噴射。必要時サブエコノマイザー設置で循環ガス温度約130℃まで低下、冷却室冷却効率改善。
補助設備:室内コークス切出しカットオフ装置、循環不活性ガス粉塵除去ダスト除去システム、循環ブロワー前二次集塵機。乾式消火プロセスフローシートを図3に示します。
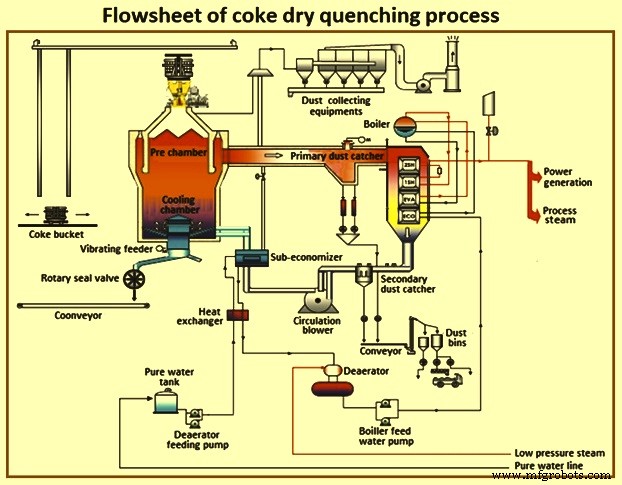
図3 乾式消火プロセスフローシート
乾式消火プロセスでは赤熱コークスを密閉系循環ガスで冷却し、飛散コークス粉塵放出防止。従来湿式消火で損失する赤熱コークス熱エネルギーを回収・蒸気再利用。化石燃料使用削減とCO₂排出低減で地球温暖化防止貢献。近年、乾式消火プラントは効率的エネルギー回収と環境汚染削減特性で世界から注目集め、CO₂地球温暖化・大気汚染対策必須設備と見なされる。既存乾式消火運転ベース試算で、石炭炭化時発生廃熱85%が乾式消火プロセスで回収されること示されています。
乾式消火はコークス強度改善ももたらします。他利点:温室効果ガス(GHG)排出削減、水効率改善。
最新漏洩防止ドア
コークス炉バッテリー漏洩ドアは常に主要汚染源。炉ドア設計はルートドアから現世代自己調整ゼロリークドアへ進化。漏洩防止ドア特長:(1)ドア本体とレンガ保持器間にナイフエッジ付き薄ステンレスダイヤフラムシーリングフレーム内蔵、(2)ナイフエッジスプリングロード調整で自己シーリング、(3)ドア本体空冷プロビジョン、(4)炉内ガス循環容易化大型ガス溝。
漏洩防止ドア利点:ドア漏洩最小化、調整フリー運転、空冷ドア本体歪み減少で長寿命、メンテナンス削減。
陸上プッシング排出制御システム
赤熱コークスプッシング時発生排出物は大量コークス粉塵含有(コークス炉全汚染物質約11%)。陸上プッシング制御システムでこの汚染緩和。構成:(1)コークスガイドカー固定大型吸引フード、コークスガイドと共動、ヒュームをコークス側集塵ダクトへ誘導、(2)集塵ダクト、(3)ヒューム洗浄装置。大量発作的高温ヒュームがコークスガイドカー設置大型ガス吸引フード下でホットフロートファンにより回収、他装置経由で集塵ダクトへ流入。パルスダクトコレクター浄化・アキュムレーター冷却後大気放出。システムはPLC(プログラマブルロジックコントローラー)制御。
自動化・プロセス制御システム
コークス炉自動化はレベル0(フィールドレベル)からレベル3(マネジメントレベル)まで古典的レベル構造。コークス炉プラント自動化設計は通常6基本装置層に分割。図4にコークス炉プラント自動化システム階層を示します。
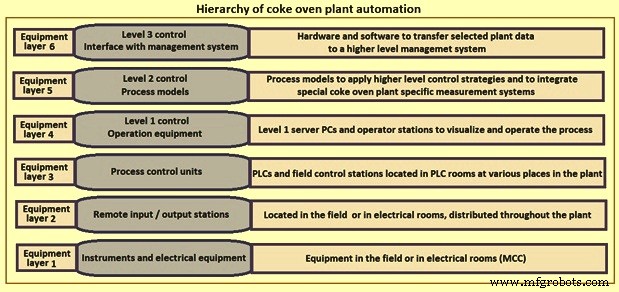
図4 コークス炉プラント自動化階層
電気設備、制御要素、計装は通常冗長リモートI/Oユニット接続、標準4-20mAと24V DCインターフェース。インテリジェントサブシステムは通常ProfibusまたはModbus結合。全自動化装置は全プラント関連装置配置場所通過する光ファイバープラントネットワーク接続。全データこのネットワークで収集・分配、データソース・ターゲット物理接続(パッチパネル・スイッチ)と論理接続(ネットワーク管理システム)で柔軟接続可能。このネットワークで全システム相互通信可能。
コークス炉プラントエリアではプロセス制御レベルで統合「分散制御システム」(DCS)使用。コークス炉プラント多用途はシーケンス制御機能で、PLC実行最適。
コークス炉バッテリー加熱と機械自動化・プロセス制御は、レベル1自動化システム収集処理データベースで各種プロセスモデル計算実行するレベル2制御システムで達成。レベル2制御システムはコークス炉オペレーターに高度・精確・易操作サポートツール提供、プラント運転・環境性能改善に成功活用可能。
自動化・プロセス制御システムメリット:燃料ガス消費削減による低エネルギー消費、コークス炉バッテリー状態・運転安定化、コークス品質安定、排出削減、バッテリー寿命延長、運転・保守データ報告・分析容易化。
製造プロセス