



高炉キャンペーン寿命延長:実証済み補修戦略
高炉(BF)の再建または再ライニングコストは非常に高額です。したがって、高炉キャンペーン寿命を延長する技術は重要であり、積極的に追求される必要があります。
大型高炉は通常、単位体積あたりのキャンペーン産出量がわずかに高くなります。この違いは、大型高炉が一般により現代的な設計で、高度に自動化されているためです。統合製鉄所の存続が溶銑(HM)の継続的供給に依存するため、少数の大型高炉で構成されるプラントでは、長いキャンペーン寿命が極めて重要になります。
高炉キャンペーン寿命延長の技術分類
高炉キャンペーン寿命延長の技術は以下の3カテゴリーに分類されます。
- 操業実践 — 高炉プロセス制御はキャンペーン寿命に大きな影響を与えます。高炉は生産ニーズを満たすだけでなく、寿命最大化の観点からも運転される必要があります。したがって、キャンペーン進行と問題領域への対応として操業実践を修正し、キャンペーン寿命を最大化する必要があります。
- 補修対策 — 高炉寿命に影響する摩耗や損傷が明らかになった時点で、エンジニアリング修復技術を用いたり開発したりして、キャンペーン寿命を最大化します。
- 改良設計 — 改良材料と設備が開発されるにつれ、コスト効果的な領域では、将来の再建時に高炉の重要領域の寿命を延ばすためそれらを取り入れます。
本稿では、高炉キャンペーン寿命向上のための補修対策について論じます。高炉キャンペーン寿命向上のために通常採用される対策を以下に説明します。
冷修理とガンニーティング修理
スタック耐火レンガ工事は通常、上部で機械的摩耗、下部で熱的・化学的摩耗にさらされます。高炉キャンペーン寿命を通じて安定操業を確保するには、高炉スタックライニングプロファイルを周方向にバランスの取れた状態に保つ必要があります。
スタック領域の中間再ライニング(再レンガ積み)は高炉吹き下ろし後に実施されます。時間はかかりますが、通常の操業実践では通常5年以上のキャンペーン寿命延長が得られます。
スタックとボッシュ領域は、アルミナベースキャスタブルでコールドガンニーティングにより施工可能です。これは高炉を完全に冷却し、ガンニーティング作業者が作業できる足場を組むことを意味します。しかしこのプロセスは時間がかかります。停止時間を短縮するため、リモートコントロールガンニーティングシステムが開発されました。
リモートコントロールガンニーティングシステムにより、閉回路テレビで作業を監視しながら、スタックとボッシュ両領域へアルミナベースキャスタブルによる修理が可能です。このシステムにより、作業員が高温炉内に入る必要がなくなります。このリモートガンニーティング技術を用いたボッシュとスタック領域へのキャスタブル施工に必要な総停止日数はわずか数日です。日数は炉サイズ、必要ガンニーティング範囲、実施された準備作業量に依存します。
リモートガンニーティング装置は、スタック側面のドア(高炉トップ近く)からケーブルでカンチレバー梁から吊り下げて挿入し、ガントリーで炉中心に位置決めします。ガンニーティングオペレーターは連続供給耐火ガンを用い、単一耐火物材料と水の混合物を、均一距離から一定の90度角度で高炉壁へ吹き付けます。ガンニーティング機構は360度回転可能で、昇降してオペレーターがスタック全域に到達できるようになっています。1回転完了ごとに装置を次のレベルへ上げます。オペレーターは深刻に侵食された領域で回転を停止し、より多くガンニーティングできます。装置には通常、オペレーター視認性向上のためのライトが装備されています。
この技術の利点は、高炉再プロファイリングを数日の停止で完了できることです。コールドガンニーティングでは多数日必要でした。装置は高炉外部のプラットフォームからリモート操作されるため、ガンニーティング修理開始前に高炉が冷えるのを待つ必要がありません。
ガンニーティング操作前、スタック清掃と大規模スカブ除去は重要な前提条件です。遊離耐火物や付着物の除去はウォータージェッティングで行い、スタック清掃には約10〜15時間かかります。ガンニーティング中、材料リバウンドは制御する必要があります。リバウンド材料は炉始動後に溶融させます。大量リバウンド材料の溶融は高炉オペレーターにいくつかの問題をもたらす可能性があります。
ガンニーティング手順完了後、高炉は通常、低温熱風を制御吹き込みして乾燥させます。トップガス温度は熱風温度上昇により段階的に約400℃まで上げられます。目標は、施工材料背面150mmの温度を120℃まで上げ、ガンニーティング由来の水分を追い出すことです。これを行わないと、高炉始動後の急速加熱時に大規模剥離が発生する可能性があります。
このロボットガンニーティングの停止期間は高炉サイズと必要ガンニーティング範囲に依存し、通常4〜8日程度です。ガンニーティング耐火物の寿命は様々な要因により変動します。ガンニーティング修理後、頻繁な停止なしで高生産性レベルで運転される高炉では、ガンニーティング耐火物の期待寿命は9〜15ヶ月程度です。
ガンニーティング修理寿命は、炉シェルへのアタッチメント追加で延長可能です。ヘックスフレームガンニーティング法では、レンガライニングがひどく摩耗している箇所に六角グレート付き鋼フレームをシェルに固定し、キャスタブル耐火物をフレーム上へ150〜200mm厚でガンニーティングしてライニングを再構築します。この方法の利点は、キャスタブルをグレート背面まで完全にガンニーティングでき、ガンニーティングキャスタブルが高強度であることです。ヘックスフレームガンニーティング法は、低熱負荷下で上部スタックライニング寿命を延長すると期待されています。上部スタックへの冷却パイプ設置もガンニーティング耐火物への追加支持となり得ます。
冷却強化
高炉壁面のクリティカル領域での冷却強化は、キャンペーン寿命延長を促進する一つの方法です。一つのクリティカル領域は高炉タップホールです。一部の高炉では、タップホール直下のステーブ(最も炭素摩耗が大きい領域)へ送水を冷やすため、冷凍機(チラー)を使用しています。ステーブ水温は、チラーなしの通常30〜35℃に対し、約5℃まで低下させられます。この冷水により、この領域でのスカル(凝固層)のより速い形成と厚化が促進されます。結果として、ハース内の凝固層厚が増し、炭素レンガ温度が低下します。
ハースボトム温度上昇傾向がある場合、アンダーハース冷却システムが使用されることがあります。所望の間隔500mmでアンダーハース冷却パイプを計画停止時に高炉に設置します。循環水をこれらのパイプに通して熱を除去します。これにより局所温度が急激に低下します。循環水温度を冷やすチラーシステムも、熱除去をより効果的にするために使用されることがあります。
上部スタックライニング耐久性の更なる向上のため、水冷鋳鉄鋳物を設置する方法が開発されています。水冷鋳鉄鋳物は高炉内に露出するように設置され、摩耗レンガライニングと水冷鋳鉄鋳物の間の隙間にキャスタブル耐火物をグラウト注入します。水冷鋳鉄鋳物は耐火物より熱負荷変動に適切に耐えられます。キャンペーン延長のため、一部高炉の上部シャフト領域に水冷鋳鉄鋳物が設置されています。
円筒形冷却エレメント(シガークーラーとも呼ばれる)は、高炉補修時のキャンペーン寿命延長のため、水冷耐火アンカーまたはステーブインサートとしても使用されます。シガークーラーは、再ライニング時、修理時、新炉設置時を問わず、新規耐火ライニングの寿命延長のためのコスト効果的な代替手段も提供します。取り付けプレート構成には、設置コストと時間を節約する内蔵グラウト注入ポートが含まれます。さらに、特殊ツインシリンダークーラーを、このような内蔵グラウトポートを持つ共通フランジまたはプレートに取り付けることができます。このツインユニットは、スタックに穴を開けグラウトノズルを溶接する必要なく、グラウトが必要な炉スタックのあらゆる場所に設置可能です。円筒形クーラーは、故障したステーブの冷却再確立にも利用できます。クーラーは、ステーブに設けられた開口部を通じてシェルから挿入されます。これらの開口部はランス加工または高圧ウォータージェットカッティングで形成されます。クーラーの位置パターンとサイズは、実際のステーブ構成と鋳込みパイプ、取り付けボルト、配管接続の位置に依存します。
高炉シェルのグラウト注入と溶接
高炉シェルのグラウト注入は、長いキャンペーン寿命を促進するよく知られた技術です。高炉ハースのグラウト注入、すなわち外部からシェルを通じてプラスチック耐火材を注入することは、(i) 修理後のバックフィル、(ii) タップホール領域でのガス漏れ対策、(iii) ハース壁の「脆性ゾーン」、(iv) ハース壁温度上昇時 に実施されます。
ハース領域でグラウト注入を行う際、チュイエールとエルボートップは閉鎖する必要があります。グラウト材料はよく流れるため、注入圧力を5kg/cm²に設定するだけで十分です。これにより、グラウト圧力蓄積によるレンガ残渣が高炉内へ押し出されるのを防止します。高炉シェルは、プラスチック剤の過度に急速な気化とそれによるクラック形成を防ぐため冷却する必要があります。通常無水質量が使用されます。
タップホールからのガス吹き出しは、その領域で使用されるSiCレンガの高熱伝導による不十分なマス焼成と、レンガとシェル間のモルタル劣化によって引き起こされます。ガス吹き出し防止のため、以下の改善対策が実践されています。
- タップホール周辺の高炉シェルからタールと樹脂を注入し、ガス通路を塞ぐ。
- タップホール内部をラミング。タップホールレンガ継手を通るガス通路を遮断するため、樹脂系材料のラミングが通常行われる。
- タップホールへ樹脂注入。泥銃を用いたタップホールへの樹脂注入で、タップホールレンガ継手を通るガス通路を遮断することも行われる。
- タップホール周辺のガンニーティング工法と材料の改善により、ボイド発生を防止。
高炉シェルは、高操業圧力と耐火圧力、熱応力、装入荷重にえ、内部水冷システム接続のための多数の切り欠きを持たなければなりません。シェルクラックはガス漏れを引き起こします。クラックを最小化するため、以下のコンセプトが実践されています。
- 形状は可能な限りシンプルにする。
- リングガーダーなど、シェル動きを制限する設計は避ける。
- シェル厚は可能な限り薄くする。
これらの条件を満たすため、高炉シェル材料は優れた弾性と溶接性を持つ必要があります。有限要素技術の使用により、洗練された設計実践と最適化設計と比較して、大幅に薄いシェルプレートが可能となり、キャンペーン後半でのクラック耐性が向上します。
クラックが入ったシェル部分を切り出し、キャスタブル耐火物で約150mmプリライニングされたシェルピースと交換する作業が一部高炉で実施されています。一般に、冷却プレート損傷開始とほぼ同時期に、冷却プレート取り付け部コーナーから始まるシェルクラックが発生することが見られます。したがって、シェルの一部を吹き下ろし時に切り出し、約150mmキャスタブル耐火物でプリライニングされたシェルを設置する必要があります。
ステーブとクーラーの交換
損傷した冷却プレートは交換が容易ですが、冷却ステーブの交換は実質的に非常に困難で、多くの場合高炉吹き下ろしが必要になります。損傷ステーブ箇所の炉シェル部分を損傷ステーブとともに切り出し除去します。必要なら材料を掻き出し、高炉シェル切断端を溶接用に準備します。その後、冷却ステーブを取り付けた新しいシェルプレートピースを位置へ押し込み、整列させます。シェルプレートを溶接します。冷却ステーブ交換時にはグラウト注入準備が必要です。溶接後、交換クーラーと高炉ライニング他部分の間のボイドを埋めるためグラウト注入を実施します。損傷ステーブクーラーの交換は高炉キャンペーン寿命を向上させます。
送風機とコールドブラストメイン
送風機とコールドブラストメインの故障を避けることは重要です。これらは突然、制御不能な形で高炉を送風停止(オフブラスト)させる可能性があるためです。このような場合、スラグがチュイエールに入り、さらにブローパイプ、稀にバッスルパイプとホットブラストメインに入ることさえあります。このような問題は長期間の非計画停止を必要とし、高炉キャンペーン寿命に悪影響を与えます。このような故障可能性を低減するため、スタンバイ送風機、適切なメンテナンス、コールドブラストシステムの定期点検が必要です。
コールドブラストシステムの断熱は、省エネ目的でよく行われますが、通常コールドブラストシステムの作動温度を上昇させ、定期点検をより困難にします。
ホットブラストストーブとホットブラストメイン
ホットブラストストーブは高炉キャンペーン寿命に関してクリティカルな設備です。ストーブは高炉キャンペーン寿命全期間を通じてトラブルフリーかつノンストップで運転される必要があります。外部燃焼室付きホットブラストストーブは、1200℃以上の熱風温度における最新鋭技術です。これらのストーブは通常セラミックバーナーを装備しています。熱風温度は球形混合室で調整されます。特殊保護コーティングが、粒界応力腐食発生防止によく使用されます。
ホットブラストストーブに加え、ホットブラストメインシステムも安全かつ経済的な運転のために注意が必要です。バッスルパイプの高炉中心への等しい膨張は非常に重要です。このため、バッスルパイプに3点吊りを用いることが望まれます。等しいリング膨張は通常、小さな垂直移動で達成されます。この設計により、チュイエールでの最適な操業安全性と、チュイエール交換の容易なアクセスが同時に実現されます。
多層補償器付きチュイエールストックは、低圧損と良好な流動特性を特徴とし、最適ライニングで低熱放射を確保します。
ホットブラストメインのストーブ側固定点については、高炉と第1ストーブ間の長距離をカバーするため、ホットブラストメインシェル膨張が大きいことが知られています。3リンク配置により、膨張と耐火ライニング問題は通常克服されます。
通常、ホットブラストメインノズルとストーブ熱風ノズルは同軸上にあります。熱風弁エキスパンションジョイント長さに依存し、この領域の移動は通常±10mmに制限されます。このため、エキスパンションジョイントの推力と耐火ライニング摩擦力を受け持つ固定点を、ストーブ前またはストーブ間に構築する必要があります。ホットブラストメインシステムサイズに依存し、これらの力は60〜120トンの範囲になり得ます。固定点が存在しない場合、ホットブラストメイン配置の中心に質量中心が蓄積することによる一種の制限措置が依然として働き、膨張が炉側と最終ストーブ両方向へ動きます。これはバッスルパイプと熱風弁エキスパンションジョイントで多くの問題を生じさせます。
現代の高炉ストーブでは、プラントシステムとストーブ数に依存し3〜6個の熱風弁(ストーブ遮断弁、高炉隔離弁、バッスルメイン用ベント弁)が設置されています。これらの熱風弁は通常、最大1500℃の熱風温度と最大5.5kg/cm²のブラスト圧力で作動します。熱風弁は現在、製作鋼設計で水冷式です。
優れた燃焼性能を持つバーナーは、トラブルフリーなストーブ操業の前提条件の一つです。ストーブバーナー交換は冷間で約3ヶ月、熱間で約2週間で可能です。損傷ストーブバーナーの修復と、ストーブ燃焼設定調整用コンピュータモデルの導入により、より効率的なホットブラストストーブ操業が可能となり、ホットブラストシステムがより高い熱風温度を供給できるようになります。一般に、脈動とストーブ振動は制御される必要があります。
熱風制御弁
熱風制御弁(HBCV)は、高炉各チュイエールの熱風流量を制御するために開発されました。これらの弁により、トップのストックラインレベル周方向バランスを制御可能となり、高炉状態改善につながります。HBCVはパルスブローイングや新タッピング制御など、革新的な高炉操業にも役立ちます。HBCV操業により、高炉オペレーターは装入降下速度調整、炉壁スカフォールド除去、タッピング時間延長が可能になります。タッピング頻度低減の結果、高炉操業がより安定します。
鋳造場ランナー
高炉生産性向上に伴い、ランナーシステム内の溶銑と液体スラグ流量が増加しました。したがって、溶銑ランナー設計は極めて重要なパラメータとなりました。ランナーが短すぎると、溶銑-液体スラグ分離が悪く、スキマーブロック領域で高摩耗が予想され、液体スラグ温度が高くなり二次トラフに悪影響を与えます。一方、ランナーが長すぎると高膨張と腐食が生じます。したがってランナー長さは最適化する必要があります。さらに、ランナーが狭すぎると流れが乱流になりライニング温度が上昇、両方とも耐火ライニング腐食増加につながります。逆にランナーが広すぎると熱損失が過大になり、初期ライニングにより多くの耐火物量が必要になります。
溶銑ランナー用耐火材料の耐久性は、機械的、化学的、熱的負荷によって決まります。ランナー用耐火材料に求められる特性要件は以下の通りです(図1)。
- 溶銑と液体スラグからの化学的攻撃への耐性
- ランナー材料構成要素の侵食と酸化耐性
- 高温での体積安定性の必要性
- 熱衝撃耐性の必要性
- 施工性
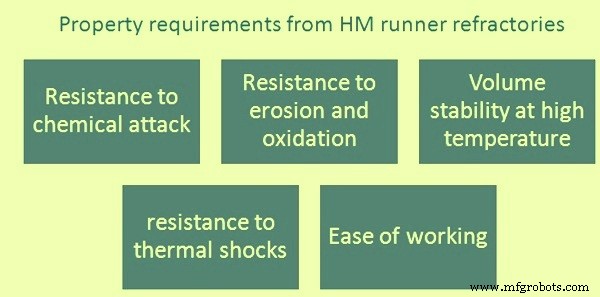
図1 溶銑ランナー耐火物への特性要求
ランナー用耐火材料は高純度原料から製造される必要があります。溶銑と液体スラグと長時間接触するため、化学的に中性である必要があります。現在ランナー耐火物の基本原料として使用されているのは、熔融コランダム、ボーキサイト、アンダルサイト、シャモットです。SiCとSi₃N₄が酸化防止剤として添加されます。さらに、アルミニウムやシリコン粉末などの金属材料がバインダーとして必要になることもあります。主に水が液相として添加されます。
高炉ランナー用に、無毒ラミングミックスと無害・低水分キャスタブルも開発されています。メインランナーのライニング技術は、通常の単質材料ラミングから最新鋭鋳込み技術まで、ランナー材料品質向上と並行して開発されてきました。
タップホール穿孔・ガンニーティング機械
タップホール穿孔・ガンニーティング機械は、火災、粉塵、汚れの観点から安全な場所に設置する必要があります。これに加え、高い可用性と容易なメンテナンスが求められ、鋳造遅延を防ぎます。
鋳造場排出ガス制御
高炉鋳造場排出ガス制御は多くの国で法的要件ではありません。しかし、要件がある場所では、ダスト収集システムの完全可用性が高炉操業継続性確保に必要です。一部諸国での環境法規制強化により、キャンペーン中の鋳造場ヒューム排出削減が一部オペレーターに必要となっています。タップホール開放時に150℃超の排ガスを浄化する必要があるため、バグフィルターは温度能力の点で問題を引き起こす可能性があります。
ガス洗浄プラント
現代高炉のウェットタイプトップガス洗浄システムは通常、ダストキャッチャー、サイクロン、ウェットスクラバーで構成されます。圧力損失はダストキャッチャー、サイクロン、ベンチュリスクラバーで発生します。より高い塩素投入で高炉を操業すると、ウォッシャーシステムで腐食問題が発生する可能性があります。レートに依存し、石炭吹き込みにより0.2〜0.3kg/tHMの追加塩素が高炉へ導入され、ウェットトップガス洗浄システムで腐食問題を引き起こします。これによりウォッシャーのコーティングと、水pH値対策が必要になります。ガス洗浄プラントの摩耗には特別な注意が必要です。熔融鋳造玄武岩ライニングが通常使用されます。エントリーエンドコーンへの耐酸性材料コーティングが推奨されます。
装入・分配システム
中心ガスフローで操業される高炉では、通常トップガス中央部で高温に遭遇します。この温度は1000℃まで上昇することがあります。この場合、ベルレストップ充填システムのシュート冷却が解決策となり得ます。
ベルレストップシュートの摩耗プレート寿命が、高炉の2回停止間の最大時間を決定します。停止頻度は使用材料品質向上により延長可能です。ベルレストップ装置ギアボックスも高炉操業にクリティカルです。角度調整ギアボックスからのオイル漏れ、スルーリング歯形損傷などの問題が起こり得ます。角度調整ギアボックス設計は、停止条件下でのセグメントシャフトシール交換を可能にする必要があります。
汎用電子制御システム
通常、電子制御システムは高炉キャンペーン寿命と直接リンクしません。しかし、高炉キャンペーン寿命が延びるにつれ、キャンペーン全期間持続が期待される電子制御システムの腐食と劣化問題が大きな懸念となります。また、長期キャンペーンでは、電子分野の技術変化が非常に速いため、電子スペアパーツ入手が困難になります。
したがって、クリティカルな電子制御システムにはスタンバイユニットを持つことが推奨されます。これにより電子制御システム故障による高炉ダウンタイムを削減でき、結果として高炉キャンペーン寿命に非常にポジティブな効果をもたらします。
冷却回路
高炉冷却システムでは、配管内堆積により流量が減少し、伝導熱伝達が低下します。冷却回路内堆積は内部腐食と堆積によるものです。これを防ぐため、化学処理水が使用されることがあります。酸洗浄と加圧ウォータージェッティングも、冷却パイプと熱交換器からの堆積物除去に使用されることがあります。
冷却効率向上のため、冷却水流量を増やすほか、クーラー面での水温を低下させることが通常行われます。
各チュイエールでのブラスト流量測定
高炉がチュイエール炭化水素吹き込みで操業される場合、各チュイエールでのブラスト流量測定は重要です。チュイエール開口が閉塞している場合(大規模付着物などによる可能性)、炭化水素吹き込み剤がチュイエールストックやバッスルメインで燃焼する可能性があります。これは広範な損傷を引き起こし、即座の、おそらく長期の高炉停止を必要とします。チュイエールストック間圧力降下測定がこの目的で頻繁に使用され、チュイエール流量制限が検出されると自動的にチュイエール吹き込み剤を遮断します。
各チュイエールでのチュイエール炭化水素吹き込み剤測定は、レースウェイ条件の良好な制御と均一な周方向操業のために必要です。周方向バランスを最適化するには、吹き込み剤流量をブラスト流量にマッチングさせることが有益である可能性があります。
スロートアーマープレート
高炉寿命延長とメンテナンスコスト削減のため、交換可能スロートアーマープレートの配置が開発されました。この配置は多くの高炉で実用化されています。プレートは摩耗したスロートアーマー上に後付けされます。設置準備(圧力穿孔と溶接)は生産中に実施され、少数の準備停止に続き、より長い(通常2〜3日)停止で完了します。従来方式でスロートアーマープレートを修理するには、はるかに長い停止が必要でした。
製造プロセス