



鋼塊連続鋳造の品質・生産性を左右する重要因子
ビレット連続鋳造の重要側面
鋼ビレット連続鋳造は多数の因子に敏感な操作です。適切な管理下で、着実に、安全な鋳造製品を健全な鋼機械的特性で生産し、限定遅延で連続プロセスを確保するよう実施する必要があります。健全で連続的なビレット生産には、操業パラメータの良好な制御が必要です。
ビレット連続鋳造の重要側面は:(i) ビレット品質、(ii) マシン生産性、(iii) 製造コスト。高生産性と要求ビレット品質を運転コスト低減と両立させるため、性能パラメータ最適化が必要です。マシン可用性とプロセス信頼性はビレット連続鋳造における重要因子です。
ビレット連続鋳造は高柔軟性プロセスで、操作員は変化する要求に極めて迅速に対応する必要があります。ビレット連続鋳造機から要求される鋼品質は、単純建設用鋼(異形棒鋼)から自動車産業向け最新「特殊棒鋼品質」(SBQ)、その他エンジニアリング用途、さらには軟鋼線、PC鋼線、タイヤコード等高級線材製品まで多岐にわたります。
温度分布と凝固・品質・クラックの関係
連続鋳造中、鋳造鋼ビレット品質、熱応力、表面欠陥、クラック形成は、鋳造ビレット全長にわたる温度分布に高度に依存します。主眼は通常表面温度、特にコーナー温度分布に置かれます。しかし技術的観点から、鋳造ビレット芯部温度分布も、冶金長とアンベンドプロセスと高度に関連するため極めて重要です。したがって、鋳造ビレット温度場の監視、予測、制御、二次冷却戦略最適化は、ビレット連続鋳造機操作員の最優先課題です。
鋼凝固の基礎
鋼凝固は液相から固相への変態プロセスで、液相体積減少と固相体積増加を伴います。凝固中に結晶構造が形成され、形成結晶が成長します。 液鋼から析出する結晶を「一次結晶」、形成構造を「一次構造」と呼びます。形成一次構造は、鋼の後続塑性加工挙動と、ある程度完成品特性に影響します。
結晶化は、固相自由エネルギーが液相より低くなる温度で開始。ある温度で液体物質自由エネルギーが固体と等しくなり、同時に物質が液相と固相両方で存在。この温度を「平衡状態温度」または「理論結晶化温度」、この状態を「平衡状態」と呼びます。 平衡温度以上では液相自由エネルギーが低く、以下では固相自由エネルギーが低い。したがって結晶化は、冷却液体自由エネルギーが平衡状態自由エネルギーより低くなった時のみ開始可能。
理論結晶化温度以下まで液体冷却必要で、これを「液体過冷却」、過冷却度を「過冷却度」と呼びます。しかし結晶化プロセス開始温度を「実際結晶化温度」と呼びます。液鋼は多成分溶液であり、上記考察は純物質のみ対象のため、「組成過冷却」効果も考慮必要。
結晶化第1段階は結晶化核形成と新核-液体界面形成、その後形成核が成長しサイズ増大。 低過冷却度では液体と形成核自由エネルギー差最小で、少数核形成。核形成率が核成長率より低いため粗粒構造発達。 過冷却度増大で自由エネルギー差増大、核形成率と核成長率増大。核形成率増大が核成長率増大上回り、多数核形成で成長傾向小さく、凝固鋼構造は微細粒に。
凝固プロセス知識は鋼連続鋳造プロセス操業に重要です。なぜなら:(i) 最危険箇所(例:モールド出口)での凝固ストランド層厚決定可能、(ii) 鋳造ストランド経路長決定可能、(iii) 鋳造ストランド凝固速度決定可能で、これは化学的不均質性に影響するため。凝固層厚は簡易式 d = k·√t で求められることが多く、dは凝固層厚(mm)、tは時間(分)、kは凝固係数(凝固速度定数、mm/分)。凝固速度定数は主に3因子に大きく依存:(i) 鋳造ストランド断面寸法、(ii) 液相線温度以上の鋼過熱温度、(iii) 鋳造鋼化学組成と冷却強度。
鋳造速度とマシン生産性に影響する因子
生産性は鋳造速度増大と断面積増大で向上。鋳造速度はいくつかの異なる現象で制限されます。
- メニスカスレベル変動と波動 — 鋳造速度増大で悪化。表面品質問題やスティッカーブレイクアウト原因。ノズル設計変更(流れをより下向きに、またはボトム垂直ポート追加)、電磁力印加、モールドフラックス変更、その他モールド内流れパターン制御手法で対処可能
- 過大軸方向ひずみ — 振動と引き抜き力で、凝固シェルとモールド界面摩擦克服時に発生。関連横方向クラックとブレイクアウトが鋳造速度制限に、特にミスアライメント、過大テーパー、不連続液体フラックス層時。液体モールドフラックス層がモールド全面で連続維持でき、アライメント良好なら応力小さい
- 過大膜ひずみ — モールド下液体プール鉄静圧で薄シェルに発生。モールド出口でシェル厚不十分ならクラックとブレイクアウト誘発。クリティカルシェル厚は多くの鋼種で3mmオーダー。実現可能な鋳造速度で容易達成可能、他基準がより重要示唆
- シェル成長局所不均一性 — 局所的高温薄肉領域形成し、平均シェル厚クリティカル厚以上でも縦方向クラックとブレイクアウト誘発。初期凝固時モールドフラックス挙動最適化、振動実践、テーパー設計で対処:フラックス潤滑連続化、初期熱流束低減・均一化、モールド壁テーパーをシェル収縮プロファイルに一致。ペリテクティック鋼種とオーステナイト系ステンレス鋼が最も感受性高い。流れる鋼ジェットから供給される過熱もこの問題に寄与、特に二股水没ノズル鋳造でジェット衝突面近傍
- モールド下ストランド過大バルジング — 内部クラック多様化、極端ならブレイクアウト誘発。十分サポートロール選定、ロールアライメント維持、モールド下スプレー冷却制御、ロールピッチ/スプレー/鋳造速度急変回避でバルジング制御可能
- ストランド中心部最終凝固点のメニスカス下距離 — 与え断面厚で鋳造速度に比例増大、最大鋳造速度制限。トーチ切断とロール支持システムはこの冶金長増大に対応延長必要。直感に反し、この冶金長はスプレー冷却強度増大では大幅短縮不能
- スプレー冷却ゾーン終了後のストランド再加熱 — 内部引張応力とホットテアクラック発生、鋳造速度増大で深刻化。ブリマコムらの先駆的研究にこの理解組み込まれ、スプレーゾーン設計基準提供。スプレー冷却ゾーン延長でこれらクラック回避必要
- その他特殊品質懸念 — 時として鋳造速度制限課す。例:超低炭素鋼ではアルゴン気泡内側半径捕捉によるペンシルパイプ等ブリスター欠陥低減のため、比較的低い鋳造速度上限必要。懸念特定欠陥回避する慎重操業条件変更でのみ速度増大可能
明らかに、連続鋳造プロセス鋳造速度増大には多くの異なる現象への慎重考慮必要。上記リストは8つの別個基準充足必要示し、いずれも与操業で鋳造速度制限因子となり得る。
高温における鋼機械的特性
ビレット連続鋳造機円滑操業には、操作員が以下記述の高温鋼機械的特性知識持つこと必要。
- 鋼高温延性 — 鋼は特定温度範囲で延性低下、クラック形成に重要含意。図1に鋼高温延性低下温度帯と対応脆化メカニズムを概略示す。3つの低延性帯存在明らか。うち高温帯と低温帯が連続鋳造クラック形成に大きく寄与。中間温度帯は連続鋳造クラックに稀にしか関与しない
- 高温低延性帯 — 固相線温度から30〜70℃範囲で作用、鋼破断ひずみ1%未満。延性損失は凝固デンドライト界面への硫黄(S)とリン(P)微小偏析に関連。溶質濃厚化で局所固相線温度低下、平均組成対応バルク固相線温度下に「ゼロ」延性温度生成。この温度帯への引張ひずみでデンドライト分離、破断面は液膜破壊特徴的滑らか丸み外観。マンガン(Mn)存在有益、特にMn/S比20超でSと優先結合し害少ないMnS析出物形成、液膜形成最小化。S、P、Sn(スズ)、Cu(銅)含有量増加全て延性悪化、ひずみ速度と後続熱処理には比較的非感受性。連続鋳造ビレット観察クラック通常この低延性帯で形成。したがって表面からクラック深度重要、クラック形成時シェル厚示す
- 低温低延性帯 — 連続鋳造ビレットでAr₃温度下二相オーステナイト・フェライト領域で発生。図1ゾーン「E」対応。脆化メカニズム通常、オーステナイト粒界沿い形成一次フェライト膜へのひずみ集中起因。フェライトはオーステナイトより延性高く強度低く、構造弱化。AlN、Nb(CN)、BN等析出物存在でひずみ集中増大と粒界フェライト脆化加速、各析出物がマイクロボイド核生成。さらに一次フェライトは粒界優先析出促進、窒化物はフェライト溶解度がオーステナイトより遥か低いため。延性最小はポケットが一次フェライト核生成でオーステナイト粒界で連続膜連結時。この先行共晶フェライト膜厚がこのメカニズム延性制御因子。より低温或い長保持でフェライト膜厚増大が観察延性改善原因。延性損失温度範囲は約500〜900℃
- 鋳造機通過中、凝固ストランドは変化する熱条件と機械的負荷に曝露、両者が応力・ひずみ生成に寄与。特定場所でクラック発生には2条件必要:(i) 応力/ひずみ状態が引張性質、(ii) 鋼破断強度または破断ひずみ超過
- 熱応力発生基本原理 — 自由膨張/収縮拘束、或い材料勾配非線形必要。鋼連続鋳造ではストランド条件が一般化平面ひずみに近づき、鋳造方向縦方向膨張許容で縦方向応力・ひずみ生成最小化。縦方向熱勾配は横断面より遥か緩やか。したがって横方向クラック(縦方向応力/ひずみ成分必要)は悪条件熱条件起因稀で、ほぼ常に機械的起源。横断面では自由膨張への拘束大、急峻で頻繁に非線形温度勾配と相まって高横方向熱応力生成。さらに熱取り出し率急変で熱勾配シフト、主に表面。これら領域優先膨張/収縮も横断面応力生成。凝固ストランド高温で、クリープによるこれら応力急速緩和可能。しかし結果ひずみが破断ひずみ相対過大で引張性質なら縦方向クラック誘発。 モールド内不均一冷却や冷却スプレーによるオフスクエアネス、鈍角コーナー或いオフコーナー領域に引張応力生成、縦方向コーナークラック或いオフコーナークラック結果。 モールド内コーナー拘束時、面某所過冷却で局所引張と縦方向凹み・クラック誘発。 メニスカス領域或いトップ冷却スプレーゾーン過冷却で表面引張ひずみ生成、縦方向フェイスクラック結果
- 凝固ストランド機械的応力源多数 — モールド内スティッキング、不適切潤滑、振動条件、過大テーパーで引き抜き力作用、軸方向引張応力・ひずみ生成、振動マーク等局所薄シェル領域に集中、横方向凹み或い横方向クラック誘発。 固相線前面応力は、最大バルジング位置で圧縮、ロール下固相線前面で引張(バルジング絞り込み時)。 テーパー不足時、モールド下部領域シェルバルジングでオフコーナーサイトにヒンジ作用、固相線前面に引張ひずみ生成
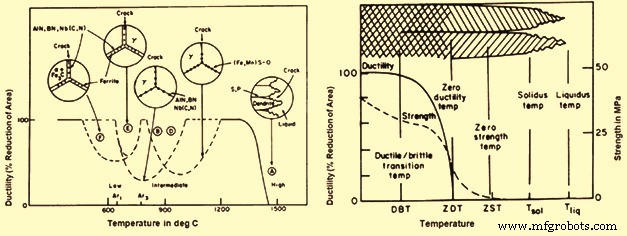
図1 鋼高温延性低下温度帯と機械的特性
ストランド凝固
凝固鋼ストランド内熱流プロセス(過熱抽出、凝固シェル成長等)は鋳造ビレット品質に影響。固体シェル内温度分布知識は品質観点で価値あり。急変熱勾配が応力とクラック生成するか判明するため。モールド下ビレット表面再加熱は一例。
通常過熱はモールドで大部分抽出。これは過熱と鋳造ビレット等軸晶ゾーン強いリンクがあるため重要。自由移動結晶粒挙動起因。したがって複数変数影響受けるモールド熱抽出は内部構造影響し、結果として内部クラック存在とセンター偏析・気孔深刻度影響。
シェルプロファイルは、表面/内部クラックフリーの品質鋳造ビレット達成に特に重要。通常全クラックは固相線近傍低延性帯(固相線から50〜100℃以内)で形成。したがって表面からクラック距離は、クラック生成時シェル厚直接尺度。
ビレット鋳造時のシェル厚軸方向プロファイルとミッドフェイス温度、中間クラック形成概略位置とスプレー下再加熱例を図2示す。クラック形成概略軸方向位置示され、二次冷却ゾーン出口近く、ミッドフェイス温度急反発下で見られる。急速再加熱で固相線近傍低延性帯に引張応力生成。したがってこれらクラック防止には、表面再加熱最小化するスプレー必要。実質的に、軸方向テーパー水フラックスでスプレーゾーン底と放射冷却入口間熱取り出し不連続性低減する、より長い二次冷却ゾーン必要。シェルプロファイル応用は、モールド内/下部生成クラック区別にも有用。
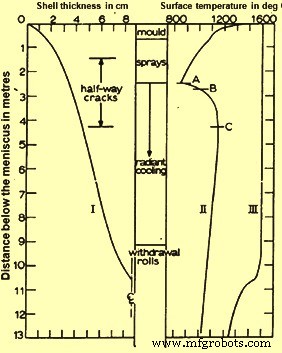
図2 シェル厚とミッドフェイス温度軸方向プロファイル
プール底予測は2理由で重要。第1:液体プールがカットオフスタンド超え延伸許されない。通常プール深度と鋳造速度は線形関係。したがって鋳造速度でプール深度制御可能。線形関係理由:与断面凝固時間は概ね一定で鋳造速度非依存。第2:プール深度知識は、鋳造ビレット水平位置への矯直時アンベンドクラック防止助け。 ストランドが矯直機で未凝固なら、固相線近傍低延性帯に作用する引張応力でクラック形成(アンベンドユニット設計依存)。したがって鋳造速度制限で、矯直機前で断面完全凝固と低延性帯消失確保必要。
連続鋳造凝固で正理解必要な2側面:(i) 構造(柱状晶vs等軸晶)、(ii) 液体プール包囲固体シェル成長。鋳造構造は品質に極めて重要で、内部クラック形成とマクロ偏析双方に影響。 固化スキン成長均一性も同様に、縦方向表面クラック形成とビレット鋳造時横方向凹み・ブレイクアウト頻度悪化させる可能性。
鋳造構造
連続鋳造断面で中央等軸晶ゾーンサイズが周囲柱状晶ゾーンサイズに対して相対的に決まる因子:(i) 鋼過熱、(ii) 鋼組成、(iii) 液体プール内流体流れ、(iv) 断面サイズ、(v) マシン設計(曲面/ストレート)。これら中、タンディッシュ通常測定過熱が支配的効果。 柱状晶ゾーン優位、等軸晶ゾーン犠牲で鋼温度(液相線+過熱)上昇と共に拡大。最大効果通常過熱30℃未満で見られる。したがって低過熱望ましい(ノズル凍結せぬ限り可能な限り)で、よりクラック耐性高くマクロ偏析低減促進する等軸晶構造最大化。
鋼C含有量は連続鋳造ビレット柱状晶ゾーン長に影響。等軸晶構造は中炭素域(0.17〜0.38%C)で優位。P含有量増加(0.008→0.02%、0.13〜0.30%Cビレット)も柱状晶ゾーン収縮させる。
電磁攪拌ビレットでも類似効果観察。電磁攪拌器誘起流体流れで等軸晶ゾーン成長著明促進、特にモールド内で中程度過熱時実施なら顕著。モールド下攪拌も柱状デンドライト成長阻害可能、ただしモールド内観察される白色凝固帯形成最小化のため注意必要(鋳造断面硫黄プリント観察)。大断面サイズも等軸晶ゾーン成長に有利。
連続鋳造機設計(ストレート/曲面)も鋳造構造影響。 内側半径(上)面隣接柱状晶ゾーン長通常ビレット中心線まで延伸、一方外側半径(下)面隣接柱状晶ゾーンは相当短い。この観察はストレートマシンで得られる軸対称構造に対する、曲面モールドマシン鋳造鋼断面特徴。鋼メニスカス生成結晶が液体プールへ落下し、外側半径面から進行する凝固前面に優先的に沈着・定着すると推定。これにより柱状デンドライト成長停止、反対側内側半径面隣接では柱状デンドライト無阻害成長。 鋳造構造影響因子は、これら非付着結晶生成と生存で説明可能。例:過熱強い効果は、結晶が過熱液体で再溶解し柱状成長無阻害進行するため。同様中炭素で等軸晶構造多いのは、高温液体領域進入結晶がγ→δ相固体変態で再溶解必要で、C拡散伴う小さく重要な動力学的制限となるため。
シェル成長
モールド領域ではシェル成長率は外部熱除去で支配。したがってモールド熱流束分布影響全変数が直接シェル成長影響。 鋳造機下部でシェル相当厚くなると、固体シェル鋼自体伝導が律速段階に。
シェル成長重要側面、特にモールドでは非均一性あり得る。 深い振動マーク隣接で鋼/モールド隙間大の局所薄肉シェル形成可能。 鋼C含有量もシェル成長均一性影響。 0.1%Cブレイクアウトシェル検査で、表面顕著皺形成でシェル成長最非均一観察。皺と関連隙間でモールド熱除去低下。この振る舞い起源は、0.1%Cで最高温度で固相δ→γ変態伴う収縮起因と推定。
マクロ偏析
連続鋳造ビレットでセンターラインマクロ偏析と気孔深刻度は鋳造構造とリンク。一般に柱状晶ゾーン大で品質問題多発。したがって:(i) 低過熱、(ii) 鋼組成、(iii) 中炭素鋼、(iv) 電磁攪拌(特にモールド内)、(v) 大断面サイズ等因子が等軸晶構造形成促進し品質に有益。
ビレットマクロ偏析制御困難は、非付着結晶生成/生存由来一部だが、固相分率増大するプール下部での結晶充填由来も。悪条件下、プール底付近結晶周期的ブリッジングで液体ポケット隔離、凍結し収縮空洞とマクロ偏析領域(C、Mn、S、P)形成。この問題感受性高炭素鋼鋳造では、最近別アプローチ採用:高過熱で結晶(と等軸晶構造)除去しつつ、高強度冷却スプレーで凝固速度最大化、偏析傾向低減。
連続鋳造ビレットセンターラインマクロ偏析主起源、凝固完了直前バルジング。バルジングが濃厚残留液下方引き込み、センターラインで凍結。バルジング深刻なら同時クラック発生も。等軸晶構造程度は偏析重要因子、「セミマクロ偏析」(ビレット内部スポット出現)にも同様。結晶形態と充填、電磁攪拌がマクロ偏析程度影響。
製造プロセス