



液鋼真空脱ガス:強度と品質向上
一次製鋼プロセス中、酸素(O₂)、水素(H₂)、窒素(N₂)などのガスが溶鋼に溶解します。これらガスは鋼の機械的・物理的特性に悪影響を与えます。液鋼中溶解酸素は分子状酸素として除去できず、その除去を脱酸と呼びます。H₂とN₂ガスの液鋼からの除去を脱ガスと呼びます。液鋼脱ガスプロセスは真空下で行われるため、液鋼真空脱ガスとも呼ばれます。真空脱ガスプロセスは鋼ティーミングレードルで実施されます。
液鋼からH₂とN₂ガス除去は必要です。両ガスとも鋼特性を害するためです。鋼中H₂溶解度は常温で低く、過剰H₂は凝固時に拒絶され、ピンホール形成と固化鋼中気孔を生じます。数ppmのH₂ガスでブリスター形成と引張延性低下を引き起こします。N₂ガスでは、液体鉄中最大溶解度450ppm、室温10ppm未満です。凝固時過剰N₂拒絶でブローホールや窒化物形成を引き起こす可能性があります。過剰N₂は鋼溶接時熱影響部脆化と冷間成形性悪化も引き起こします。
液鋼中最小ガス含有量鋼製造問題が解決されたのは、1950年代初頭、レードル内液鋼真空処理法開発によってでした。この方法は、旧USSRのAM SamarinとLM Novik科学者たちによって1940年提案されました。1952年旧USSRエナキエフ冶金工場で初めて工業試験されました。1954年旧西ドイツボフムフェラインで、金属流脱ガス法が試みられました。レードル法真空処理工業導入は1955年旧USSRで初めて行われました。これにより、鋼真空処理として知られる製鋼新傾向が始まりました。
真空脱ガス一般特徴
レードル内液鋼真空処理は、レードル間およびレードル-インゴット型真空脱ガスプロセスでH₂除去から始まりました。元来、液鋼真空脱ガスは、0.5〜10mbar(1mbar=0.75mmHgまたは0.00102kg/cm²)圧力範囲還元雰囲気下で、H₂含有量2ppm未満低減目的で実施されます。
1950年代後半、ドルトムント・ヘルダー(DH)法とルールスタール・ヘラウス(RH)法などより効率的真空脱ガスプロセスが普及しました。1960年代半ば、真空アーク脱ガス(VAD)、ASEA-SKF法、高クロム(Cr)鋼処理用真空酸素脱炭(VOD)法が成功裏に導入されました。
当初、真空脱ガス概念は主に液鋼からH₂ガス除去に使用されましたが、すぐにクリーン鋼生産のため多くの他目的にも役立ちました。1980年頃から、炭素(C)含有量30ppm以下超低炭素(ULC)鋼生産に真空脱ガス使用が増加しました。さらに、CとN₂含有量30ppm以下間隙フリー(IF)鋼開発により、真空処理が必要不可欠になりました。現在、真空脱ガス処理は品質鋼生産製鋼ショップ必須設備となっています。
真空脱ガス一般特徴は以下の通りです。
- ガス脱離はガス/金属界面反応です。液鋼中原子状H₂またはN₂がガス/金属界面拡散し、分子状H₂またはN₂に変換されて脱離可能になります。真空処理効果は、真空暴露液体表面積増加とともに増大します。真空暴露液鋼表面積増加(薄い流れやガス誘起撹拌形態)が脱ガスプロセス加速します。
- 液鋼温度は真空脱ガスプロセス中低下します。真空暴露流れ表面積大より温度低下大。
- 脱ガス時間は最小限に抑える必要があります。
- 脱ガス度は真空度増加とともに増加。1mmHgオーダーまたは1mmHg未満(1mmHg=1torr)真空が実用採用。真空排気能力は十分必要。
現在使用されている真空脱ガスプロセスは、以下3タイプに分類できます。(ⅰ)ストリーム脱ガスプラクティス、(ⅱ)循環脱ガスプラクティス、(ⅲ)レードル/タンク脱ガスプラクティス。
ストリーム脱ガスプラクティス
ストリーム脱ガスでは、液鋼を真空下の別容器に注ぎます。液流突然真空暴露により、流れが液滴に破砕されて生成される表面積増加で非常に速やかな脱ガスが起こります。このプロセスは鋼中溶解H₂を真空ポンプで排出助けます。脱ガス主要量は液流落下中に発生します。注湯流高さは重要設計パラメータです。ストリーム脱ガス技術には実践で以下バリエーションがあります。
- レードル-インゴット型脱ガス — 予熱ホットトップ付インゴット型を真空室配置。チャンバー上にタンディッシュ配置。一次製鋼炉タップレードルは30℃相当過熱。レードルをタンディッシュ上配置。レードル底部注湯でタンディッシュへ注湯望ましい。レードル-型脱ガス概略図1示す。
- レードル-レードル脱ガス — ストッパーロッド付レードルを真空室配置。一次製鋼炉液鋼レードルを真空室上配置、隙間真空シール。合金添加真空下実施。流れをレードル落下させ液鋼脱ガス。合金添加真空下実施。
一部プラントではタッピング中脱ガス実施。この配置では、一次製鋼炉液鋼をタンディッシュまたは小レードルタップ。小レードルから液流を真空排気レードル落下させ。レードル上面特殊カバーで閉鎖、排気口含む。25〜30℃過熱液鋼をレードルタップ。
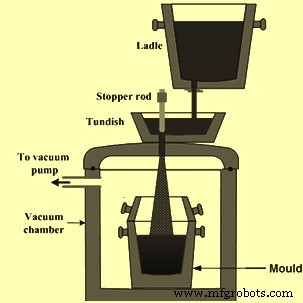
図1 レードル-型脱ガス概略図
循環脱ガスプラクティス
循環脱ガスプラクティスでは、液鋼を特殊配置で真空室内連続循環させます。このプロセスでは、真空室をスノーケルまたはスノーケルを液鋼浴浸漬したレードル上部配置。循環脱ガスプロセス2タイプあり(図2):(ⅰ)ルールスタール・ヘラウス(RH)脱ガスプロセス、(ⅱ)ドルトムント・ヘルダー(DH)脱ガスプロセス。RH脱ガスプロセスはレードル浸漬2スノーケル、DH脱ガスプロセスは単一スノーケルで、液鋼を真空室繰り返し吸引しレードル戻し操作。RH脱ガスプロセスは別記事リンクhttps://www.ispatguru.com/rh-vacuum-degassing-technology/で説明。
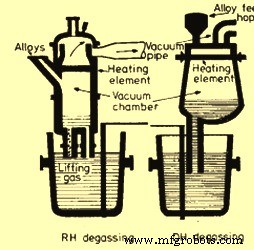
図2 循環脱ガスプロセス概略図
RH脱ガスプロセスでは、液鋼が一方脚で昇降し、脱ガス後他方脚でレードル戻るよう、2本脚(スノーケルも呼ばれる)円筒形耐火物ライニングシェル設計。円筒シェル上部に排気、合金添加、観察制御窓。円筒シェル上部耐火粘土レンガ、下部アルミナ(Al₂O₃)レンガライニングで高温耐久。脚部Al₂O₃耐火物ライニング。アルゴン(Ar)リフターガスを入口スノーケル注入し、入口スノーケル流入液鋼速度増加。
RH脱ガス装置操作は以下含む。
- 円筒室所望温度(900〜1500℃変動)加熱
- 所望レベルまで室液鋼内降下
- 室排気で液鋼上昇開始
- リフターガス導入で膨張・浮力生成、入口スノーケル液鋼上昇速度増加
- 室内液鋼脱ガス、他スノーケル経由レードル戻り。脱ガス鋼はレードル鋼よりわずか低温。密度差(低温液鋼密度大)浮力で浴撹拌
- 円筒室内液鋼循環速度で脱ガス制御。循環速度はリフターガス量と真空度依存。110トン液鋼を12トン/分循環で20分脱ガス。Ar比消費量約0.075m³/トン
- 過熱度依存で脱ガス末期合金鉄添加可能
RHプロセス利点は(ⅰ)熱損失比較的低い、(ⅱ)合金添加より精密調整可能、(ⅲ)レードル-レードルやストリーム脱ガス比較で排気体積小さいため小真空排気能力で十分。
DH脱ガスプロセスでは、総液鋼質量約10〜15%ずつ脱ガス。必要脱ガスレベル達成までプロセス繰り返し。容器とレードル配置は類似だが、(ⅰ)DHプロセス円筒容器は単一スノーケル、(ⅱ)円筒容器加熱設備有り。
DH室は加熱設備、合金添加配置、排気システム装備。円筒容器底部に液鋼浸漬可能スノーケル装備。DH室上部耐火粘土レンガ、下部Al₂O₃レンガライニング。スノーケル高品質Al₂O₃レンガライニング。スノーケル長さ、大気圧効果で鋼上昇実現十分長さ。DH脱ガスプロセス操作重要ステップ以下。
- DH室予熱、スノーケル先端液鋼表面下浸漬レードル内降下
- 排気室上下動で鋼室内流入
- 50〜60回、サイクルタイム20秒室移動
- 20〜30サイクルで十分脱ガス可能
- レードルスラグ層保持で熱損失最小化
- DH脱ガスプロセス、RH比較で低過熱度操業可能(DH装置加熱設備有り)
レードル/タンク脱ガスプラクティス
ここでは、レードルを真空タンク配置し、タンク排気しながら不活性ガスで撹拌。または、レードル周辺にシール配置あり、蓋装着で真空室形成。
液鋼をアーク再加熱なしでタンク脱ガス装置処理可能。2異なる撹拌システムで:(ⅰ)液鋼浴誘導撹拌、(ⅱ)レードル底部多孔質プラグ通しArブローイング浴撹拌。
タンク脱ガスプラクティス用途:(ⅰ)液鋼溶解ガス濃度低減、(ⅱ)液鋼組成と浴温度均質化、(ⅲ)液鋼酸化物介在物除去、(ⅳ)脱硫有利手段と技術条件提供。硫黄(S)除去は、真空エンベロープ内強力Arフラッシング(ブローイング)促進スラグ-金属反応で達成。タンク脱ガスプロセス必要条件:(ⅰ)真空タンク急速排気、(ⅱ)重い不活性ガス流吸引しながら真空維持、(ⅲ)即時可用性、(ⅳ)耐塵性、(ⅴ)過酷条件下安全操業。
レードル底部多孔質プラグ装備でArガスパージ。レードル真空室配置。真空室ホッパー装備で必要時元素添加可能。撹拌ガス導入は上面屋根通し水没耐火管またはレードル底部装着多孔質プラグから。完全殺鋼効果的脱ガスには、レードル底部通しArパージがより良い。浴撹拌でガス除去速度向上。活発ガス除去で液鋼飛散も起こる。したがってレードル完全充填せず、高さ約25%フリーボード確保し飛散液滴収容。圧力1〜10mmHg維持で効果的脱ガス。脱ガス中脱酸と合金添加実施。特定ケースでレードル加熱し脱ガス熱損失補償。脱ガス効果には、一次製鋼炉繰越スラグ可能な限り低いこと必要。繰越スラグFeO含有、鋼O₂含有量がスラグFeO含有量と平衡のため鋼O₂含有量増加。
レードル脱ガスプロセス根本要件:(ⅰ)真空誘起スラグ・鋼沸騰収容十分フリーボード、(ⅱ)鋼浴透過不活性ガスで撹拌、介在物分離、真空脱ガス性能向上、(ⅲ)スカル形成回避十分過熱、(ⅳ)レードル真空タンク内時添加剤供給手段。
Ar接続はレードル真空タンク内セット時確立。真空タンク必要操業圧力まで真空ポンプシステム排気。排気ガス真空ポンプシステム通し排出、ポンプ前収集または堰壁付きコンクリートホットウェル内水中排出。プロセスガス、インターコンデンサー排出水巻き込み分含め、モータ駆動ファンでホットウェルからフレアバーナー装備ベントスタック排気。ホットウェル水冷却塔へ接触水システムポンプ送り。
重要レードル脱ガスプロセス概略図3示す。
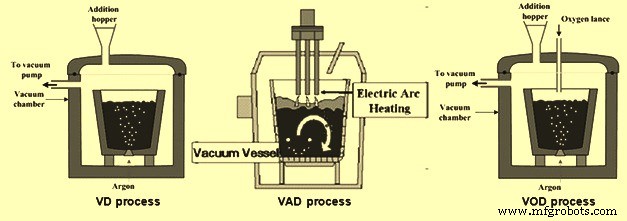
図3 レードル脱ガスプロセス概略図
真空脱ガス(VD)プロセス
合金添加設備付きシンプルレードル脱ガスユニット。真空ポンプシステムで真空生成。0.5mmHg低圧力生成可能。プロセス能力:(ⅰ)温度と組成両面で液鋼浴均質化、(ⅱ)化学成分微調整、(ⅲ)脱酸改善とH₂、N₂、O₂含有量低減。一次製鋼炉直送ヒートVDユニット直接処理では脱硫大きな問題。しかし、レードル内スラグ低減確保とスラグ-金属混合促進脱硫で解決可能。
真空アーク脱ガス(VAD)プロセス
真空アーク脱ガス(VAD)プロセスは、液鋼再加熱目的で電極追加したタンク脱ガスプロセス。レードルが真空タンク内着座し、底部多孔質プラグ通し不活性ガス撹拌、電極加熱と合金添加設備付き単一ユニットプロセス。レードル内液鋼へ石灰添加後、250〜300mmHg圧力でアーク通電し温度上昇と石灰溶融、続いて短時間脱ガス、化学調整添加、1mmHg低圧力深度脱ガス。Ar撹拌全操作ステップ継続、操作に応じ流量調整。加熱速度約3〜4℃/分、加熱中Ar流量低側維持。このシステムでは真空下、高温アーク下C-O₂反応とC-Al₂O₃反応が固体反応生成物なしで低O₂含有量達成に大いに役立つ。Ar強力物質移動と解放一酸化炭素(CO)希釈によるH₂分圧低下で、1.5ppm低H₂レベル達成。このプロセス主利点は、0.005%低硫黄鋼生産向け80%高脱硫度。VADは現在クリーン鋼生産広く使用プロセス。
ASEA-SKFプロセス
通常、脱スラグ、アーク加熱、真空処理ユニットからなる統合処理ユニット群持つプロセス。再レードリングでスラグ除去し再リン防止後、フェロアロイ添加実施。合金添加冷却効果補償温度上昇アーク加熱、続いて真空雰囲気脱ガスでO₂含有量低減と脱水素で1.5ppm低H₂含有量達成。電磁撹拌適用で介在物浮上助けクリーン鋼生産。現在、ASEA-SKFユニット基本不活性ガス撹拌組込みで脱硫可能。
真空酸素脱炭(VOD)プロセス
VODプロセスは、O₂吹き込みランス追加装備タンク脱ガスユニット。追加O₂供給で、超低炭素ステンレス鋼グレード生産(強制脱炭)またはAl/Si(ケイ素)添加併用化学加熱(VD-OBプロセス)用途。真空ポンプは増大オフガス体積対応でより高容量設計。
VODプロセスはステンレス鋼生産重要真空プロセスと見なされる。極低C、N₂、H₂レベル要求特殊ステンレス鋼主適応。このプロセスでは、レードル真空室配置、真空密閉グランド通しO₂ランシング、合金添加設備。基本プロセスは、Cr酸化最小化で炭素優先酸化含む。
レードル利用可能フリーボード減少ため、液鋼初期C含有量1%以下必要。O₂注入100〜250mmHg実施。Si酸化後C酸化。初期温度と液鋼Si含有量決定共沸開始で脱炭開始。O₂流量依存定率脱炭発生。CO/CO₂比監視、浴C含有量0.08%で急増。この限界Cパーセント超で、O₂流量独立に脱炭率低下、同時Cr酸化。O₂ランシング停止、容器圧力低減、Ar撹拌継続で溶解O₂と残留C反応。活発撹拌でC 0.005%レベル低減可能、総C+N₂ 0.015%未満達成報告。
一般精錬シーケンスは、O₂流量変化、ランチップ-浴面距離、真空圧力制御、Ar流量制御組み合わせ制御。十分石灰とAl添加で液鋼優秀脱硫達成。
真空ポンプシステム
真空ポンプシステムは液鋼真空脱ガスプロセス駆動力。真空生成に、以下3基本タイプ真空ポンプシステム使用可能。各々独自利点欠点あり。(ⅰ)必要凝縮段付蒸気エジェクタ、(ⅱ)水環式ポンプ組合せ蒸気エジェクタ、(ⅲ)ドライ機械式ポンプシステム。蒸気ジェット定質量流量ベース動作、水環真空ポンプ定体積ベース動作。併用で経済的損益分岐点達成、各最良特性活用可能。蒸気エジェクタおよび蒸気エジェクタ+水環ポンプ真空ポンプシステム図4示す。
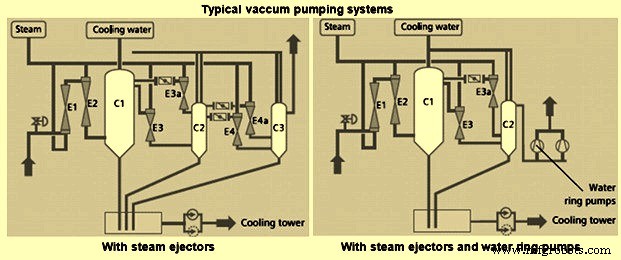
図4 典型的真空ポンプシステム
真空ポンプシステム選定に以下因子役割果たす。
- 除去対象溶解ガス量。絶対圧力、鋼化学、Ar流量すべて真空ポンプシステムガス除去速度影響。
- 「ドライエア換算」システム設計圧力負荷。
- システム必要満たす異圧力負荷(アウトガスシステム要求時)。
- 関与システム体積。
- 大気から深真空へプロセス時間要件。
- システム最終絶対圧力。必要段数決定。
- 必要Ar量。撹拌エネルギーと溶解ガス除去速度決定。
- システム空気リーク率。
- 蒸気エジェクタシステム場合蒸気圧力温度。
- 蒸気エジェクタシステム場合冷却水温度。
- 蒸気と電気コスト
各脱ガスシステムは、真空脱ガスプロセス固有要件満たすよう設計必要。
製造プロセス