



現代長尺製品圧延ミル:効率的な鋼材圧延技術
長尺製品とは、(i) 鉄筋、(ii) 丸鋼、平鋼、角鋼、六角鋼などの形鋼製品、(iii) アングル(等辺・不等辺)、チャンネル、ビーム、ティー、特殊形鋼などの形鋼、(iv) 線材などを総称する名称です。長尺製品を圧延するミルを長尺製品圧延ミルと呼びます。圧延製品に基づき、 merchant bar mill(一般形鋼ミル)、bar and rod mill(棒鋼・線材ミル)、light section mill(軽形鋼ミル)、rebar mill(鉄筋ミル)、light merchant mill(軽量形鋼ミル)、special bar quality (SBQ) mill(特殊棒鋼ミル)、wire rod mill(線材ミル)などと呼ばれます。
製品範囲と材質
これらのミルの製品範囲は、中・重形鋼圧延ミルで圧延される製品よりも断面積が小さい形鋼・形鋼製品で構成されます。線材ミルでは直径5mm~12.5mmの鋼線材をコイル状(コイル重量最大2.5トン)で生産します。これらのミルで圧延される鋼材の品質は、低炭素鋼、軟鋼、中炭素鋼、高炭素鋼、微合金鋼、低合金鋼まで幅広く対応可能です。
現代長尺製品圧延ミルの設計思想
長尺製品圧延ミルの設計には、高速生産、製品のミクロ組織品質、製品切替時間の最短化など、要求される性能要件に対する適切なソリューションが求められます。
現代の長尺製品圧延ミルには大きな柔軟性があります。これらは通常、以下の3組の圧延スタンド群で構成される連続ミルです。(i) 粗圧延スタンド群、(ii) 中間圧延スタンド群、(iii) 仕上圧延スタンド群。これらのミルへの投入材料は通常ビレットです。投入材料がブルームの場合、ビレットミルをローラーハース炉を通じて長尺製品圧延ミルと組み合わせることができます。同様に仕上ミル側では線材ミルと組み合わせることで、同一ミルから線材も生産可能です。
長尺製品の品質向上、ミルの柔軟性とコスト効率への要求の高まりにより、新技術・新プロセスの開発が必要となっています。現代の長尺製品ミルは高速ミルであり、特殊棒鋼グレードや機械構造用鋼を高生産率で圧延しながら、投資コストと運転コストを合理的なレベルに抑えています。
ミルの製品構成と能力
長尺製品圧延ミルは、以下の製品構成で設計可能です。(i) 鉄筋などの単一製品、(ii) 棒鋼製品、(iii) 形鋼製品、(iv) コイル状線材、または (v) これら4タイプの様々な組み合わせによる複数製品。一部の鉄筋サイズや棒鋼製品は必要に応じてコイル状で生産可能ですが、他製品は定尺で生産されます。また、ミル製品は merchant products(一般商品)または special bar quality products(特殊棒鋼品質製品)のいずれかとして生産可能です。
長尺製品圧延ミルは単立ミルまたは2ストランドミルとして設計可能です。2ストランドミルでは粗圧延スタンド群で2ストランド圧延を行い、中間・仕上スタンド群では1ストランドで圧延します。
鉄筋圧延ミルではスリット圧延を導入可能です。マルチスリット圧延(MSR)を採用すれば、1本のビレットから2本以上の鉄筋を同時に圧延できます。スリット圧延は一般に小径鉄筋圧延で使用され、従来の単立連続圧延と比較してパス数が削減されます。
ミル能力は、圧延製品、製品サイズ・品質、投入材料サイズ(断面・長さ)、加熱炉能力、圧延レート、最高圧延速度、操業シフト数/日数などにより幅広く変動します。長尺製品圧延ミルの能力は年間30万トン~80万トンの範囲で、鉄筋ミルでは100万トン超の設計も可能です。
現代の長尺製品ミルは通常、地上から約+6mの高い位置に設置されます。これはオイルセラーなどの付帯設備を地上レベルに設置でき、操作と保守が容易になるためです。
ミルレイアウトは非常に重要で、ミル性能はレイアウトに大きく依存します。設備間の距離は最小限に抑えつつ、技術的プロセス要件を満たす必要があります。連続長尺製品ミルの典型的なフローシートを図1に示します。
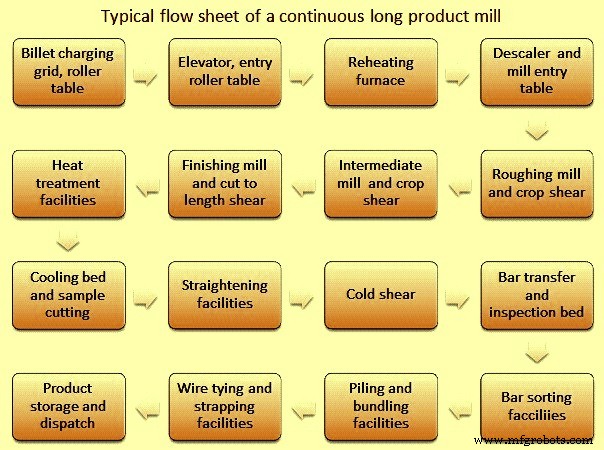
図1 連続長尺製品ミルの典型的なフローシート
技術と設備
これらの圧延ミルの技術と設備は、圧延製品の品質・特性向上、性能向上、運転の安定性向上のために設計されています。現代ミルでは、技術的・メカトロニクス的側面と統合された自動化システムを導入しています。手動制御はなく、圧延プロセスへの人的介入も最小限に抑えられています。現代ミルの自動化レベルは一般的にレベル2ですが、一部のミルではレベル3も実現されています。
熱間機械圧延(サーモメカニカル圧延)
現代長尺製品ミルは熱間機械圧延対応設計も可能です。熱間機械圧延は低温圧延とも呼ばれ、圧延プロセス中に最終材料特性をオンラインで制御する手法です。ミルの最終パス付近で、部分再結晶または再結晶抑制に対応する温度範囲内で材料変形を適用します。これにより、ミルで低温圧延を行うだけで、優れた冶金的・機械的特性を持つ高品質製品を直接得られます。再結晶が抑制されると粒度微細化現象が生じ、最終製品の技術的特性が向上します。さらに表面品質も大幅に改善されます。熱間機械圧延の利点は、微細結晶粒、オフライン正火の不要、低温靭性向上、浸炭鋼の熱処理後特性向上、ばね鋼の焼鈍時間短縮、最終部品の疲労強度向上、微合金鋼の引張強度をインラインで直接向上、脱炭層深さの低減などです。
現代長尺製品ミルに要求される要件
- 高稼働率、高生産性、高歩留まりの両立
- 低メンテナンス要求への対応
- 低エネルギー消費要求への対応
- 厳しい寸法公差
- マイナス公差(形鋼重量)
- 全長にわたる寸法変動なし
- 均一な物理的特性
圧延パラメータ
粗圧延、中間圧延、仕上圧延の各スタンド群における重要パラメータは、温度、断面積圧縮率、パス間時間(スタンド間時間)、真ひずみ、ひずみ速度です。これらの典型値を表1に示します。断面積が各ロールセットで段階的に減少するため、圧延材は圧延ミルの各段階で異なる速度で移動します。例えば線材圧延ミルでは、初期ビレット(例:150mm角、10-12m長)の断面積を、高速仕上速度(最大120m/秒)で最終線材(最小5.0mm径、1.93km長)まで段階的に減少させます。
| 表1 圧延段階別典型パラメータ | ||||
|---|---|---|---|---|
| 単位 | 粗圧延 | 中間圧延 | 仕上圧延 | |
| 温度範囲 | ℃ | 1000-1100 | 950-1050 | 850-950 |
| 速度範囲 | m/秒 | 0.1-1 | 1-10 | 10-120 |
| スタンド間時間範囲 | ミリ秒 | 1600-10300 | 1000-1300 | 5-60 |
| 真ひずみ範囲 | 0.20-0.40 | 0.30-0.40 | 0.15-0.50 | |
| ひずみ速度範囲 | /秒 | 0.90-10 | 10-130 | 190-2000 |
圧延製品の最終寸法品質は、仕上ミル内の圧延スタンドによって決定されます。最終製品の寸法精度は、初期材寸法、ロールパスシーケンス、温度、ミクロ組織、ロール表面品質、ロール・スタンド剛性、圧延材/ロール摩擦条件など多くの要因に依存します。
現代長尺製品ミルの設備構成
現代長尺製品圧延ミルの設備は以下のカテゴリに分類できます。
- 圧延材搬送設備
- 加熱炉
- 鋼材圧延設備
- 熱処理設備
- せん断設備
- 圧延製品冷却・搬送設備
- 梱包設備
- 電気・制御・自動化設備
- 補助設備・施設
圧延材搬送
ビレットはエレベーターでミルフロアレベルへ搬送されます。ローラーテーブルがミル内の圧延材移動に通常使用されます。ローラーは通常グループ駆動されます。
加熱炉
現代長尺製品ミルは一般に、エネルギー効率の高いウォーキングビーム炉またはウォーキングハース炉を装備し、これらは通常コンピュータ制御されています。これらの加熱炉は、ビレットを目標温度まで均一に加熱し、所定の生産レートで、スキッドマークなし、コールドスポットなしで供給します。これらの炉は、冷間または熱間ビレットを炉内装入材として受け入れ可能です。現代加熱炉の特徴は、(i) 優れた加熱ビレット品質、(ii) 高い加熱効率、(iii) 極めて低い燃料消費、(iv) 最小限のスケール損失による高材料歩留まり、(v) 低脱炭で高品質鋼グレードに対応、(vi) 低生産性時でも最大操作柔軟性と良好な作業条件です。これらの炉は高いバーナーターンダウン比を持ち、ミルが何らかの理由で圧延していないときでも最小燃料で炉を維持できます。
圧延設備
圧延設備はロールスタンド、ロール、チョック、ベアリング、駆動装置、入側・出側ガイドで構成されます。現代長尺製品ミルでは、高生産率を得るために一連のロールスタンドをタンデム配置するのが一般的です。スタンドは粗圧延、中間圧延、仕上圧延の段階にグループ分けされます。粗圧延ミルは一般に水平スタンドと垂直スタンドで配置されます。これらのロールスタンドはカンチレバー型またはハウジングレスタイプです。中間ミルも一般にハウジングレス設計の水平・垂直スタンドとクイックチェンジ装置で配置されます。仕上ミルでは水平・垂直スタンドの組み合わせ、または水平スタンドとコンバーチブルスタンドの組み合わせが使用されます。
カンチレバーロールスタンド
カンチレバーロールスタンドは、様々なサイズと用途で使用されるコンパクトなスタンドです。用途には、(i) 水平・垂直配置の単立ミル、(ii) 2ストランド以上のミルの中間分割圧延列、(iii) 線材デリバリーセクションのプレフィニッシャースタンドなどがあります。利点は、(i) 小型基礎、(ii) 同タイプスタンドのカセットが水平・垂直スタンド間でも互換、(iii) 小径でも高荷重耐力で高速線材ブロックに最適、(iv) 最適なアクセス性、(v) 高速なロール・スタンド交換などです。
ハウジングレス(HL)ロールスタンド
ハウジングレスロールスタンドは、現代長尺製品ミルの粗圧延・中間圧延スタンド群で現在広く使用されています。モジュール設計により、HLスタンドカセットを水平、垂直、チルト、ユニバーサルなど全ての配置で使用可能です。スタンドサイズは、必要なロール・ロールジャーナル寸法、パススケジュール、パス形状、ギアボックス・モータ特性により異なります。HLスタンドの主な特徴は、コンポーネントのコンパクトさと剛性、低ロール曲げ剛性、荷重下での自己調心チョック付き耐久性のある複列ころ軸受、バックラッシュフリーのチョックバランス、ガイド・ガードの簡単かつ正確な調整用ローラービーム設計などです。利点は、(i) 基礎の深さとサイズの節約、(ii) 圧延製品が要求される形状と寸法公差を満たす、(iii) ロール交換が圧延ライン外で行われるためスタンド交換時間を短縮、(iv) コンポーネント数が少なくアクセスしやすいためメンテナンス時間を大幅削減、(v) 自動ロールギャップ調整、(vi) 同一スタンドユニットを任意の位置で使用可能な運転柔軟性などです。
精密サイジングミル(RSM:Reducing Sizing Mill)
精密サイジングミル(RSM)は、長尺製品ミルで現在最も求められる汎用性の高い圧延技術です。従来の圧延ミルでは厳しい公差要求を満たすのは困難で、ミル稼働時間の損失と歩留まり低下を犠牲にしても難しく、場合によっては非現実的またはコスト面から不可能です。従来の粗圧延・中間圧延ミルでは、仕上ミルセクションへの投入材断面変動が製品公差に主に影響します。RSMは3ロール技術の特徴(変形時のスプレッドが小さく、変形効率が高い)を活用します。RSMの利点は多数あります。RSMはミルラインに設置され、任意の仕上サイズを極めて厳しい公差で圧延するために使用されます。各ロールギャップを負荷下で調整可能で、完全自動化できます。
ガイド設備
長尺製品圧延ミルでは、ガイド設備がロールパスの入側と出側で圧延材をガイドし、スムーズな圧延を実現します。ガイド設備は頑強、精密、安定である必要があります。圧延ミルガイド設備は圧延製品の表面品質確保に主要な役割を果たします。ガイドは長尺製品圧延で通常遭遇する幅広い材料サイズと形状に対応設計されなければなりません。現代長尺製品圧延ミルでは、入側・出側ガイドともにローラーガイドが通常使用されます。ローラーガイド設計は転がり摩擦ベースであり、滑り摩擦ベースのスタティックガイドに比べて多くの利点があります。ローラーガイドはスタティックガイドより高速かつ精密なガイド要素調整が可能です。圧延材とガイドの接触が転がり摩擦で動作するローラーを通じて行われるため、作業要素(ローラー)の耐摩耗性を大幅に向上させ、キズ、ラップ、スコアマークなどの圧延欠陥の可能性を低減できます。
ロール
ロールは圧延ミルの主要かつ最も高価な消耗品です。圧延ミルで鋼材を圧延するために使用され、その性能は使用材料と使用中に受ける荷重など多くの要因に依存します。ロール設計は、圧延荷重、ロール強度、圧延用トルクの制約を受けます。長尺製品ミルで使用されるロールタイプを表2に示します。
| 表2 長尺製品ミルで使用されるロールタイプ | ||
|---|---|---|
| No. | ロールタイプ | 表面硬度 (ショア) |
| 1 | 鍛造鋼 0.75% C、粗圧延スタンド用ロール | 35 |
| 2 | 鋳鋼 0-0.5% Mo + Ni, Cr, Mn、強靭、耐火割れ性 | 30-42 |
| 3 | パーライト球状黒鉛ロール、鋳鉄、強靭で耐火割れ性、ストランドロール | 30-38 |
| 4 | 特殊球状黒鉛ロール、上記の改良型 | 35-40 |
| 5 | アダマイト鋳鋼、高C完全固溶 + Ni, Cr、耐摩耗性良好だが温度変動に注意、粗圧延ロール | 30-48 |
| 6 | ストレートC インディフィニットチルロール、温度変動を避ける必要、中間スタンドロール | 35-40 |
| 7 | アダマイト合金球状黒鉛ロール、優れた硬度浸透、温度管理必要、幅広い硬度・強度範囲、ストランドロール | 35-50 |
| 8 | ストレートC チルロール、温度変化・破損・表面クラックに高抵抗、小断面ロール | 55-65 |
| 9 | アダマイト合金インディフィニットチルロール、ストレートCの改良、楕円・ガイドロール | 55-70 |
| 10 | 完全硬質合金インディフィニットチルロール、アダマイトの改良例:ナイロナイト | 65-85 |
| 11 | 優れた加工硬化性を持つ高合金鋳鉄チルロール、ガイドミルロール | 65-90 |
| 12 | 球状黒鉛、ビレット粗圧延ロール | 55 |
| 13 | 球状黒鉛、棒鋼ミル。ほぼ全スタンドで耐火割れ性、粗圧延ロール | 60-65 |
ロールパス設計
ロールパス設計は長尺製品圧延プロセスの不可欠な部分です。長尺製品は長尺製品圧延ミルで成形ロール間で圧延されるためです。ロールパス設計とは一般的に、ロール本体に溝を切削し、鋼材を順次通すことで所望の輪郭とサイズを得ることを意味します。ロールパス設計の主目的は、(i) 公差内で正しいプロファイルの製品を生産し、欠陥がなく、良好な表面品質と要求される機械的特性を持つこと、(ii) 最大生産性を最低コストで達成、(iii) 最小ロール摩耗、(iv) 容易な作業条件、(v) 最適エネルギー利用などの経済的条件を達成することです。
ロールベアリング
ロールベアリングは、低速から高速で回転しながら非常に高いラジアル荷重と様々な程度のアキシアル荷重に遭遇します。ベアリングはこれらの運転条件に対応するため、強化された接触面、材料強度特性、内部形状、ケージ特性を持つ必要があります。
ロールベアリングの基本要件には、(i) 高連続荷重容量、(ii) 低摩擦係数、(iii) 大径強力ロールネックを許容する設計、(iv) 最小摩耗、(v) 簡素で容易なメンテナンス、(vi) 高信頼性、(vii) ロール間で迅速かつ容易な交換を許容する設計、(viii) 運転安定性、(ix) 精密設計・製造が含まれます。ロールベアリングは高性能を提供し、ミルダウンタイムを削減する必要があります。
現代長尺製品ミルでは通常、ロールにテーパーころ軸受を使用します。これらのベアリングはローラーの傾斜位置によりラジアルおよびアキシアル両方の力を支持できるためです。圧延ミルでは4列および複列テーパーころ軸受が使用されます。
テンションフリー圧延制御
連続ミルでバーが複数スタンドで同時に圧延される際、バーの進行に合わせてスタンド速度を制御し、テンションフリー圧延を確保する必要があります。ミル内テンション制御の主な方法は、テンションフリー圧延速度制御システムと、バーがミルを通過する際の各モータの電流値を手動監視することです。ルーパーテーブルを使用してスタンド間のバーをテンションフリーに保つこともできます。ルーパーテーブルはバーの下から説得ロールでループを作ります。ループ高さはテーブル背面のスロットにある熱金属検出器で監視されます。これは垂直ルーパーです。水平ルーパーも存在し、圧延ライン横のフラットテーブル上でループを形成します。
熱処理設備
熱処理設備は通常、鉄筋圧延および線材圧延向けに設置されます。鉄筋圧延の場合、バーは最終ミルスタンドを出た後、短い冷却装置で水により急速かつ激しく冷却(焼入れ)され、表面硬化が起こります。この段階で表面層がマルテンサイトに変態し、芯部はオーステナイトのままです。線材圧延の場合、制御冷却コンベアシステムは、幅広い鋼グレードの線材に所望の特性を与える重要な設備です。速度、ファン出力、コンベア上のカバー位置の最適な組み合わせにより、単一システム内で高速冷却と低速冷却の両モードを含む幅広い条件での処理が可能です。この能力により、線材ミルは普通炭素鋼・合金鋼の広範なスペクトラムに加え、ステンレス鋼やその他の特殊グレードも生産可能です。「強制冷却」では、緩巻きコイルに最大出力で空気を吹き付け、カバーを開放して線材をできるだけ速く冷却し、ランパータイトを得ます。「遅延冷却」では、ファンなし、カバー閉鎖、低速コンベアで線材ループを搬送し、温度をできるだけ長く所定範囲に保持します。これにより線材のフェライト/パーライト組織が得られます。結果として圧延直後のロッド特性が向上し、より多くのグレードを直接使用可能な状態で生産でき、球状化焼鈍などの下流工程を削減または排除できます。
せん断設備
長尺製品ミルでは、熱せん断機を前端・後端クロッピング、コブル切断、分断に使用します。クランクせん断、ロータリーせん断、複合せん断を様々な速度範囲で採用し、前端・後端クロッピング、コブル切断、分断を最適化します。ミル要件に応じて、ピンチロールや補助チョッピングせん断と併用することもあります。
ミルでは製品形状と材質グレードに応じて、圧延中、仕上スタンド出側、スタッキング/バンドリング前の冷間せん断など、いくつかのタイプのせん断機を使用できます。製品形状と材質グレードにより、バーがミルを通過する際の前端切断にせん断機を使用することもあります。これらは通常フライングせん断です。このせん断のブレードは切断時にバーと平行に動きます。マルチストランド鉄筋圧延では、スリットスタンドでのコブルを防ぐため、ミル内でバーのクリーンな前端を提供するせん断機が必要です。快削鋼など特定グレードでは、前端割れが広がってバーがロールに巻き付くのを防ぐため、前端トリミングが必要です。
ドラム型せん断は、フラットやラウンドなど単純形状製品に一般的に使用されます。ブレードは回転シリンダー(ドラム)に取り付けられ、バーの「キンキング」を最小限に抑えるため「リード」速度で設定されます。
せん断で定尺切断し、冷却ベッドで常温まで冷却した後、バーを販売長さに切断する必要があります。ほとんどの製品では冷却ベッド後の冷間せん断で行われます。小型製品は冷却ベッドから複数本同時に排出されるため、1列の製品を冷間せん断で一括切断します。せん断機が切断できる断面サイズは、その最大切断力定格に依存します。ブレードストロークは最大高さ製品に対応できる大きさでなければならず、プロダクトホールドダウンもこの高さをクリアし、所定位置に移動して製品を固定する必要があります。形鋼の場合、形状に合わせたせん断ブレードと、製品をブレード形状に合わせるための形状入側ロールまたはガイドプレートを使用します。
冷却ベッド
長尺製品用にいくつかのタイプの冷却ベッドが使用されます。長尺製品バーが冷却ベッドに入ると、最初のノッチ(レーク)にスライドします。初期ノッチはグリッド鋳物と呼ばれる鋳物でバーを連続支持します。一定間隔でノッチが設けられた長尺プレートが、グリッド鋳物を超えた後のバーを支持します。バーは(例えば右から左へ)交互プレートのリフト・移動・引き込みサイクル、エキセントリックカムの作用により冷却ベッド上を移動します。このサイクルの繰り返しで、ミルから供給されるバーが移動します。冷却ベッド長さは最大ランアウトバー長で決定され、販売長さに最適化してクロップロスを最小化します。冷却ベッド幅はミル生産性(トン/時)と必要冷却時間に基づき決定されます。
現代長尺製品ミルではウォーキングラック型冷却ベッドが使用されます。可動ラック設計の冷却ベッドの目的は、圧延棒鋼・軽形鋼を均一に空冷し、冷却ベッド入側から排出側へ段階的に搬送することです。バーと軽形鋼の前端は排出側でレベリングされ、一定本数が最終長さ切断用冷間せん断とバンドリング/スタッキングへ送られます。可動ラック型冷却ベッドは通常ウォーキングビーム設計です。この機構により、バーと軽形鋼が歯付きラック上に均一に位置決めされます。冷却ベッドは通常、ミル仕上スタンドから供給される最小・最大サイズのバー・軽形鋼、および各サイズに必要な冷却時間を考慮して設計されます。ラック型冷却ベッド設計は、予め与えられた長さに切断されたバーを減速させ、冷却面上を横方向に搬送し、非常に幅広い長さ範囲の圧延バー・軽形鋼を可能な限り真直に保ち、冷却面末端で冷間せん断要求に合致する所定パックにバー・軽形鋼を集め、最終的にローラーテーブルへ排出してコールドせん断へ搬送します。
冷却後、形鋼は通常ローラーストレートナーで矯正され、冷間せん断で販売長さに切断され、スタッキングまたはバンドリングされます。アングルのスタッキングの場合、2段重ね1段上げの配置でスタックされます。スタック後バンドリングされ、出荷ヤードへ移動されます。
仕上エリアのソリューション
ミル仕上エリアでのバー・形鋼仕上には多数のソリューションがあります。典型的なバーミルではゲージビーム付き冷間せん断、形鋼ミルではストレートナーから冷間せん断へ供給する構成です。正しいレイヤー準備が生産性の鍵であり、これはプロファイル供給システムで達成されます。フライングタイプ冷間せん断もミル生産レートが高い場合に使用されます。高生産性ではマルチラインストレートナーが使用されます。コンセプトは冷却ベッド長さ材料を矯正し、供給作業を減らし、矯正ロール駆動をより良く活用することです。バーをロール下で適切に位置決め・センタリングすることが不可欠です。この分野の最近の改良には、(i) ストレートナーへの自動形鋼供給、(ii) キャリッジ搭載ロールセットのクイックチェンジ、モータ駆動ロールギャップ調整、(iii) ユニット全体をプラットフォーム搭載し、ミル生産を止めずにメンテナンスのためにラインから退避可能、などがあります。さらに冷却ベッドランアウトローラーテーブルでバーレイヤーを事前整列するため、チェーントランスファーとキャリッジ型抽出システムが通常設置され、バーが要求されるセンター距離でベッドラックからインチング出しされ、キャリッジでランアウトローラーテーブル上に優しく堆積させることでこの状態を維持します。
バンドリング・スタッキング
ミルのバンドリング・スタッキングセクションにも多くのソリューションがあります。典型的なソリューションはシンプルなバンドリングマシンですが、形鋼ではマグネットスタッカーが標準です。すべての操作は機械化・自動化され、短尺バーの除去やタグの理想的スキャン位置でのラベリングも含まれます。バーと形鋼の最適配置により、バンドル/スタックの最終形状に特別な配慮が払われます。スタッカーは要件により異なる設計があります。軽形鋼の精密スタッキングにはオーバーヘッド振り子システム、軽中形鋼には下部マグネット式スタッキングシステムが使用されます。
バー計数システムは光学原理で動作する自動バー計数と、バンドル形成用分離システムで構成されます。分離システムは計数システムが設置された3台の固定チェーントランスファーデバイスで構成されます。光学デバイスとチェーントランスファードライブに取り付けられたパルスジェネレーターが連携し、通過する各バーを重複や二重読み取りなしで計数・記録します。
現代長尺製品ミルにはバンドル・パイル用の結束・ストラッピングマシンがあります。これらのマシンは連続運転設計です。結束機は市販のワイヤーを使用し、機械ヘッドは油圧駆動です。ストラッピングマシンは空気圧駆動で、市販の様々な幅のスチールストラップを使用します。ストラッピングはクランプ式または溶接式で実施可能です。
電気システムと自動化
ミル電気システムは変圧器・開閉装置、DC・ACモーター、モーター用可変速ドライブ、モーターコントロールセンター、フィールドセンサー・計器・アクチュエータ、制御盤、制御デスク、制御パルピット等で構成されます。
ミル自動化は、人的介入を最小限に抑えた信頼性の高い圧延を実現するために提供されます。ミル自動化レベルはレベル1またはレベル2です。レベル1は自動化の基本レベルで、プログラマブルロジックコントローラ(PLC)、操作・監視用ヒューマンマシンインターフェース(HMI)、SCADA(監視制御データ収集)システム、プロセス・生産制御コンピュータが、集中または分散トポロジーで、フィールドバスとLANで相互接続されています。
ミル自動化の主な機能
- メインコントロールデスク:管理機能モードと圧延速度計算
- スタンド間カスケード速度制御:カスケード制御は圧縮概念(Rファクター)を使用してミルカスケード速度基準を計算。このパラメータは圧延基礎と直接関連し、セットアップとオペレーター制御を簡素化。生産中はループ・テンション制御が自動的にRファクターを調整し、スタンド間の材料応力を最小化
- 衝突速度低下補償:ヘッドスレッディング時にスタンドを加速し、材料がロールに衝突する際の速度低下を低減。バーがスタンド内に入ると制御がミルカスケード速度基準に戻る
- スタンド間最小テンション/ループ制御:スタンド間テンション/ループ制御により材料応力を低減し、製品寸法精度向上に貢献
- クロッピング・切断プロセス用せん断切断制御:ミル内せん断の性能と精度は歩留まり向上とバースタンド進入時の問題回避に不可欠
- 自動コブル検出:オペレーターが予期せぬ事象に迅速対応し、バーを継続追跡できるよう設計。コブル発生時、システムが自動的に上流せん断に既存バーをチョップさせ、加熱炉から次のビレット投入をブロックすることで影響を最小化
補助設備
現代長尺製品ミルの補助設備には、加熱炉後のスケール除去設備、ピンチロール、ロール冷却設備、ロール/スタンド交換設備、製品矯正設備、サンプル切断・検査・切断設備、潤滑設備、油圧・空圧設備、ロール組立・分解設備、ロール旋削設備、ガイド準備設備、保管・搬送設備、通信設備、水処理設備、スケールピットなどがあります。
製造プロセス