



プラズマアーク溶接(PAW)の原理、種類、装置、用途、メリット・デメリットを徹底解説
プラズマアーク溶接(PAW)とは
プラズマアーク溶接は、金属間の接合が溶融状態で行われる液相溶接プロセスの一種です。高温で電離したガスを「プラズマ」と呼び、この高温電離ガスで母材を加熱し、溶融による融合で接合を形成します。この溶接法はTIG溶接と類似していますが、アークの代わりにプラズマを用いて工作物を溶接する点が異なります。フィラーメタルは使用する場合もあれば、しない場合もあります。プラズマアーク溶接の大きな利点の一つは、TIGやMIG溶接と比較して、同等の熱量を得るためにより少ない電流で済むことです。
原理
十分なエネルギーを不活性ガスに与えると、一部の電子が原子核から解放されつつも核と共に移動します。電子が離脱した原子は高温電離状態(物質の第4の状態、プラズマ状態)になります。これらの電離原子は高い熱エネルギーを保持し、これが2枚の板の接合に利用されます。これがプラズマアーク溶接の基本原理です。
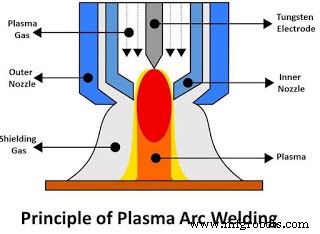
本工法はTIG溶接の拡張版と言えます。TIG溶接では非消耗性タングステン電極でアークを発生させますが、PAWではこのアークでタングステン電極周囲の内部オリフィスから供給される不活性ガスを加熱します。加熱温度は約30,000℃に達し、ガスが電離してプラズマとなります。この高温電離ガスがさらに溶融による溶接接合の形成に用いられます。
主要装置
電源装置
PAWプロセスでは、高出力のDC電源が必要です。トランスファー型PAWではタングステン電極と母材間に、非トランスファー型PAWではタングステン電極と放電ノズル間に電気スパークを発生させます。PAWをTIG溶接と区別する主要な特徴の一つは、低アンペア溶接能力です。約2アンペアという極低電流から最大約300アンペアまで対応可能で、適切な動作には約80ボルトが必要です。電源装置はトランス、整流器、制御コンソールで構成されます。
プラズマアークトーチ
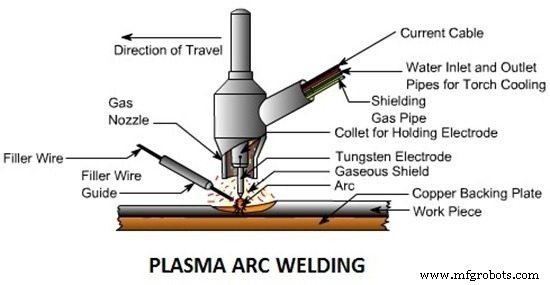
PAWプロセスで最も重要な部品です。TIG溶接用トーチに似ていますが、より複雑です。主に以下の4部品で構成されます:タングステン電極、コレット、内部ノズル、外部ノズル。タングステン電極はコレットで保持され、コレットは様々な直径に対応します。内部ガスノズルから不活性ガスをトーチ内部に供給してプラズマを形成します。外部ノズルからシールドガスを供給し、溶接部を酸化から保護します。これらのノズルは急速に摩耗します。アークがトーチ内部に閉じ込められ高熱を生じるため、PAWトーチは水冷式です(トーチ外部にウォータージャケットを装備)。
シールドガス・プラズマガス供給系
一般的にプラズマガスとシールドガスは同一ガスを同一供給源から使用します。主にアルゴン、ヘリウムなどの不活性ガスが両方の用途で使用され、内部・外部両ノズルに供給されます。
フィラーメタル
この溶接プロセスではフィラーメタルを使用しないケースが大半です。使用する場合は、直接溶接ゾーンに供給されます。
プラズマアーク溶接の種類
主に以下の2種類に分類されます:
非トランスファー型プラズマアーク溶接
直極性DC電流を使用します。タングステン電極を負極、ノズルを正極に接続します。アークはトーチ内部のタングステン電極とノズルの間に発生し、トーチ内部でのガス電離度を高めます。トーチがこの電離ガスを後工程へ供給します。薄板溶接に用いられます。
トランスファー型プラズマアーク溶接
こちらも直極性DC電流を使用します。タングステン電極を負極、工作物を正極に接続します。アークはタングステン電極と工作物の間に発生します。プラズマとアークの両方が工作物に伝達されるため、プロセスの加熱能力が向上します。厚板溶接に用いられます。
作動手順
基本的にTIG溶接と同様ですが、アークの代わりにプラズマで母材を加熱します。手順は以下の通りです:
- 工作物を適切に清掃する。電源から電力を供給し、タングステン電極とノズル間、またはタングステン電極と工作物間にアークを発生させる。
- タングステン電極が高強度アークを発生させ、ガス粒子を電離させ、オリフィスガスをプラズマに変換する。この高温電離ガスが小さなオリフィスから溶接板に供給される。
- アルゴン等のシールドガスを圧力弁・調整弁を通じて溶接トーチの外部ノズルに供給する。これらのガスが溶接部周囲にシールドを形成し、酸素・窒素等の大気ガスから保護する。
- プラズマが溶接板に当たり、融合して一体化する。続いて溶接トーチを溶接方向に移動させる。
- フィラーメタルが必要な場合、溶接作業者が手動で供給する。
用途
- 海洋産業および航空宇宙産業
- ステンレス鋼やチタンの配管・チューブ溶接
- 電子機器産業での広範な使用
- 工具、ダイス、金型の修理
- タービンブレードへの溶接またはコーティング
メリットとデメリット
メリット
- 高速溶接が可能
- 高いエネルギー密度で、硬く厚い工作物にも容易に対応可能
- 工具と工作物の距離がアーク形成に影響しない
- 同サイズ溶接で低消費電力
- PAW工法ではより安定したアークが得られる
- 高強度アーク・高い溶け込み率
- 低アンペアで作業可能
デメリット
- 装置コストが高い
- 騒音が大きい
- 放射線(紫外線・X線等)が多い
- 高度な技能を持つ作業者が必要
- メンテナンスコストが高い
以上がプラズマアーク溶接の原理、作動、装置、種類、用途、メリット・デメリットについての解説です。この記事がお役に立てば幸いです。ぜひソーシャルネットワークで共有し、当サイトを購読してさらなる興味深い記事をお楽しみください。
製造プロセス
- ウォータージェット・研磨ウォータージェット加工:原理、プロセス、装置、用途、メリット・デメリット
- 電子ビーム加工:仕組み、装置、用途、メリット・デメリット
- レーザービーム加工:原理、プロセス、装置、用途、メリット・デメリット
- 研磨粒子ジェット加工:原理、装置、メリット・デメリット
- 超音波加工:原理、装置、用途、メリット・デメリット
- 超音波溶接:原理、プロセス、装置、用途、メリット・デメリット
- 電気化学加工:原理、プロセス、装置、用途、メリット・デメリット
- エレクトロスラグ溶接の原理、プロセス、用途、メリット・デメリットを徹底解説
- 固相溶接の原理、種類、用途、メリット・デメリットを徹底解説
- シールドメタルアーク溶接(SMAW)の作動原理・メリット・デメリット
- プラズマアーク溶接(PAW)の用途・メリット・デメリット