



サーメイト溶接(テルミット溶接)の原理、プロセス、装置、用途、メリット・デメリットを徹底解説
サーメイト溶接(テルミット溶接)とは
サーメイト溶接(テルミット溶接)は、母材の溶融または液状フィラーメタルの供給によって金属接合を形成する液相溶接プロセスです。さらに、母材やフィラーメタルの溶融に必要な熱を発熱化学反応(エキゾサーミック反応)によって得るため、化学溶接プロセスに分類されます。「サーメイト(テルミット)」とは、アルミニウム金属と酸化鉄(Fe₃O₄)を重量比1:3で混合したものを指します。このプロセスは1898年にゴールドシュミットによって発見されました。主に鉄道レールの接合や電気コネクタの溶接に使用されます。
原理
前述の通り、サーメイト溶接は液相化学溶接プロセスであり、接合は溶融状態で行われます。実用的には、溶融鉄を溶接板に注ぎ、凝固させて永続的な強力な接合を形成する、溶接と鋳造が組み合わされたプロセスと言えます。外部熱源や従来の炉を用いずに溶融鉄の状態を生成するため、溶接プロセスとして扱われます。
この溶接法では、アルミニウムと酸化鉄を重量比1:3で混合します。この混合物は以下の化学反応を起こします:
8 Al + 3 Fe₃O₄ → 9 Fe + 4 Al₂O₃ + 熱(大量)
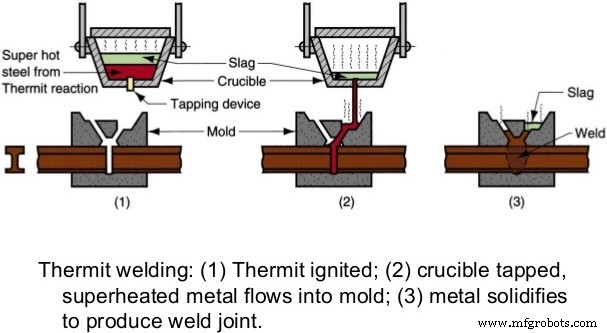
この反応により酸化アルミニウムと鉄が生成され、大量の熱が放出されて混合物が溶融状態になります。溶融鉄の密度は酸化アルミニウムより高いため、坩堝(るつぼ)の底部に沈殿します。坩堝底部には開口部があり、そこから溶融鉄を接合したい箇所に注ぎ込みます。これがサーメイト溶接の基本原理です。
主要装置
耐火坩堝(レフラクトリー・クリシブル)
サーメイト混合物(酸化鉄とアルミニウム)の反応は耐火坩堝内で行われます。この坩堝はグラファイトやその他の適切な耐火材料で作られ、約3,000℃の温度に耐えられます。坩堝底部には溶融金属排出用のゲートがあります。酸化アルミニウムによって形成されるスラグは、密度差により溶融金属の上に浮遊し、そこから除去されます。
サーメイト混合物
アルミニウムと酸化鉄を適切な比率(重量比約1:3)で混合したものをサーメイト混合物と呼びます。銅サーメイト溶接では、酸化銅とアルミニウムの混合物を使用します。
型(モールド)
サーメイト溶接では、グラファイトまたは砂で型を作ります。グラファイト型は同形状の継手を量産する際の永久型として使用されます。砂型は継手設計が毎回異なる場合に使用されます。砂型製作にはワックスパターンを用います。この型は溶接が必要な部分の周囲に作られ、溶融金属を受け入れます。鋳造と同様に、ランナー、ライザー、ゲーティングシステム、熱抜き穴などを備えます。
ワックスパターン
ワックスパターンは、溶接工作物の周囲に砂型を作るために使用されます。ワックスパターンの周囲に砂を締め固めて砂型を形成します。適切な締め固め後、型を加熱してワックスパターンを溶かし出して除去します。
モールディングフラスコ(型枠)
砂型はモールディングフラスコ内で形成されます。溶接空隙周囲に作られたワックスパターンをフラスコの中央に配置し、鋳造砂をフラスコに締め固めて砂型を作ります。
型ハンドルクランプ
モールディングフラスコを溶接板に固定するためのクランプです。
着火剤(イグナイトパウダー)
サーメイト混合物を着火するための予熱が必須で、これは着火剤によって行われます。着火剤は1,300℃という高温に達する高引火性粉末で、サーメイト反応の開始に必要な温度を確保します。
作動手順
サーメイト溶接の基本原理と必須部品を理解したところで、作動手順をまとめます。サーメイト溶接は、化学反応によって金属の溶融状態を生成する点で鋳造プロセスと類似しています。
- 溶接が必要な両工作物を清掃する。
- 溶接空隙周囲にワックスパターンを作成する。
- モールディングフラスコを型ハンドルクランプで継手周囲に固定する。ワックスパターンはフラスコ中央に配置される。
- ワックスパターン周囲に鋳造砂を締め固め、溶融金属を受け入れる型を作る。この型にはランナー、ライザー、注湯口、ゲーティングシステム、ワックス抜き穴など、鋳造と同様の要素がすべて含まれる。
- 型を加熱してワックスパターンを除去する。ワックスが溶けて、砂型底部に設けられたワックス抜き口から流出する。
- サーメイト混合物を耐火坩堝に投入し、着火剤を混合物上に配置。マグネシウムリボンで着火する。
- サーメイト反応が開始され、大量の熱が放出される。反応で生成された溶融鉄が坩堝から砂型へ流れ込む。
- 溶融金属が溶接空隙を満たし、母材と融合して永続的な接合を形成する。冷却を待つ。十分冷却後、フラスコを継手から取り外す。
- フラスコ除去後、溶接バリや余分な金属を除去するために機械加工を行う。
この作動手順は以下の動画でより理解しやすくなっています。
用途
- 現場での鉄道レール溶接に最も多く使用される
- エレクトロスラグ溶接が導入される前は、厚板溶接に使用されていた
- 大型鋳物の修復に使用
- 銅ケーブルコネクタの溶接
- 大型船舶などの構造継手製作
- 電源供給が不可能な場所での配管・厚板接合など
メリットとデメリット
メリット
- シンプルで簡単なプロセス
- セットアップコストが低い
- 金属接合速度が高い
- 鋳造が不可能な現場でもサーメイト溶接なら施工可能
- 電源供給がない場所でも使用可能
デメリット
- 鉄、銅など限定された金属にのみ適用可能
- 小型部品の溶接には非経済的
- 湿度、工作物アライメント等の環境条件に強く依存する
以上がサーメイト溶接の原理、作動、装置、用途、メリット・デメリットについての解説です。この記事がお役に立てば幸いです。ぜひソーシャルネットワークで共有し、当サイトを購読してさらなる興味深い記事をお楽しみください。
画像出典:https://www.slideshare.net/nageshkhandre/thermit-welding-nmk
製造プロセス
- ウォータージェット・研磨ウォータージェット加工:原理、プロセス、装置、用途、メリット・デメリット
- 電子ビーム加工:仕組み、装置、用途、メリット・デメリット
- レーザービーム加工:原理、プロセス、装置、用途、メリット・デメリット
- 研磨粒子ジェット加工:原理、装置、メリット・デメリット
- 超音波加工:原理、装置、用途、メリット・デメリット
- 超音波溶接:原理、プロセス、装置、用途、メリット・デメリット
- 電気化学加工:原理、プロセス、装置、用途、メリット・デメリット
- エレクトロスラグ溶接の原理、プロセス、用途、メリット・デメリットを徹底解説
- プラズマアーク溶接(PAW)の原理、種類、装置、用途、メリット・デメリットを徹底解説
- 固相溶接の原理、種類、用途、メリット・デメリットを徹底解説
- MIG溶接の仕組み・メリット・デメリットを徹底解説