



エレクトロスラグ溶接の原理、プロセス、用途、メリット・デメリットを徹底解説
エレクトロスラグ溶接(ESW)とは
エレクトロスラグ溶接は、溶融金属プールを形成して接合する非従来型溶接プロセスです。この工法はアーク溶接と抵抗溶接の両方の特徴を併せ持っています。開始時は電極と母材の間にアークを発生させて熱を生成(アーク溶接と同様)、フラックスを溶かして電極と母材の間に溶融金属プールを形成します。その後、この溶融金属プールを通じて電流を流し、電気抵抗による発熱で溶接を継続します(抵抗溶接と同様)。この二段階の熱生成メカニズムから、アーク溶接と抵抗溶接の組み合わせと呼ばれます。
エレクトロスラグ溶接はアップヒル溶接(垂直方向に溶接継手を形成し、母材板を垂直に保持して行う溶接)に分類され、単パスおよび多パスの両方で施工可能です。
原理
アーク発生と電気抵抗による発熱という共通原理で動作します。開始時に溶接電極と母材の間にアークを発生させ、充填金属(フィラーメタル)を溶かします。この溶融金属がある程度空隙を満たすと、電流がこの拡張された表面を流れ、電気抵抗によって熱が発生します。この熱でさらにフィラーメタルが溶融し、ローラーから連続的に供給されるフィラーワイヤーが溶接部を満たし、強力な継手を形成します。フィラーワイヤーはガイドチューブを通じて供給されます。
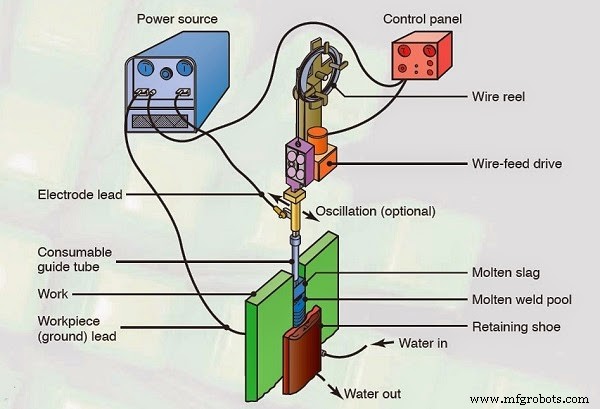
エレクトロスラグ溶接機の作動手順
母材板を垂直に保持し、板間の空隙に溶接金属(フィラーメタル)を堆積させます。電流の熱で電極を溶かし、形成された溶融金属プールが凝固して溶接空隙を埋め、板間に強力な接合を生成します。手順は以下の通りです:
- 溶接電極と母板の間に電流を流し、アークを発生させる。この熱でフラックスまたはフィラーワイヤーを溶かし、溶接空隙に堆積させる。
- 冷却銅シューが作用し、溶融フィラーメタルを溶接空隙内で凝固させる。これにより溶融金属の流出を防止する。
- フィラーメタルが溶接空隙で凝固すると、電流がこれを流れ、電気抵抗によって発熱する。この熱でフィラーメタルの連続溶融・堆積が持続する。
- フィラーメタルはローラー機構により連続供給される(図参照)。
- 溶接中、銅シューと供給機構が上方へ移動し、空隙全体が埋まるまで継続する。
- 単パスで強力な継手が形成される。単パスか多パスかは板厚によって決定される。
用途
- 板厚80mmまでの厚板接合が必要な重工業分野
- 大型鋳物・鍛造品の接合による超大型複合構造物の製造
- 厚肉大口径配管、圧力容器、貯蔵タンク、船舶などの溶接
メリットとデメリット
メリット
- 冷却速度が極めて遅く、コールドクラック(低温割れ)の心配がない
- スラグ混入やピンホール(気孔)の問題が発生しない
- 半自動化されており、作業速度が速い
- 厚肉部材を単パスで溶接可能
- 高い生産性が達成可能
- 継手準備コストが低い
デメリット
- 母材への熱入力が過大
- 高温溶接のため冷却装置が必要
- 冷却速度が遅いため、溶接部に柱状晶(コラムナー結晶)が生成される
以上がエレクトロスラグ溶接の原理、作動、用途、メリット・デメリット、および図解についての解説です。ご質問がありましたらコメントでお知らせください。この記事がお役に立てば幸いです。
製造プロセス
- ウォータージェット・研磨ウォータージェット加工:原理、プロセス、装置、用途、メリット・デメリット
- 電子ビーム加工:仕組み、装置、用途、メリット・デメリット
- レーザービーム加工:原理、プロセス、装置、用途、メリット・デメリット
- 研磨粒子ジェット加工:原理、装置、メリット・デメリット
- 超音波加工:原理、装置、用途、メリット・デメリット
- 超音波溶接:原理、プロセス、装置、用途、メリット・デメリット
- プラズマアーク溶接(PAW)の原理、種類、装置、用途、メリット・デメリットを徹底解説
- サーメイト溶接(テルミット溶接)の原理、プロセス、装置、用途、メリット・デメリットを徹底解説
- 固相溶接の原理、種類、用途、メリット・デメリットを徹底解説
- MIG溶接の仕組み・メリット・デメリットを徹底解説
- エレクトロスラグ溶接(ESW):用途・メリット・デメリット