



摩擦攪拌溶接(FSW)の仕組み、用途、メリット・デメリットを徹底解説
摩擦攪拌溶接(FSW:Friction Stir Welding)とは
摩擦攪拌溶接(FSW)は固相溶接プロセスの一種です。一般的に摩擦溶接の一タイプですが、その汎用性の高さから独立した溶接プロセスとして扱われます。この溶接法では外部熱を供給せず、高圧力と摩擦力の下で界面での拡散によって接合が形成されます。溶融や塑性状態を伴わないため、固相溶接プロセスに分類されます。
原理
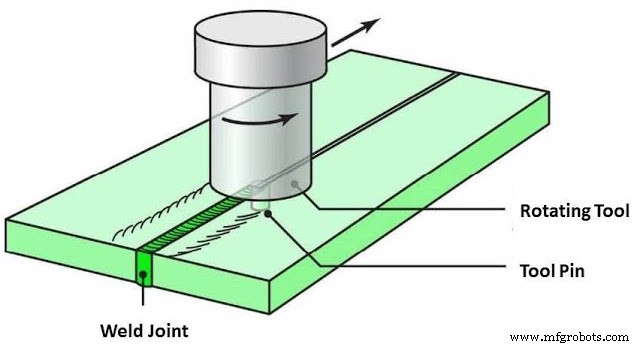
摩擦攪拌溶接は摩擦溶接と同一原理で動作します。摩擦によって界面で熱を発生させ、この熱で合わせ面での拡散プロセスを開始します。これら合わせ面に高圧力を適用することで金属拡散プロセスを加速し、金属間接合を形成します。これが摩擦溶接の基本原理です。FSWでは回転工具を用いて板に摩擦と圧力を適用します。この工具は自軸回転しながら板界面に沿って縦方向に移動し、回転工具と工作物の摩擦で熱を発生させます。この熱で界面が変形し、高圧力により2つの工作物が互いに拡散・一体化します。この接合は界面での熱機械的処理によって生成されます。FSWを汎用的な溶接プロセスたらしめる大きな利点は、容易に自動化でき、高い金属接合速度が得られることです。主にアルミニウム合金の接合に使用されます。
作動手順
摩擦攪拌溶接の作動プロセスは以下の通りです:
- 両工作板をバット継手と同様にクランプ固定する。両板の溶接面同士が接触している状態とする。
- 回転工具ピンを界面の工作物に挿入し、工具ショルダーが工作物に接触するまで押し込む。これにより摩擦力による加熱で材料が塑性変形する。これは界面での分子間拡散が、摩擦力による加熱で材料を塑性変形させる接合プロセスの状態である。
- 回転工具を継手ラインに沿って前進させる。これにより工具後方に接合が形成される。
- 工具を全溶接長にわたって継続移動させる。接合完了後、工具を工作物から分離する。工具ピンによって作られた穴が溶接板に残る。
作動の詳細は以下の動画で明確に理解できます。
用途
- 航空機産業:主翼、燃料タンク、航空機構造物等の溶接
- 海洋産業:構造作業
- 自動車産業:ホイールリム、シャーシ、燃料タンク、その他構造作業
- 化学産業:パイプライン、熱交換器、エアコンディショナー等の接合
- 電子産業:バスバー、アルミニウム-銅接合、コネクタ、その他電子機器の接合
- 製造産業:幅広く使用
メリットとデメリット
メリット
- 固相溶接のためフラックス、フィラーメタル等を使用しない
- 同種・異種金属の両方に溶接可能
- 微細結晶粒と高品質溶接が得られる
- 外部加熱がないため低消費電力
- 高度に自動化可能
- メンテナンスが少なくて済む
- 大規模溶接継手設計が可能で、全方向に溶接可能
- 操作が容易で環境汚染を伴わない
デメリット
- 複雑または特殊な治具配置が必要
- 溶接板に目視可能な穴(キーホール)が残る
- 初期・セットアップコストが高い
- アーク溶接プロセスと比較して柔軟性が低い
- フィラーコントロール継手(盛り上げ溶接)ができない
- 鍛造性のない材料は溶接不可
以上が摩擦攪拌溶接(FSW)の原理、作動、種類、用途、メリット・デメリット、および概要図についての解説です。ご質問がありましたらコメントでお知らせください。この記事がお役に立てば幸いです。ぜひソーシャルネットワークで共有し、当サイトを購読してさらなる興味深い記事をお楽しみください。
製造プロセス
- ウォータージェット・研磨ウォータージェット加工:原理、プロセス、装置、用途、メリット・デメリット
- 電子ビーム加工:仕組み、装置、用途、メリット・デメリット
- レーザービーム加工:原理、プロセス、装置、用途、メリット・デメリット
- 研磨粒子ジェット加工:原理、装置、メリット・デメリット
- 超音波加工:原理、装置、用途、メリット・デメリット
- 超音波溶接:原理、プロセス、装置、用途、メリット・デメリット
- エレクトロスラグ溶接の原理、プロセス、用途、メリット・デメリットを徹底解説
- プラズマアーク溶接(PAW)の原理、種類、装置、用途、メリット・デメリットを徹底解説
- 摩擦溶接の作動原理:プロフェッショナル向け実践ガイド
- MIG溶接の仕組み・メリット・デメリットを徹底解説
- 摩擦溶接とは?原理、プロセス、メリット、用途を徹底解説