



鋳造検査と品質保証:破壊・非破壊試験で欠陥を見逃さない
破壊試験と非破壊試験で鋳造欠陥を発見
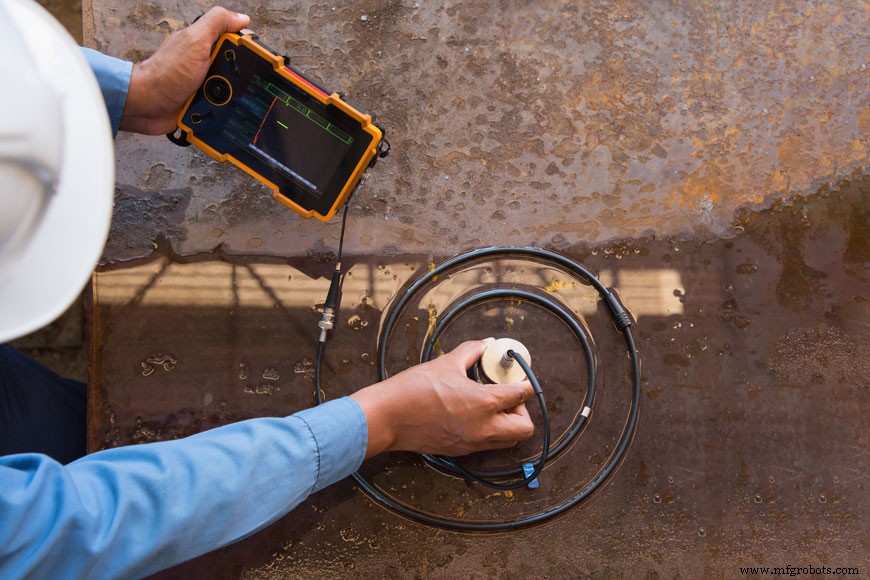
金属鋳造のあらゆる工程——パターンメイキングから熱処理まで——は、完成鋳造品の健全性、表面仕上げ、機械的特性、最終寸法に問題が生じないよう慎重に実施されます。それでも、入念に作られた鋳造品であっても品質管理のため検査を受けるべきです。小さな問題は予期せず発生し、多くの鋳造品には隠れた欠陥によって損なわれる恐れのある機械的要求事項があります。鋳造検査により、鋳造所と顧客は高品質な鋳造品であるという確信を持てます。
鋳造検査法は、製造プロセス中に隠れた欠陥を特定するために整備されています。一般的な鋳造欠陥には表面欠陥、介在物欠陥、冷却欠陥があります。
破壊試験
すべての生産ロットで、鋳造所はいくつかのサンプルを選び破壊試験に供します。鋳造品を切断し、金属の特性を詳細に検査します。試験者は介在物、ポロシティ、収縮を探します。1つの鋳造品を破壊試験しても、そのロットの他の鋳造品について保証するものではありませんが、プロセス全体の品質感を把握できます。放射線透過試験と超音波試験の技術進歩により破壊試験の重要性は相対的に低下しましたが、依然としてロットの品質検査と評価に使用されています。
非破壊試験(NDT)
非破壊試験は、鋳造所作業員、顧客、NDT技術者によって実施され、鋳造品を損傷させずに内部・外部の健全性を検証します。
目視検査
人眼を用いて表面欠陥、亀裂、ガス発生、スラグ・砂介在、ミスラン、コールドシャット、型欠陥を特定します。
寸法検査
部品が寸法要求・公差を満たすか確認する検査。手動または三次元測定機(CMM)でプローブを用いた高精度測定により実施可能です。
浸透探傷試験(LPI)
目視では見つけにくい微細な亀裂、気孔、その他の表面不完全を、あらゆるタイプの金属鋳造品で検出します。試験者はまず鋳造品を洗浄し、金属の亀裂へ浸透液が入り込むのを妨げる砂塵やほこりを除去します。
清潔かつ乾燥したら、試験者は鋳造品を浸透液で浸します。LPIのタイプにより異なる溶液を使用しますが、一般的に高毛細管作用・低粘度の着色オイルで、鋳造品の亀裂へ自由に流れ込みます。この染料を「滞留時間」放置し、不可視の微細隙間まで浸透させます。
十分な時間経過後、表面の余分な液体を除去します。一般的に湿った布で優しく拭き取り、亀裂内の染料を洪水で流出させないよう注意します。
試験者は特殊な顕色剤を塗布し、鋳造欠陥を明確に可視化します。
磁粉探傷試験(MPI)
MPIはLPIと同様に、鋳造品表面または浅い表面直下の微細亀裂・穴を検出します。しかし、このプロセスは磁場を生成できる強磁性金属(鉄、コバルト、ニッケル、それらの合金等)で作られた鋳造品にのみ使用可能です。鋳造品を磁化(通常は電磁石で)して試験を開始します。
磁場は空気中より金属内で強くなります。鋳造品表面または浅い表面直下に亀裂や穴などの不連続があると、誘導磁場が乱されます。
非常に深い亀裂は、表面で十分な磁気歪みを生じないため、この方法では検出できないことが多いです。
乱れを検出するため、鋳造品に酸化鉄微粒子など磁場で反応する物質を含む粉末または液体を噴霧します。この噴霧微粒子は磁束が低い箇所(亀裂の縁や穴の上部)に集まり、金属より空気が多い箇所を輪郭づけます。したがって、磁石と磁性粉末を用いて、亀裂や穴の上部など「金属より空気が多い」箇所の乱れを表示できます。MPI法は鋳造品検査に用いられるほか、現場で稼働中の配管・構造物の金属疲労試験にも使用され、肉眼では見えない応力腐食割れを検出できます。
超音波探傷試験(UT)
高周波音響エネルギーを鋳造品に伝播させ、欠陥を検出します。医療用超音波と類似の技術です。音波は鋳造品内を伝播し、反対面または界面・欠陥に達すると反射し、跳ね返った波が記録されアナリストが解析します。エネルギー偏向パターンから内部欠陥の位置と大きさを特定できます。この非破壊試験は壁厚測定やダクタイル鋳鉄の球状黒鉛カウントにも使用可能です。極めて微細な欠陥を大深度で検出でき、高い精度と信頼性が得られます。経験豊富な技術者なら、未知金属の音響シグネチャから合金種類を推定することさえ可能です。
超音波試験は、結果の正確な解釈に知識と経験を要します。試験部位はルーススケールと塗装を除去し、過度に不規則・小型・薄肉でないことが必要。多くの場合、超音波検査面は湿潤状態である必要があり、通常水を使用。錆びる面の場合は防錆剤入り不凍液を使用します。
放射線透過試験(X線)
病院で骨折を映すX線画像と同様です。鋳造X線で得られる幽霊のような画像は、収縮キャビティの暗いスポット、熱割れの細かな亀裂・裂け目、ポロシティのピンホール状ドットを表示します。これらの画像により、経験豊富な金属技術者は収縮、介在物、穴によって鋳造品の機械的特性が損なわれているか、出荷前に修正可能かを判断できます。
放射線透過鋳造検査プロセスでは、鋳造品をX線管からの放射線に曝露します。鋳造品が放射線の一部を吸収し、残りの放射線がX線フィルムを感光させます。鋳造品の高密度部分は放射線透過を阻害するため、それらの領域ではフィルム感光度が低く(明るく)、低密度部分ではより多くの放射線が透過しフィルム感光度が高くなります(暗く)。鋳造品のあらゆる空間が最終X線に「影」を落とし、放射線がより容易に通過したことによるものです。X線は亀裂、ボイド、介在物をフィルム上の暗い領域として描出します。
鋳造所による検査完了後、検査合格鋳造品はそのまま使用されることもあります。一般的な表面不規則性や不連続は、その他健全な製品の使用上問題にならない場合があります。場合によっては仕上げで観察された問題に対処できます。鋳造品は熱処理に戻るか、更なる加工(塗装、防錆油、溶融亜鉛めっき等の表面処理、機械加工)へ進みます。最終準備には、装飾・運用要件のための電気めっきや粉体塗装も含まれます。
前回記事:金属鋳造プロセスの熱処理 次回記事:二次加工
製造プロセス
- MRO資材管理における品質保証の徹底 ─ 見落としが招く巨大損失を防ぐ
- 品質管理のマスターガイド:一貫した卓越性のための戦略
- 鋳造欠陥の理解:種類、原因、実証済み対策
- 精密鋳造(ロストワックス鋳造):プロセス、メリット、用途
- グーグル、「Visual Inspection AI」を発表:欠陥とダウンタイムを大幅削減
- 品質マネジメントがアレン・インスペクション・サービスの成長を牽引
- 冶金鋳造の代表的欠陥27種:原因・対策・検査法完全マニュアル
- 溶接品質検査:10大代表的欠陥と検出のポイント
- 鋳造品の非破壊検査:品質と信頼性の確保
- アルミニウム鋳造品の精密熱処理:強度と延性の向上
- CNCマシニング卓越性を支える主要品質検査基準