



先進清浄度技術による鋼品質向上
鋼清浄度とクリーン鋼技術
鋼清浄度は鋼品質を決定する重要因子です。引張強さ、成形性、靭性、溶接性、割れ抵抗、耐食性、疲労強度など鋼特性に著しい影響与えます。鋼ユーザーからのより良い機械的特性要求が、鋼メーカーの清浄度向上を促してきました。
現在環境では鋼清浄度向上が鉄鋼業必須課題。二次製鋼プロセス開発を導いてきました。これら開発推進力は、自動車用トランスミッション部品、腐食・侵食環境下建設部品・チューブ等、高度要求用途に耐えうる新鋼種実現です。
クリーン鋼とは介在物フリー鋼指します。介在物は鋼マトリックス内非金属粒子。非金属酸化物介在物低減・形態・組成・サイズ分布制御に加え、クリーン鋼ではリン(P)、硫黄(S)、全酸素(O₂)、窒素(N₂)、水素(H₂)、場合により炭素(C)、微量元素(砒素As、スズSn、アンチモンSb、セレンSe、銅Cu、鉛Pb、ビスマスBi)等残留不純物元素低減必要。これら不純物元素は鋼種により異なり、特定鋼種有害でも他鋼種無害或有用場合あり。つまり制御元素は鋼要求性能により異なります。
満足清浄度達成のための運転実践
鋼製造プロセス全体で幅広い運転実践制御・改善必要:
- 脱酸剤・フェロアロイ添加
- 二次冶金処理
- シュラウディングシステムと鋳造実践
クリーン鋼開発歴史
「クリーン鋼」用語は20世紀半ば生まれ。世界鋼生産増加開始時期。当時鋼品質も特別重要課題と認識開始。以降製鋼進歩で極低不純物多鋼種開発。近年新「クリーン・超クリーン」鋼開発・商業化、現在・将来鋼消費業界品質要求対応。鋼清浄度向上で機械的特性(疲労強度、衝撃靭性)と耐食性大幅改善。
清浄度概念初期、20世紀半ば冶金顕微鏡新生分野で光学顕微鏡下非金属介在物(NMI)観察から誕生。清浄度は標準顕微鏡視野画像対比評価、NMI幾何(形状・サイズ)と分布を各画像タイプ識別。熟練観察者が特定形状特定鋼種許容、小さい介在物一般大より許容確立。当時介在物組成不明でも、鋼S含有量と脱酸履歴ベースで介在物組成をファミリー(硫化物、ケイ酸塩、アルミネート、アルミナ、複合介在物)対応付け確立。
これら手法20世紀中標準化。二次製鋼プロセスと鋼連続鋳造一般利用先取り。清浄度概念更発展:製鋼物理化学、新プロセスリアクター開発、介在物組成・形状・サイズ・分布制御革新的解決策探求並行進行、時間経過で製鋼実践ルーチン化。現代清浄度ビジョンこの初期30〜40年概念構築努力から出現。鋼清浄度主題、特に新二次製鋼プロセスと連続鋳造鋼で一定成熟度到達。
非金属介在物(NMI)
NMIは鋼マトリックス内ガラス・セラミック相構成。鋼中NMI存在が清浄度影響主理由。NMI源多岐:
脱酸生成物
例:アルミナ(Al₂O₃)介在物、低Cアルミニウム(Al)キルド(LCAK)鋼固有介在物大半占め。溶解O₂と添加脱酸剤(Al等)反応生成。高O₂環境形成時樹枝状、或小粒子衝突結果生成。
再酸化生成物
例:Al₂O₃介在物、(i)液鋼残留AlがスラグFeO酸化、或(ii)液鋼大気露出で生成。
スラグ巻き込み
製鋼容器間移送時冶金フラックス巻き込み発生。スラグ巻き込み液相介在物形成、一般球状。
外因性介在物
他源:遊離ダート、破損耐火レンガ、耐火ライニング粒子。一般大型不規則形状。Al₂O₃異核生成サイト作用可能。
化学反応介在物
Ca(カルシウム)処理不適切時介在物修正生成物。
介在物サイズ分布極重要:大型介在物最も鋼機械的特性有害。LCAK鋼1kg典型1,000万〜10億個介在物含有、うち80〜130μm 400個、130〜200μm 10個、200〜270μm 1個未満。稀大型介在物検出極難。大型介在物小型圧倒的少数でも総体積分率大可能。単一大型介在物が鋼1ヒート全体で壊滅的欠陥原因場合あり。したがってクリーン鋼は平均介在物含有量制御だけでなく、製品有害臨界サイズ超大型介在物回避も含む。
NMIは鋼マトリックス分散相雲、組成・形状・サイズ・分布多次元パラメータセット定義。完全記述通常容易でない。清浄度評価主要課題:代表サンプル観察しこれらパラメータ合理的精度・代表性推定。困難:大型介在物(100μm以上)極稀、巨大サンプル分析なし検出困難。
別課題:NMI個体群プロセスタイムライン(製鋼ショップ)と温度依存。丁寧採取・分析ラドルサンプル、その時点清浄度合理的推定可能だが、固体鋼清浄度とほぼ無関係場合あり。したがって液鋼代表サンプル採取タイミング評価必要(鋼組成とNMI清浄度両方評価)。
非金属介在物タイプ
サイズベース分類:微細介在物(1〜100μm)と巨大介在物(100μm超)。巨大介在物有害。微細介在物有益:結晶粒成長抑制、降伏強度・硬度向上。微細介在物炭化物・窒化物析出核作用。巨大介在物除去必要。微細介在物マトリックス内均一分散で強化利用可能。
伝統的分類(起源別)で2主タイプ:(i)内因性介在物、(ii)外因性介在物(図1)。
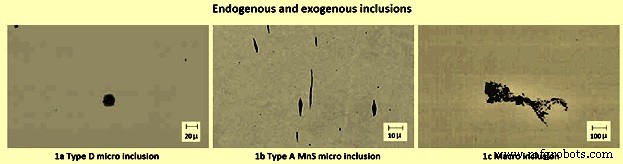
内因性は溶融・凝固プロセス物理化学的効果で形成微細介在物。液相内化学種溶解度低下析出形成。或脱酸・脱硫後残留O₂・S、再酸化で形成(図1a、1b)。このNMIクラス鋼から完全除去不可能だが、体積分率と平均サイズ低減厳格管理必要(損傷現象活性化回避)。
対照的に外因性介在物はスラグ、耐火破片、鋳造時鋼保護・付着防止用昇降・覆い粉末巻き込み結果巨大介在物(図1c)。このクラスNMI大型サイズ特徴、起源即座特定困難だが、存在が鋼微細構造健全性と機械的信頼性強く損なう可能性。
NMI鋼品質・性能強影響。主化学化合物:Fe、Mn、Al、Si、Ca等金属とO₂、S、N₂、C、H₂等非金属。
NMI各種:
- 酸化物:FeO、Al₂O₃、SiO₂、MnO、Al₂O₃·SiO₂、FeO·Al₂O₃、MgO·Al₂O₃、MnO·SiO₂等
- 硫化物:FeS、CaS、MnS、MgS、Ce₂S₃
- 窒化物:TiN、AlN、VN、BN等
- 酸硫化物:MnS·MnO、Al₂O₃·CaS等
- 炭窒化物:Ti、V、Nb炭窒化物等
- リン化物:Fe₃P、Fe₂P、Mn₅P₂
酸化物NMI化学組成記述基本ツール:三元相図(CaO-SiO₂-Al₂O₃)。非金属化合物形成支配主系。脱酸元素鋼溶湯添加O₂除去で形成。窒化物介在物特有エッジ形状で応力増幅悪化、NMI-金属マトリックス界面応力増大。
鉱物学的含有量ベースO₂介在物分類:
- 遊離酸化物:FeO、MnO、Cr₂O₃、SiO₂、Al₂O₃等
- スピネル:フェライト、クロマイト、アルミネート
- ケイ酸塩:SiO₂混合Fe、Mn、Cr、Al、W酸化物、結晶ケイ酸塩
安定性別分類:NMI安定或不安定。不安定:Fe・Mn硫化物、一部遊離酸化物。
介在物形態別:
- 球状(グローブラー) - 望ましい
- 板状(プレートレット) - 望ましくない
- 多面体(ポリヘドラル) - 比較的無害
球状介在物望ましい。MnS、酸硫化物、鉄アルミネート、ケイ酸塩等球状。板状望ましくない。Al脱酸鋼でMnS薄膜形態、結晶粒界沿い存在。多面体介在物比較的無害。
清浄度関連化学元素初期:メンデレーエフ周期表非金属主体(液体鋼溶解度固体超)。主:C、N₂、O₂、P、S、Se、H₂。準金属隣接元素:B、As、Sb、Te(テルル)追加可能。一部元素一次原料(P、S、As、Sb)或高炉銑鉄由来、他多くは大気汚染(O₂、N₂、H₂)製鋼運転実践由来、或自発的添加(C、Se、Te、B)。
硫化物多くは酸化物介在物修正目的Ca処理結果。微細分散高難融CaS介在物は鋳造(ノズル目詰まり)と損傷効果で有害。対照的にMnS NMI(CaS複合修正多い)は鋼機械加工時切削工具作業性向上に有用。
NMI起源主要3メカニズム認識。金属マトリックス対非金属相損傷効果関連。NMIを:
- ノッチ要素:NMI周り応力場増幅
- ガス加圧タンク:ガス進行性NMI移行、周り応力場生成
- 異なる熱膨張係数(金属相とガラス・セラミック相)起因残留応力生成非金属相
として考慮。
鋼清浄度評価手法
鋼現実的介在物含有量正確把握は鋼品質向上と鋼製部品性能予測両面で極重要。鋼清浄度研究・制御には正確評価手法不可欠。介在物量、サイズ分布、形状、組成を製鋼全段階測定必要。測定技術:直接法(正確但コスト高)から間接法(高速安価、相対指標のみ信頼)まで範囲。
直接法
鋼清浄度評価直接法複数あり、要約:
- 冶金顕微鏡観察(MMO):伝統的手法。鋼サンプル2次元スライス光学顕微鏡観察、目視定量。JK基準スケール等チャート評価。2〜15μm介在物適応、極小サンプルサイズ限定。介在物化学組成データ提供せず。複雑形状介在物スライス解釈問題。2次元結果3次元現実関連付け手法存在但一般非常問題多い。
- 画像解析:MMO拡張。高速コンピュータでビデオスキャン顕微鏡画像評価、グレースケールカットオフで明暗領域識別。MMOより広領域・多数介在物評価容易但傷・ピッティング・汚れNMI誤認識エラー発生可能性。
- 硫黄プリント:人気安価マクログラフィック手法。硫黄豊富領域エッチングで巨大介在物・クラック識別。他2次元法同問題抱える。
- 青色破断試験:歴史的確立技術。0.5mm超巨大介在物露出。硬化・破断・青色焼戻し棒断面積実施、欠陥可視性向上。
- スライム(電解)法:正確但時間要。比較的大(200g〜2kg)鋼サンプル塩酸(HCl)完全溶解、未溶解NMI回収計数・更分析。或FeO介在物保護 위해大部分溶解をFeCl₂或FeSO₄溶液浸漬鋼サンプル電流通電で実施。個別完全介在物露出用。
- 電子ビーム(EB)溶解:真空下電子ビームで鋼サンプル溶解。介在物上部表面浮上、溶融サンプルトップにラフト形成。通常EB指数=介在物ラフト比表面積。強化法EB-EV(極値)開発:ラフト複数視野最大介在物サイズ測定、指数分布仮定で全ラフト外挿し介在物サイズ分布推定。
- コールドクリシブル(CC)溶解:EB溶解同様介在物溶融サンプル表面集中。冷却後サンプル表面溶解、介在物溶質から濾過除去。スライム抽出改良。
- 走査電子顕微鏡(SEM):検査各介在物3次元形態と組成明確露出。組成電子プローブマイクロアナライザー(EPMA)測定。SEM広領域評価可能、介在物化学・形態・サイズ豊富データ提供。
- 光放電分光分析(OES)パルス識別解析(PDA):OES法従来鋼溶解元素分析用。更改良で総O₂含有量、微細介在物サイズ分布・組成をサンプル採取10分以内分析可能。固体介在物識別(OES-PDA)で放電スパーク発光周波数光記録。電気特性定義し溶解元素バックグラウンド信号と介在物等不均質性擾乱信号光比最適化。高強度Alピークスパーク数=PDA指数。
- マンネスマン分析サーフボードによる介在物検出(MIDAS):鋼サンプル圧延し気孔除去、超音波スキャンで固体介在物・複合固体介在物/ガス孔検出。最近「液体サンプリング熱間圧延(LSHP)法」として再発見。
- レーザー回折粒度分布分析装置(LDPSA):スライム等他法抽出介在物サイズ分布評価レーザー技術。
- 従来超音波スキャン(CUS):固化鋼サンプル20μm超介在物サイズ分布取得。
- コーンサンプルスキャン:連続鋳造鋼コーン形状体積螺旋検出器(固体超音波システム等)スキャン、サンプル全領域(表面〜中心線)表面介在物自動検出。
- 分割熱分解(FTD):異種酸化物介在物異温度選択還元:Al₂O₃系1,400〜1,600℃、難溶性1,900℃。総O₂含有量=各加熱ステップ測定O₂含有量合計。
- レーザーマイクロプローブ質量分析(LAMMS):個別粒子パルスレーザー照射、イオン化閾値超最低レーザー強度選択、化学状態特性スペクトルパターン。LAMMSスペクトルピーク参照サンプル結果比較で元素対応付け。
- X線光電子分光(XPS):X線で10μm超介在物化学状態マッピング。
- オージェ電子分光(AES):電子ビームで光散乱法マッピング。スライム等他法抽出介在物光散乱信号分析しサイズ分布評価。
- 液体金属清浄度分析装置(LIMCA):液体直接介在物検出オンラインセンサー。微小穴流入粒子電気伝導度変化検出。
- コールターカウンター分析:LIMCA類似、スライム抽出水懸濁介在物(サブミクロン超)サイズ分布測定可能。
- 液体系超音波技術:超音波パルス反射捕捉、液体鋼オンライン介在物検出。
- 浸漬超音波試験法:大型介在物試験、印象的結果。120μm超介在物試験:500,000 cm³鋼単一サンプル、平行研磨、水槽浸漬、10MHzプローブスキャン。青色破断試験16,000回相当。介在物化学組成情報なし但プロセス重要ツール。小型介在物試験:超音波プローブ周波数15、25、50MHz或更高増加可能。但周波数・分解能上昇でサンプル体積減少。
間接法
コスト、時間、サンプリング困難さで、鋼清浄度通常全酸素、N₂ピックアップ等間接法で測定。
- 全酸素測定:鋼全酸素=遊離O₂(溶解O₂)+ NMI結合O₂。遊離O₂或「活性」O₂はO₂センサーで比較的容易測定。脱酸元素(Al等)との平衡熱力学で制御。遊離O₂大幅変動ないため、全酸素は鋼中酸化物介在物総量合理的間接指標。大型介在物鋼中少数・全酸素測定サンプルサイズ小(通常20g)でサンプル大型介在物含有可能性低。含有しても異常高値で割引可能性。したがって全酸素含有量実質小酸化物介在物レベル代表、大型介在物代表せず。但低全酸素含有量=大型酸化物介在物確率低減。全酸素依然鋼清浄度極重要・一般的指標。LCAK鋼全酸素年々着実低下(新技術導入)。例:真空脱ガス装備プラント全酸素低(10〜30ppm)、ラドルガス撹拌のみプラント(35〜45ppm)より低。全酸素一般各処理ステップ後低下:ラドル40ppm、タンディッシュ25ppm、モールド20ppm、鋳造鋼15ppm。
- N₂ピックアップ:製鋼容器間(特にラドル・タンディッシュ)N₂含有量差=移送時巻き込み空気指標。脱酸後鋼低溶解O₂含有量=空気急速吸収可能。N₂ピックアップ=総酸素、鋼清浄度、再酸化介在物品質問題粗い間接指標。新技術導入・運転改善でN₂ピックアップ年々減少。通常ラドル〜モールド1〜3ppm制御可能。定常鋳造最適移送で空気巻き込み低減、N₂ピックアップ1ppm未満低減可能。LCAK鋼N₂レベル一般多プラント30〜40ppm制御。主制御:製鋼コンバータ或電気炉操業、但精錬・シュラウディング影響受ける。
- 溶解Al損失測定:LCAK鋼でAl損失=再酸化発生指標。但N₂ピックアップより不正確(Alスラグ再酸化も)。
- スラグ組成測定:操作前後スラグ組成変化分析で介在物スラグ吸収推定可能。特定容器スラグ巻き込み=スラグ微量元素と介在物組成マッチングで特定。
- 浸漬ノズル(SEN)目詰まり:目詰まり短SEN寿命=一般鋼清浄度低レベル指標。LCAK鋼微細Al₂O₃介在物ノズル目詰まり原因知られる。SEN目詰まり頻度=鋼清浄度評価粗い別法。
したがって鋼清浄度評価単一理想技術存在せず。一部技術品質モニタリング向き、他問題調査向き。したがって複数手法組み合わせ鋼プラント鋼清浄度より正確評価必要。信頼性介在物定量化で新世代クリーン鋼開発可能に。
クリーン鋼のための技術と運転実践
二次製鋼は鋼清浄度管理受容ツール。液鋼制御条件下添加可能だけでなく、慎重スラグ・金属撹拌、スラグ還元、温度トリミング、介在物凝集、浮上除去・スラグ巻き込み、組成制御、真空脱ガス、場合によりC脱酸等貢献。エンジニアリング鋼必要機能鋼メーカー利用可能になり、サブセット全鋼種使用され、商業品質と特殊鋼区別少し曖昧に。
二次製鋼と連続鋳造重要特徴:冶金機能空間的に設備ライン沿い展開、タイムスケール沿い配置、標準化・自動化・より良い制御可能。一方汚染源増加但より良い制御可能。ラドル〜タンディッシュ(ラドルノズル、スライドゲート、ラドルストリームガス保護等)、タンディッシュ(粉末、堰、ダム、バッフル、気泡要素等)、タンディッシュ〜モールド(ノズル、スライドゲート或ストッパーロッド、浸漬ノズル、ガスバブリング等)、モールド(モールドパウダー、モールドレベル制御、浸漬ノズル形状等)、連続鋳造自体(ストレート、曲げモールド、ストレートモールドと曲げ、電磁撹拌、電磁ブレーキ、薄板鋳造機横断形状モールド等)、全てプロセスチェーン一部、真正冶金リアクター化。「タンディッシュ冶金学」用語一般化、連続鋳造機特にモールドも冶金リアクター化、NMI運命決定継続。
二次製鋼プロセス全体で清浄度向上多数技術・運転実践:脱酸剤・フェロアロイ添加時期・場所、二次製鋼プロセス程度・順序、撹拌・移送操作、シュラウディングシステム、タンディッシュ形状・実践、各種冶金フラックス吸収能力、鋳造実践。
NMI化学組成形成・制御は製造プロセス各ステップと実行産業システム関与。各ステップ慎重実装必要:
- 鋳造操作困難回避:タンディッシュ〜モールド間ノズル目詰まり(連続鋳造)、ラドル〜鋳造コラム間(インゴット鋳造)
- 鋼機械的特性悪影響回避
BOF(塩基性酸素炉)或EAF(電気炉)製鋼終了時、O₂はCと平衡、低C鋼種で非常に高レベル(0.02%Cで1,250ppm O₂)。そのまま凝固ならFe、S、O₂共晶が枝晶間析出、初期凝固段階強力C脱酸、表面近くブローホール含むリミング鋼生成。結果鋼多孔性且熱間圧延・熱間鍛造操作と室温後使用で脆性。
Fe、S、O₂共晶析出回避のため脱酸剤(C、特に減圧下、Mn、Si、Al、Ca、Ti等)と脱硫剤(Mn、Ca)導入、第3相析出促進新平衡実現、リミング完全回避。第3相=内因性NMI(酸化物、窒化物、炭化物、硫化物、リン化物等)構成、通常ラドルで液体鋼内初期生成。これら平衡実現:脱酸剤液体鋼一括添加或ワイヤー注入、或液体金属適切組成活性冶金スラグと平衡確保。
NMI個体群常時変化:既存介在物凝集・浮上、最終スラグ或単純覆い粉末・フラックス吸着、ラドル・タンディッシュ或ノズル内耐火物凝集(Al₂O₃或スピネル等固体NMI目詰まり傾向)。鋼とスラグも変化、介在物それらと複雑関係(平衡、時間許せば、或平衡外)。固化フロントガス発生可能(N₂、H₂適切制御されない場合)。更介在物出現:温度低下=一般更析出、或凝固開始、或O₂システム浸透(再酸化)、スラグ、耐火物、大気耐火物接合部(スライドゲート、浸漬ノズル取付、耐火物通過等)、或スラグ・耐火物新介在物生成・従前捕獲介在物放出。後者=外因性NMI。勿論傾向一般清浄度改善方向、全メカニズム深く研究対策模索中。
再酸化重要点:現象熱力学的平衡で発生せず、入ってくるO₂と出会う元素酸化物生成、最多Fe酸化物。脱酸液鋼平衡外これら酸化物、時間許せば平衡NMI逆戻り。
内因性・外因性NMI区別多少恣意的:脱酸・再酸化実際製鋼総プロセス不可分部分、両方鋼製造配置技術結果。例:脱酸液体鋼内部でなく、注入脱酸剤界面で発生。
NMI金属マトリックス機械的不連続性として相互作用、基本的に穴。鋼中他第3相で遥か微小寸法「析出物」存在、転位或原子スケールでマトリックス相互作用。析出物(通常炭化物・窒化物)鋼微量合金化鍵特徴、或工具鋼・ステンレス鋼等実質的合金化。
製鋼精錬・連続鋳造操作鋼清浄度改善重要効果。製鋼プラント介在物除去系統的研究:ラドル処理で介在物約65〜75%低減、タンディッシュで約20〜25%除去(但再酸化発生場合あり)、モールドで総介在物約5〜10%除去。
ラドル操作
タップO₂含有量測定:ラドル液鋼タップ時或脱酸剤添加前。値典型高。一次製鋼実践依存幅広範囲(250〜1,200ppm)変動。Al添加脱酸時大量Al₂O₃生成。クリーン鋼種タップO₂含有量制限課すべき示唆。但炉実践と鋼清浄度相関なし:大量Al添加後形成Al₂O₃クラスタ約85%ラドルスラグ浮上除去、残留クラスタ30μm未満。タップO₂無視決定は浮上除去利用可能時間とラドル精錬可用性依存。但タップO₂含有量超低C鋼脱炭速度強影響。
スラグ中FeOとMnO
コンバーターからラドルへキャリーオーバースラグ高FeO・MnO含有=重要再酸化源。これら酸化物溶解Alと反応、反応3FeO(l) + 2Al = Al₂O₃ + 3Fe(l)、3MnO + 2Al = Al₂O₃ + 3Mn(l)強力有利熱力学で液鋼中Al₂O₃生成。ラドルスラグFeO・MnO含有量高い=再酸化ポテンシャル大、対応Al₂O₃介在物生成多。最終製品多スリバーFeOラドルスラグ起源再酸化追跡。
FeO・MnO汚染低減対策:
- タップ時コンバーターからラドルへスラグキャリーオーバー最小化
- 目標ターンダウンC増加
- リブロー回避、鋼溶解O₂含有量最小化、炉スラグFeO低減
- BOFサブランス使用でリブロー頻度大幅削減
- 効率的機械式スラグストッパー使用(スラグボール:鋼中浮上、スラグ中沈降)
- 代替センサー利用
タップ後厚ラドルスラグ層=高スラグキャリーオーバー問題示唆。一部プラント重要鋼種ラドルスラグ機械スカイミング、厚さ25〜40mm範囲。
ラドルスラグ還元処理
スラグキャリーオーバー最小化、塩基性ラドルスラグ・塩基性ライニング添加でラドルスラグFeO+MnO 1〜2%未満達成、LCAK鋼全酸素10ppm低減可能。ラドルスラグFeO+MnO含有量低減別法:スラグコンディショナー(スラグ還元/脱酸処理)添加、Alと焼石灰或石灰石混合。ラドルスラグ還元処理後FeO+MnO含有量低下。平均5%未満低減。コイル清浄度大幅改善結果。
真空処理とラドル撹拌効果
液体鋼真空処理開始:自動車、電力、航空機セクター向けエンジニアリング鋼製造、車両或原子炉機械部品信頼性・寿命向上目的。主要必要性:液体鋼H₂レベル制御(C鋼1ppm未満)、凝固時離脱・固体内捕獲防止、使用時深刻完全性欠陥回避。真空使用でH₂直接除去、製鋼ショップ各種技術(タンク脱ガス、ストリーム脱ガス、DH・RH(ラインシュタール・ヘラウス)ラドル脱ガスプロセス)導入。真空脱ガスは非金属介在物低減に加え他メリット:
- C脱酸:気体脱酸生成物生成主要利点
- 強力撹拌:複数利点
- ラドルフロー物流時間管理:液体鋼温度制御品質向上
- Al・O₂注入再加熱
ラドル撹拌とラドル脱ガスプロセス、介在物成長・除去大幅促進。鋳造鋼介在物レベル真空処理効果=アルゴン(Ar)ラドル撹拌比清浄度改善顕著。Ca基粉末注入顕著利点:主たる脱酸・介在物液化効果に加え、より強力撹拌力。真空脱ガスとCa処理併用で全酸素15ppmレベル低減可能。
但過度撹拌有害:鋼上向き循環でスラグ層「アイ」領域露出再酸化、耐火物浸食。フェロアロイ添加後十分撹拌時間(10分超)重要:Al₂O₃介在物スラグまで循環除去促進。一部プラント:最初激しく撹拌し小介在物衝突大型化促進、その後「最終撹拌」で緩やか再循環、介在物スラグ除去促進しつつ衝突更大型化最小化実践。
タンディッシュ操作
タンディッシュ内重要現象図2示す。鋼清浄度影響因子:
- 鋳造トランジション
- タンディッシュ耐火ライニング
- タンディッシュフラックス
- ガス撹拌
- タンディッシュフロー制御
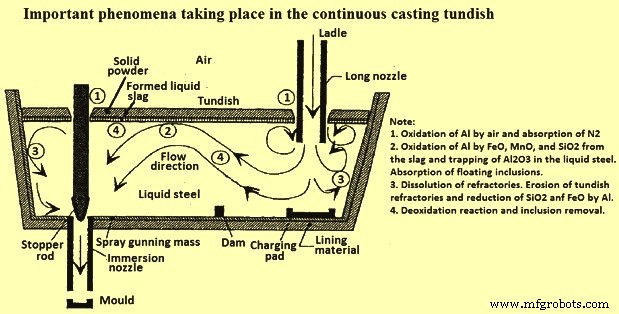
鋳造トランジション
鋳造トランジション:鋳造開始時、ラドル交換時、SEN(浸漬ノズル)交換時、鋳造シーケンス終了時発生。介在物トランジション中頻発、長期間継続可能、大量鋼汚染。非定常鋳造期間:スラグ巻き込みと空気吸収起こりやすく、再酸化問題誘発。
初鋳造ヒート:ラドルオープン時乱流でタンディッシュ注湯ボックス空気・スラグ巻き込み、タンディッシュ総酸素初期最大値(スラグとAl₂O₃介在物含む)。開始時オープン注湯でタンディッシュ総酸素正常2倍超、1ヒート以上継続。タンディッシュフラックス添加前数分間充填必要。最終的に定常鋳造で総酸素低レベル低下、主Al₂O₃構成。
ラドルトランジション改善:タンディッシュ充填完了までモールドへ液流停止、ストッパー通気で介在物浮上促進。別改善:新ラドル水中シュラウディングでオープン。この対策で総酸素低減、シーケンス通じてより一貫品質。ラドル末期:ラドル出口付近液体鋼渦でラドルスラグタンディッシュ流入可能。ラドルクローズ時鋼残留必要(例:5トン「ヒール」)。さらにラドルクローズ後タンディッシュ深度低下、正常タンディッシュフロー撹乱、スラグ渦巻き・巻き込み、モールド総酸素増加誘発。
タンディッシュ耐火ライニング
液体鋼溶解Alがライニング耐火物O₂源と反応。反応程度液体鋼Si含有量モニタリングで定量化可能。反応O₂源:耐火物Cバインダー・不純物反応生成CO、或SiO₂耐火物分解。SiO₂ベースタンディッシュライニングはMgOベース吹付ライニングより劣る。
タンディッシュフラックス
タンディッシュフラックス多機能遂行必要:
- 液体鋼断熱:熱的(過度熱損失防止)化学的(空気巻き込み・再酸化防止)
- 低SiO₂フラックスでラドル〜モールドN₂ピックアップ大幅低減
- 理想状況下フラックス介在物吸収、追加鋼精錬遂行
通常タンディッシュフラックス=焼き米殻、安価、良好断熱、クラッキングなし良好カバレッジ。但米殻高SiO₂(約80%)、還元で介在物源形成可能。高C含有(C約10%)、超低C鋼汚染可能性。
塩基性フラックス(CaO-Al₂O₃-SiO₂ベース)理論上焼き米殻よりLCAK鋼精錬優れ、タンディッシュ低O₂相関。バッフル併用塩基性タンディッシュフラックス(CaO 40%、Al₂O₃ 24%、MgO 18%、SiO₂ 5%、Fe₂O₃ 0.5%、C 8%)で総酸素変動大幅低減、対比フラックス(CaO 3%、Al₂O₃ 10〜15%、MgO 3%、SiO₂ 65〜75%、Fe₂O₃ 2〜3%)。但塩基性フラックス他パラメータ米殻類似結果(塩基性フラックスも高SiO₂含有可能性)。塩基性フラックス融解速度速・結晶化温度高で表面クラスト形成容易、無効化。また低粘度で巻き込み容易。対策:一部プラント二層フラックス使用、底部低融点塩基性フラックス(介在物吸収)、表面米殻層(断熱)、総酸素低減。
タンディッシュ撹拌
タンディッシュ底部から不活性ガス注入:液体鋼混合改善、介在物衝突・除去促進。タンディッシュ総酸素低減。危険:介在物含有気泡タンディッシュ脱出・製品巻き込み時深刻欠陥結果。
タンディッシュフロー制御
タンディッシュフローパターン設計:液体鋼滞留時間増加、「ショートサーキット」防止、介在物除去促進。タンディッシュフロー制御:形状、液面、入口(シュラウド)設計、流量制御デバイス(インパクトパッド、堰、ダム、バッフル、フィルター)。タンディッシュインパクトパッド安価流量制御デバイス:ラドルからタンディッシュ衝突液体鋼ストリーム乱流抑制、タンディッシュ底部浸食防止。流入ストリーム運動量拡散、流入温湯自然浮力でショートサーキット回避、特に起動時。堰・ダム併用で鋼清浄度改善、特にラドル交換時。
移送操作
最重要O₂ピックアップ源:ラドル〜タンディッシュ、タンディッシュ〜モールド移送時液体鋼大気再酸化。介在物生成、ノズル目詰まり等生産問題、最終製品欠陥原因。シュラウディングシステム最適化この現象防止極重要。シュラウド使用でオープン注湯比N₂ピックアップ低減。タンディッシュ注湯ボックスをラドルシュラウドとダム置換でN₂ピックアップ低減(ラドル〜タンディッシュ)、トランジション時スラグ巻き込み低減。
ラドルオープン
ラドルセルフオープン:ラドルノズルランスオープン不要、自動オープンヒート。ノズルランスオープン必要時シュラウド除去。鋳造最初600〜1,200mmラドル〜タンディッシュ無シュラウド、大気再酸化発生。したがってセルフオープンラドル総酸素レベル<ランスオープンラドル。ラドルオープン砂丁寧充填でセルフオープン実現支援。
アルゴン保護
アルゴン保護:液体鋼大気再酸化防止。タンディッシュフラックス早期添加時フラックス液体鋼巻き込み鋳込み、鋳造最初数分保護カバーなし。ラドルオープン期間も空気液体鋼容易到達。これら2因子効果タンディッシュ60トン容量で鋳造15分間持続可能。対策:ラドルタンディッシュオープン前不活性ガスパージでタンディッシュ内空気置換採用プラントあり。総酸素低減シュラウディングシステム改善別対策:適切ガス注入組み込み。
シーリング問題
連続鋳造N₂ピックアップ低減因子:ラドル〜タンディッシュシュラウドシーリング、タンディッシュ〜モールドSENシーリング。
ノズル目詰まり
タンディッシュノズルとSEN目詰まり:生産妨害に加え鋼清浄度3理由有害。第一:剥離目詰まり鋼内捕獲或フラックス組成変化、いずれも欠陥。第二:目詰まりノズルフローパターン・ジェット特性変更、モールドフロー撹乱、スラグ巻き込み・表面欠陥。第三:目詰まりモールドレベル制御妨害(流量制御デバイス目詰まり補償試み)。目詰まり最小化複数実践。介在物最小化一般対策に加え、耐火物浸食目詰まり対策:ノズル耐火物組成制御(Na、K、Si不純物回避)、或ノズル壁面純Al₂O₃、BN、他耐性材料コーティング。
モールドと連続鋳造機(CCM)操作
連続鋳造機(CCM)液体鋼鋳造は多現象伴う(図3)、ストランド品質遠大影響。ノズル通過介在物:脱酸生成物、ノズル目詰まり、タンディッシュ/ラドルスラグ巻き込み(スラグ中SiO₂、FeO、MnO再酸化)、ノズルリーク空気吸収再酸化生成物。モールドスラグ過度トップ表面速度或レベル変動で巻き込み。新規介在物過熱低下で析出:Ti処理鋼TiO₂介在物等。一方介在物除去:浮力浮上、流体流れ輸送、気泡表面付着でスラグ/鋼界面へ。
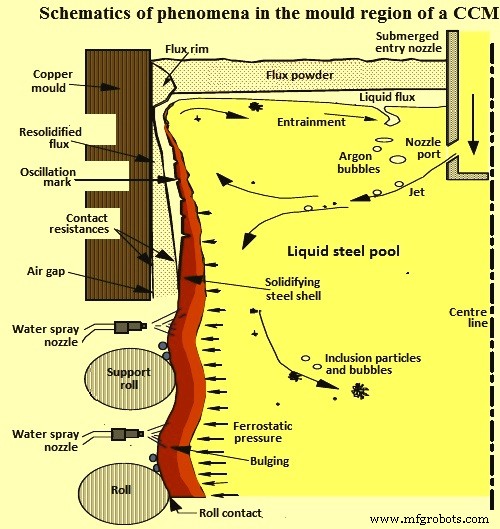
モールドは介在物がトップスラグ層へ安全除去或凝固シェル捕獲永久欠陥形成、最終精錬装置。インクルージョン捕獲重要洞察:稼働CCM統計データ収集・試験実施で獲得。鋼流量増加=アークブリスタ(Ar気泡巻き込み)レベル大幅増加、但スリバー(スラグ巻き込み)レベル低下。鋳造鋼介在物・気泡分布測定時:個別1mm気泡介在物クラスタ被覆頻繁、タンディッシュノズルガス注入なしでも遠方上流から運搬観察。介在物捕獲側差存在:下部再循環ゾーン過渡流構造変動関連示唆。
欠陥頻繁プロセス過渡現象関連:鋳造速度変更、タンディッシュ交換、目詰まりノズル。ペンシルパイプ欠陥間欠的・稀、注入ガス量相対。研究結論:粒子80%最終メニスカス除去(20%鋳造製品捕獲)、与粒子除去或捕獲前最大300秒循環。
曲げモールドCCM:介在物優先捕獲メニスカス下1〜3m。したがって介在物内側半径表面トップから厚さ1/8〜1/4、プラス表面に集中。電磁撹拌で鋳造製品総酸素低減し鋼清浄度改善報告。曲げモールドCCM:ストレート(垂直)モールドCCMより多粒子捕獲、介在物内側半径螺旋上昇、メニスカス下2〜3m対応厚さ貫通位置収集。
鋳造速度スリバー影響報告。高速度・高速度変動=スリバー率上昇。ストッパー使用で適切安定鋳造速度達成可能。ストッパーで速度タンディッシュ鋼レベルでなくモールド鋼レベル決定。モールドレベル制御±3mm範囲良好。流体流れ最適化・鋳造製品品質向上有益ツール:電磁ブレーキ(EMBR)、ジェット曲げ衝突深度短縮、介在物より上方移動、トップパウダー或表面凝固シェル捕獲傾向。EMBR使用後介在物分布:鋳造製品表面側シフト示す。
製造プロセス