工業製造

少量の高品質プラスチック部品が必要だが、射出成形金型と工具の高コストが懸念ですか?同じ品質と精度を実現できる射出成形の代替手法がいくつか存在します。 サーモフォーミング、3Dプリント、ブロー成形、CNC加工などの代替プラスチック製造プロセスは、試作や少量ロットでも手頃な価格で利用可能です。複雑な設計、カスタマイズ、反復的なイテレーションにも柔軟に対応できます。 この記事では、射出成形の代替となる7つの手法と、プロジェクトに最適なものを選ぶ方法を解説します。 プラスチック射出成形とその代替手法 射出成形は、大量生産で人気の高い、先進的で精密なプラスチック部品製造プロセスです。この技術は、熱
真空成形と射出成形は、さまざまな形状・サイズのプラスチック部品を製造する代表的な2つの方法です。どちらも熱と金型を用いて原料プラスチックを目的の形状に変換します。金型表面が形状を決定し、ドラフト角、アンダーカット、リブ、仕上げコーナーなどの特徴を組み込みます。しかし、真空成形と射出成形を比較すると、いくつかの明確な違いが見えてきます。 設計の複雑さ、材料、工具、生産速度、用途の適性などで異なります。真空成形はシンプルで軽量なプラスチック部品の少量生産に適し、射出成形は複雑で高精度な部品の大量生産に優れています。 この記事では、真空成形と射出成形の詳細、それぞれのメリット・デメリット、ユース
ブロー成形と回転成形は、様々な産業で中空プラスチック部品製造に用いられるプロセスです。各工程は異なる技術を統合し、タンクやボトル等の耐久・精密容器を生産します。 これら成形プロセスは高品質プラスチック部品が重要な産業で広く採用されています。本記事ではブロー成形と回転成形の違いを、メリット・デメリット、工具、設計柔軟性、生産能力、用途嗜好の観点から詳細に解説し、貴社のプラスチック生産ニーズに適したプロセス判断を支援します。 カテゴリブロー成形回転成形 工具耐久性高耐久(鋼製金型)アルミ金型で耐久性劣る 工具コスト中〜高低〜中 生産量大量生産向け少量〜中量生産向け 生産速度高速低速 設計柔軟
冷却は射出成形の重要工程であり、不適切な冷却は部品性能・品質を損ない、サイクルタイムと製造コストを増大させます。反り、不均一な表面、ヒケマークの修正に時間を費やし、解決策を模索していませんか?あります——コンフォーマル冷却です。 本記事ではコンフォーマル冷却と従来冷却の完全ガイドとして、仕組み、メリット・デメリット、部品形状・生産量・速度・予算観点での最適選択基準を解説します。 金型冷却とは?なぜ重要か? 射出成形において金型冷却は他工程と同等に重要です。製品の凝固・最終形状確定速度を制御します。適切かつ均一な冷却は部品幾何学的精度を保証し、スムーズな脱型を可能にします。 冷却工程は生産
射出成形は、様々な産業におけるプラスチック部品製造の主要技術です。技術進化と革新が続く中、企業は生産ニーズに対応すべくOEMメーカーへの依存を強めています。これはグローバルな専門化シフト、新技術アクセス、生産量の柔軟性によるものです。特に中国の射出成形会社は、強力な製造ネットワーク、技術力、短納期、信頼性の高いグローバルサプライチェーン、コスト競争力でこの分野をリードしています。 過去20年間、中国の金型工具・プラスチック射出成形会社は、自動化、ロボティクス、省エネ、AI統合を通じて能力を飛躍的に向上させました。市場規模128.9億ドルで世界首位を維持し、2034年には176.5億ドル、年平
射出成形見積もりは、ビジネス提案よりパズルのように感じられることがあります——なぜ金型費が一社で5,000ドル、別社で12,000ドルなのか? 調達担当者とエンジニアにとって、不透明な価格設定は正確な総所有コスト(TCO)分析を阻害し、社内稟議を困難にします。RapidDirectでは年間数千件の射出成形RFQを分析し、真のコストドライバーと隠れたマージンの所在を把握しています。 本ガイドでは見積もり構造を分解し、金型投資、サイクルタイム、材料選定の直接的・数学的関係を解説。データに基づきサプライヤー評価が可能になります。 コスト内訳マトリクス:資金の行方 コスト最適化の前に、固定費(N
射出成形で材料選定が重要な理由 射出成形は、複雑で大量の製品製造を可能にする広く使用されている製造プロセスです。しかし、部品の有効性は選択する材料に依存します。本記事では、射出成形で最も一般的に使用される材料のいくつかと、材料選定プロセスを検証します。 射出成形に使用するプラスチックの種類は、部品の品質、性能、コストに大きく影響します。選択した材料は、機械的強度、耐久性、耐薬品性、熱安定性など、特定の用途に適した特性を持つ必要があります。 さらに、溶融流動特性、収縮、反り傾向などの要因も考慮し、成功する成形プロセスを確保する必要があります。材料の種類は、加工の容易さ、サイクルタイム、工具要
射出成形における「オーバーモールド」とは、複数の材料を使用して、改善された特性と汎用性を持つ一体化された、多くの場合マルチテクスチャーな製品を作るプロセスを指します。その仕組み、一般的な産業用途などを含む、この技術の活用ガイドを紹介します。 オーバーモールドとは? オーバーモールドは、射出成形でよく使用される製造プロセスで、部品を第2の材料(通常はゴムやプラスチック)で覆ったり包んだりして、単一の統合製品を作ります。製品の耐久性、グリップ、美観、機能性を向上させます。 オーバーモールドの仕組み オーバーモールドは、まず射出成形部品を金型に配置することから始まります。次に、第2の材料を部品の
射出成形機がどのように機能し、その個々の部品がどのような役割を果たしているか、詳しく知りたいですか?この記事では射出成形機を顕微鏡のように詳細に分析し、コンポーネントの詳細な説明と射出成形プロセスのステップバイステップガイドを提供します。 射出成形は最も広く使用されている製造手法の一つです。自動車から航空宇宙、消費財まで、あらゆる業界のほぼすべてのプラスチック部品の製造に使用されています。射出成形部品を作るには、メーカーが射出成形機を使用します。 本記事では、射出成形機とそのコンポーネントを詳しく見ていき、射出成形プロセスをステップバイステップで解説します。 射出成形機とは? 射出成形機
ダイカストガイド ダイカストは、加圧金型(「ダイ」)を使用して、高い精度と一貫性を持つ複雑な金属部品(「鋳物」)を製造する金属鋳造プロセスです。通常、非鉄金属(鉄を含まない金属)であるアルミニウム、亜鉛、マグネシウム、銅などが使用されます。このプロセスは、生産用またはエンドユーザー向けの部品を製造するために、幅広い業界で使用されています。射出成形と類似しており、本質的に同じプロセスですが、溶融プラスチックの代わりに溶融金属を使用します。 ダイカストの簡単な歴史 鋳造プロセスは数世紀前から存在し、最古の既知の用途は中国の漢王朝にまで遡ります。当時は青銅を使って硬貨、鏡、その他の装飾品を製造して
部品を損傷させないアンダーカットの設計方法を知りたいですか?DFMでのアンダーカット対応のヒントとコツ、必要となるケースの例などを解説します。射出成形部品のアンダーカットは、設計者と製造者の双方に多くの課題を提示します。本記事では、アンダーカットの定義、目的、用途、設計のヒントを見ていきます。 アンダーカットとは? アンダーカットとは、部品の凹み(へこみや窪み)または突出(外側への延長や隆起)で、金型からの脱型(脱型)を妨げたり複雑にしたりするものです。 アンダーカットの目的 一般的に、設計者と製造者はアンダーカットを可能な限り最小限に抑えようとします。しかし、機能上アンダーカットが必要な
試作、単品、大量生産のいずれであっても、使用する製造手法を深く理解する必要があります。特にプラスチック部品を作る場合、その手法は通常、3Dプリントか射出成形のどちらかになります。 本記事では、生産量、予算制約、設計の複雑さ、材料選択、表面仕上げ要件、納期、公差などの要因に焦点を当て、各手法のメリットを探ります。 3Dプリントとは? 3Dプリントは積層造形の一種で、3Dプリンターで部品を層ごとに積み上げて作る方法です。通常、プラスチックや金属(金属の場合はDMLS:金属レーザー焼結)で部品を作り、デジタルモデルに基づいて製造されます。エンジニアリング業界で、特に試作に広く使用されています。
この記事をシェア 本ガイドでは、射出成形について知っておくべきすべてを網羅しています。技術の基本原理をマスターし、時間とコストを節約する実践的な設計ヒントを素早く習得できます。 パート1 射出成形の基礎 射出成形とは?どう機能し、何に使われるのか? このセクションでは、これらの疑問に答え、一般的な射出成形部品の例を通じて、技術の基本メカニズムと用途を理解していただきます。 射出成形とは? 射出成形は、良好な公差で同一のプラスチック部品を大量生産するための製造技術です。ポリマー粒子をまず溶融し、圧力をかけて金型に射出します。そこで液状プラスチックが冷却・凝固します。射出成形で使用される材料
はじめに 射出成形は、溶融材料(多くの場合プラスチック)を金型に射出して部品を製造する製造プロセスです。材料が冷却・凝固すると、完成部品が金型から脱型されます。 射出成形は、高品質で一貫性のある高精度部品の大量生産に最適です。自動車部品、電子部品、医療機器、消費財などの製造に広く使用されています。 射出成形のコストは、部品のサイズと複雑さ、使用材料の種類、生産数量などの要因によって決まります。一般的に、部品が大型でシンプルで、生産数量が多いほど、単価は低くなります。 射出成形におけるコストの種類 射出成形には、設備コスト、金型・工具コスト、材料コスト、労務・サービスコストなど、さまざまな
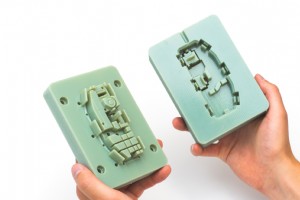
本記事では、少量射出成形のための金型を3Dプリントで製作する手法について、設計上の考慮事項、材料、金型構成、比較ケーススタディを含めて解説します。 3Dプリント射出成形金型の設計方法 材料選定 3Dプリント材料が射出成形金型の製作に適しているためには、以下の特性が必要です: 高耐熱性 - 材料射出時に金型にかかる機械的・熱的負荷に耐えるため、高い熱変形温度が必要です。ただし、凝固中は温度が急速に低下することに注意してください。 高剛性・高靭性 - 部品を繰り返し取り出すと金型が摩耗するため、長期間にわたって金型精度を維持するには高剛性材料が必要です。 高精細性 - 射出成形金型の主要要件
デルリンとは何か、なぜ特別なのか。デルリン(POM-H、ホモポリマーアセタール)は、半結晶性エンジニアリング熱可塑性樹脂であり、CNC加工、3Dプリント、射出成形で耐久性と高精度を兼ね備えた部品の製造に使用されます。本記事では、デルリンの主要特性と、この材料を最大限に活用するためのガイダンスを解説します。 デルリンの製造プロセス デルリン(POM-H)は、コポリマーアセタール(POM-C)も含むPOMファミリーの一員です。デルリンのポリマー化学は、1920年にドイツの化学者ヘルマン・シュタウディンガーによって初めて特定されました。その後デュポンが開発・商業化し、1956年から生産を開始しまし
射出成形プロセスで最も一般的な欠陥は何か、そしてそれらをどう回避すればよいか。本記事では、生産欠陥を防ぎながら成形部品のコストとリードタイムを削減するための、6つの重要な設計ヒントを紹介します。 射出成形の概要 射出成形は、プラスチック部品を大量生産するための標準的なプロセスです。高い再現性、設計の自由度、低い単価を実現できるため、身の回りにあるプラスチック部品の大半は、CNC加工や3Dプリントではなく、金型から取り出されたものです。 一方で、射出成形にはいくつかの欠点もあります。初期金型の製作コストが高く、3DプリントやCNC加工に比べて納期が長くなる傾向があります。しかし、数千〜数百万
射出成形の一般的用途とは?何がこの製造プロセスを際立たせているのか?本記事では射出成形の主要メリットを網羅し、貴社業界の用途に射出成形が適しているかの判断材料を提供します。 産業界が金属からプラスチック部品へ移行する理由は、軽量化、性能特性、コスト削減、耐食性・耐摩耗性の多様性、高速生産タイムにあります。これらのメリットをプラスチック部品生産で実現するプロセスが射出成形です。 世界のプラスチック部品の40%以上を占め、2022年半ば時点で3000億ドル市場規模を誇る射出成形は、金型でコンポーネントを成形する製造プロセスです。近年、生分解性材料への需要増と高品質・コスト効率の良い部品実現能力によ
射出成形は大量の高品質部品を生産する最も信頼できる方法の一つであり、デジタル製造プラットフォームにより、これまで以上に容易かつ効率的に生産スケールアップが可能になっています。 射出成形による大量生産の導入 射出成形は、溶融プラスチックを高圧で金型キャビティに射出し、固化するまで冷却、その後完成部品として射出する製造方法です。金型さえ作れば、部品を迅速・一貫して低単価で生産できるため、大量生産で広く採用されています。このプロセスがいかにスケールで実力を発揮するかは、射出成形ガイドをご覧ください。 メリットが多い一方、良い射出成形ソリューションを見つけるのは骨が折れます。複数のサプライヤーとの交渉
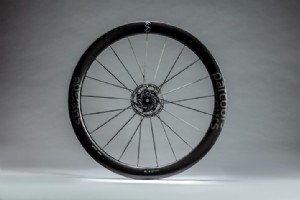
出典(全画像):Parcours 自転車ホイールメーカーのParcours(英国・サリー)が、回収・配向炭素繊維の助けを借りて製造された新しいプレミアム・ホイールセット「Strade GT」を発表しました。 Strade GTホイールの中心には、Lineat(英国・チェプストウ)とノッティンガム・トレント大学との協力で開発された「VibraCORE」という素材があります。VibraCOREは、Lineatの整列成形可能繊維技術(AFFT)による回収・配向炭素繊維素材をリムのスポークベッドに直接統合し、構造レベルで振動を低減するとされています。 注目コンテンツ ホイールシステムを通じて伝わ
樹脂