工業製造
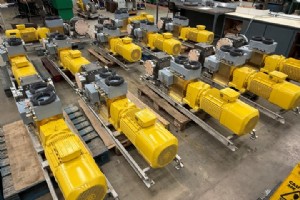
英国から出荷準備完了のメータリングポンプ。出典:Slack & Parr ギアポンプ専門メーカーのSlack & Parr(英国・ダービー)は、インドの新しい炭素繊維生産ライン向けに21台のアクリル・メータリング・ポンプの納入を受注したと報告しています。これらのポンプは、炭素繊維製造のためのポリアクリロニトリル(PAN)前駆体繊維の生産に使用されます。 同社によると、高精度メータリング技術は、ポリマーを加工ラインへ信頼性高く制御された流量で供給するよう設計されています。21台のうち19台は、特殊カップリング、ギアボックス、電気ブレーキを装備した専用ドライブユニットに搭載され
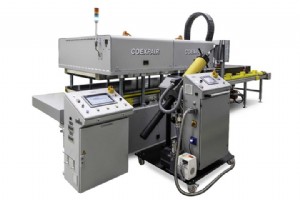
出典:Coexpair サフラン・エアクラフト・エンジンズ(フランス・パリ)が、Coexpair(ベルギー・ナミュール)と契約し、空気圧式加熱プレスの納入・設置を行います。これは、フランス・ヴィラロッシュのサフラン新複合材開発ラボを装備するものです。次世代熱硬化性および熱可塑性アプリケーションの航空機エンジン向け開発を支援することを目的とし、この先進プレスは以下を含む多様なプロセスで高性能複合材部品の製造を可能にします: RTM SQRTM 圧縮成形 熱可塑性樹脂コンソリデーション 熱可塑性樹脂ホットフォーミング システムには、Coexpairの最新技術進歩が統合されています。高速アク
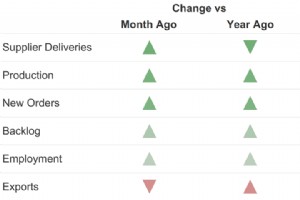
ガードナー・ビジネス・インデックス(GBI)は、新規受注、生産、受注残、雇用、輸出、サプライヤー納入をカバーする調査回答に基づき、複合材製造の現在の状況を示す指標です。50超は拡大、50未満は縮小を示します。 複合材製造指数は3月に52.1を記録し、3ヶ月連続の拡大となりました。3月には主要コンポーネントが冷え込んだものの、指数は年初とほぼ同じ位置——拡大と成長する複合材市場を示す位置——に戻りました。月次コンポーネント変化では、受注残が50をわずかに下回り、生産と新規受注は拡大圏内にとどまり、サプライヤー納入は遅延しました。注目すべきコンポーネントは材料価格です。全体指数計算には含まれませ
出典:Plyable Ltd. 複合材ツーリング向けAI搭載製造ソリューションのリーダーであるPlyable Ltd.(英国オックスフォード)は、Corebon(スウェーデン・マルメ)およびSynthesites(ベルギー・ウクレ)との2つの新たな戦略的パートナーシップを発表しました。これらのコラボレーションは、共同マーケティングと共同開発による統合先端技術に焦点を当て、複合材生産環境内でのツーリング・プロセスのシームレスな統合を可能にします。 CorebonとSynthesitesは互いに提携していませんが、それぞれのPlyableとのコラボレーションは、デジタルワークフローの強化、製造
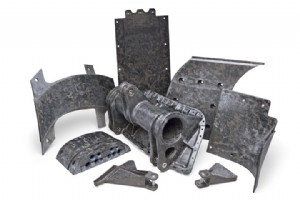
Xycomp DLF熱可塑性複合材。出典:グリーン・ツイード 高性能材料とエンジニアード・コンポーネントのグローバルリーダーであるグリーン・ツイード(米国ペンシルベニア州カルプスビル)は、シール・ダイナミクス(米国ニューヨーク州ハウパウゲ)を、アジアとブラジルにおける航空宇宙OEM(相手先ブランド製造)製品の独占販売・流通パートナーに指名しました。この戦略的コラボレーションは、数十年にわたる関係を基盤とし、これらの急成長市場におけるグリーン・ツイードの革新的ソリューションへの新たな機会を提供します。 シール・ダイナミクスはHEICO(米国フロリダ州ハリウッド)の子会社で、航空宇宙コンポーネ
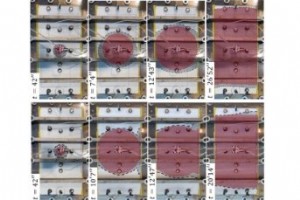
出典:IMDEA IMDEA材料研究所(スペイン・マドリード)とマドリード工科大学(UPM)による最近発表された研究は、複合材製造プロセスのリアルタイムシミュレーション能力の向上を目指しています。 「非構造化3Dグリッド上の液体複合材成形における充填シミュレーションのためのディープ・サロゲート・モデル」(A deep surrogate model for filling simulations in liquid composite moulding on unstructured 3D grids)と題されたこの研究は、IMDEA材料のカルロス・ゴンザレス教授、ダビデ・モチェリーノ博士
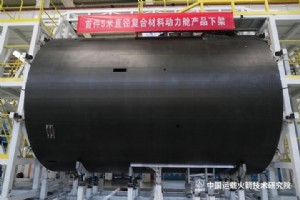
出典:王兵、中国運載ロケット技術研究院 中国運載ロケット技術研究院(CALT、中国・北京)が、初の直径5メートル複合材推進キャビンを製造しました。この動力モジュールは、再利用型打ち上げ機体用途向けとして中国で製造された最大の単一ピース複合構造物です。 このモジュールは60%以上の複合材料を使用し、数千トンの軸方向圧力荷重に耐えられる壁パネルを備えた軽量構造で、適応型調整インターフェースも搭載しています。 注目コンテンツ この構造物は、設計から製品納入までわずか7ヶ月で完了しました。CALTによると、R&Dチームは動力区画構造の開発において高度に並列的かつ協調的なアプローチを採用し、この新

キロメトロ・ロッソは、イタリア・ベルガモにある先進的なイノベーション地区兼サイエンス・テクノロジーパークです。A4高速道路沿いの1キロメートルにわたる赤い壁で有名で、2009年に開設された広大なオープン・イノベーション・キャンパスは、産業研究とハイテク製造のハブとして、80社以上の常駐パートナーを擁しています。主力かつアンカー・テナントは、ブレーキ研究・生産・試験のための28,000平方メートルのブレンボ・テクニカル・センターで、セラミック・マトリックス・コンポジット(CMC)ブレーキとコンポーネントの量産促進にも貢献してきました。 ブレンボ・テクニカル・センターに隣接するペトロセラミックス
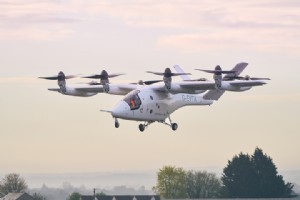
2026年4月14日、Vertical Aerospaceは世界で2番目に、フルサイズ・チルトローターeVTOLでの双方向有人移行飛行を完了し、民間航空設計機関承認(DOA)規制監督下で初めて達成した企業となりました。出典:Vertical Aerospace Vertical Aerospace(英国ロンドン)は、4月14日、フルサイズ・チルトローター電動垂直離着陸(eVTOL)機での双方向有人移行飛行を成功裏に完了したと発表しました。Verticalによると、この飛行マイルストーンを達成したのは世界で2社目、民間航空設計機関承認規制監督下では初となります。 VerticalのVX4プロ
このガイドには、Xometryで射出成形サービスに利用可能なすべての材料が含まれています。 Xometryの射出成形材料 短い概要 材料主な特性 ABS靭性、強度、耐衝撃性、耐傷性 アクリル硬度、耐候性、耐薬品性 デルリン (アセタール、POM)耐久性、強度、耐摩耗、クリープ、反り耐性 HDPE (高密度ポリエチレン)軽量、強度、延性、重構造用途に適する LDPE (低密度ポリエチレン)柔軟、軽量、半透明、耐ストレス性 PA 6 (ナイロン 6)靭性、耐摩耗性、耐薬品性。動きと滑りのあるコンポーネントに適する PA 66 (ナイロン 6/6)剛性、耐摩耗性、耐炭化水素性、高強度用途に適する
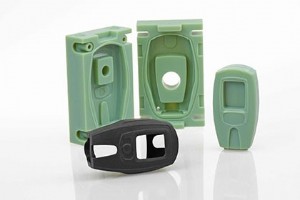
射出成形と3Dプリンティングは、プラスチック部品生産で最も広く使用される2つの製造技術です。この記事では両技術の概要と比較を行い、プロジェクトに最適な技術を選択するために考慮すべきいくつかの要因を挙げます。 3Dプリンティングと射出成形の違いは? 3Dプリンティング 3Dプリンティングは積層造形であり、初期材料を層ごとに積み上げていきます。仮想コンピュータ設計を読み取り、材料フィラメントや粉末を使用してそれを実体部品として再現します。 射出成形 射出成形は金型を使用します。まず、オブジェクトの逆形を材料 (アルミニウム、工具鋼など、溶融ビルド材料を安全に扱える材料) から機械加工で削り出します
射出成形プロセスは、比較的少ないスクラップ生成と高い再現性のため、大量生産で広く使用されています。射出成形プロセスの汎用性は、より広範な設計考慮事項を要求します。ほとんどの設計考慮事項は、製品要件を設定した後に金型で行われます。 射出成形設計に影響を与える要因には、部品の使用方法 (単体製品か組み立て用か)、寸法および機械的要件、化学物質や圧力などの要素に対する耐性などがあります。射出成形設計時に考慮すべき重要なヒントを以下に探ります。 1. 設計に適した材料を慎重に選択 異なる射出成形材料はさまざまな特性を提供します。例えば、一部の材料は他より高い寸法安定性を提供します。同様に、一部は接着
ポリマー射出成形部品は、最終用途のために仕上げを必要とすることがよくあります。射出成形には、部品のテクスチャー、外観、手触り、その他の表面特性に影響を与える多様な表面仕上げオプションがあります。顧客視点だけでなく、設計者やエンジニアの視点からも、金型設計に不可欠なため重要な設計考慮事項です。 表面仕上げの必要性 ほとんどの金型はアルミニウムと/または鋼から機械加工され、成形部品は金型表面の最小の不完全ささえ拾ってしまいます。エンドミルによる加工痕がビードブラストや研磨で除去されない場合、成形部品に転写されます。多くの場合、特に目に見えない部品内部では、工具痕を金型に残しても部品の機能や外観に差
プラスチックは、大量の消費者製品の製造に使用される最も人気のある材料の一つです。この材料の潜在的な用途は、様々な業界に拡大し続けています。同様に、この材料の技術数の拡大も無視できません。だからこそ、この圧縮成形と射出成形の比較が必要です。 成形は、プラスチック、ゴム、類似ポリマーなどの材料を扱う最も一般的な製造プロセスの一つです。しかし、すべての成形プロセスが同じではないことに注意が必要です。例えば、射出成形と圧縮成形は対照的な方法を伴います。両技術とも独自の特徴とメリットを持っています。 ほとんどの場合、用途の仕様が製品に最適なプロセスの種類を決定します。では、圧縮成形と射出成形の違いは何で
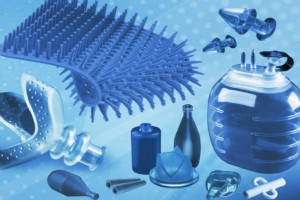
耐久性と信頼性に優れ、FDA基準を満たす医療グレードのコンポーネントを製造する方法の一つが、医療用射出成形です。このプロセスは、数え切れないほどの利点を提供するため、最先端医療機器の製造における定番手順となっています。 最高の実験室施設と医療機器、最高品質の仕上げで作られているのは、間違いなく医療用プラスチック成形プロセスです。この手順の良い点は、コスト効率が良く、例外的な精度と一貫性で納品できることです。さらに、生産量が多く、傑作レベルの構築が必要な場合に役立ちます。 このプロセスの成果レベルを考えると、FDAの医療試作開発承認プロセスとして機能しているのも不思議ではありません。ここでは、こ
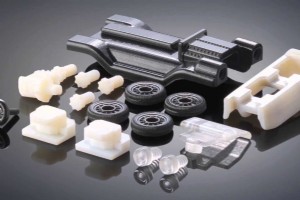
プラスチック部品は、私たちの世界で果たす役割に対して十分な評価を得ていないことが多いです。コンピュータのキーボードからコーヒーカップの蓋まで、プラスチック部品がない場所はほとんどありません。しかし、すべてのプラスチック製品は試作から始まりました。だからこそ、試作プラスチック部品の製造方法を見ていく必要があります。早速始めましょう! プラスチック試作の重要性 ご存知の通り、試作は起業家や企業にとって強力なツールです。本格的な生産開始前に、物理的な製品を評価するのに役立ちます。プラスチック試作により、プラスチック製品の物理的な表現をできるだけ早く手に取って検証できます。 また、潜在的な投資家にアイ
日常的に使用する工具のグリップが、インサートモールドとオーバーモールドの登場によって容易になりました。しかし、オーバーモールドとインサートモールドを比較すると、混乱が生じがちです。両者は似た用途を持ち、ともに射出成形の一種であるため、当然のことと言えます。 詳しく見ると、プロセスと一部の用途が異なることがわかります。インサートモールドとオーバーモールドにはそれぞれ多くのメリットがあります。この記事では、オーバーモールドとインサートモールドの違い、各製造プロセスの用途、メリット・デメリットについて解説します。 インサートモールドとは? インサートモールドは、成形品の上にパーツ(特に金属)を追加す
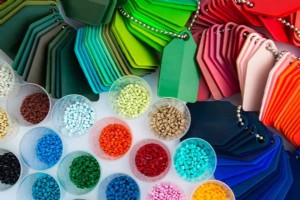
本記事では、熱硬化性樹脂と熱可塑性樹脂の詳細な比較を行います。両者には多くの共通点がある一方で、明確な相違点も存在します。射出成形で最も一般的なポリマーは熱可塑性樹脂でしたが、製造業界に熱硬化性プラスチックが登場しました。レジンと熱硬化性樹脂の組み合わせは、金属および熱可塑性樹脂の代替としてプラスチック加工プロセスで活用されています。用途によって最適な材料は異なるため、両者の違いを理解し、適切な判断を行うことが重要です。熱硬化性樹脂と熱可塑性樹脂の概要違いを理解するため、まずそれぞれの特徴を見ていきます。熱可塑性樹脂とは熱可塑性樹脂は常温で固体ですが、加熱すると軟化し、結晶融点またはガラス転移
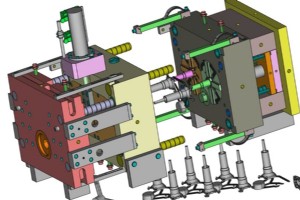
様々な業界で、ダイカストと射出成形は最も使用される製造プロセスの二つです。家庭、オフィス、その他の施設で使用される多くの材料の生産には、これらの技術のいずれかが利用されています。例えば、お子様のおもちゃとキッチンシンクは、それぞれ射出成形とダイカストで製造されています。これらのプロセスはかなり似ていますが、いくつかの違いがあります。どちらが良いか?どちらが安いか?それとも全く別のことか。心配いりません。ダイカストと射出成形の比較を詳細に議論します。ダイカストダイカストは、極めて高い圧力で金属を鋳造する製造プロセスです。プロセスでは金属を溶融状態まで加熱し、液化した金属を高圧条件下で再成形します
熱可塑性樹脂は、日常生活で使用される部品やコンポーネントの製造に最も一般的に用いられる材料群です。その選択理由は、引張強度の向上から耐久性まで多岐にわたります。ABS射出成形は、現在利用可能なプラスチック射出成形プロセスの中で最も人気のある手法の一つです。このプロセスでは、105℃(221°F)で溶融が起こります。その後、ABS樹脂は冷却され、再び加熱プロセスに供されます。ABSのような熱可塑性樹脂が、この温度変化に耐えて破壊されないことが、多くの製造プロセスで採用される理由です。このABS材料ガイドでは、ABSの基礎から応用までを網羅的に解説します。ABS樹脂とはABSはアクリロニトリル・ブ
樹脂