工業製造
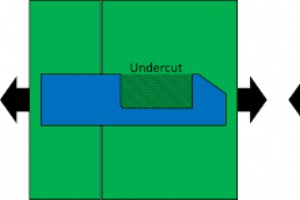
アンダーカット射出成形は、部品を損傷せずに金型から取り出せない複雑な形状と設計を扱います。射出成形におけるアンダーカット機能は、一般的に設計の全体的な複雑さと関連コストを増大させます。そのため、可能な限り回避するのが賢明です。本記事では、射出成形におけるアンダーカットとは何か、アンダーカットを作成する様々な方法について詳細に探ります。射出成形におけるアンダーカット:概要アンダーカット成形は、フック、溝、部品機能に直接影響する他の要素を作成するための必須プロセスです。したがって、射出成形設計にこれらの機能がある場合、アンダーカットを含めることが絶対的に必要になります。では、何がアンダーカットをそ
射出成形はプラスチック部品と設計の製造において重要な役割を果たし、比較的容易な手順です。しかし、メーカーはプレスフィット接合を扱う際、クラッシュリブなしでは製造上の困難に直面しがちです。これらの微小構造は生産プロセスの円滑な進行を保証します。また、取り組んでいる様々な部品が生産プロセスを通じて確実に保持されることを保証します。本記事では、クラッシュリブとは何か、成形品におけるその重要性について議論します。射出成形クラッシュリブとは射出成形クラッシュリブは、プレスフィット接合をサポートし安定性を向上させるために成形設計に追加される小さな突起形状です。これらの構造は直径約0.25mm(約0.01イ
フラッシュ(バリ)は射出成形で最も一般的な欠陥の一つです。パーティングラインや、金型から来る2つの異なる表面が接して境界を形成するあらゆる部分に発生する薄いプラスチック層です。こうした領域では熱膨張差や他のパラメータ差が生じ、フラッシュ発生確率を高めます。射出成形フラッシュへの対処はシンプルですが、追加リソースを必要とし、プロセス全体の効率を低下させます。さらに、デフラッシング(手動または自動でのバリ取り)は製品品質を損ない、金型を損傷する可能性もあり、コスト増とその他の損失を招きます。だからこそ、射出成形プロジェクトでフラッシュ欠陥を最小限に抑えることが極めて重要です。フラッシュを解決するに
プラスチック射出成形は、他の製造技術に対する多くの利点により、世界中のメーカーに最も人気のある技術の一つとなっています。この技術はプラスチックレジンを使用し、その汎用性は歓迎すべき特徴です。しかし、市場には多くのプラスチックレジンがあり、プロジェクトに適したものを選ぶのは少し難しいかもしれません。射出成形用レジンを選ぶ際は、常に取り組みたいプロジェクトの要件を念頭に置いてください。この要素を考慮すれば、適切なプラスチックレジンの選択が容易になります。射出成形用プラスチックレジンの選定で考慮すべき要素と、最適なプラスチックレジン10種類を紹介します。プラスチックレジンの構成プラスチックレジンとは
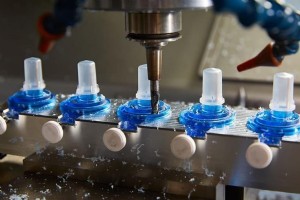
試作の目的は、製品が現実世界でどのように見え、振る舞うかを正確に把握することです。製造業にはCNC加工から3Dプリントまで様々な試作プロセスがあり、その多くは高速かつ低コストで試作可能です。ラピッドツーリングは、試作制作に用いられるもう一つのプロセスです。他の試作プロセスとは異なり、このプロセスは少量射出成形に適用され、メーカーがツールとプロジェクト部品を安価かつ迅速に製造することを可能にします。このアプローチによる試作は、製品の各部品がどのように機能するかを示すのに役立ちます。ラピッドツーリングの概要、プロセス、ツール製作方法、メリットと限界について詳しく解説します。ラピッドツーリングの概要
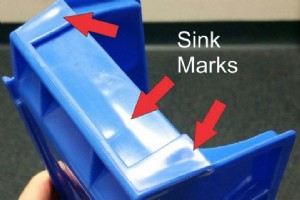
射出成形は、見た目の美しい試作およびプラスチック量産部品を製造する優れたプロセスです。しかし、厳格な生産管理システムがないと、シンクマーク(ひけ)などの欠陥が発生する可能性があります。射出成形におけるシンクマークとは何か?なぜ発生するのか?製造者としてどう防止すればよいか?これらの疑問と、シンクマークについて知っておくべき重要事項を解説します。シンクマークとはシンクマークは、肉厚に変化がある射出成形品の表面に現れる欠陥です。つまり、成形品の肉厚が厚い部分に発生し、表面にディンプルや溝のように見えます。肉厚い部分はより多くの材料を含むため、冷却時間が長くなります。一方、金型鋼と接触する外側部分は
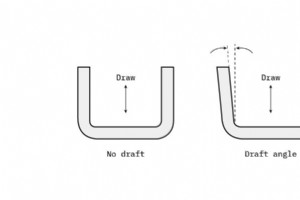
射出成形用のドラフトアングル(抜き勾配)設計は、手間のかかる作業です。設計者やエンジニアとしては、読み取り、測定、修正が容易で直感的な、直線的で垂直なモデルで作業したいものです。 しかし、実際に設計に基づいて部品を製造する段階になると、機能性、嵌合、外観に影響を与える台形形状、つまりドラフトアングルを持つ形状を扱わなければなりません。この台形形状は、射出成形においてドラフトアングルを持つ部品設計が必須であることの結果です。 ドラフトアングルとは ドラフトアングルとは、射出成形部品の垂直壁に付けられるテーパーのことで、部品を金型から離型するのを助けます。 ドラフトアングルは、射出成形カスタ

Hubsで利用可能なSPI表面仕上げ 以下の表は、当社が提供するすべてのSPI射出成形表面仕上げをまとめたものです。 仕上げグレード SPI* 規格 仕上げ方法 代表的な表面粗さ Ra (μm) 超高光沢仕上げ A-1 グレード#3、6000グリット ダイヤモンドバフ 0.012 〜 0.025 高光沢仕上げ A-2 グレード#6、3000グリット ダイヤモンドバフ 0.025 〜 0.05 標準光沢仕上げ A-3 グレード#15、1200グリット ダイヤモンドバフ 0.05 〜 0.10 微細半光沢仕上げ B-1 600グリット ペーパー 0.05 〜 0.10
一次航空機構造の生産向けに開発されている熱可塑性コンポジット(TPC)テープのインシチュ統合(ISC)において、ポリエーテルエーテルケトン(PEEK)とポリエーテルケトンケトン(PEKK)のどちらが優れているか? このサイドバーは、ISCが「真のワンステップ・オートクレーブフリー(OOA)プロセス」として、将来の航空機生産、すなわちA320 neoタイプ単通路ジェット機で月産60~70機というコストと生産レート目標を満たせるかという、より大きな議論の一環であるPEEK vs PEKK論争を提示します。「代替案は2ステップ」:自動ファイバープレイスメント(AFP)による熱可塑性コンポジットテープ
航空宇宙防衛製造カンファレンス(AeroDef)は製造技術者協会(SME、ミシガン州ディアボーン)が毎年主催。AeroDef 2018(3月26~29日、カリフォルニア州ロングビーチ)には225社以上の出展者と100件以上のカンファレンスプレゼンテーションが集まりました。CWはSMEメンバーでAbaris Training Resources, Inc.(ネバダ州リノ)ダイレクトサービスマネージャーのLou Dorworth氏に、今年のコンポジット中心のハイライトレポートを依頼しました。 SMEのAeroDef 2018にはコンポジット愛好家向けのコンテンツが豊富にあり、ミッションクリティカル
特殊化学品企業Gabriel Performance Products(米国オハイオ州アクロン)は4月6日、Royce International(米国フロリダ州サラソタ)の買収を発表しました。 Royceは特殊エポキシ樹脂、希釈剤、硬化剤、添加剤のカスタムソリューションプロバイダー。これらはRoyOxy商標でCASE(コーティング、接着剤、シーラント、エラストマー)用途に販売されています。Royceの技術営業とR&Dチームは顧客へのカスタマイズドソリューション提供に専念しています。 「Royceの買収により、Gabrielのコーティング、接着剤、コンポジット市場向けソリューション提供がさらに
Sabic(米国マサチューセッツ州ピッツフィールド)コンポジットプラットフォームグローバルビジネスリーダーGino Francato氏、Airborne(オランダ・ハーグ)CEO Arno van Mourik氏、Siemens(米国マサチューセッツ州ウォルサム)製品・市場戦略ディレクターJohn OConnor氏の3社による、熱可塑性ラミネート製造システムUDMAX開発のための協業についてのディスカッションです。 上記でCW Talksを聴取いただけます、または: CW Talks: iTunes CW Talks: Google Play
Arkema Inc.(米国ペンシルベニア州キングオブプルシア)は4月9日、新しいKynar PVDFとKepstan PEKKベースのフィラメントが、3DXTech(米国ミシガン州バイロンセンター)から1.75 mmと2.85 mm径で提供開始され、Firewire商標で販売されることを発表しました。 Kynar PVDFは、幅広い攻撃的化学薬品への耐性を要求される最も要求の厳しい産業用途で数十年間信頼されてきました。PVDFは150℃までの高い熱安定性と、直射日光曝露における極めて高い耐久性を示します。 Kepstan PEKKは極めて安定した化学骨格を持つ極限性能熱可塑性樹脂です。その半
Panacol(ドイツ・シュタインバッハ)により、PEEKなどの耐熱性熱可塑性樹脂を他の非相性材料と接着する目的で、新しい光硬化型接着剤Vitralit UV 4802が開発されました。 Vitralit UV 4802はアクリレート樹脂ベースの光硬化型接着剤で、PEEK、PEN、TPUなど従来の接着剤では接着困難な多くのプラスチックに優れた接着性を発揮します。セラミックスとガラスにも非常によく接着します。Vitralit UV 4802は高い耐熱性を持ち、試験では150℃に7日間曝露後も柔軟性を保持することが確認されています。高い柔軟性により、薄く曲げ可能な材料の接着に適しています。 Vit
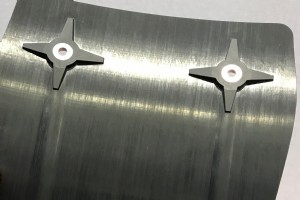
Tri-Mack Plastics(米国ロードアイランド州ブリストル)は、このデモンストレーター部品を用いて、連続繊維コンポジット構造と射出オーバーモールディングの結合方法を示しています。CWのコンポジットオーバーモールディングカンファレンス(6月13~14日)では、この急速に進化するプロセスの材料とプロセスを探求します。 長い歴史の大半で、コンポジット製造と熱可塑性射出成形はそれぞれ別の世界で存在してきました。共通のポリマーDNAでリンクされながら、プロセスの違いがこの2つの産業を効果的に分断してきました。 射出成形は高度に自動化され、機械依存、量産駆動、サイクルタイム重視。部品品質は主に良
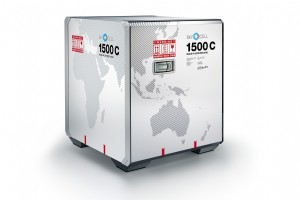
コンテナ化、すなわち小さな貨物を単一の大型コンテナにまとめて輸送することは、17世紀イングランドでの石炭輸送で最初に実践されました。このアイデアは進化し、今ではコンテナ船、列車、トラックで見られるユビキタスなスタッカブルインターモーダルコンテナへと発展。同様に商業航空業界も、飛行機での貨物輸送をコンテナ化するため、より軽量なコンテナ版であるユニットロードデバイス(ULD)を開発しました。CWでもコンポジット集約型ULDの取り組みが報告されています(例:https://www.compositesworld.com/news/tencate-advanced-armor-usa-will-fab
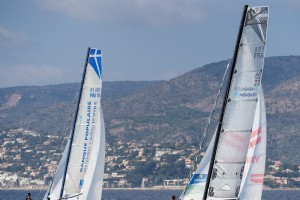
2018年ツール・ド・フランスの季節が近づいてきました──自転車レースではなく、ツール・ド・フランス・ア・ラ・ヴォワール(帆走ツール・ド・フランス)です。これは沿岸セーリングレースで、競争者はフランスの海岸線に沿ってダンケルクからニースまで小型トリマランで港から港へ航行します。7月6日に始まり、7月22日に終了します。 これはワンデザインレガッタで、すべてのセーラーが同じボートとセールを使用します。1978年から存在していますが、3年前にDIAM 24と呼ばれる新しいボートデザインを採用。ボートはVPLP(フランス・パリとヴァンヌ)が設計。Marc Van PeteghemとVincent L
Solvay(米国ジョージア州アルファレッタ)は4月25日、要求の厳しいオフショア石油・ガス用途向けに、連続炭素繊維強化高性能熱可塑性コンポジットとして市場初のEvolite F1050を発表しました。Evolite F1050は、Solef PVDFの耐薬品性と耐熱性、炭素繊維固有の高強度性能を組み合わせた単方向テープです。 Evolite F1050の典型的な石油・ガス用途には、オフショアハイブリッドフレキシブルパイプと熱可塑性コンポジットパイプ(TCP)が含まれます。 Solvayはオフショア技術会議(OTC)、4月30日~5月3日、ヒューストン、テキサス州、米国でEvolite F10
AOC(米国テネシー州コリアビル)は5月2日、親会社The Alpha CorporationがCVC Capital Partners Fund VI(ルクセンブルク・ルクセンブルクシティ)との買収に関する最終契約を締結したと発表しました。 AOCはコンポジットと鋳造ポリマー用途向け樹脂化学の世界的大手メーカーです。同社はポリエステルとビニルエステル樹脂、ゲルコート、着色分散剤、特殊添加剤を製造し、自動車、マリン、耐食、建設、インフラなどのセグメントで製品を製造する顧客に供給しています。米国、カナダ、メキシコ、欧州、アジアに生産施設を持ちます。 取引完了後、CVC傘下でAOCはスイス拠点のA
航空機構造サプライヤーPremium Aerotec(ドイツ・アウクスブルク)は、Airbus A320の一次構造における主要コンポーネントを、熱可塑性マトリックスを用いた炭素繊維強化プラスチック(CFRP)で開発・製造しました。A320ファミリー向け圧力隔壁のフルサケール・生産直前デモンストレーターは、約4ヶ月で開発・製造され、4月のベルリンILA航空ショーで披露されました。 このイノベーションにより、Premium Aerotecは航空機胴体における熱可塑性マトリックスCFRPの適用範囲を、現在の小型部品用途を大きく超えて拡大しました。パートナーと協力し、同社は熱可塑性マトリックスCFRP
樹脂