工業製造
航空宇宙、商業宇宙、eVTOL市場では、ますますスリムで高アスペクト比な部品が求められています。エンジニアは日常的に薄肉アルミニウム部品(多くは1.0mm未満の厚さで100mm以上の深さ)を、6061-T651や7075合金で扱います。従来の3軸加工では、航空宇宙部品に要求される0.01mm公差内での寸法精度維持と、避けられない波状変形の管理の両立に苦労します。 アルミニウム合金変形の力学的分析 薄肉アルミニウムの変形を駆動する3つの主要な力: 残留応力:圧延、焼入れ、伸張時に導入される。CNC加工で材料を除去すると平衡が崩れ、部品が新たな安定状態を求めて反りやねじれを生じる。 切削力:高
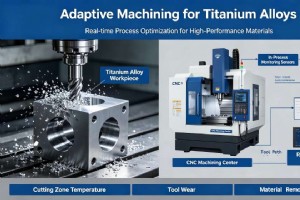
医療規格を満たすチタンインプラント、特にTi6Al4Vインプラントの製造は、CNC施設にとって困難な課題です。チタンの熱伝導性の悪さや高い化学活性といった特性により、プロセスパラメータの精密な監視が難しくなります。従来プロセスは低切削速度と一定送りに大きく依存しており、加工時間の長期化と工具の激しい摩耗を招いてきました。アダプティブ加工技術は、製造プロセスの動的制御によりこれらの問題を克服する効果的な手段を提供します。 チタンインプラント製造における技術的課題 人工股関節、脊椎ケージなどの整形外科インプラントは、ISO 13485規格に厳密に準拠して製造されなければなりません。チタンのCNC
精密製造において、5軸同時フライス加工で完璧な表面仕上げと厳しい寸法公差を実現するには、ステップオーバー距離と送り速度だけでなく、平面選択という繊細な技術が鍵を握ります。CNC加工サービスエンジニアにとって、G17、G18、G19の正しい選択は、コントローラーの動き解釈を決定し、最終的に振動、チャッター、工具パス連続性に影響を与えます。 多軸加工におけるG17、G18、G19の技術的役割 3軸フライス加工では平面選択は単純です:XY平面にG17、ZX平面にG18、YZ平面にG19。これらのコマンドは、コントローラーにどの軸が円弧コマンド(G02/G03)と半径補正(G41/G42)に参加する
プラスチック射出成形金型の見積もりを取って価格に驚いた経験はありませんか?あなただけではありません。金型費用は、部品の複雑さ、生産量、設計要件によって1万ドル未満から10万ドル以上まで幅広く変動します。 これは恣意的な価格設定ではありません。金型は、数千PSIの圧力、極端な熱、数十万回のサイクルに耐えながら、千分のインチ単位の公差を維持しなければならない精密デバイスです。以下のガイドでは、コストを引き上げる要因と、それらを管理・削減する方法を解説します。 実際に射出成形金型コストを左右する要因 金型は単なる金属ブロックではありません。冷却チャネル、射出システム、ベント、位置決め機能、そしてス
2026年、精密CNC加工は航空宇宙、医療、半導体メーカー向け高性能部品の基盤であり続けています。プロジェクトマネージャーはしばしば、試作ロットと量産の間にある顕著な価格ギャップに直面します。この格差の背後にある技術的・経済的要因を理解することは、効果的なコスト管理に不可欠です。 精密CNC加工のエンジニアリングコストモデル CNC加工部品の総コストは、固定的な準備費用と変動的な実行コストで構成されます。これらは大きく3つのカテゴリに分類できます: 1. 固定的な事前生産コスト(セットアップ) CAMプログラミング: 製造エンジニアが高度なCAMソフトウェアを使用し、3D CADモデルに基
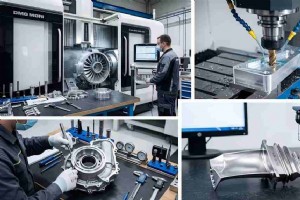
現場のCNCオペレーターとして、画面上では完璧に見えるエンジニアリング図面が、CAD/CAMワークフローに取り込まれると深刻な製造課題を引き起こすことをよく目にします。調達チームが航空宇宙精密加工の見積もりを受け取ると、最初の反応はたいてい「値段の高さに驚く」ことです。 5軸CNC工作機械のコントロールパネルを見れば、これらの高価格の真の要因がわかります。コストは、高強度合金の切削、構造的たわみの管理、極端な工具摩耗の防止、そしてAS9100が義務付ける厳格な品質管理といった、物理的な現実によって決まります。以下に、具体的な加工データと現場の知見に基づき、なぜこれらの部品がプレミアム価格となる
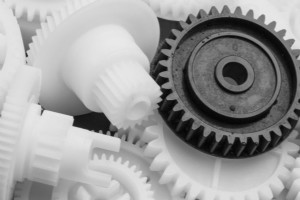
軽量自動車ブラケットからクリーン医療機器ハウジングまで、プラスチック部品は世界最要求厳しい産業の一部を静かに支えています。精密プラスチックコンポーネント世界需要大幅増、CNC加工が選択製造プロセス化 ― 特に厳公差、完璧表面仕上げ、短納期が非妥協要件時。 ではCNC加工最適プラスチックは? 真の答え:ユースケース次第。だが少数エンジニアリングプラスチックが数千実プロジェクトで繰返し採用。本ガイドは実務エンジニアリング経験活用し、CNC加工トップ5プラスチック材料と、特定プロジェクト要件への最適マッチングを3ステップで案内します。 なぜプラスチック部品にCNC加工? CNC加工は他手法難しい
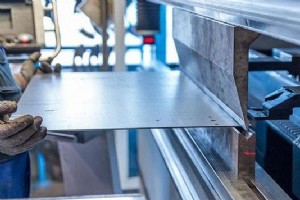
カスタム板金エンクロージャ設計は画面上見えるより複雑です。フランジが2mm狭い、通気スロットが曲げ線に近すぎる、曲げ逃げ欠如 ― これらは全て歪みパネル、IPシール失敗、高コスト手戻りを招きます。 本ガイドではエンクロージャ品質に最も影響大の重要判断を詳細化:曲げ幾何学、穴位置、CADレビューでエンジニア頻発見する一般的設計エラー。 板金エンクロージャの主要機能要件 幾何学原則掘下げ前、なぜエンクロージャが汎用板金部品より高精度要求されるか理解必要。品質エンクロージャ必須要件: IP等級シール(例:IP54、IP65):全コーナー隙間なしシーム要求。曲げ精度がシーム完全性直結。 EMIシー
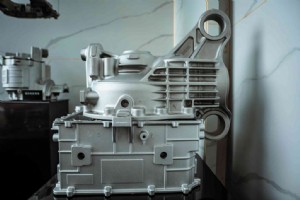
アルミダイカスト生産ラン後、同一欠陥に繰り返し遭遇することがあります:微小内部ボイドや厚肉域クラスター化した不規則空洞。エンジニア・生産チームにとって、気孔と収縮は静かに歩留まり低下、コスト増大、製品発売遅延を招きます。 これらは単なる外観問題ではありません。構造・耐圧部品の内部空洞は現場故障リスク ― どのメーカーも許容できません。安定ダイカストプロセスの鍵は、これら欠陥形成メカニズム理解と制御法習得にあります。 本ガイドではアルミダイカスト気孔・収縮の根本原因、実践的回避策、迅速トラブルシューティング参照表を提供 ― 日常検査を体系的改善へ転換する全知識を網羅。 隠れた敵:気孔 vs
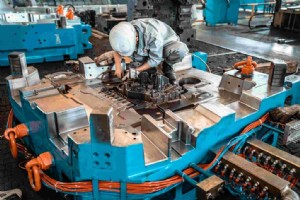
なぜ一部ダイカストプロジェクトは初品承認前から金型コスト超過するのか、他は試作から量産へスムーズ移行できるのか。答えはほぼ常に初期設計判断にあります。肉厚微細変化や見落とされたテーパー角が、金型摩耗加速、鋳造不合格、予算吹き飛ばす高コスト手戻りの連鎖を引き起こします。 本ガイドでは肉厚とテーパー角がダイカスト金型にどう影響するか、無視の帰結、初日からリスク排除する実証済み戦略を正確に解説します。 ダイカスト金型設計の隠れた罠:微細ディテールが予算を吸い取る理由 ダイカストで予算超過は不運由来稀。通常は設計初期の幾何学的ミス由来で、財務影響は金型段階で顕在化。典型的落とし穴: 金型摩耗加速
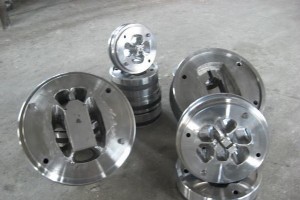
エンジニアがアルミ部品調達時、最初の選択はプロファイル押出しで成形するか、無垢ビレットから切削するか。両手法とも高品質結果を出せますが、コスト構造と適正用途は大きく異なります。間違ったプロセス選択は初号機出荷前から単価を静かに膨らませます。 本ガイドでは押出しとCNC切削の核心差異を分解、各プロセスで資金が実際どこへ流れるか説明、押出し-切削ハイブリッド戦略で精度犠牲なしにCNCコスト削減する方法を提示。新規プロファイル設計でも既存ワークフロー見直しでも、必要な情報を網羅。 押出しとCNC切削の核心差異理解 両プロセスはアルミ加工の成熟実証済み技術ながら、異なる設計目標と生産シナリオに対応
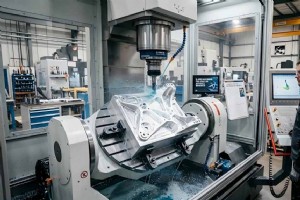
航空宇宙製造では軽量化と構造完全性両立が至上命題。現代航空機コンポーネントは統合的・軽量トポロジーと複雑形状を特徴とします。航空宇宙専門CNC加工エンジニアとして、構造コンポーネントである航空機ブラケットが多軸加工を厳密に必要とするか問われることが多々あります。現場現実:5軸航空宇宙加工はもはやオプションではなく製造必須条件です。 グローバルTier-1サプライヤーが5軸CNC加工サービスに求めるのは実証済み能力、厳格公差管理、高価値材料向け包括的リスク軽減。本稿では複雑航空機コンポーネントが高度多軸生産を必要とする理由と、これらシステムが従来フライス制約をどう克服するかをエンジニアリング分析
製品に12個別部品必要なら、各々独自公差セット、在庫SKU、組立工数を持ちます。エンジニアリング不便さを超え、これは材料廃棄、労務、サプライチェーン複雑性を全生産段階で乗算します。 現実的解は精密鋳造による部品統合。多部品アッセンブリを単一統合鋳造へ再構成で、労務削減、加工廃棄排除、サプライチェーン合理化を、性能・設計意図犠牲なしに実現。 本ガイドでは従来アッセンブリ不足理由、精密鋳造による効果的統合メカニズム、真のコスト削減箇所を解説。 従来多部品アッセブリが不足する理由 従来設計は往々にして漸進的決定の産物 ― ボルト締結、サブアッセブリ溶接、手動位置決め。各ステップ単独では管理可能で
レーザー切断品質最適化で二次仕上げコスト削減 レーザー切断は高精度板金加工の定番手法ですが、真の効率は一貫したエッジ品質提供にかかっています。不良エッジは高コストなバリ取り、研磨、手戻りを強制し、プロセスが約束する時間・材料節約を蝕みます。 ほとんどの板金ジョブでエッジ欠陥は機械自体でなくプロセス設定由来。本ガイドでは最頻発レーザー切断問題、根本原因、後工程工数削減の実践的解決策を提示します。 レーザー切断エッジ品質不良の隠れたコスト 労働集約的バリ取り: レーザーバリ手動除去は遅く労働集約的。ワークフローステップ化で二重コスト:切断コストと後処理コスト。生産ラン累積でオーバーヘッド急増
航空宇宙製造において、Ti-6Al-4V構造コンポーネント加工は従来CNCプラクティスを超える専門性を要求します。設計図が±0.005mm(±5μm)寸法公差指定時、典型的加工ワークフローはもはや不十分。チタンの低弾性率、不良熱伝導性、高温時高化学反応性、顕著な加工硬化は、過大切削力、局所加熱、部品変形を招きます。 航空宇宙CNC加工は、環境制御、工作機械キネマティクス、先進工具形状、特殊ワークホールディング、工程内計測を融合した統合クローズドループシステムで、再現可能なミクロン級精度を実現します。 物理変数の排除:環境制御と機械剛性 ±5μm公差では、周囲温度変動が体積誤差の主要因。熱膨
あらゆる業界で表面処理は不可欠 ― 部品保護、美観向上、性能改善。クロムめっきとニッケルめっきは最も広く用いられる2大手法で、各々独自の利点を持ちます。エンジニア、材料科学者、調達プロフェッショナルは、化学的・機械的・規制的差異を理解し、各用途に適した仕上げを選定しなければなりません。 クロムめっきとは クロムめっき(クロム電気めっき)は、電気化学浴で金属部品に薄いクロム層を析出させるプロセス。最適密着のため、入念な洗浄と表面処理から開始。部品をクロムイオン溶液に浸漬し電流印加でイオンが表面に結合、硬く光沢ある被膜形成。 結果は鏡面仕上げで、優れた耐食性、低摩擦、卓越した耐摩耗・耐擦過性を
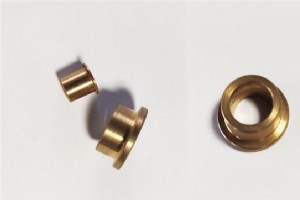
銅と亜鉛の合金である真鍮は、精密製造の要であり続けています。優れた熱伝導性、堅牢な耐食性、天然の光沢により、真鍮CNC部品は自動車サブアッセンブリからハイエンド電子機器まで不可欠です。しかし、厳しい公差と完璧な仕上げを満たす部品提供には、規律ある加工、入念なメンテナンス、慎重な取り扱いが要求されます。プロフェッショナルな厳格さなしでは、工具摩耗、ワーク変形、表面変色が性能と美観を損なうリスクがあります。 真鍮CNC加工成功の鍵は? 3つの柱が全高品質真鍮コンポーネントを支えます:適切合金グレード選定(C360、C464等)、切削速度・送り最適化、汚染・薄肉変形・取扱い管理の厳格実施。 真鍮加
CNC旋盤で複雑プロファイルを精密加工するには、切削工具の真の幾何学への注意が不可欠です。旋削インサートは完璧なポイントではなく、強度と寿命向上のため有限のノーズ半径を持ちます。この現実を無視すると、コントローラーが架空の工具先端を前提とするため、テーパー、面取り、アークで寸法不正確が生じます。 解決策はカッター補正コードG41とG42にあります。フライス加工で知られるこれらコードは、旋盤でのプロファイリングと輪郭加工でも同様に必須です。本ガイドでは、G41/G42適用の明確な技術解説、信頼できるワークフロー構築、良品をスクラップに変えるエラー回避法を提供します。 G41とG42 Gコードと
カスタムエンクロージャやブラケットは伝統的に溶接で組み立てられてきましたが、進化する板金技術がこの慣習の見直しを促しています。 多くのケースで、レーザー切断とCNC制御曲げの組み合わせが、同等の構造完全性をより低コストで実現します。鍵は、このアプローチが真に報われるケースを見極めることです。 本ガイドでは真のコスト対比を解剖、メリット最大の部品ファミリーを特定、生産開始前の最適加工ルート評価法を示します。 なぜ製造業者が従来の溶接組立を見直し始めたのか フラットブラケット以上の複雑さなら、溶接組立が数十年の定石でした。しかし2つの収斂トレンドがエンジニアに再考を促しています。 製造労務コ
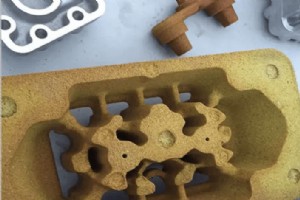
金属鋳造は古代の刀剣製造から進化し、風力タービンから航空宇宙部品まで、現代ハイパフォーマンスコンポーネントの基盤となっています。エンジニアにとって、各鋳造ルートのニュアンスとそれに伴う設計ルールをマスターすることは、サプライチェーン全体で堅牢かつコスト効率に優れたソリューションを提供する鍵です。 金属鋳造とは 本質的に、金属鋳造とは、最終部品形状を定義する精密に設計された型に溶湯を注ぎ込む技術です。金属が冷却凝固すると、型の幾何学を採取し、下流工程対応可能なニアネットシェイプ部品が生まれます。 鋳造は驚くべき汎用性を提供しますが、厳格な工学的制約を伴います。全合金は凝固時に収縮し、典型的に金
産業技術