工業製造
2023年5月23日公開 あらゆる開発プロジェクトの初期段階で、エンジニアと製品チームは候補材料の機械的プロファイルを精査しなければなりません。基本的な物理・化学・機械データシートに加え、環境耐性や長期耐久性といった要因も性能を左右します。包括的な評価がより高品質な製品と、よりタイトなスケジュールと予算を実現します。 プラスチックにおいて、デュロメーター(ショアデュロメーター)は材料硬度の重要な指標となります。以下は、エンジニアと製品チームに必須の洞察を提供する簡潔な入門書です。 デュロメーターとは? デュロメーターは、エラストマーとプラスチックの硬度を定量化する業界標準指標です。材料が圧入
2023年9月27日公開 既存部品を添加製造で複製することは可能ですが、技術の全ポテンシャルを引き出すことは稀です。最大性能、コスト削減、材料効率を得るには、添加製造特有の機会と制約を念頭にゼロから設計すべきです。すなわち、添加製造のための設計(DFAM)原則の適用です。 DFAMは、設計製造性(DFM)の確立された概念を、プロセス計画を製品開発に直接統合することで拡張します。DFMがウレタン鋳造や射出成形など従来手法に焦点を当てるのに対し、DFAMは産業グレード添加プロセス向けに設計を調整し、競合する要因をバランスさせて最も効率的でコスト効果的な部品を生み出します。 生産グレードコンポーネ
2023年11月30日公開 元記事はfastradius.comで2021年10月20日公開 HPマルチジェットフュージョン(MJF)は、強度と仕上げで射出成形品に匹敵する高品質ナイロン部品を高速で提供します。このチェックリストは、設計チームに実証済みベストプラクティスを提供し、部品性能最大化、コスト削減、生産合理化を支援します。 はじめに マルチジェットフュージョンとは? MJFは、比類なき設計自由度と機械的特性で、機能的ナイロン試作と大量生産部品を生産する主要産業用添加製造プロセスです。選択的レーザー焼結がレーザーで粉末を融合するのに対し、MJFはインクジェットノズルで融着剤とディテーリ
2024年1月9日公開 ウレタン鋳造は、射出成形に匹敵する精度を実現しながら、工具リードタイムとコストを劇的に削減する汎用性とコスト効率に優れた製造手法です。柔軟なシリコン金型を使用することで、メーカーは数週間ではなく数日で高品質な最終用途部品を生産でき、ブリッジツーリング、少量生産、試作、ジョイント製造、浮き文字などの複雑なディテールに最適です。 プロセスはマスターパターン(通常は最終部品の3Dプリントレプリカ)から始まります。パターンを液体シリコンで完全に包み込み、硬化させてから半分にスライス。パターンを取り除いた後、適切なウレタン樹脂で二次鋳造する準備が整います。 ポリウレタン樹脂は、
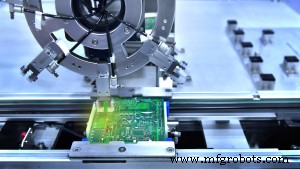
現代エレクトロニクス以前、エンジニアは部品を手作業で接続しなければなりませんでした。これは労働集約的でエラーの多いプロセスであり、ラジオ、初期コンピュータ、家電製品の進歩を遅らせました。手作業によるポイントツーポイント配線は修理が困難で、偶発的ショートのリスクが高かったのです。転機はプリント基板の導入により訪れました。導電経路が基板上にエッチングされることで、設計者は信号ルーティングを自動化できるようになりました。 プリント基板(PCB)の採用は、設計と製造の両面で革命をもたらしました。銅トレースを非導電性ベースに埋め込むことで、エンジニアは完全にルーティングされた回路を単一の再現可能なステッ
アルミニウムとスチールの選択は、単なる材料決定ではありません。加工コスト、納期、部品性能を形作ります。 エンジニアと購買担当者はよく尋ねます: アルミニウムはスチールより加工しやすいか? CNC加工で最良のバランスを提供するのはどちらか? このガイドでは、加工性、コスト、強度、実用途をカバーする明確でエンジニアリングベースの比較を提供します。 クイックテイクアウェイ アルミニウムを選ぶべきケース: 軽量部品、高速加工、低コストが必要な場合。 スチールを選ぶべきケース: より高い強度、耐久性、耐摩耗性が必要な場合。 CNC部品では、決定は形状、強度要件、予算にかかっています。 アルミニ
レーザー切断は現代製造の要石として台頭し、精度、効率、設計自由度を再定義しています。幅広いスペクトルの材料に焦点を絞った非接触光ビームを照射することで、最も複雑な形状でも最小限の歪みで完璧な切断を実現します。本ガイドではレーザー切断の科学を解き明かし、主要レーザー技術を比較、あなたのプロジェクトに適したシステムと設定の選び方を示します。 レーザー切断とは? レーザー切断は、焦点を絞ったレーザービームを用いて幅広い材料を切断または彫刻する高精度、非接触製造プロセスです。現在、航空宇宙、自動車、電子機器、サイネージなど多くの分野で標準となっています。 主な利点 超タイト公差と微細ディテール 機
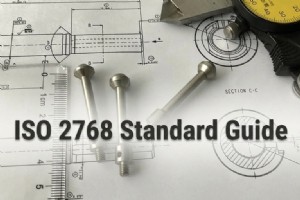
ほとんどのエンジニアリング図面で、以下のような簡潔な注記を見かけます: 一般公差:ISO 2768-m このショートハンドは、図面上で個別に指定されていないすべての寸法に適用されるデフォルト公差を製造者に伝えます。 ISO 2768は、機械工学、CNC加工、板金加工、一般製造における図面簡素化のための定番標準です。単一の公差クラスを適用することで、エンジニアは図面の煩雑さを減らし、レビューを高速化し、コストを予測可能に保てます。 学べること ISO 2768の意味と重要性 ISO 2768-m中級公差クラスの詳細 線形寸法の公式公差チャート ISO 2768を使用した実図面の読み方 よくあ

精密加工においてよくある落とし穴は、寸法公差を満たしてもdatum論理が無視されているために機能要件を満たさない部品を受け入れてしまうことです。本記事では、GD&Tにおけるdatumの役割と、部品品質と機能性を保証するための活用法を解説します。 GD&Tにおけるdatumとは? datumは、実部品特徴から派生する理論的な基準面、基準線、または基準点です。固定された位置と方向を定義し、公差帯を制御するために使用され、製造、測定、検査が共通の参照フレームに対して実行されることを保証します。 エンジニアリング図面上のdatum記号 datum記号は文字(A、B、Cなど)と三角形(黒または白)で構成
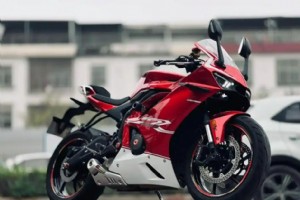
バイクミーティングやInstagramを見ていれば、ビレットトリプルクランプ、CNCフットペグ、カスタムレバーがあふれています。問題は:CNCアルミニウムが鋳造や鍛造を本当に上回るのか、それとも単なるハイプなのか? 現実には、「最高」のプロセスなど存在しません。正しい選択は、あなたの生産量、予算、性能目標にかかっています。 世界のバイクカスタム市場は2026年に19.5億ドルに達し、2035年までに42.4億ドル(年率約9%成長)に達すると予測されています。優れた部品を求めるライダーとビルダーが増え続けています。 本記事では、鋳造 vs 鍛造 vs CNCビレット バイク部品を平易な言葉で解説
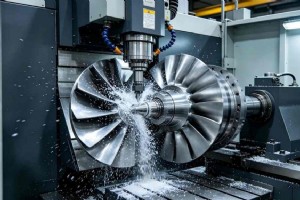
ブリスク(ブレードとディスクの複合体)は、現代のガスタービンと航空機エンジンの要です。その複雑な形状と厳格な寸法公差により、従来工法では最も加工困難な部品の一つとなっており、高い不合格率、加速度的な工具摩耗、コストのかかる生産遅延を招いています。 5軸ターンミル複合加工は、同時5軸加工と統合されたターンミル機能を組み合わせ、薄肉変形、材料硬度、干渉リスク、累積クランプ誤差というブリスク加工の核心的困難に対処します。 本記事では、精密ブリスク製造の主要障害を検証し、5軸CNC技術がいかにそれらを克服するかを解説し、JTR Machineの実例ケーススタディを紹介します。航空宇宙エンジニアでも生産
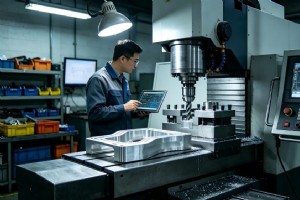
航空宇宙、商業宇宙、eVTOL市場では、ますますスリムで高アスペクト比な部品が求められています。エンジニアは日常的に薄肉アルミニウム部品(多くは1.0mm未満の厚さで100mm以上の深さ)を、6061-T651や7075合金で扱います。従来の3軸加工では、航空宇宙部品に要求される0.01mm公差内での寸法精度維持と、避けられない波状変形の管理の両立に苦労します。 アルミニウム合金変形の力学的分析 薄肉アルミニウムの変形を駆動する3つの主要な力: 残留応力:圧延、焼入れ、伸張時に導入される。CNC加工で材料を除去すると平衡が崩れ、部品が新たな安定状態を求めて反りやねじれを生じる。 切削力:高
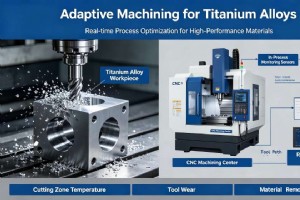
医療規格を満たすチタンインプラント、特にTi6Al4Vインプラントの製造は、CNC施設にとって困難な課題です。チタンの熱伝導性の悪さや高い化学活性といった特性により、プロセスパラメータの精密な監視が難しくなります。従来プロセスは低切削速度と一定送りに大きく依存しており、加工時間の長期化と工具の激しい摩耗を招いてきました。アダプティブ加工技術は、製造プロセスの動的制御によりこれらの問題を克服する効果的な手段を提供します。 チタンインプラント製造における技術的課題 人工股関節、脊椎ケージなどの整形外科インプラントは、ISO 13485規格に厳密に準拠して製造されなければなりません。チタンのCNC
精密製造において、5軸同時フライス加工で完璧な表面仕上げと厳しい寸法公差を実現するには、ステップオーバー距離と送り速度だけでなく、平面選択という繊細な技術が鍵を握ります。CNC加工サービスエンジニアにとって、G17、G18、G19の正しい選択は、コントローラーの動き解釈を決定し、最終的に振動、チャッター、工具パス連続性に影響を与えます。 多軸加工におけるG17、G18、G19の技術的役割 3軸フライス加工では平面選択は単純です:XY平面にG17、ZX平面にG18、YZ平面にG19。これらのコマンドは、コントローラーにどの軸が円弧コマンド(G02/G03)と半径補正(G41/G42)に参加する
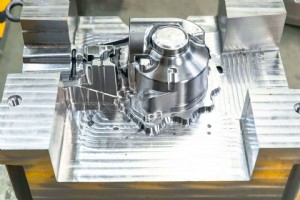
プラスチック射出成形金型の見積もりを取って価格に驚いた経験はありませんか?あなただけではありません。金型費用は、部品の複雑さ、生産量、設計要件によって1万ドル未満から10万ドル以上まで幅広く変動します。 これは恣意的な価格設定ではありません。金型は、数千PSIの圧力、極端な熱、数十万回のサイクルに耐えながら、千分のインチ単位の公差を維持しなければならない精密デバイスです。以下のガイドでは、コストを引き上げる要因と、それらを管理・削減する方法を解説します。 実際に射出成形金型コストを左右する要因 金型は単なる金属ブロックではありません。冷却チャネル、射出システム、ベント、位置決め機能、そしてス
2026年、精密CNC加工は航空宇宙、医療、半導体メーカー向け高性能部品の基盤であり続けています。プロジェクトマネージャーはしばしば、試作ロットと量産の間にある顕著な価格ギャップに直面します。この格差の背後にある技術的・経済的要因を理解することは、効果的なコスト管理に不可欠です。 精密CNC加工のエンジニアリングコストモデル CNC加工部品の総コストは、固定的な準備費用と変動的な実行コストで構成されます。これらは大きく3つのカテゴリに分類できます: 1. 固定的な事前生産コスト(セットアップ) CAMプログラミング: 製造エンジニアが高度なCAMソフトウェアを使用し、3D CADモデルに基
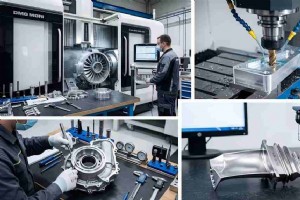
現場のCNCオペレーターとして、画面上では完璧に見えるエンジニアリング図面が、CAD/CAMワークフローに取り込まれると深刻な製造課題を引き起こすことをよく目にします。調達チームが航空宇宙精密加工の見積もりを受け取ると、最初の反応はたいてい「値段の高さに驚く」ことです。 5軸CNC工作機械のコントロールパネルを見れば、これらの高価格の真の要因がわかります。コストは、高強度合金の切削、構造的たわみの管理、極端な工具摩耗の防止、そしてAS9100が義務付ける厳格な品質管理といった、物理的な現実によって決まります。以下に、具体的な加工データと現場の知見に基づき、なぜこれらの部品がプレミアム価格となる
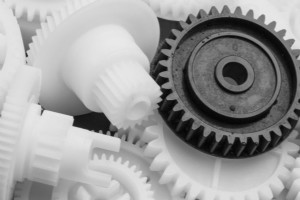
軽量自動車ブラケットからクリーン医療機器ハウジングまで、プラスチック部品は世界最要求厳しい産業の一部を静かに支えています。精密プラスチックコンポーネント世界需要大幅増、CNC加工が選択製造プロセス化 ― 特に厳公差、完璧表面仕上げ、短納期が非妥協要件時。 ではCNC加工最適プラスチックは? 真の答え:ユースケース次第。だが少数エンジニアリングプラスチックが数千実プロジェクトで繰返し採用。本ガイドは実務エンジニアリング経験活用し、CNC加工トップ5プラスチック材料と、特定プロジェクト要件への最適マッチングを3ステップで案内します。 なぜプラスチック部品にCNC加工? CNC加工は他手法難しい
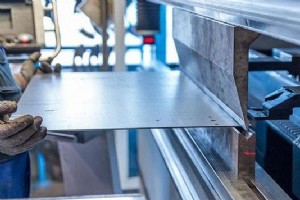
カスタム板金エンクロージャ設計は画面上見えるより複雑です。フランジが2mm狭い、通気スロットが曲げ線に近すぎる、曲げ逃げ欠如 ― これらは全て歪みパネル、IPシール失敗、高コスト手戻りを招きます。 本ガイドではエンクロージャ品質に最も影響大の重要判断を詳細化:曲げ幾何学、穴位置、CADレビューでエンジニア頻発見する一般的設計エラー。 板金エンクロージャの主要機能要件 幾何学原則掘下げ前、なぜエンクロージャが汎用板金部品より高精度要求されるか理解必要。品質エンクロージャ必須要件: IP等級シール(例:IP54、IP65):全コーナー隙間なしシーム要求。曲げ精度がシーム完全性直結。 EMIシー
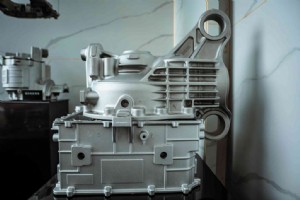
アルミダイカスト生産ラン後、同一欠陥に繰り返し遭遇することがあります:微小内部ボイドや厚肉域クラスター化した不規則空洞。エンジニア・生産チームにとって、気孔と収縮は静かに歩留まり低下、コスト増大、製品発売遅延を招きます。 これらは単なる外観問題ではありません。構造・耐圧部品の内部空洞は現場故障リスク ― どのメーカーも許容できません。安定ダイカストプロセスの鍵は、これら欠陥形成メカニズム理解と制御法習得にあります。 本ガイドではアルミダイカスト気孔・収縮の根本原因、実践的回避策、迅速トラブルシューティング参照表を提供 ― 日常検査を体系的改善へ転換する全知識を網羅。 隠れた敵:気孔 vs
産業技術