



放電加工(EDM)の原理、プロセス、装置、メリット・デメリットを徹底解説
放電加工(EDM)とは
放電加工(Electrical Discharge Machining:EDM)は、電気的な火花(スパーク)を利用して工作物から金属を除去する非接触加工法です。工具電極と工作物の間に高周波電流を流して発生させるスパークによる熱で、工作物の金属を微細なチップ状に溶融・蒸発させ、所望の形状に加工します。このプロセスは絶縁性の作動液(誘電体液)中で行われます。
放電加工の原理
EDMの基本原理は、スパークの発生とスパーク浸食による金属除去です。電気スパークが金属片に微小な穴を焼き付ける現象と同様に、発生したスパークが高熱(約8,000〜12,000℃)を生み出し、工作物表面の金属を浸食・蒸発させて除去します。この加工法では、工具電極と工作物の両方が導電性材料である必要があります。
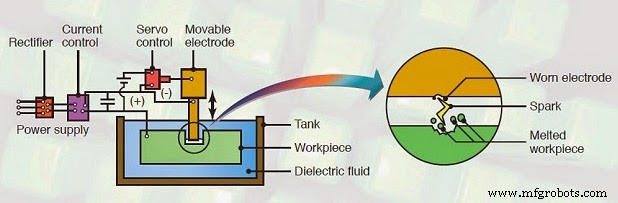
主要装置・構成要素
電源装置
工具電極と工作物の間に高周波パルス電流を供給し、スパークを発生させます。このスパーク熱によって工作物から金属が除去されます。
作動液供給・洗浄システム
作動液(一般に炭化水素系または水系)は以下の役割を果たします:
- 加工で発生した微細チップを加工隙間から排出し、再付着を防止
- スパーク発生を促進し、金属除去率を向上
- 冷却媒体として機能
工具電極と工具保持装置
EDMでは工具電極もスパークによって摩耗するため、電極材料の選定には摩耗比、加工容易性、コストを考慮します。主な電極材料には銅、タングステン合金、鋳鉄、鋼、銀タングステン合金、グラファイトなどがあります。
工作物と工作物保持装置
このプロセスでは電気の良導体のみ加工可能です。工作物には優れた電気伝導性が必要ですが、硬度は問われません。つまり、高硬度材料でも問題なく加工できます。
加工プロセス(作動手順)
- 工作物と工具電極の両方を作動液に浸漬します。作動液はアーク放電を制御し、工作物・工具の浮遊微粒子を加工空隙から除去します。
- サーボ機構により、工作物と工具の間に極めて小さな隙間(人間の髪の毛程度の厚さ、数μm〜数十μm)を維持します。この隙間が適切なアーク形成に不可欠です。
- 工具は工作物の目標形状と逆形状(ネガ形状)に作製されます。
- 工具電極に高周波電流を供給し、工具と工作物の間にスパークを発生させます。このスパークが加工空隙で高熱を生成します。
- 工作物の金属が浸食と蒸発によって除去されます。
- 工具と工作物の間のチップや浮遊粒子は、連続的な作動液供給によって除去されます。これらがブリッジを形成すると短絡の原因となるためです。
- オーバーカット(側面加工分)の影響で、EDMでは電極よりわずかに大きな空隙が形成されます。
メリットとデメリット
メリット
- すべての導電性材料を加工可能
- 工作物の硬度に依存しないため、焼入れ済みの高硬度材も容易に加工可能
- 複雑な金型部品や複雑形状を高精度に製作可能
- バリのない加工が可能
- 薄肉部も変形させずに加工可能
デメリット
- 工具電極の摩耗が大きい
- 工具摩耗が加工精度と表面仕上げの制限要因となる
- 電気の良導体のみ加工可能(非導電性材料は不可)
以上が放電加工(EDM)の原理、作動、装置、メリット・デメリット、および概要図についての解説です。ご質問がありましたらコメントでお知らせください。この記事がお役に立てば幸いです。
製造プロセス
- ウォータージェット・研磨ウォータージェット加工:原理、プロセス、装置、用途、メリット・デメリット
- 電子ビーム加工:仕組み、装置、用途、メリット・デメリット
- レーザービーム加工:原理、プロセス、装置、用途、メリット・デメリット
- 研磨粒子ジェット加工:原理、装置、メリット・デメリット
- 超音波加工:原理、装置、用途、メリット・デメリット
- 超音波溶接:原理、プロセス、装置、用途、メリット・デメリット
- 電気化学加工:原理、プロセス、装置、用途、メリット・デメリット
- エレクトロスラグ溶接の原理、プロセス、用途、メリット・デメリットを徹底解説
- プラズマアーク溶接(PAW)の原理、種類、装置、用途、メリット・デメリットを徹底解説
- サーメイト溶接(テルミット溶接)の原理、プロセス、装置、用途、メリット・デメリットを徹底解説
- 摩擦攪拌溶接(FSW)の仕組み、用途、メリット・デメリットを徹底解説