



高炉ブローイン(着火)プロセス:主要ステップと技術的洞察
高炉ブローインプロセス
新設またはリライニング後の高炉を起動するプロセスをブローインと呼びます。ブローインプロセスは複数のステップ(図1)で実施され、(i)ライニング乾燥、(ii)特別に配列された高コークスブローイン装入材での高炉充填、(iii)コークス着火または高炉点火、(iv)頻繁な鋳造で熱風量(風量)を徐々に増やし、高炉爐底温度を上昇させる、で構成されます。ブローイン期間中、装入比(鉱石/コークス比)は所定スケジュールに従って調整され、高炉の正常操業が達成され、正常品質の溶銑生産が開始されるまで続きます。
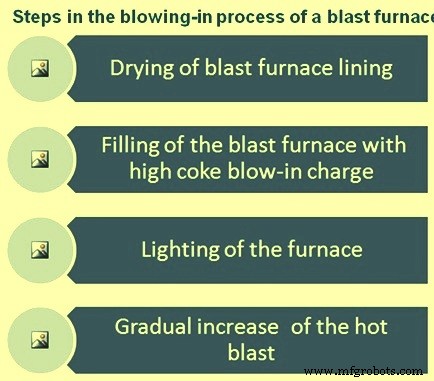
新設またはリライニングされた高炉は、コークス着火前に慎重に乾燥させる必要があります。耐火煉瓦積みに使用されるスラリーに含まれる大量の水と、耐火煉瓦工事が吸収した水を可能な限り追い出し、極端な熱衝撃を避けるためです。適切に乾燥されていても、ブローインが耐火ライニングに損傷を与える可能性があるという十分なデータがあります。さらに、これらの水分が操業前に高炉から除去されない場合、ブローイン装入で供給される熱より多くの熱を吸収し、爐底が所望温度に達するのを妨げます。このような場合、溶銑と液体スラグが爐底で凍結し、高炉から除去することが不可能になります。
高炉乾燥
高炉と関連熱風ストーブを乾燥させる方法はいくつかあります。コークス炉ガスなどのガス燃料が利用可能な熱風ストーブの通常の方法は、下部燃焼室にガス管を設置し、小さな炎から開始し、数日かけてガス投入量を増やし、少量の高炉ガスが使用可能になるまでガス燃料をパイロット炎として維持します。新しい熱風ストーブでは、操業温度まで上げる前に、少なくとも10日から2週間かけて熱をゆっくり上げることが望ましいです。
過去に稼働実績のある熱風ストーブは、36〜72時間で明らかな困難なく暖機されてきました。過去の別の乾燥/加熱方法は、燃焼室底部に薪火を焚くことでした。薪火は壁温度が十分になり高炉ガスの適切な燃焼が確保できるまで、常時注意が必要でした。
高炉乾燥方法の一つは熱風の使用です。これはシンプルな方法で、乾燥が常時制御下にあります。この方法では、従来の熱風システムを使用しますが、最初は熱風温度を約200〜220℃に保ち、熱風量を低レベルに維持します。温度を数日かけて400℃少し上までゆっくり上げ、その温度レベルをさらに数日維持します。全操業は1週間で完了できます。一部では、いくつかの吹き込み口にエルボとパイプを設置し、加熱空気を高炉爐底まで直接導きます。乾燥後期には、爐底冷却ストーブとボッシュプレートに低圧蒸気を導入して乾燥を助けることが望ましいです。頂部装入の下部シールバルブは乾燥中閉じられ、炉ブリーダーは可能な限り多くの熱を高炉内に保持するよう調整されます。乾燥中はブラスト圧力計で圧力読み取りは必要ありません。
単一高炉プラントや高炉ガスが利用できないプラントでは、上記方法を修正する必要があります。補助燃料としてコークス炉ガスまたは重油を使用して熱風ストーブを加熱する必要があるためです。しかし、必要な低熱レベルでは、これは満足に実行できます。
高炉乾燥の代替方法として「爐底火法」があります。これは単純に炉爐底に薪、コークス、または石炭の火を焚き、吹き込み口シャッターとブリーダーで制御するもので、他の方法と同様です。火温度の調整は困難です。また、燃料の頻繁な補給が必要で、これは困難なだけでなくプロセスを中断させます。乾燥のみに使用する場合、上述のようにシンプルですが、制御されたまたは緩やかなブローインプロセスの開始として適用することもできます。乾燥後、非常に厚いコークスブランケットを装入し、通常のブローイン装入を続けます。低送風を維持し、爐底と炉壁温度をゆっくり上げてから、熱風量を従来のブローインレートまで増やします。この方法では、実際のブローインは数日後に行われます。理論的には、耐火煉瓦ライニングへの熱衝撃ダメージの可能性が低く、耐火煉瓦剥離傾向が減るという利点があります。しかし、この方法は時間がかかりコストが高いです。従来の方法で優れたキャンペーン寿命が得られており、緩やかな着火技術で優れた結果が得られたという証拠はこれまでありません。
別の方法は、高炉内でオープンガス炎を使用するものです。一つの実践は、出銑口からガス管を設置し、常時維持される小さな薪火でガスを着火することです。吹き込み口開口部にはシャッターを装備し、空気導入を調整し、高炉頂部温度は前述の2方法と同様に調整します。この方法には明らかな危険があり、現在は使用されていません。時代遅れの方法と見なされています。この実践は、ガス燃料燃焼で熱風を生成するバーナーを吹き込み口から挿入する方法に取って代わられました。
高炉乾燥に使用される別の方法は「ダッチオーブン」の使用です。2〜3基以上の炉/オーブンを高炉外部に建設し、これらの燃焼生成物と余剰加熱空気をパイプで出銑口といくつかの吹き込み口開口部に導入します。他の吹き込み口とクーラー開口部は塞ぎ、高炉ブリーダー調整でドラフトを調整します。熱風乾燥と同様に、頂部装入装置の下部シールバルブは閉鎖状態に保たれます。ダッチオーブンはコークス、石炭、薪で焚かれ、火の維持、燃料運搬、灰清掃のための操作者が必要です。温度制御はオーブン火の強度調整と炉ブリーダー調整である程度維持されますが、熱風乾燥より困難です。
高炉充填
乾燥操業完了後、高炉の下部シールバルブとブリーダーを開けます。ブローパイプを下ろし、望ましければいくつかの吹き込み口とクーラーを取り外し、乾燥プロセスで使用した鋳造場周辺の備品を片付けます。比較的短時間で高炉内部が十分冷却され、爐底に入って充填準備が可能になります。爐底火を乾燥に使用した場合、すべての灰と残渣を清掃します。炉冷却システムの検査を行い、水を通します。この時点からすべての冷却部材を常時監視するのが通常です。炉ライニングが新品でなく炉が空の場合、この検査で漏れ冷却部材を見つける良い機会となります。冷却プレートに疑義がある場合や湿気の兆候がある場合、高炉充填開始前にその冷却プレートを交換する必要があります。また、すべての機械、電気、物理的設備を充填開始前に徹底的にチェックする必要があります。通常チェックリストを作成し、各項目が満足できるとの報告を受け次第チェックしていきます。
他の準備作業がこれに先立ち、この時点から充填操業と同時並行で継続されます。例として、溶銑レードル加熱、ストックハウスビンへの原料充填(事前計画に従って)、スラグレードル準備(使用する場合)、高炉ガスライン検査、指示に従ったベント開閉、蒸気パージラインチェック(必要時に蒸気利用可能か確認)、鋳造場の鉄とスラグラナー準備などがあります。
同時に、動力プラントでの送風機活動も同等の強度で実施されます。タービン検査のため開放し、多数の予防保全作業が必要です。ボイラー暖機、ターボブロワー暖機・転動、速度トリップ機構チェック、凝縮器への給水、ポンプ検査・運転開始、熱風スケジュール掲示と高炉要員との再確認、ボイラー水処理プラント起動、開閉所と変電所活性化などです。
高炉起動前の最終活動には、溶銑トラフとラナーのライニング材設置と乾燥、スキマーとゲート設定、マッドガンと出銑口ドリルが正しく取り付けられ、出銑口(鉄ノッチ)に適切に接触することの確認などがあります。一部では、高炉を非常に高圧で操業する場合、起動前に冷風で高炉を加圧し、起動前に修正が必要な漏れがないか確認します。
高炉にスタートアップチャージを配置する配列は多数あります。通常、マントル下部はコークスと少量のフラックスのみで構成されます。マントル以上では、鉱石装入を徐々に増やし、装入比(鉱石/コークス)も徐々に増やします。多くのブローインでは、木製枕木を出銑口の爐底に配置し、ガス排出のための十分な開口スペースを確保します。一部のブローインでは、ボッシュ領域でコークスとともに高炉スラグと石灰石を装入します。目的は、スラグが容易に溶融して熱を爐底まで運び、石灰石がコークス灰と結合して溶融性スラグを形成することです。起動初期のスラグ量を増やすため、シリカグレベルを添加することもあります。
炉に初期チャージを装入する際、鉱石/シンター対コークス比は高炉上部に向かって増やし、石灰石対コークス比は減らし、グレベル対コークス比はわずかに増やします。コークス、鉱石装入、フラックスの相対量を計算する際、最初の数回鋳造での溶銑シリコン含有量が通常2.5〜4.5%になることが予想されます。したがって、スラグが過度に石灰質(粘性高)にならないよう、塩基性フラックス量を計画する必要があります。高炉が正常に動き始め熱風量が増加すると、溶銑シリコン含有量は低下し、スラグ中に未還元シリカが残るため、それに対応する追加フラックスを供給する必要があります。
着火
高炉着火にはいくつかの異なる方法が使用できます。しかし、現在最も一般的に使用されている方法は、熱風でコークスを着火させる方法です。この方法では、比較的低い送風量を550〜650℃の温度範囲で最初に使用し、数分以内にこれらの吹き込み口前のコークスが着火します。この方法を使用するには、熱風ストーブが予熱済みである必要があります。単一高炉プラントや、すべての高炉が停止している複数高炉プラントでは、これが問題となることがあります。高炉ガスが利用できない場合、コークス炉ガスや天然ガスなどの他の燃料ガスでストーブを予熱し、高炉からのガスが利用可能になるまで待つことがよくあります。
あまり使用されない別の方法は、トーチや赤熱棒で着火しやすい可燃物を吹き込み口前に配置することです。高炉を通る自然通風が通常、吹き込み口付近のコークス温度を燃焼温度まで上昇させるのに十分な空気を供給し、その後軽い送風を開始できます。
高炉着火前に、ガスシステムをゴーグルバルブ(通常ガス清浄システム下流に位置)で炉から隔離します。ガス清浄システムは、このゴーグルバルブから高炉までを蒸気または不活性ガスでパージします。ブローイン初期段階では、炉頂ブリーダーを開放し、メインプラントガスシステムからガス清浄システムを分離するバルブまでパージガスを保持します。ガス清浄システムは高炉によって異なり、場合によってはガス清浄システムの個別セクションを互いに隔離し、個別にパージします。
多くの場所では、ダストキャッチャーと高炉の間に隔離バルブがなく、ダストキャッチャーを蒸気でパージし、高炉ダウンカマーを通って高炉ブリーダーから排出します。高炉熱風量が十分に増加し、良好で安定した高炉ガス流が維持できるようになると、パージ媒質を停止しブリーダーを閉じます。隔離ゴーグルバルブまでガス正圧が得られたら、バルブを開きガスをメインガスシステムに流入させます。この期間中、高炉周辺、ガス清浄システム、バルブの潜在的な高炉ガス漏れを監視し、爆発防止のための重大な予防措置を講じる必要があります。
高炉起動時、熱風量は正常操業時のごく一部のみです。したがって、熱風が各吹き込み口を十分な速度で通過し、高炉内深くまで到達し、熱ガスが壁沿いにチャネリングするのを防ぐため、わずかな吹き込み口のみを開放する必要があります。これは通常、使用しない吹き込み口を粘土玉で塞ぎ、熱風量増加に合わせて後で開けることで達成されます。一部では、ブローイン初期段階で開口径を小さくするため、吹き込み口内にブッシングを配置します。これらのブッシングは、より高い熱風量が必要になるとノックアウトして除去します。最初は熱風量を数時間ごとに増やし、最初の24時間終了時にはフル熱風の約40〜50%に達します。その後、概ね1日あたり25%ずつ増やし、最終レートに達します。
高炉起動時、出銑口は通常開放されたままにし、コークス燃焼で生成されたガスの一部が出銑口から排出されます。最初はこのガスに着火する必要がありますが、熱風量が増加すると爐底コークスが加熱され、最終的に自己着火温度で排出されるようになります。出銑口は一般的にスラグが出現するまで開放されたままです。これはガス量減少と出銑口でのパッフィング(脈動)で示されます。この時点でマッドガンを位置決めし、出銑口を塞ぎます。以降数時間ごとに出銑口を開放し、形成されたスラグを除去します。複数出銑口の大型高炉では、通常、連続する試みごとに異なる出銑口を開放します。
起動後約24〜28時間で、最初の溶銑鋳造が期待されます。この溶銑は、低操業レートと高炉チャージ最初部分の原料中のシリカ/酸化鉄比が高いため、通常非常に高いシリコン含有量になります。熱風量が増加し、装入比(鉱石/コークス)が正常操業レベルに近づくと、溶銑シリコン含有量は低下します。したがって、未還元シリカがスラグに行くのをフラックスするため、フラックスと他原料の比率を調整する必要があります。一般的にブローイン期間中は、装入比(鉱石/コークス)を、溶銑温度が約1500℃前後になる範囲に保ち、予期せぬ問題がフリーズアップを引き起こさないようするのが推奨されます。熱風温度は一般的にこの期間中、熱風ストーブの最大出力まで上げません。緊急時に爐底に追加熱を導入できるよう、予備を持たせる必要があるためです。
製造プロセス