



中小規模圧延ミルにおける鋼材圧延の最適化
鋼材圧延とは、圧延材と呼ばれる材料を、互いに逆方向(一方が時計回り、他方が反時計回り)で同一周速で回転する2本のロール間に通し、それらの間隔を圧延材の厚さよりわずかに狭く設定するプロセスです。この条件下で、ロールが材料を把持し、厚さが減少し、長さが増加し、おそらく幅もわずかに増加した状態で排出されます。これは、高生産性、圧延製品の精密制御、低運転コストの理由から、すべての金属成形プロセスの中で最も広く使用されているプロセスの一つです。圧延は全長にわたって一定断面を持つ製品を生産でき、多くの形状と断面を圧延可能です。
圧延の基本原理
鋼材圧延は、回転ロールを通じて圧縮力を加えることで鋼材を塑性変形させる金属成形プロセスです。ロールと鋼材表面の摩擦により高い圧縮応力が生じます。ロールスタンドにマウントされた一対のロール間で鋼材が圧縮されることで、圧延中の鋼材厚さが減少し、長さが増加します。
鋼材断面は通常、初期投入材料と最終製品断面の比率で決定される複数パスで圧延されます。断面積は各パスで減少し、圧延材の形状とサイズが徐々に所望プロファイルに近づきます。
熱間圧延とその課題
大変形が必要なため、圧延は主に高温で行われ、これを熱間圧延と呼びます。熱間圧延の結果、圧延製品は通常残留応力フリーとなります。しかし、熱間圧延中のスケール(酸化皮膜)生成が主要課題であり、寸法精度の維持が困難になります。
圧延製品の最終寸法品質は、仕上ミル内の圧延スタンドによって決定されます。最終製品の寸法精度は、初期材寸法、ロールパスシーケンス、温度、ミクロ組織、ロール表面品質、ロール・スタンド剛性、圧延材/ロール摩擦条件など多くの要因に依存します。
圧延ミルの構成とクロスカントリーミル
圧延ミルは鋼材圧延を行う場所で、1つ以上の圧延スタンドと、鋼材圧延に関連する補助操作を行う補助設備で構成されます。中小規模圧延ミルでの鋼材圧延は一般にクロスカントリー圧延ミルで行われます。
ロールスタンドの配置からクロスカントリー圧延ミルと呼ばれます。これらのミルでは、ロールスタンドの中心線が互いに平行で、圧延中の材料が圧延方向に垂直にシフトされます。トランスファーテーブルとスキッドテーブルを使用して、被圧延材の移動方向を反転させ、あるロールスタンドから別のロールスタンドへ搬送します。クロスカントリーミルの特徴の一つは、ワークピースが十分に短く、1つのピースがミルスタンドを離れる前に別のピースが転送される必要があることです。
広い意味では、圧延ミルはロールスタンドセットと、圧延と補助操作の両方を行う一連の設備で構成されます。圧延対象鋼材はストックから加熱炉へ搬送され、圧延温度まで加熱されます。圧延ミルで実施される各種操作は、(i) ミルでの加熱鋼材圧延、(ii) 圧延中の材料をあるロールスタンドから別のスタンドへ転送、(iii) 一部ミルでの材料の反転・ねじり・せん断、(iv) 圧延後鋼材製品の搬送、(v) 一部ミルでの冷却ベッド上での圧延材冷却、(vi) 圧延製品の切断・マーキング・スタンピング、(vii) トリミング、梱包、成品ストックへの搬送です。中小規模圧延ミルでの圧延プロセスフローシートを図1に示します。
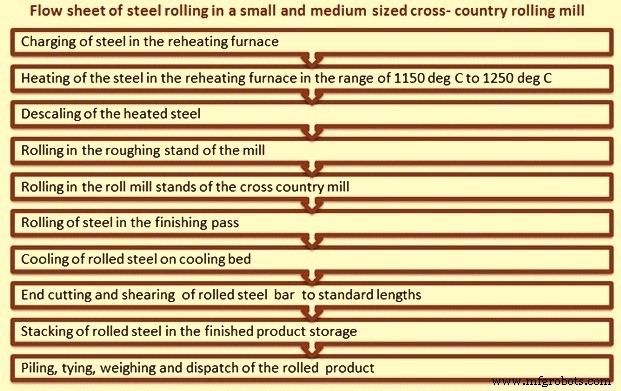
図1 クロスカントリーミルにおける圧延プロセスフローシート
クロスカントリーミルのレイアウトと特徴
クロスカントリータイプのミルレイアウトは、低能力の圧延ミルで使用されます。このレイアウトは一般にミル設置スペースが限られているために採用されます。クロスカントリータイプのミルレイアウトは、ミルから圧延可能な鋼材製品の最大長を制限します。
クロスカントリーミルは、丸鋼、角鋼、平鋼、形鋼などの形鋼製品を圧延する熱間圧延ミルです。これらの形鋼製品は一般に「長尺製品」という共通名で知られています。
クロスカントリータイプの圧延ミルは、ワークピースが同時に複数のロールスタンドに存在しないよう、複数のロールスタンドを配置しています。ロールスタンドが横並びに配置されるため、ワークピースは各スタンドのロールバイトへ横方向に転送されます。多くのクロスカントリーミルでは、ワークピースの圧延が両方向で行われます。このようなミルでは各パス後に圧延方向が変わるため、圧延製品の品質に良い影響を与えます。
各パスで断面が減少し、対応して長さが増加します。したがって、各スタンドの両側で、各スタンドでの最長ピースを受け入れる設備が必要です。
単一駆動のクロスカントリーミルで達成可能な最大圧縮には限界があり、特に同時に複数ピースの鋼材を圧延する設計の場合は顕著です。したがって、投入鋼材サイズは通常かなり小さくなります。さらに、このようなミルではツーハイスタンドを、第1スタンドの上部ロールの高さが第2スタンドの下部ロールの高さに対応するよう設定し、ピースをスタンドラインに沿って前後交互に処理できるようにできます。同一クロスカントリー構成内にツーハイとスリーハイスタンドの組み合わせがある場合、スリーハイスタンドの中心ロールが関連ツーハイユニットの駆動ロールに対応します。
代替配置として、クロスカントリースタンドの上流に単一粗圧延スタンドを配置し、そこでは奇数パス(3-5パス)のみを行い、その後クロスカントリースタンドへ鋼材を通すレイアウトもあります。このレイアウトではより大きな断面の投入材料も圧延可能です。
クロスカントリー圧延ミルでは、他の熱間圧延ミルと同様、鋼材の再結晶温度以上で圧延が行われます。これらのミルでの圧延中、圧延プロセスで変形した結晶粒が再結晶し、等軸ミクロ組織を維持し、鋼材の加工硬化を防止します。このタイプの圧延では、熱間圧延鋼製品は機械的特性に方向性がほとんどなく、変形誘起残留応力もほぼありません。
長尺製品は通常複数パスで圧延され、パス数は初期投入鋼材断面と最終製品断面の比率で決定されます。断面積は各圧延パスで減少し、圧延中の鋼材の形状とサイズが徐々に所望プロファイルに近づきます。
クロスカントリーミルで使用されるロールスタンドはツーハイスタンドまたはスリーハイスタンドです。クロスカントリーミルは通常、複数のツーハイスタンド、スリーハイスタンド、または両者の組み合わせで構成されます。
ツーハイロールスタンド
ツーハイロールスタンドには2本のロールがあります。上側を上ロール、下側を下ロールと呼びます。ツーハイスタンドミルでは圧延は一方向のみです。逆方向圧延の場合、ミルはリバーシング型でなければなりません。リバーシングでない場合、プルオーバー型ツーハイスタンドを使用します。この場合、圧延材は1パス圧延後、一般にロール上部を越えて供給側へ転送され、次のパスでさらに圧延されます。
スリーハイロールスタンド
スリーハイロールスタンドには上ロール、中ロール、下ロールの3本のロールがあります。鋼材は2本のロール間で一方向に供給され、もう1組のロール間で逆方向に供給されます。中ロールは各供給で共通です。スリーハイロールスタンドは、モーターとギア駆動の回転方向を反転させずに、圧延中の鋼棒方向を反転させるために使用されます。1つのギャップ(下ロールと中ロール間)でバーを一方向に、もう1つのギャップ(上ロールと中ロール間)で逆方向に処理します。バーを下ギャップの高さから上ギャップの高さへ移動させるためにチルトテーブルを使用できます。他にもリフトテーブルでテーブル全体を上下動させる方法なども使用されます。
ロール駆動構成
ツーハイロールスタンドでは、上ロールまたは下ロールのいずれか、または両方が駆動されます。スリーハイロールスタンドでは、1本または2本のロールが駆動され、残りは摩擦駆動されます。スリーハイスタンドで2本駆動の場合、通常上ロールと下ロールが駆動され、中ロールは摩擦駆動されます。
トルクと動力
トルクと動力は圧延の2つの重要要素です。トルクはロールに回転運動を生じさせるために加えられる力の尺度であり、動力はロールにトルクを加え、ワークピーステンションにより圧延ミルに伝達されます。圧延ミルでは動力は主に以下4つに消費されます。(i) 鋼材変形に必要なエネルギー、(ii) 摩擦力克服に必要なエネルギー、(iii) ピニオンと動力伝達系での動力損失、(iv) 各種モーターでの電気損失。
一般に中小規模クロスカントリーレイアウト圧延ミルでは、全圧延スタンドに単一駆動を使用します。上流に粗圧延スタンドがある場合、粗圧延スタンドは別駆動とすることがあります。駆動装置は、(i) 十分な容量の電動機、(ii) 駆動ベルト、(iii) フライホイール、(iv) ギアセット、(v) ピニオンスタンド、(vi) カップリングで構成されます。一般にこれらのミルではAC(交流)モーターを使用します。速度制御がこのようなミルでは重要課題ではないためです。
ロール:最重要消耗品
ロールは圧延ミルの主要かつ最も高価な消耗品です。圧延ミルで鋼材を圧延するために使用され、その性能は使用材料と使用中の荷重など多くの要因に依存します。ロール設計は、圧延荷重、ロール強度、圧延用トルクの制約を受けます。ロール材料は、圧延材を塑性変形させる荷重に耐え、自らは塑性変形しないことが求められます。
特定ロールスタンドで鉄ロールか鋼ロールを使用するかは、それらが果たすべき特定任務によります。鉄ロールにはグレー鉄ロール、合金鉄ロール、クリアチル/デフィニットチルロール、コンポジット/デュプレックスロール、インディフィニットチルロール、球状黒鉛鉄ロールがあり、鋼ロールには鋳鋼ロールと鍛造鋼ロールがあります。ロール選定で考慮すべき重要特性には、靭性、耐熱割れ性、衝撃荷重耐性、耐摩耗性があります。特定ロールの選定は、生産要求、初期コスト、要求特定品質などの問題に依存します。ロールメーカーとの密接な協力により、これらの要求を可能な限り満たすことが望ましいです。
ロールパス設計の重要性
成形製品は溝付きロール間で圧延されます。溝はロール旋削機で相互作用するロールに切削されます。これらの溝がパスを形成し、鋼材を通すことで狙いの断面を得ます。最終形状を得る前に、圧延中の鋼材は多くのパスを通ります。ロールパスは、(i) 粗圧延パス/ブレークダウンパス、(ii) リーダーパス、(iii) 仕上パスに分類されます。粗圧延パスは断面積削減を意図し、リーダーパスは断面を徐々に最終形状に近づけ、仕上パスで鋼材に最終または要求断面を与えます。
圧延は溝付きロール間で行われます。協力するロールの対向する2つの溝が1パスを形成し、パス後のワークピース断面形状に対応します。各パス後、断面は減少し、形状は最終製品形状に近づきます。後続パス形状の開発とロール上での適切な位置決めをロールパス設計と呼びます。
ロールは圧延中の鋼材断面削減という重労働を担います。ロールは通常・異常圧延からのあらゆる応力・荷重を受け、これらはロール摩耗とともに変化します。さらにロールは破損、スポール、摩耗しないことが期待され、問題なく優れた性能を発揮することが期待されます。圧延条件下では、鋼材と接触するロール接触面が摩耗し、ロール本体とロールネックの他部分は塑性変形や疲労はないものの高荷重下にあります。近年圧延技術は大きく改良・変化しましたが、ロールは常に圧延ミルのクリティカルな部分であり続けています。
ロールは圧延ミルのツールであり、最も高価な消耗品です。ロールが鋼材変形という任務を遂行する方法は、多くの場合ロールパス設計によって大きく決定されます。ロールパス設計の目的は、(i) 公差内で正しいプロファイル、良好な表面仕上げ(表面欠陥なし)の製品生産、(ii) 最大生産性を最低コストで、(iii) 最小ロール摩耗、(iv) 容易な作業、(v) 最適エネルギー利用です。
作業精度・速度とロール寿命はすべてロールパス設計とロール材料選定に関連します。ロールパス設計の圧延シーケンスは、圧延荷重、ロール強度、圧延用トルクの制約を受けます。ロールパス設計はまた、ロールの物理的寸法と材料が圧延シーケンス中に生じる最大荷重に耐えられることを保証する必要があります。
ロール材料は重要で、圧延材を塑性変形させる荷重に耐え、自らは塑性変形しないことが求められます。熱間鋼圧延では、ロールを圧延材よりかなり低い温度で運転すれば、鋳鉄や鋼ロールで対応可能です。鋳鉄か鋼(鋳造または鍛造)の選択は、ロールが果たす特定任務と、表面靭性、耐熱割れ性、耐衝撃性、耐摩耗性などの重要特性に依存します。特定ロールの選定は生産要求、初期コスト、要求特定品質に依存します。
ロール材料はロールが耐えなければならない荷重を推定する上で重要です。さらに、与えられた製品範囲に最も適したミルサイズを示唆し、ミルを合理的効率で運転できるようにします。ロール寿命に関わる最も重要な単一要因の一つは、ロール材料の耐摩耗特性です。
ロールベアリング
ロールはスムーズな回転と様々な力への抵抗のために「ベアリング」を必要とします。ロールベアリングは、圧延ミルの基本ニーズである鋼材製品のスムーズな圧延を満たす必要があります。これらは摩擦低減装置であり、最小エネルギーロスで効果的な圧延のためにロールを支持します。ベアリングは高圧延荷重、重い衝撃、変動速度、高温に耐える設計である必要があります。これに加え、ベアリングはスケール、汚れ、水の侵入にも耐える設計である必要があります。これらは動力消費削減と圧延条件改善に重要な役割を果たします。
ロールスタンドでロールを支持するロールベアリングは高荷重を受けます。比荷重も高いです。ベアリングが確実に圧延力を支持するためには、高荷重容量が必要です。一方、これらのベアリングの取付スペースは制限されており、特にベアリング断面高さに関して制約があります。
ミルベアリングは、定格回転速度での分離力に耐えるようサイジングされます。ベアリングタイプとスタイルがミルスタンド能力を決定します。スライダー軸受(ガンメタルまたはファイバー)またはころ軸受が、中小規模長尺製品圧延ミルで最も一般的に使用されるベアリングです。
ロール冷却
鋼材熱間圧延中、熱がロールへ伝達されます。冷却しないと、熱蓄積によりロール温度が圧延材温度と等しくなり、この段階でロールも塑性変形を起こします。ロールから熱を除去するために冷却水を適用します。冷却水の適用は、水がロールへの圧延材進入点にかからないよう制御する必要があります。もしかかると、圧延材のみを冷却し、ロールと圧延材の間に蒸気ポケットを生成し、ロール反対側でより良く使用できる水を浪費します。ロール摩耗を最小限にするには、圧延材がロールを離れる点にできるだけ近くでロール冷却水を適用する必要があります。
ガイド設備
長尺製品用熱間圧延ミルでは、ガイド設備がロールパスの入側と出側で圧延材をガイドし、スムーズな圧延を実現します。ガイド設備は頑強、精密、安定である必要があります。圧延ミルガイド設備は圧延製品の表面品質確保に主要な役割を果たします。ガイドは長尺製品圧延で通常遭遇する幅広い材料サイズと形状に対応設計されなければなりません。
ガイド設備は通常、以下の3つの観点で分類されます。(i) 作業スタンドに対する位置(入側ガイド、出側ガイド等)、(ii) 構造方法、(iii) 圧延材とガイド作業要素間の摩擦タイプ(滑りまたは転がり等)。
中小規模クロスカントリー圧延ミルでは、通常スライディングタイプの入側・出側ガイド、いわゆるスタティックガイドを使用します。これらのガイド設計は滑り摩擦ベースです。これらは通常、ガイドボックス、ミルパスラインの対向側にガイドボックス内に取り付けられた2つの対向ブロック(隣接面に縦方向溝を持つ)、各溝を橋渡しする個別金属プレート(圧延材側面に密着する形状)、プレート外面と接触する溝に水を循環させる手段で構成されます。
中小規模圧延ミルに関連する補助設備
中小規模圧延ミルに関連する主要補助設備は以下の通りです。
- スケール除去設備 - 高圧水ジェットシステムの代わりに、一部ミルでは最初のロールスタンドで圧延前にスケールを破壊して落下させるためピンチロールを使用
- 圧延材搬送用にローラーコンベアを使用するミルもあれば、トランスファーグリッドやスキッドトランスファーで圧延材の横方向移動を行うミルもある
- 冷却ベッド - これらのタイプのミルで使用される冷却ベッドはスライディングタイプで、バー1本分の全長を収容可能。バーは大気中の自然冷却で冷却ベッド上で冷却される
- これらのミルでは3箇所でせん断機を使用する。一部ミルでは冷間せん断で炉投入材を切断し、圧延後にシングル冷却ベッド長のみを生成する。他のミルでは炉投入材を冷却ベッド長の2倍に対応させ、粗圧延スタンドで圧延後、熱間せん断で熱間圧延バーを2つに切断し、クロスカントリーミルへ供給して圧延後冷却ベッド長を得る。すべての場合、圧延ミルの冷却ベッドから出た冷却バーは、冷間せん断へ搬送され、端部切断と標準長さへの切断が行われる
- せん断後、バーは標準長さパイルまたはアソート長さパイルへ送られ、さらに常温まで冷却される。冷却後、製品はパイルまたはバンドルされ、結束されて顧客へ出荷される
製造プロセス