



鉄スクラップ選別・前処理の最適化:持続可能リサイクルへ
鉄スクラップリサイクルは、新たな資源採掘必要性低減による環境影響削減に焦点を当てた新たな環境イニシアチブにより、近年更なる推進力獲得。鉄スクラップリサイクルは鉄資源賢明管理の一環でもあります。世界鉄鋼協会によれば、高炉(BF)・転炉(BOF)ベース統合製鋼ルートでは鉄鉱石1400kg、石炭800kg、石灰石300kg、リサイクル鋼120kgで粗鋼1000kg生産、電気炉(EAF)ルートでは平均リサイクル鋼880kgと他ソース(DRI、銑鉄、粒状鉄)変動量、石炭16kg、石灰石64kgで粗鋼1000kg生産。平均してスクラップから1トン鋼回収で推定鉄鉱石1030kg、石炭580kg、石灰石50kg節約。鉄スクラップリサイクルはエネルギー消費も節約。製鋼で溶解スクラップ99.9%新鋼生産消費、環境望ましくない廃棄物ほぼゼロ生成。
鉄スクラップはライフサイクルでスクラップ化時期により3主カテゴリ分類:(i) 自家スクラップ、(ii) 新スクラップ、(iii) 古スクラップ。
自家スクラップ:製鋼プラント新鋼製品製造過程で内部生成スクラップ。周回スクラップとも呼ばれ、製鉄・製鋼プロセス過程で生成トリミング・不合格品形態材料。この形態スクラップ稀に製鋼プラント生産エリア外出ず、代わりに現場製鋼炉戻し再溶解。既知物理的特性・化学組成。技術進歩で自家スクラップ発生大幅削減。
新スクラップ(プロンプト/インダストリアルスクラップとも呼ばれる):鋼製品製造・加工関与製造単位で発生。鋼切断・引抜・押出・機械加工でスクラップ蓄積。鋳造プロセスも余剰金属スクラップ生成。新スクラップ含むアイテム:鉄鋼製造加工工程で部品製造時残留旋削屑、クリッピング、スタンピング。通常スクラッププロセッサー・ディーラー経由或い直接製鋼プラントへ迅速輸送、保管スペース・在庫管理コスト回避のため再溶解。新スクラップ供給は産業活動関数。活動高ければ新スクラップ大量生成。新スクラップ化学組成・物理的特性よく知られる。典型的に清浄(他材料混合なし)。原則新スクラップ溶解前主要前処理プロセス不要、サイズカット必要場合あり。
古スクラップ(ポストコンシューマースクラップ/オブソリートスクラップとも呼ばれる):産業・消費者鋼製品(自動車、家電、機械、建物、橋梁、船舶、缶、鉄道車両等)が有用寿命全うし廃棄された鋼。古スクラップは消費サイクル後、別個或い混合収集、起源・収集システム高依存で一定程度汚染多い。多く製品寿命10年超、時には50年超(建設製品例)で、大規模鋼生産開始以来使用中鉄鋼製品蓄積存在。古スクラップは多く年数・数十年使用材料多く、化学組成・物理的特性通常よく知られず。他ゴミ混合多い。これら理由で古スクラップは最も困難・高コスト鋼再利用形態。リサイクル製品組込には洗浄・選別・コーティング除去・他前処理必要。
多数スクラップソース・形態存在により、製鋼プロセス投入前汚染物除去・/或い他貴重材料(非鉄金属)回収のため、多数スクラップ選別・前処理プロセス使用必要。
鉄スクラップ選別・前処理プロセス
自家スクラップは大型片ガス切断・ランス切断で製鋼炉投入適正サイズ化以外ほぼ前処理不要。新スクラップ大部分も同様。しかし一部新スクラップ処理必要。
船舶、自動車、家電、鉄道車両、構造鋼等大型アイテムは製鋼炉投入可能サイズへ切断必要。シャー、手持切断トーチ、クラッシャー、シュレッダー使用可能。手作業選別は明らかにスクラップから手作業コンポーネント除去(スクラップ自動車ラジエーター、ラジエータープラスチックエンドタンク等)。金属・非金属分離も手作業多用。
大型スクラップ材料を統合・輸送・製鋼炉後続供給可能小片へサイズ縮小する広範囲設備・プロセス利用可能。これら達成用設備・プロセス説明:
機械的プロセス
鉄スクラップ調製通常採用機械的プロセス:(i) ベーリング、(ii) ブリケッティング、(iii) シャーリング、(iv) シュレッディング(図1)。特定ケースで化学的プロセスも使用。
- ベーリング — ベーリングプロセスでスクラップ材料強力機械/油圧プレス圧縮、高密度立方体ブロック「ベール」生成。ベーリングプレスで表面積大・低密度ルーズスクラップ(旋盤切屑等)圧縮。ベーリングプレスは製鋼炉投入高密度必要スクラップ圧縮用最大3油圧ラム使用重加工設備。600馬力最大ベーリングプレスでエンジンなし平板化自動車3台2分未満で2.5トン、1m×0.5m×2mサイズベール生成。ベーリング利点:(i) トラック積載重量増で輸送コスト削減、(ii) 与えられたスペース更多材料貯蔵、(iii) スクラップ取扱い・貯蔵容易・迅速・系統的で取扱い貯蔵コスト削減、(iv) 高密度炉投入材得られる。
- ブリケッティング — ブリケッティングマシンで小スクラップが2逆回転ドラム間通過時ポケット圧縮。材料依存熱補助圧縮可能。
- シャーリング — シャーリングプロセスでスクラップ材料強力シャーリングマシンブレード長さ切断。油圧ギロチンシャーでHビーム、船舶鋼板、パイプ、鉄道ワゴン側板等重量鋼材切断。シャーは300トン〜2000トン超ヘッドフォースサイズ展開。最安シャーリングマシンはアリゲーターシャー、200mm厚ヘビーメルティングスクラップ切断可能。大型シャー更強力。
- シュレッディング — 他材料(ガラス、プラスチック、ゴム、非鉄金属等)含有スクラップ(自動車、家電等)用。巨大動力電気モーター駆動硬化鋼ハンマー/ナイフで物体小片化、主に磁石で鋼スクラップ除去他材料残留。シュレッダー通常高資本・操業コスト、定期的大量鋼スクラップ供給ある場合のみ正当化。シュレッディングマシンはフラグメンタイザーとも呼ばれる。巨大ハンマーミルで大型スクラップ拳大片化。中型シュレッダー36本約120kgハンマー使用スクラップ粉砕。主要原料自動車ボディも「白物」(ストーブ、洗濯機、乾燥機、冷蔵庫等家電)・他大型アイテムもシュレッディング可能。サイズ依存月間1500トン〜20,000トン超スクラップ処理。シュレッディングプロセス3タイプ材料生成:(i) 鉄系金属(鉄・鋼)、(ii) 軽量分画シュレッダーレジデュー、(iii) 重量分画シュレッダーレジデュー。2レジデュー分画単独/総称「シュレッダーレジデュー(SR)」。「シュレッダーフラフ」はサイクロン空気分離収集低密度・軽量材料称。回収鋼1トン当たり約300kg SR生成、プラスチック、ゴム、ガラス、発泡体、繊維、油・他流体汚染。鉄系金属シュレッダー操作者磁気分離回収。SR重量分画主アルミニウム、ステンレス鋼、銅、亜鉛、鉛含有。非鉄・鉄系金属SR重量分画回収。重媒分離・渦電流分離がSR重量分画金属材料回収主要技術。
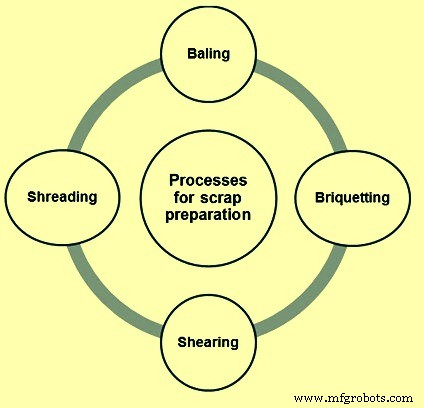
図1 鋼スクラップ調製プロセス
磁気分離プロセス
大量鉄系スクラップ他材料分離用磁気分離使用。永久磁石・電磁石使用。後者オン/オフでアイテムピックアップ・ドロップ可能。磁気分離プロセスはベルトタイプ・ドラムタイプ。ドラムタイプ:回転シェル内部永久磁石配置。材料ベルト上ドラム下通過。ベルトセパレーター類似、プーリー間連続ベルト移動間磁石配置。磁気分離制約:鉄鋼とニッケル・磁性ステンレス鋼分離不可。鉄含有複合部品回収で鋼溶湯汚染可能性。手作業選別併用でこれら事象回避多用。
渦電流分離プロセス
渦電流分離プロセスは非鉄金属廃棄物・SR分離用。一般に一次磁気分離プロセス後続、非磁性金属電気伝導性利用。磁気電流供給原料流通過、磁場と金属誘導渦電流間斥力相互作用利用。傾斜ランプセパレーターが最簡単適用。非磁性スライド面(ステンレス鋼等)覆われた傾斜プレート上磁石系列使用。混合材料供給ランプ下流下、非金属アイテム直下滑落、金属磁場・誘導渦電流相互作用横方向偏向。2ストリーム別個回収。渦電流分離変種:回転ディスク分離(磁石回転軸周り配置)、ヘッドプーリー磁石装着コンベア使用プロセスも存在。両プロセスとも磁場影響受ける/受けない材料軌道差利用分離。
重媒分離プロセス
リサイクル可能材料回収に重媒分離(HMS)シュレッダーレジデュー非鉄金属回収多用。微細粉砕マグネタイト/フェロシリコン・水媒質通常使用。固形分相対比率変化で媒質比重調整可能。媒質比重は典型的に分離対象2材料密度中間。分離後製品/材料ドレーン、媒質回収プロセス還元。製品/材料付着媒質水噴射除去。結果溶液磁気分離通過媒質回収。廃液噴射水再利用。HMSプロセス一般開放浴実施、重力等分離力達成。微小粒子では媒質粘性力分離力対抗。サイクロンセパレーター使用、重力数倍分離力達成。
物理的・化学的特性による分離
物理的・化学的特性利用分離:色、密度、磁性、火花、化学、分光試験。スクラップ材料通常熟練操作者(ソーター)が限定物理・化学試験用い識別。これら試験依拠:色・見掛け密度認識、化学試薬反応、化学分析、磁性、砥石研削時火花パターン性質、分光分析。
色・密度・相対硬度等物理的特性で特定材料クラス迅速分離可能。例:銅・真鍮色識別、鉛密度・相対軟らかさ認識。類似グレード・組成合金識別困難。磁気試験、火花試験法、化学・分光分析多用。磁気試験も使用:鉄・ニッケル・コバルト強磁性、低合金ステンレス鋼も強磁性。磁気試験で合金間差別化不可も合金系列分類可能。
火花試験:合金砥石研削。火花色・長さで合金識別。火花発生スペクトル分析・標準比較合金識別分光計存在、真にポータブルでないため広く未使用。しかし熟練火花試験操作者は火花色・長さ観察で材料識別可能。
各種光学・X線分光計合金組成識別使用。熱電試験:ゼーベック効果利用材料識別。同金属2プローブ(1加熱、1常温)含有熱電デバイス。スクラップ接触時特性電位差生成。化学スポット試験も使用:酸等試薬金属滴下反応観察。定量化学分析通常合金正確組成確認用。
脱コーティングプロセス
スクラップ精製プロセスとも呼ばれ、スクラップからトランプ元素除去効果的。鋼溶湯溶解多くトランプ元素(銅、スズ、アンチモン、鉛等)鉄存在下酸素親和性低く酸化せず。シリコン・マンガン・アルミニウム如く酸化・スラグ溶解除去ケースと異なり、常ピロメタルurgicalプロセスでスクラップ溶湯からトランプ元素除去不能。固体状態低温でスクラップ前処理必要。固体状態スクラップ前処理多く利点:トランプ元素純粋状態存在(鉄系部分混在或いスクラップ表面存在)、除去容易化期待。
複数鋼製品他金属コーティング使用。例:溶融亜鉛めっき鋼板、ブリキ等。こうしたコーティング製品由来鋼スクラップ製鋼炉処理前コーティング材料ストリッピング必須。現在業界で鋼スクラップ脱コーティング用複数プロセス使用。
鋼スクラップ脱亜鉛プロセス
亜鉛主源は溶融亜鉛めっき鋼板スクラップ。チャージ含亜鉛コートスクラップでフライダスト中酸化亜鉛排出。高蒸気圧(1600℃で71kg/cm²)で製鋼プロセス中亜鉛大部分蒸発。EAF亜鉛バランス:亜鉛投入97.9%ヒューム逃散、2%鋼溶解残留、0.1%スラグ。亜鉛除去スクラップ溶解段階問題ないが、亜鉛コートスクラップ脱亜鉛スクラップ前処理段階実施し大量亜鉛めっきスクラップリサイクル関連問題回避有用。
熱的方法亜鉛除去一般以下方法実施:
- 亜鉛めっき部品高温(900℃超)加熱亜鉛蒸発
- コーティング脆化十分温度加熱、研磨除去
- 亜鉛めっき部品加熱、ショットブラスト後コーティング除去
亜鉛除去化学的技術でも実施可能:アンモニア浸出・苛性ソーダで亜鉛めっきスクラップ亜鉛コーティング溶解。
自動車産業プロセススクラップ電解脱亜鉛連続プロセス、フーフォフェンス(オランダ)開発、フランスパイロットプラント稼働。亜鉛めっきスクラップ熱苛性溶液浸漬、亜鉛溶解鋼無影響。溶解リアクター離脱後脱亜鉛スクラップ洗浄・圧縮。亜鉛濃縮溶液電解槽循環、陰極板電解析出亜鉛回収。高処理コスト・追加輸送コスト欠点。しかし特に大量亜鉛コートプロセススクラップ供給・信頼性製鋼原料需要地域組合せニッチ市場決定で、この脱亜鉛プロセス実質的直接リサイクルソリューション提供。最近他複数スクラップ脱亜鉛方法研究:熱処理、Cl₂-O₂ガス混合処理、熱処理後機械的後処理。
鋼スクラップ脱スズプロセス
スズ低融点で熱鋼弱点ゾーン形成、「ホットショートネス」他問題誘発。スズ含有スクラップ(食品容器、自動車ベアリング等)鋼リサイクルで表面品質影響:スズ粒界偏析、加工時表面スカブ発生。ブリキスクラップ脱スズ用複数プロセス使用:電解・アルカリ脱スズ。
ブリキスクラップ電解脱スズ長期商業化プロセス。ブリキスクラップ密度1.2t/m³超バンドルプレス。バンドル電解プロセス陽極役割、85℃苛性ソーダ浴浸漬。スズ鋼陰極スポンジ材料析出、スクレイピング除去、大型ピルプレススズ業界廃棄。脱スズ後スクラップ残留スズ含有量最低0.02%達成可能。電解脱スズ経済効率的のみ脱スズユニット年スクラップ処理能力30,000トン超場合。電解脱スズ新スクラップ適、古スクラップ問題的。
ブリキスズコーティング機械的処理(シュレッディング等)除去不能。400〜550℃温度範囲、硫黄ポテンシャル特徴反応性ガス硫化コーティング、脆性硫化物相除去、実験室規模成功適用。現在工業条件下鋼スクラップ溶湯からスズ除去不能。実験室ではCa含有スラグ還元条件下処理、1kg/m²圧力鋼溶湯真空処理でスズ除去成功。
鋼スクラップ脱銅プロセス
銅従来精錬法でスクラップベース鋼溶湯除去不能。鋼Cu含有量低減複数アプローチ提案:スクラップ選別改善、DRI等直接還元鉄汚染チャージ希釈、不純物除去目的機械的/化学的スクラップ前処理。ピロメタルurgical脱銅技術開発重要研究努力。実験室規模で硫化物フラックス処理銅除去確認、より有望なのはガス相低圧力鋼溶湯処理。銅選択的気化この方法、実験室規模成功テスト。現在シュレッダー操業最適化銅含有量関連調査実施中。予備結果:シュレッダーグリッド開口度変化で銅含有量制御可能示唆。スクラップ選別関して、銅最効果除去は手作業手摘みと判明。
焼却
焼却プロセスは油、グリース、塗料、潤滑剤、接着剤含む可燃物質除去によく使用。
最近の鋼スクラップ選別技術
最近開発スクラップ選別技術説明:
携帯型光学放射分光計
携帯型光学放射分光計は鋼スクラップ現場選別・金属識別重要ツールとして進化。分析精度・正確性実験室設置分光計劣るも、ミックス選別・グレード検証大部分要件十分以上。携帯分光計で異種鋼分離、各鋼種構成個別グレード90〜95%以上分離可能。
色選別プロセス
色選別は産業用最初自動選別プロセス、世界最大非鉄スクラップソーターHuron Valley Steel Corporation(HVSC)開発。過去10年亜鉛・銅・真鍮・ステンレス鋼選別この技術使用。色選別ベースコンピュータ画像解析、各金属片色検出。指定範囲色片フィード材料から自動導出。適正動作のためシングリング機構使用、画像検出器前スクラップ粒子鎖状プロファイル生成。
HVSC色選別プロセス高精度実証、金属純度98%以上達成。粒子サイズ・形状独立選別手法ため可能。過去10年コンピュータ技術進歩でリアルタイム画像解析速度大幅向上。産業用色選別マシン進歩で微細色差異金属効果的選別能力劇的改善。
レーザー誘起ブレークダウン分光法利用プロセス
レーザー誘起ブレークダウン分光法(LIBS)は各スクラップ片実際化学組成高速・経済的決定、最高品質スクラップ達成選別プロセス。LIBS技術1980年代初頭ロスアラモス国立研究所開発、幅広い用途。しかし1990年代初頭メタリゲゼルシャフト共同プロジェクト固体金属片分析実装迄実装されず。プロジェクト結果:金属スクラップ元素組成正確決定実用側面示す。しかしプロジェクト焦点マトリックス元素識別、スクラップ全元素完全スペクトル分析でない。多く利点あるもLIBS制約:スクラップ表面塗料・潤滑剤・接着剤フリー必要、パルスレーザー金属表面30オングストローム以下深度のみ貫通。
レーザー代替X線でスクラップ表面照射可能。X線蛍光(XRF)合金識別使用、ポータブル・ハンドヘルド商業デバイス複数利用可能。
製造プロセス